








Le manche d’un rasoir peut sembler correct sur un échantillon de validation, mais présenter un joint irrégulier lors de la production. Un capuchon de protection peut ne pas sortir entièrement du moule, tandis qu’un cadre de cartouche semble droit jusqu’à ce qu’il refroidisse et ne s’assemble plus correctement. Ces différences entraînent un travail de tri, une présentation inégale et des interrogations quant à l’ajustement du produit. Modifier les réglages de la machine sans identifier la cause peut simplement déplacer le problème ailleurs : augmenter la pression d’injection peut réduire un affaissement, mais créer des bavures. La solution pratique consiste à relier chaque défaut visible à son emplacement, à sa cavité, à son matériau et à son historique de fabrication. Un examen structuré de défauts liés au moulage par injection « Razor » permet au fabricant et à l'acheteur de s'accorder sur des essais correctifs, des critères d'acceptation mesurables et un processus reproductible pour les poignées, les capuchons et les composants des cartouches.
Pour maîtriser efficacement les défauts liés au moulage par injection « razor », il faut combiner une inspection au niveau de la cavité, une préparation rigoureuse de la résine, un remplissage et un tassement contrôlés, un refroidissement équilibré et une acceptation spécifique à chaque dessin. Pour les projets OEM et ODM de Haward, il convient de valider à la fois l'aspect des composants et leur fonctionnalité une fois assemblés, à l'aide d'échantillons traçables et de modifications de processus documentées.
Le guide suivant aide les ingénieurs en moulage, les responsables de l'assurance qualité et les équipes d'approvisionnement à établir un lien entre les défauts visibles et les contrôles pratiques. Il aborde les applications relatives aux poignées Haward, aux capuchons de protection et aux composants de cartouches, puis explique comment des essais contrôlés et des rapports d'inspection clairs permettent de prendre en charge les produits personnalisables sans considérer chaque différence d'aspect comme un problème technique identique lors des revues de production.
Associer le défaut à son emplacement et à sa fonction
Utilisez un langage d'inspection commun
Commencez par identifier la partie qui a changé. Une fine arête au niveau d'une ligne de joint, un coin de capuchon non fini et une légère dépression au-dessus d'une nervure de poignée nécessitent des analyses différentes. Photographiez l'emplacement, notez les numéro de cavité, et de le comparer au plan approuvé et à l'échantillon de référence.
| Défaut visible | Application Razor | Mesure ou contrôle | Première enquête |
|---|---|---|---|
| Flash | Couture de la poignée ou bord du capuchon | Hauteur et étendue de la projection, en mm | Étanchéité, usure, pression dans la cavité |
| Tir court | Loquet de bouchon ou nervure de cartouche | Exhaustivité des caractéristiques ; masse de la pièce, en g | Restriction au niveau de la porte, purge, injection effectuée |
| Déformation | Support de cartouche ou raccord de poignée | Écart de profil, mm ; ajustement de l'assemblage | Équilibre thermique, retrait, éjection |
| Marque d'affaissement | Surface de la poignée au-dessus d'une jonction épaisse | Profondeur de la dépression, en mm ; comparaison visuelle | Épaisseur de paroi, garnissage, gel de la buse d'injection |
Cette matrice définit des pistes d'analyse, et non des limites à ne pas dépasser. Le fournisseur doit distinguer les surfaces décoratives des zones de préhension, des éléments de maintien du capuchon et de la géométrie de support de la lame. Cette distinction permet de qualité des rasoirs moulés liée à la fonction réelle du composant.
Suivi des variations de la poignée du rasoir en fonction des conditions d'étanchéité et de pression
Vérifiez le moule avant d'augmenter la force de serrage
Éclair sur le manche du rasoir Il s'agit d'un excès de plastique qui s'échappe par un interstice involontaire du moule. Il peut apparaître le long d'un joint de poignée, autour d'un point d'éjection ou à la limite d'une poignée surmoulée. Une marque normale au niveau de la ligne de joint ne correspond pas automatiquement à une bavure ; il convient de comparer cette saillie aux exigences de surface approuvées.
Guide de dépannage Flash d'Autodesk cite, parmi les causes possibles, l'usure ou le mauvais ajustement des outils, un serrage insuffisant, un suremballage et une ventilation inadaptée.
- Inspecter surfaces de fermeture pour détecter les dommages, la contamination et l'usure localisée.
- Comparez les cavités concernées afin de distinguer un problème local lié à l'outil d'un changement à l'échelle de l'ensemble du processus.
- Revue transfert du réservoir de remplissage vers l'emballage, les pics de pression, l'état de fusion et la capacité de serrage.
- Vérifiez que les dimensions des évents sont conformes aux spécifications de la résine et des moules.
La présence d'une arête récurrente à un seul endroit nécessite une analyse différente de celle d'un défaut de finition apparaissant dans toutes les cavités à la suite d'un changement de réglage. Vérifiez la cause avant de régler la pression. Si un parage est proposé, approuvez la méthode et procédez à une nouvelle inspection pour détecter d'éventuels résidus coupants, des particules détachées et un ajustement altéré.
Détecter les défauts de remplissage par le biais du remplissage et de la purge
Vérifier que toutes les fonctionnalités sont opérationnelles
A tir court Ce phénomène se produit lorsque le plastique ne parvient pas à reproduire fidèlement la forme prévue de la cavité. Sur un rasoir, la partie manquante peut correspondre à un petit loquet de capuchon, à une nervure étroite de la cartouche ou à l'extrémité d'une texture du manche. L'aspect général peut sembler acceptable, alors qu'un détail fonctionnel reste incomplet.
Les prévisions à court terme d'Autodesk établit un lien entre un remplissage incomplet et les restrictions de débit, la présence d'air emprisonné, un apport insuffisant de matière, la température et l'état de la machine.
- Vérifier l'alimentation en matière, la dose injectée et la répétabilité de la coussin à vis.
- Inspectez la buse, le canal d'écoulement et portail pour connaître les restrictions.
- Vérifier se défouler parmi les dernières zones à remplir.
- Réaliser une étude de remplissage contrôlée afin de comparer la séquence de remplissage entre les différentes cavités.
- Réglez la vitesse ou la température en respectant la plage de traitement autorisée pour la résine.
Le fabricant doit vérifier que la pièce est bien complète en procédant à un contrôle des caractéristiques, et non pas uniquement en se basant sur son poids. Une pièce plus lourde peut tout de même présenter un loquet incomplet si d'autres zones sont surchargées. Pour un bouchon d'origine (OEM), il convient de vérifier à la fois la géométrie complète du loquet et la fonction de retenue spécifiée après correction.
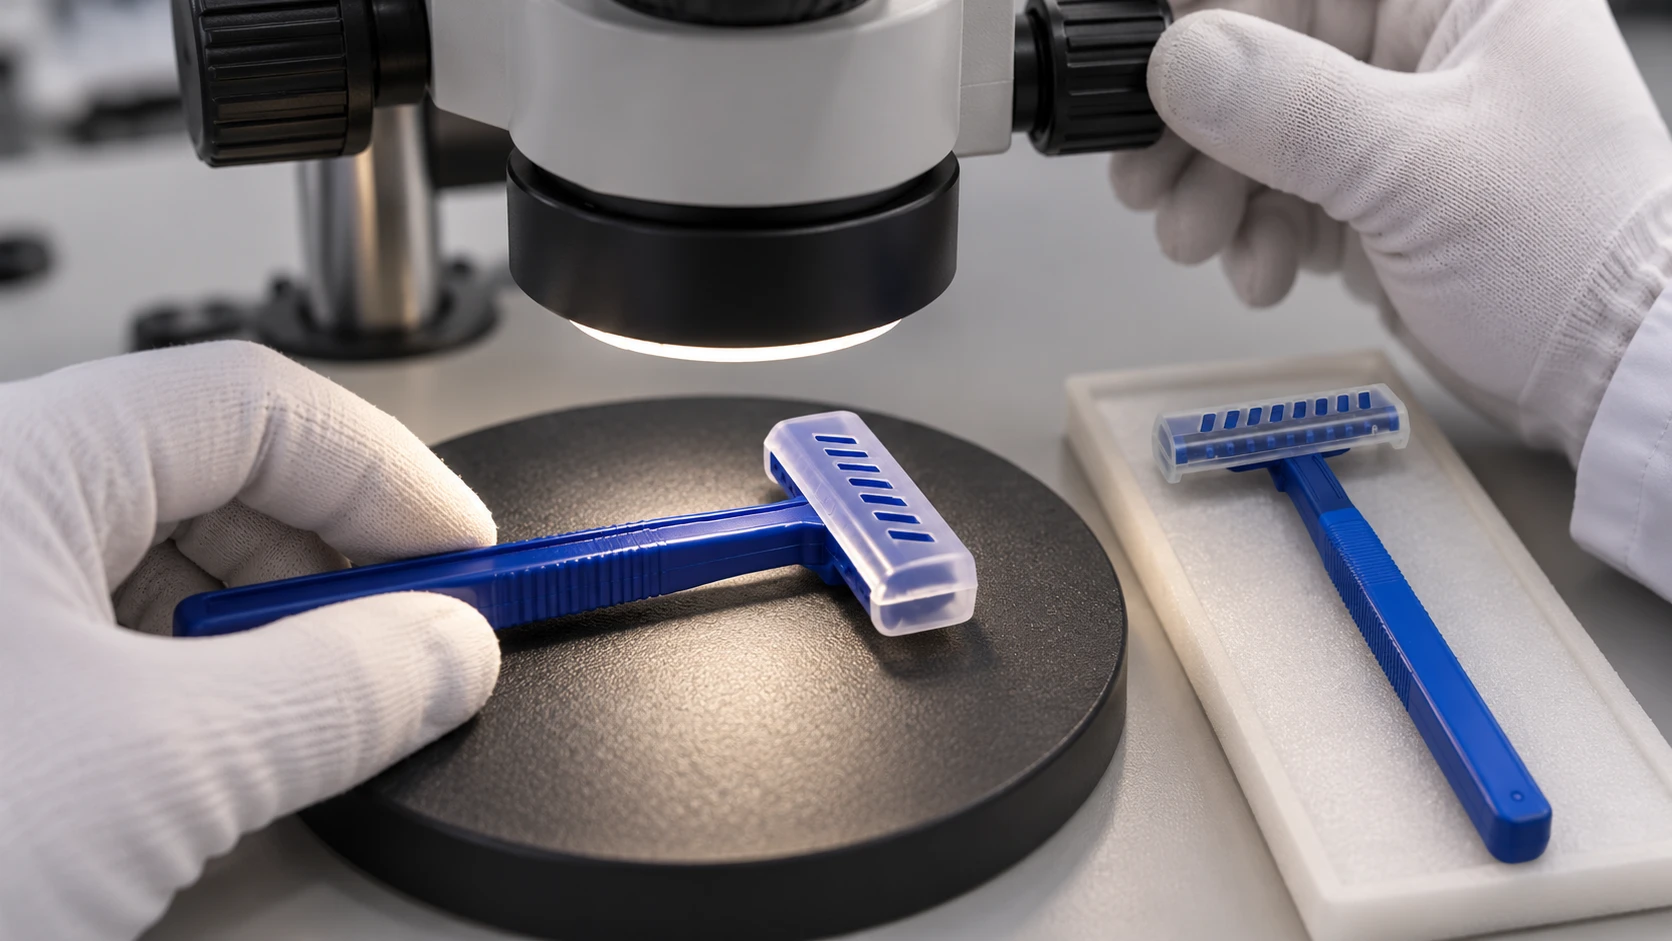
Mesure de la déformation de la cartouche après un refroidissement contrôlé
Distinguer la forme moulée de la forme induite par le gabarit
Déformation de la cartouche peuvent décaler les repères d'assemblage, modifier l'ajustement des capuchons ou fausser la relation entre les éléments de support. Cela peut être dû à un refroidissement irrégulier, à un retrait inégal, à une répartition inégale du matériau ou à une déformation lors de l'éjection. Une pièce apparemment plane soumise à un serrage important peut se déformer à nouveau une fois relâchée.
Autodesk explique comment Les différences de température au sein d'un composant contribuent à son gauchissement.. Pour les composants de rasoirs, transposez ce principe en une méthode de mesure reproductible :
- Mesure par rapport à une valeur définie référentiels avec un appui et une force de contact constants.
- Précisez le délai après le moulage et les conditions de mesure.
- Enregistrer le débit du liquide de refroidissement ainsi que les températures d'entrée et de sortie des circuits concernés.
- Vérifiez l'absence d'obstruction des circuits de refroidissement, l'uniformité de l'éjection et la manutention avant que la pièce ne se solidifie.
- Vérifiez à la fois la géométrie en état libre et la configuration assemblée spécifiée.
Un temps de refroidissement plus long peut s'avérer utile, mais l'étude doit également tenir compte des différences de température locales et de la géométrie des parois. Dans le cas d'une poignée ODM personnalisable, la modification de la disposition des nervures ou l'ajout d'un élément décoratif peut modifier le comportement au retrait. Vérifiez à nouveau l'ajustement du connecteur et de l'ensemble après de telles modifications.

Réduisez les marques d'affaissement en vérifiant l'épaisseur et en tassant correctement
Explorer ce qui se cache sous la surface
Marques d'affaissement Il s'agit de creux superficiels souvent observés à proximité de nervures, de bossages ou de jonctions épaisses. Le manche brillant d'un rasoir peut rendre un creux peu profond très visible. La couleur et la texture influent sur son aspect ; par conséquent, une simple mesure de profondeur ne suffit pas à déterminer pleinement l'acceptabilité esthétique.
Recommandations d'Autodesk concernant les marques de coulure attribue ce défaut à un retrait localisé et à une compensation insuffisante lors du refroidissement.
- Comparez la zone concernée avec celle qui a été approuvée épaisseur de paroi et la conception des nervures.
- Vérifiez si pression de compactage atteint la partie la plus épaisse avant que le circuit d'écoulement ne se fige.
- Revue temps de maintien, la restriction au niveau de la porte et la stabilité de l'approvisionnement en matériaux.
- Évaluer les modifications géométriques lorsqu'une jonction épaisse ne peut pas être remplie de manière homogène.
L'augmentation de la pression doit faire l'objet d'un essai contrôlé, car d'autres caractéristiques pourraient être masquées. La présence de creux persistants à proximité d'un raccord porteur peut justifier une coupe ou tout autre examen visant à détecter d'éventuelles cavités internes. Une texture décorative peut modifier la visibilité, mais toute modification de conception doit néanmoins être approuvée. Le fournisseur doit comparer l'aspect sous un éclairage convenu et conserver des échantillons de référence signés.
Adapter le séchage et la manutention des matériaux à la qualité réelle
Évitez d'utiliser une seule et même méthode de séchage pour toutes les poignées et tous les grips
La préparation des matériaux fait partie de l'étude de défauts liés au moulage par injection « Razor », mais le séchage n'est pas une solution miracle pour remédier aux bavures, aux pièces trop courtes, aux déformations ou aux creux. Vérifiez bien la référence exacte de la résine avant de modifier les réglages du séchoir.
Par exemple, Recommandations d'Avient concernant la mise en œuvre des TPE distingue les produits qui ne nécessitent généralement pas de séchage des qualités hygroscopiques qui en ont besoin. Il renvoie les transformateurs aux fiches techniques spécifiques pour connaître les températures et les durées.
- Enregistrez le type de résine, le lot, le mélange-maître de couleur et le mélange de matériaux approuvé.
- Le cas échéant, vérifier température de séchage, durée et humidité résiduelle.
- Vérifiez le bon fonctionnement du séchoir et protégez les produits préparés contre l'humidité.
- Veillez à ce que l'utilisation des rebroyés reste conforme aux spécifications approuvées et à la validation du processus.
- Enquêter sur les cas de contamination ou de changements de matière lorsque des défauts surviennent à la suite d'un changement de lot.
Pour les poignées et les éléments de préhension moulés Haward, les contrôles à effectuer dépendent du système de matériaux choisi. Toute option personnalisable en termes de couleur ou de matériau doit s'accompagner de registres de préparation traçables afin que l'équipe OEM ou ODM puisse comparer les résultats de manière pertinente.
Recourir à des essais contrôlés pour valider la mesure corrective
Comparer les résultats sans introduire de variables de confusion
Enregistrez le processus initial, formulez une hypothèse, puis modifiez une variable définie. Pour un étude sur l'étanchéité des vannes, comparer la masse des pièces pour différentes durées de maintien ; RJG décrit cette méthode et le recours à la mesure de la pression dans la cavité lorsque la petite taille des pièces rend la pesée difficile.
Ce qui suit procès hypothétique utilise une cavité et cinq injections stabilisées par cycle. La pression de maintien, les conditions de remplissage, le matériau, la température du moule et la durée totale dans le moule restent constants. Les valeurs sont données à titre d'illustration de la méthode ; il ne s'agit ni des résultats des essais de Haward ni de limites d'acceptation.
| Version d'essai | Durée de maintien | Masse moyenne par pièce | Profondeur moyenne de l'évier |
|---|---|---|---|
| A | 4 s | 8,42 g | 0,18 mm |
| B | 6 s | 8,50 g | 0,06 mm |
| C | 8 s | 8,50 g | 0,06 mm |
Dans cet exemple, les résultats obtenus ne semblent pas indiquer que l'allongement du temps de maintien apporterait un bénéfice supplémentaire significatif. Il convient d'examiner les résultats individuels et l'incertitude de mesure avant de valider l'étanchéité de la porte. Répétez ensuite l'opération sur toutes les cavités et évaluez les bavures, les dimensions et l'assemblage. Les cinq essais réalisés ici servent à établir un diagnostic ; ils ne permettent pas de déterminer la capacité de production ni de définir un plan d'échantillonnage pour la validation du lot.
Transformer les améliorations en contrôles de production spécifiques aux dessins
Lier l'homologation esthétique à l'acceptation fonctionnelle
Qualité « rasoir moulé » nécessite des exigences mesurables et des conditions d'inspection cohérentes. ISO 20457:2026 fournit un cadre définissant les tolérances et les conditions d'acceptation applicables aux pièces moulées en plastique. Elle n'impose pas de hauteur de bavure ou de valeur de déformation admissible unique pour chaque rasoir.
Pour chaque composant approuvé, définir :
- Caractéristiques essentielles : repères de raccordement, loquets de capuchon, zones de support des pales et arêtes accessibles.
- Règles de mesure : instrument, support, conditionnement et limites spécifiques au dessin.
- Règles relatives à l'apparence : les conditions d'observation et les échantillons de limites approuvés.
- Points de prélèvement : mise en service, redémarrage, modifications importantes et contrôles périodiques des cavités.
- Plan d'intervention : identifier et isoler la production concernée, mener une enquête et autoriser la reprise de la production.
Conserver la fenêtre de processus approuvée, l'historique d'entretien des outils et les résultats au niveau des cavités. Revalider les caractéristiques concernées après des réparations des points d'injection, des modifications des évents, des changements de matière ou des interventions sur le système de refroidissement. Suivre l'évolution des phénomènes récurrents manche de rasoir flash et déformation de la cartouche par cavité afin de faciliter la maintenance. Cela offre à l'acheteur et au fabricant une base pratique pour garantir la cohérence des commandes répétées et permet de maintenir les améliorations techniques en adéquation avec le cahier des charges validé.
Élaborez un cahier des charges précis pour votre prochain projet de rasoir
Envoyez à Haward vos plans de composants, les photos des défauts, vos besoins en matériaux et les quantités visées. Discutez d'un programme OEM ou ODM personnalisable, comprenant des points de contrôle et des critères d'acceptation bien définis, afin que défauts liés au moulage par injection « Razor » peuvent être résolus grâce à des données factuelles et à une amélioration contrôlée.







