








قد يبدو مقبض ماكينة الحلاقة سليمًا في عينة الموافقة، لكنه قد يظهر عليه خط التماس خشن أثناء الإنتاج. وقد يترك الغطاء الواقي القالب غير مكتمل، في حين يبدو إطار الخرطوشة مستقيمًا حتى يبرد، ثم يتعذر تجميعه بشكل صحيح. وتؤدي هذه الاختلافات إلى الحاجة إلى عمليات الفرز، وتباين المظهر، وظهور تساؤلات حول ملاءمة المنتج. قد يؤدي تغيير إعدادات الآلة دون تحديد السبب إلى نقل المشكلة إلى مكان آخر: فقد يقلل زيادة الكبس من علامة الغرق، لكنه يؤدي في الوقت نفسه إلى ظهور بقايا مادة زائدة. الحل العملي هو ربط كل عيب مرئي بموقعه، وتجويفه، والمادة المصنوع منها، وسجل معالجته. مراجعة منظمة لـ عيوب القولبة بالحقن باستخدام شفرات الحلاقة يساعد المصنع والمشتري على الاتفاق بشأن الاختبارات التصحيحية، ومعايير القبول القابلة للقياس، وعملية قابلة للتكرار فيما يتعلق بالمقابض والأغطية ومكونات الخراطيش.
تتطلب المراقبة الفعالة لعيوب القولبة بالحقن باستخدام تقنية «رازور» الجمع بين الفحص على مستوى التجويف، والتحضير الدقيق للراتنج، والتحكم في عمليات التعبئة والضغط، والتبريد المتوازن، ومعايير القبول الخاصة بالتصميم. بالنسبة لمشاريع «هاوارد» الخاصة بمصنعي المعدات الأصلية (OEM) ومصممي التصميم الأصلي (ODM)، يجب اعتماد كل من المظهر الخارجي للمكونات ووظائفها بعد التجميع، مع توفير عينات قابلة للتتبع وتوثيق التغييرات التي تطرأ على العمليات.
يساعد الدليل التالي مهندسي القولبة ومديري ضمان الجودة وفرق التوريد على ربط العيوب المرئية بعمليات الفحص العملية. ويغطي الدليل تطبيقات مقبض «هاوارد» والغطاء الواقي ومكونات الخرطوشة، ثم يشرح كيف تدعم التجارب الخاضعة للرقابة وسجلات الفحص الواضحة المنتجات القابلة للتخصيص، دون اعتبار كل اختلاف في المظهر مشكلة تقنية واحدة أثناء مراجعات الإنتاج.
تحديد موقع العيب ووظيفته
استخدام لغة تفتيش موحدة
ابدأ بتحديد السمة التي طرأت عليها تغييرات. فالحافة الرفيعة عند خط الفصل، وزاوية الغطاء غير المكتملة، والمنخفض الضحل فوق ضلع المقبض، كلها تتطلب إجراءات فحص مختلفة. قم بتصوير الموقع، وسجل رقم التجويف, ، ومقارنته بالرسم المعتمد والعينة المرجعية.
| عيب ظاهر | تطبيق Razor | القياس أو الفحص | التحقيق الأول |
|---|---|---|---|
| فلاش | حافة التماس أو حافة الغطاء | ارتفاع ومدى الإسقاط، مم | ملاءمة الصمام، التآكل، ضغط التجويف |
| لقطة قصيرة | مزلاج الغطاء أو ضلع الخرطوشة | اكتمال الخصائص؛ كتلة القطعة، غرام | تقييد البوابة، التهوية، الطلقة المُطلقة |
| التشوه | إطار الخرطوشة أو موصل المقبض | انحراف المقطع الجانبي، مم؛ ملاءمة التجميع | توازن التبريد، الانكماش، الإخراج |
| علامة الانخفاض | سطح المقبض فوق نقطة تقاطع سميكة | عمق الاكتئاب، مم؛ مقارنة بصرية | سماكة الجدار، التعبئة، تجميد البوابة |
تحدد هذه المصفوفة مسارات الفحص، وليس حدود التفاوت المسموح بها. يجب على المورد التمييز بين الأسطح الزخرفية ومناطق الإمساك، وميزات تثبيت الغطاء، والتصميم الهندسي الداعم للشفرة. وهذا التمييز يحافظ على جودة شفرات الحلاقة المصبوبة مرتبط بالغرض الفعلي للمكون.
تتبع تأثير «فلاش» مقبض الحلاقة على ظروف الإحكام والضغط
تحقق من القالب قبل زيادة قوة المشبك
وميض مقبض ماكينة الحلاقة هو البلاستيك الزائد الذي يتسرب من خلال فجوة غير مقصودة في القالب. وقد يظهر على طول خط التماس في المقبض، أو حول موضع القاذف، أو عند حدود المقبض المصبوب فوقيًّا. ولا يُعتبر البروز العادي على خط الفصل «فلاش» تلقائيًّا؛ لذا يجب مقارنة هذا البروز بمتطلبات السطح المعتمدة.
إرشادات أوتوديسك لحل مشكلات برنامج Flash ويحدد من بين الأسباب المحتملة: الأدوات البالية أو غير الملائمة، والتثبيت غير الكافي، والإفراط في التعبئة، والتهوية غير المناسبة.
- فحص أسطح الإغلاق للتحقق من وجود أي تلف أو تلوث أو تآكل موضعي.
- قارن بين التجاويف المتأثرة لتمييز ما إذا كانت المشكلة محلية تتعلق بالأداة أم أنها تغيير يشمل العملية بأكملها.
- مراجعة نقل من خزان التعبئة إلى عبوة التغليف, ، وذروات الضغط، وحالة الانصهار، وقدرة التثبيت.
- تحقق من أبعاد فتحات التهوية مقارنةً بمواصفات الراتينج والقوالب.
تشير ظهور حافة متكررة في مكان واحد إلى ضرورة إجراء فحص مختلف عن الفحص السريع الذي يتم إجراؤه على جميع التجاويف بعد تغيير الإعدادات. تأكد من السبب قبل تعديل الضغط. إذا تم اقتراح إجراء عملية تقليم، فاعتمد الطريقة وأعد الفحص للتأكد من عدم وجود بقايا حادة أو جزيئات سائبة أو تغير في الملاءمة.
تشخيص حالات الضخ القصير من خلال التعبئة والتنفيس
تأكد من اكتمال جميع الميزات الوظيفية
A لقطة قصيرة يحدث ذلك عندما يفشل البلاستيك في تشكيل التجويف بالشكل المقصود. في حالة ماكينة الحلاقة، قد تكون المنطقة الناقصة عبارة عن مزلاج صغير للغطاء، أو حافة ضيقة للخرطوشة، أو نهاية نسيج المقبض. وقد يبدو المظهر العام مقبولاً، في حين تظل إحدى التفاصيل الوظيفية غير مكتملة.
توقعات أوتوديسك قصيرة المدى يربط بين التعبئة غير الكاملة وقيود التدفق، والهواء المحبوس، وعدم كفاية إمداد المواد، ودرجة الحرارة، وحالة الآلة.
- تأكيد تغذية المواد، والجرعة المُقدَّمة، وقابلية التكرار لـ وسادة لولبية.
- افحص الفوهة والقناة و بوابة للاطلاع على القيود.
- تحقق التنفيس بالقرب من آخر المناطق التي سيتم ملؤها.
- إجراء دراسة حشو خاضعة للرقابة لمقارنة تسلسل الحشو عبر التجاويف.
- اضبط السرعة أو درجة الحرارة ضمن النطاق المسموح به لمعالجة الراتينج.
يجب على الشركة المصنعة التحقق من اكتمال التصنيع من خلال فحص الخصائص، وليس من خلال وزن القطعة وحده. فقد تحتوي القطعة الأثقل وزنًا على مزلاج غير مكتمل إذا كانت هناك مناطق أخرى مملوءة بشكل زائد. بالنسبة للغطاء المصنوع من قبل الشركة المصنعة الأصلية (OEM)، يجب التأكد من كل من الشكل الهندسي الكامل للمزلاج ووظيفة التثبيت المحددة بعد التصحيح.
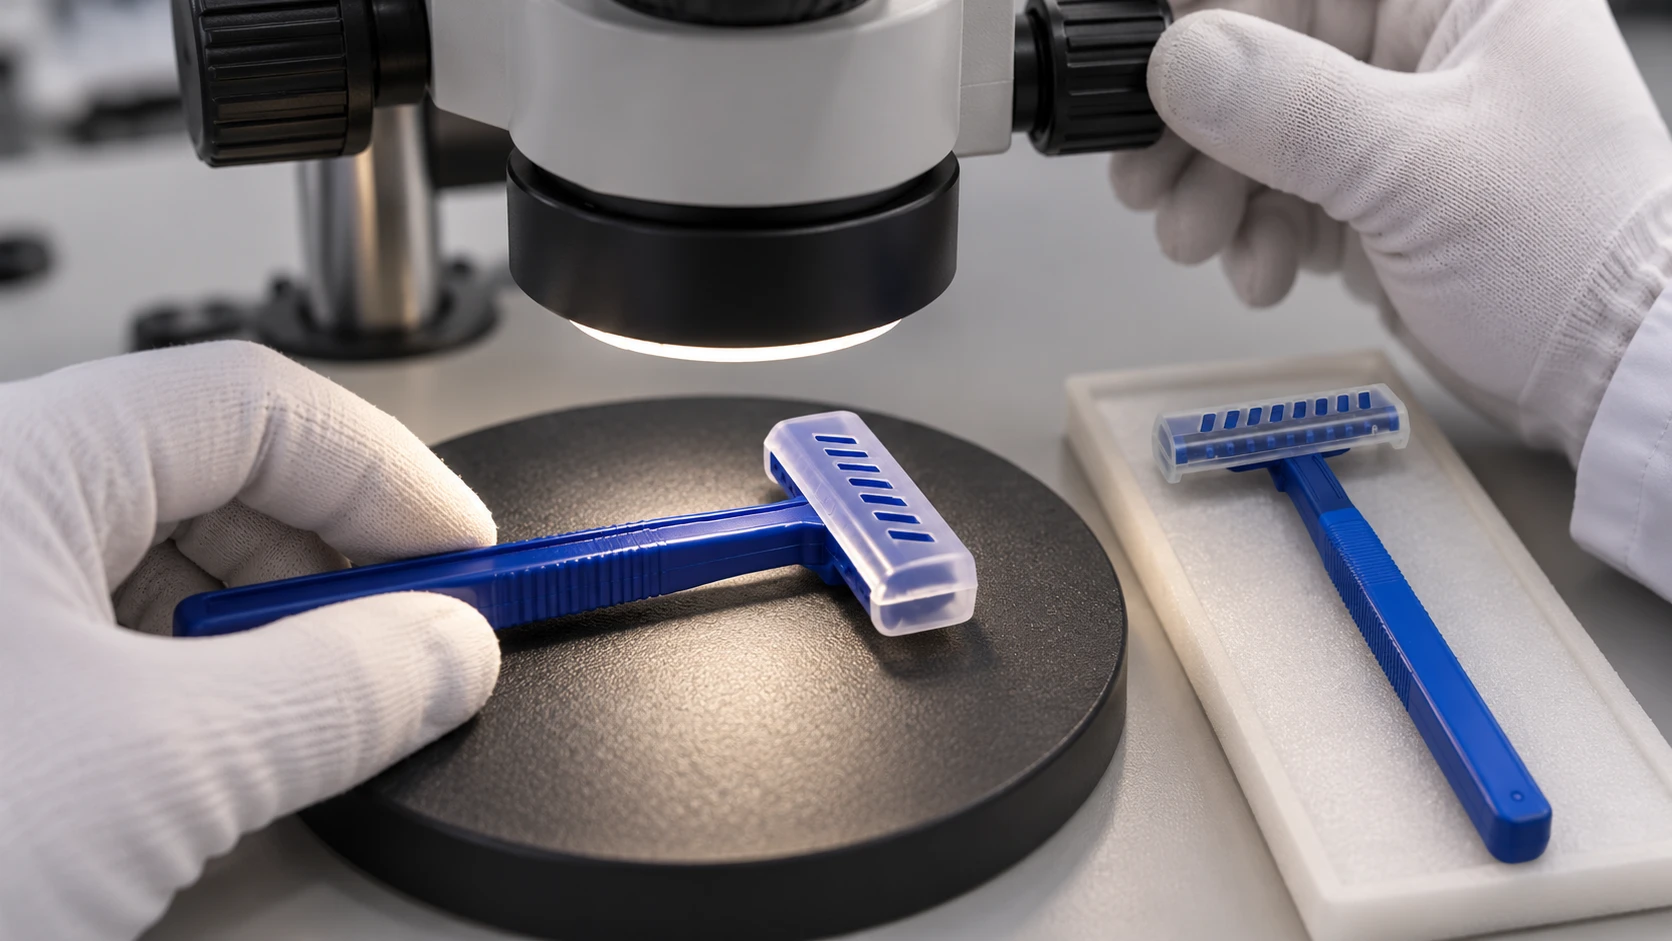
قياس انحراف الخرطوشة بعد التبريد المتحكم فيه
الفصل بين الشكل المصبوب والشكل الناتج عن القالب
تشوه الخرطوشة قد يؤدي ذلك إلى إزاحة نقاط مرجعية التجميع، أو تغيير ملاءمة الغطاء، أو تشويه العلاقة بين السمات الداعمة. وقد يكون السبب هو التبريد غير المتساوي، أو الانكماش غير المتساوي، أو توزيع الحشو، أو التشوه أثناء الإخراج. وقد يتعرض الجزء الذي يبدو مسطحًا تحت ضغط تثبيت شديد للتشوه مرة أخرى عند تحريره.
تشرح شركة أوتوديسك كيفية القيام بذلك تساهم الفروق في درجات الحرارة داخل المكون في حدوث التواء. بالنسبة لمكونات ماكينة الحلاقة، قم بتطبيق هذا المبدأ على طريقة قياس قابلة للتكرار:
- قياس مقابل المحدد نقاط الإسناد مع توفير دعم وقوة تلامس ثابتين.
- حدد المدة الزمنية بعد القولبة وظروف القياس.
- سجل تدفق سائل التبريد ودرجات حرارة المدخل والمخرج للدوائر ذات الصلة.
- افحص مسارات التبريد المسدودة، والتفريغ غير المتساوي، وطريقة المناولة قبل أن يتصلب الجزء.
- تحقق من كل من الشكل الهندسي في الحالة الحرة والحالة المُجمَّعة المحددة.
قد يساعد التبريد لفترة أطول، لكن يجب أن يتناول التحقيق أيضًا الاختلافات المحلية في درجات الحرارة وهندسة الجدران. بالنسبة لمقبض ODM القابل للتخصيص، يمكن أن يؤدي تغيير تصميم الأضلاع أو إضافة كتلة زخرفية إلى تغيير سلوك الانكماش. يجب إعادة فحص ملاءمة الموصل والتجميع بعد إجراء مثل هذه التغييرات.

تقليل علامات الانخفاض عن طريق فحص السماكة والتعبئة
استكشاف المادة الموجودة تحت السطح
علامات التجاويف وهي عبارة عن تجاويف سطحية محلية تظهر غالبًا مقابل الأضلاع أو النتوءات أو نقاط التوصيل السميكة. ويمكن لمقبض الحلاقة اللامع أن يجعل التجاويف الضحلة بارزة للعيان. ويؤثر اللون والملمس على مظهرها، لذا فإن قياس العمق مرة واحدة لا يكفي لتحديد مدى مقبوليتها من الناحية الجمالية بشكل كامل.
إرشادات أوتوديسك بشأن علامات الانخفاض ويربط هذا العيب بالانكماش الموضعي وعدم كفاية التعويض أثناء التبريد.
- قارن المنطقة المتضررة مع المنطقة المعتمدة سماكة الجدار وتصميم الأضلاع.
- تحقق مما إذا كان ضغط التعبئة يصل إلى الجزء السميك قبل أن يتجمد مسار التدفق.
- مراجعة مدة الانتظار, ، وتقييد البوابات، واستقرار توريد المواد.
- تقييم التغيرات الهندسية عندما يتعذر تعبئة الوصلة السميكة بشكل متسق.
يجب أن تتم تجربة زيادة الضغط في إطار تجربة خاضعة للرقابة، لأن ذلك قد يؤدي إلى تراكم مفرط في الخصائص الأخرى. وقد تستدعي التجاويف المستمرة بالقرب من موصل حامل للأحمال إجراء قطع للعينة أو إجراء فحوصات أخرى للكشف عن وجود فراغات داخلية. وقد تؤدي النسيج الزخرفي إلى تغيير الرؤية، لكن أي تعديل في التصميم لا يزال بحاجة إلى موافقة. يجب على المورد مقارنة المظهر في ظل الإضاءة المتفق عليها والاحتفاظ بعينات الحدود الموقعة.
مواءمة عمليات التجفيف ومناولة المواد مع الدرجة الفعلية
تجنب استخدام طريقة تجفيف واحدة لكل مقبض ومقبض يدوي
يندرج إعداد المواد ضمن نطاق البحث في عيوب القولبة بالحقن باستخدام شفرات الحلاقة, ، لكن التجفيف ليس حلاً شاملاً لمشاكل اللمعان، أو اللقطات القصيرة، أو الالتواء، أو التجاويف. تأكد من نوع الراتنج بالضبط قبل تغيير إعدادات المجفف.
على سبيل المثال،, إرشادات شركة «أفيانت» بشأن معالجة مادة TPE يُفرق بين المنتجات التي لا تحتاج عادةً إلى تجفيف والأنواع الماصة للرطوبة التي تتطلب ذلك. ويوجه المُصنِّعين إلى أوراق البيانات الفنية الخاصة بكل منتج للحصول على المعلومات المتعلقة بدرجة الحرارة والوقت.
- تسجيل درجة الراتنج, ، الدفعة، خليط الألوان، ومزيج المواد المعتمد.
- عند الضرورة، تحقق من درجة حرارة التجفيف، ومدة التجفيف، والرطوبة المتبقية.
- تحقق من أداء المجفف واحرص على حماية المواد المُعدة من امتصاص الرطوبة.
- يجب أن يظل استخدام المواد المعاد طحنها ضمن حدود المواصفات المعتمدة وإجراءات التحقق من صحة المعالجة.
- التحقيق في حالات التلوث أو التغييرات الجوهرية في المواد عندما تظهر عيوب عقب تغيير الدفعة.
بالنسبة للمقابض ومكونات المقبض المصبوبة من شركة «هوارد»، تعتمد الضوابط المناسبة على نظام المواد المختار. وينبغي أن يتضمن خيار اللون أو المادة القابل للتخصيص سجلات تحضير قابلة للتتبع، حتى يتمكن فريق «OEM» أو «ODM» من مقارنة النتائج بشكل هادف.
استخدام التجارب المضبوطة لتأكيد فعالية الإجراء التصحيحي
مقارنة النتائج دون إحداث تشويش في المتغيرات
سجل العملية الأصلية، ووضع فرضية، وقم بتغيير متغير محدد. بالنسبة لـ دراسة حول مانع تسرب البوابة, ، مقارنة كتلة الأجزاء عند أوقات الانتظار المختلفة؛; تصف شركة RJG هذه الطريقة واستخدام قياس ضغط التجويف عندما تجعل الأجزاء الصغيرة عملية الوزن صعبة.
ما يلي تجربة افتراضية يستخدم تجويفًا واحدًا وخمس لقطات مستقرة لكل إعداد. ويظل ضغط الضغط، وظروف التعبئة، والمادة، ودرجة حرارة القالب، والوقت الإجمالي داخل القالب ثابتة. وتُستخدم القيم لتوضيح الطريقة؛ وهي ليست نتائج اختبار هاوارد ولا حدود القبول.
| المحاكمة | مدة الانتظار | متوسط كتلة الجزء | متوسط عمق الحوض |
|---|---|---|---|
| A | 4 ثوانٍ | 8.42 غرام | 0.18 ملم |
| B | 6 ثوانٍ | 8.50 غرام | 0.06 ملم |
| C | 8 ثوانٍ | 8.50 غرام | 0.06 ملم |
تشير النتائج إلى أنه لا توجد فائدة تذكر من إطالة مدة الانتظار في هذا المثال. يجب مراجعة النتائج الفردية ودرجة عدم اليقين في القياس قبل التأكد من إحكام إغلاق البوابة. ثم يجب تكرار العملية على جميع التجاويف وتقييم الفائض والأبعاد والتجميع. وتُستخدم خمس عمليات حقن هنا لدعم التشخيص؛ وهي لا تُثبت القدرة الإنتاجية ولا تُشكل خطة أخذ عينات لإصدار الدفعة.
تحويل التحسينات إلى ضوابط إنتاج خاصة بالرسومات
ربط الموافقة على الجوانب التجميلية بالقبول الوظيفي
جودة شفرات الحلاقة المصبوبة يتطلب ذلك متطلبات قابلة للقياس وشروط تفتيش متسقة. ISO 20457:2026 توفر هذه المواصفة إطارًا للتفاوتات وشروط القبول الخاصة بالأجزاء البلاستيكية المصبوبة. وهي لا تحدد ارتفاعًا واحدًا مسموحًا به للبقايا الزائدة أو قيمة واحدة للالتواء لكل ماكينة حلاقة.
بالنسبة لكل مكون معتمد، حدد ما يلي:
- الميزات الأساسية: نقاط مرجعية للموصلات، ومزالج الأغطية، ومناطق دعم الشفرات، والحواف التي يمكن الوصول إليها.
- قواعد القياس: الأداة، والدعم، والتحضير البدني، والحدود الخاصة بالرسم.
- قواعد المظهر: ظروف الفحص وعينات الحدود المعتمدة.
- نقاط أخذ العينات: التشغيل، وإعادة التشغيل، والتغييرات الجوهرية، والفحوصات الدورية للتجويف.
- خطة الاستجابة: تحديد وفصل المنتجات المتأثرة، وإجراء التحقيق، وإصدار الإذن بإعادة التشغيل.
احتفظ بنطاق العملية المعتمد، وسجل صيانة الأدوات، ونتائج مستوى التجويف. أعد التحقق من صحة الميزات ذات الصلة بعد إصلاح البوابات، أو تعديل فتحات التهوية، أو تغيير المواد، أو إجراء أعمال على نظام التبريد. تتبع الاتجاهات المتكررة وميض مقبض ماكينة الحلاقة و تشوه الخرطوشة حسب التجويف لتوجيه أعمال الصيانة. وهذا يوفر للمشتري والشركة المصنعة أساسًا عمليًّا لضمان اتساق الطلبات المتكررة، ويضمن توافق التحسينات الهندسية مع المواصفات الصادرة.
ضع مواصفات واضحة للقالب لمشروعك القادم في مجال ماكينات الحلاقة
أرسل إلى شركة «هاوارد» رسومات مكوناتك، وصور العيوب، ومتطلبات المواد، والكميات المستهدفة. ناقش برنامج «OEM» أو «ODM» القابل للتخصيص مع نقاط فحص ومعايير قبول محددة، حتى عيوب القولبة بالحقن باستخدام شفرات الحلاقة يمكن معالجتها من خلال الأدلة والتحسين المنظم.







