








El mango de una maquinilla de afeitar puede parecer correcto en una muestra de aprobación, pero presentar una costura irregular durante la producción. Una tapa protectora puede salir incompleta del molde, mientras que el marco de un cartucho parece recto hasta que se enfría y ya no encaja correctamente. Estas diferencias generan trabajo de clasificación, una presentación inconsistente y dudas sobre el ajuste del producto. Modificar los ajustes de la máquina sin identificar la causa puede trasladar el problema a otro lugar: aumentar la presión de moldeo puede reducir una marca de hundimiento, pero generar rebabas. La solución práctica consiste en relacionar cada defecto visible con su ubicación, cavidad, material e historial de procesamiento. Una revisión estructurada de Defectos en el moldeo por inyección de Razor Ayuda al fabricante y al comprador a ponerse de acuerdo sobre pruebas correctivas, criterios de aceptación cuantificables y un proceso repetible para las asas, las tapas y los componentes de los cartuchos.
Un control eficaz de los defectos en el moldeo por inyección de cuchillas combina la inspección a nivel de cavidad, una preparación contrastada de la resina, un llenado y compactación controlados, un enfriamiento equilibrado y una aceptación específica para cada diseño. En los proyectos OEM y ODM de Haward, se aprueban tanto el aspecto de los componentes como el funcionamiento del conjunto, con muestras trazables y cambios en el proceso debidamente documentados.
La siguiente guía ayuda a los ingenieros de moldeo, a los responsables de control de calidad y a los equipos de abastecimiento a relacionar los defectos visibles con comprobaciones prácticas. Abarca aplicaciones como el mango Haward, la tapa protectora y los componentes de cartuchos, y explica cómo los ensayos controlados y los registros de inspección claros respaldan los productos personalizables sin considerar cada diferencia de aspecto como el mismo problema técnico durante las revisiones de producción.
Asigna el defecto a su ubicación y función
Utiliza un lenguaje común de inspección
Empieza por identificar la característica que ha cambiado. Una pequeña protuberancia en una línea de separación, una esquina sin terminar de una tapa y una hendidura poco profunda sobre una nervadura del asa requieren análisis distintos. Fotografía la zona y anota los número de cavidad, y compáralo con el plano aprobado y la muestra de referencia.
| Defecto visible | Aplicación Razor | Medición o comprobación | Primera investigación |
|---|---|---|---|
| Flash | Costura del asa o borde de la tapa | Altura y extensión de la proyección, mm | Ajuste de cierre, desgaste, presión en la cavidad |
| Tiro corto | Cierre de la tapa o nervadura del cartucho | Exhaustividad de las características; masa de la pieza, g | Restricción de la entrada, purga, inyección realizada |
| Deformación | Conector del marco del cartucho o del mango | Desviación del perfil, mm; ajuste de montaje | Equilibrio de enfriamiento, contracción, expulsión |
| Marca de hundimiento | Superficie del tirador situada por encima de una unión gruesa | Profundidad de la depresión, mm; comparación visual | Espesor de la pared, empaquetadura, congelación de la entrada |
Esta matriz define vías de investigación, no límites de paso. El proveedor debe distinguir entre las superficies decorativas y las zonas de agarre, los elementos de sujeción de la tapa y la geometría de soporte de la cuchilla. Esa distinción permite calidad de las cuchillas moldeadas relacionado con la finalidad real del componente.
Análisis del mango de la cuchilla «Flash» en función de las condiciones de sellado y presión
Comprueba el molde antes de aumentar la fuerza de sujeción
Relámpago en el mango de la maquinilla de afeitar Es el exceso de plástico que se escapa a través de una holgura no deseada del molde. Puede aparecer a lo largo de la junta de un asa, alrededor de un punto de expulsión o en el límite de una empuñadura sobremoldeada. Una marca normal en la línea de separación no es necesariamente rebaba; compara la protuberancia con los requisitos de superficie aprobados.
Guía de resolución de problemas de Flash de Autodesk señala, entre las posibles causas, el desgaste o el mal ajuste de las herramientas, una sujeción insuficiente, el sobrellenado y una ventilación inadecuada.
- Inspeccionar superficies de cierre para detectar daños, contaminación y desgaste localizado.
- Compara las cavidades afectadas para distinguir entre un problema local relacionado con la herramienta y un cambio que afecta a todo el proceso.
- Revisión transferencia de llenado a envasado, picos de presión, estado de fusión y capacidad de sujeción.
- Comprueba que las dimensiones de los orificios de ventilación se ajusten a las especificaciones de la resina y del molde.
La presencia de una protuberancia recurrente en un mismo punto sugiere que se debe realizar una investigación diferente a la que se lleva a cabo cuando aparecen marcas de flash en todas las cavidades tras un cambio de configuración. Confirma la causa antes de ajustar la presión. Si se propone un recorte, aprueba el método y vuelve a inspeccionar en busca de restos afilados, partículas sueltas y alteraciones en el ajuste.
Detectar fallos de inyección mediante el llenado y la purga
Comprueba que todas las funciones estén completas
A tiro corto Se produce cuando el plástico no logra reproducir la forma prevista de la cavidad. En una maquinilla de afeitar, la zona que falta puede ser un pequeño pestillo de la tapa, una nervadura estrecha del cartucho o el extremo de la textura del mango. El aspecto general puede parecer aceptable, aunque haya un detalle funcional que quede incompleto.
Las previsiones a corto plazo de Autodesk relaciona el llenado incompleto con las restricciones de flujo, el aire atrapado, el suministro insuficiente de material, la temperatura y el estado de la máquina.
- Comprueba la alimentación de material, la dosis suministrada y la repetibilidad del cojín de tornillos.
- Revisa la boquilla, el canal de inyección y puerta para conocer las restricciones.
- Comprobar desahogarse cerca de las últimas zonas que quedan por rellenar.
- Realiza un estudio de obturación controlada para comparar la secuencia de obturación en las distintas cavidades.
- Ajusta la velocidad o la temperatura dentro del rango de procesamiento autorizado para la resina.
El fabricante debe verificar que la pieza esté completa mediante una inspección de características, y no basándose únicamente en el peso de la misma. Una pieza más pesada puede seguir presentando un cierre incompleto si otras zonas están sobrellenadas. En el caso de una tapa de fabricante original (OEM), comprueba tanto la geometría completa del cierre como la función de retención especificada tras la corrección.
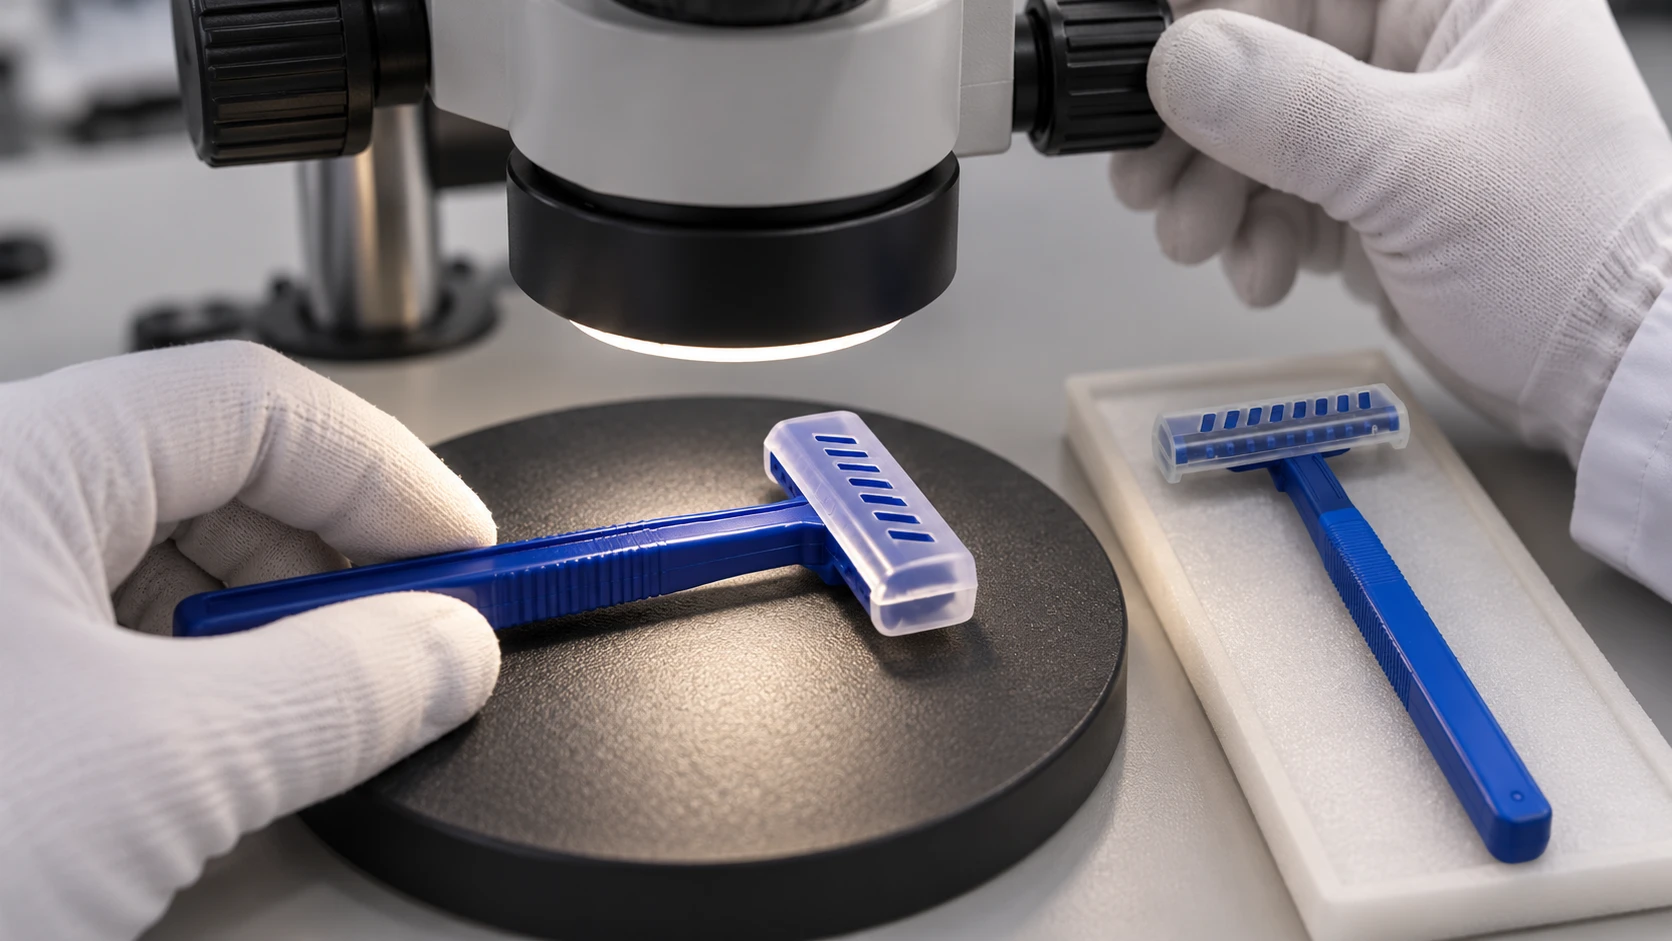
Medir la deformación del cartucho tras un enfriamiento controlado
Distinguir la forma moldeada de la forma inducida por el utillaje
Deformación del cartucho puede desplazar los puntos de referencia del ensamblaje, alterar el ajuste de la tapa o distorsionar la relación entre los elementos de soporte. La causa puede estar relacionada con un enfriamiento desigual, una contracción desigual, la distribución del material de relleno o una deformación durante la expulsión. Una pieza aparentemente plana sometida a una fuerte sujeción puede volver a deformarse al soltarla.
Autodesk explica cómo Las diferencias de temperatura en un componente contribuyen a que este se deforme.. En el caso de los componentes de las maquinillas de afeitar, aplica ese principio a un método de medición repetible:
- Comparar con lo definido referencias con una fuerza de apoyo y de contacto constante.
- Especifica el tiempo transcurrido tras el moldeo y las condiciones del entorno de medición.
- Registra el caudal del refrigerante y las temperaturas de entrada y salida de los circuitos pertinentes.
- Comprueba si hay conductos de refrigeración obstruidos, si la expulsión es desigual y cómo se maneja la pieza antes de que se endurezca.
- Comprueba tanto la geometría en estado libre como la condición de montaje especificada.
Un tiempo de enfriamiento más prolongado puede ser de ayuda, pero el análisis también debería tener en cuenta las diferencias de temperatura locales y la geometría de las paredes. En el caso de un mango ODM personalizable, modificar la disposición de las nervaduras o añadir un elemento decorativo puede alterar el comportamiento de contracción. Vuelve a comprobar el ajuste del conector y del conjunto tras realizar dichos cambios.

Reduce las marcas de hundimiento comprobando el espesor y el relleno
Investigar el material que se encuentra bajo la superficie
Marcas de hundimiento Son depresiones superficiales locales que suelen encontrarse frente a nervaduras, salientes o uniones gruesas. El mango brillante de una navaja puede hacer que una depresión poco profunda resulte muy visible. El color y la textura influyen en su aspecto, por lo que una única medición de la profundidad no basta para determinar por completo si el producto cumple los requisitos estéticos.
Guía de Autodesk sobre marcas de hundimiento atribuye el defecto a una contracción localizada y a una compensación insuficiente durante el enfriamiento.
- Compara la zona afectada con la aprobada espesor de la pared y el diseño de las costillas.
- Comprueba si presión de empaquetado llega a la sección más gruesa antes de que se congele el recorrido del flujo.
- Revisión tiempo de retención, la restricción de acceso y la estabilidad en el suministro de materiales.
- Evalúa los cambios geométricos cuando no sea posible empaquetar de forma coherente una unión gruesa.
El aumento de la presión debe realizarse mediante un ensayo controlado, ya que podrían producirse acumulaciones excesivas en otras zonas. Las depresiones persistentes cerca de un conector que soporte carga pueden justificar un corte transversal u otra investigación para detectar huecos internos. Una textura decorativa puede alterar la visibilidad, pero cualquier revisión del diseño sigue requiriendo aprobación. El proveedor debe comparar el aspecto bajo la iluminación acordada y conservar muestras de límite firmadas.
Adaptar el secado y la manipulación de materiales al grado real
Evita utilizar una única forma de secado para todos los mangos y empuñaduras
La preparación de materiales forma parte de la investigación sobre Defectos en el moldeo por inyección de Razor, pero el secado no es una solución universal para los rebabas, las piezas demasiado cortas, las deformaciones o los huecos. Comprueba el tipo exacto de resina antes de modificar los ajustes del secador.
Por ejemplo, Guía de procesamiento de TPE de Avient distingue entre los productos que normalmente no necesitan secado y los de tipo higroscópico que sí lo requieren. Remite a los procesadores a las fichas técnicas correspondientes para consultar la temperatura y el tiempo.
- Anota el calidad de la resina, lote, mezcla de color y mezcla de materiales aprobada.
- Cuando sea necesario, comprueba temperatura de secado, duración y humedad residual.
- Comprueba el funcionamiento de la secadora y protege el material preparado para que no absorba humedad.
- Mantén el uso de material triturado dentro de las especificaciones aprobadas y la validación del proceso.
- Investigar posibles casos de contaminación o cambios en los materiales cuando se produzcan defectos tras un cambio de lote.
En el caso de los mangos y componentes de agarre moldeados de Haward, los controles adecuados dependen del sistema de materiales seleccionado. Las opciones personalizables de color o material deben ir acompañadas de registros de preparación trazables, de modo que el equipo del fabricante de equipo original (OEM) o del fabricante de diseño original (ODM) pueda comparar los resultados de forma significativa.
Utilizar ensayos controlados para confirmar la medida correctiva
Comparar resultados sin que las variables actúen como factores de confusión
Registra el proceso original, formula una hipótesis y modifica una variable definida. Para un estudio sobre el sellado de compuertas, comparar la masa de la pieza en diferentes tiempos de mantenimiento; RJG describe este método y el uso de datos sobre la presión en la cavidad cuando las piezas son pequeñas y dificultan el pesaje.
Lo siguiente juicio hipotético Utiliza una cavidad y cinco inyecciones estabilizadas por ciclo. La presión de mantenimiento, las condiciones de llenado, el material, la temperatura del molde y el tiempo total en el molde se mantienen constantes. Los valores sirven para ilustrar el método; no son resultados de ensayos de Haward ni límites de aceptación.
| Juicio | Tiempo de espera | Masa media por parte | Profundidad media del sumidero |
|---|---|---|---|
| A | 4 s | 8,42 g | 0,18 mm |
| B | 6 s | 8,50 g | 0,06 mm |
| C | 8 s | 8,50 g | 0,06 mm |
En este ejemplo, los resultados indican que prolongar el tiempo de retención aportaría pocos beneficios adicionales. Revisa los resultados individuales y la incertidumbre de medición antes de confirmar el sellado de la compuerta. A continuación, repite la prueba en todas las cavidades y evalúa las rebabas, las dimensiones y el montaje. En este caso, las cinco inyecciones sirven para respaldar el diagnóstico; no establecen la capacidad de producción ni un plan de muestreo para la liberación del lote.
Convertir las mejoras en controles de producción específicos para cada plano
Vincular la aprobación estética con la aceptación funcional
Calidad de cuchilla moldeada requiere requisitos cuantificables y condiciones de inspección uniformes. ISO 20457:2026 establece un marco de referencia para las tolerancias y las condiciones de aceptación de las piezas moldeadas de plástico. No establece una altura de rebaba ni un valor de deformación específicos para cada maquinilla de afeitar.
Para cada componente aprobado, define:
- Características fundamentales: puntos de referencia de los conectores, cierres de las tapas, zonas de soporte de las cuchillas y bordes accesibles.
- Normas de medición: instrumento, apoyo, preparación física y límites específicos del dibujo.
- Normas de vestimenta: condiciones de observación y muestras de límites aprobadas.
- Puntos de muestreo: puesta en marcha, reinicio, cambios sustanciales y revisiones programadas de la cavidad.
- Plan de actuación: identificar y apartar la producción afectada, investigar y autorizar la reanudación.
Conserve la ventana de proceso aprobada, el historial de mantenimiento de las herramientas y los resultados a nivel de cavidad. Vuelva a validar las características pertinentes tras reparaciones en las entradas de material, modificaciones en los conductos de ventilación, cambios de material o trabajos en el sistema de refrigeración. Analice las tendencias recurrentes mango de maquinilla de afeitar flash y deformación del cartucho por cavidad para orientar el mantenimiento. Esto proporciona al comprador y al fabricante una base práctica para garantizar la coherencia en los pedidos repetidos y mantiene las mejoras técnicas en consonancia con las especificaciones publicadas.
Elabora unas especificaciones claras de moldeo para tu próximo proyecto de maquinillas de afeitar
Envía a Haward los planos de tus componentes, las fotografías de los defectos, los requisitos de materiales y las cantidades previstas. Analiza un programa OEM u ODM personalizable con puntos de inspección y criterios de aceptación definidos, de modo que Defectos en el moldeo por inyección de Razor puede abordarse mediante datos empíricos y una mejora controlada.







