








Une cartouche peut sembler en bon état, fonctionner normalement lors d’un bref contrôle fonctionnel, tout en présentant une soudure défectueuse ou un tenon incomplet. Une inspection visuelle peut ne pas détecter un petit noyau de soudure, un tenon mal formé, une déformation locale de la lame ou un joint endommagé lors de l’assemblage en aval. Si ce défaut subsiste au moment de l’expédition, l’acheteur technique se retrouve confronté à risque lié à la présence de lames de rasoir, l’enquête sur les réclamations, le confinement des lots et le risque éventuel de rappel, sans disposer de données permettant d’identifier le poste responsable. Le problème s'aggrave lorsqu'un fournisseur ne communique que la force de traction moyenne, car un joint très résistant peut masquer un point de faiblesse critique. La solution réside dans un plan d'essais destructifs lié aux plans techniques qui distingue les mécanismes de soudure et de rivetage, enregistre le comportement force-déplacement, sectionne des joints représentatifs, prélève des échantillons à chaque poste d'assemblage et classe les voies de rupture réelles avant la mise sur le marché du produit.
Un fournisseur qualifié contrôle la résistance des soudures des lames de rasoir à l'aide de dispositifs de traction ou de poussée validés, d'échantillonnages destructifs par poste, d'analyses de sections de joints, de mesures de force étalonnées, d'une classification traçable des défaillances et de limites spécifiques aux plans. Haward applique cette chaîne de preuves aux programmes de cartouches OEM et ODM personnalisables, plutôt que de valider la résistance de l'assemblage sur la seule base de son aspect visuel.
Les ingénieurs de fabrication, les responsables de l'assurance qualité et les acheteurs techniques sont invités à poursuivre leur lecture. Les sections suivantes présentent les contrôles pratiques qui sous-tendent la corrélation des gabarits, le découpage des soudures, la fréquence d'échantillonnage, les signatures de défaillance et la gestion des changements de fournisseurs — autant de détails souvent masqués derrière un certificat de conformité, à mesure que les programmes de cartouches passent de la phase pilote à une production en série stable.
Résistance de soudure séparée, résistance de fixation et maintien de la cartouche complète
Cartographier tous les chemins de charge avant de choisir l'essai destructif
Intégrité de l'ensemble de cartouche Il s'agit d'une propriété du système, et non d'une valeur de force isolée. Selon la conception, une lame peut être soudée à un support, positionnée par des éléments moulés, maintenue par un capuchon ou retenue par des tiges en plastique ou en métal enfoncées. Une traction sur une cartouche complète peut donc échouer au niveau du boîtier avant même d’exercer la force prévue sur la soudure. Ce résultat peut être pertinent pour la rétention du produit fini, mais il ne mesure pas la soudure en soi.
Le fabricant et l'acheteur doivent établir une carte commune indiquant :
- chaque lame, support, entretoise, attache, capuchon, protection et piquet ;
- le nombre et l'emplacement des soudures ou des points de retenue formés ;
- le sens de charge fonctionnel de chaque composant retenu ;
- la première défaillance prévue et les modes de défaillance interdits ; et
- la caractéristique d'étirage déterminée par chaque méthode destructive.
Utilisez un coupon ou un sous-composant partiellement assemblé lorsque l'objectif est résistance de soudure des lames de rasoir. Utilisez une cartouche prête à l'emploi lorsque l'objectif est global mise en place de la lame de rasoir. A essai de mise en place de la pale nécessite ses propres codes de montage et de défaut. Le regroupement de ces résultats sous une seule rubrique intitulée “ résistance de l'assemblage ” supprime la valeur diagnostique indispensable à l'homologation par les équipementiers.
Concevoir des dispositifs d'essai de traction et de compression en fonction du mode de défaillance prévu
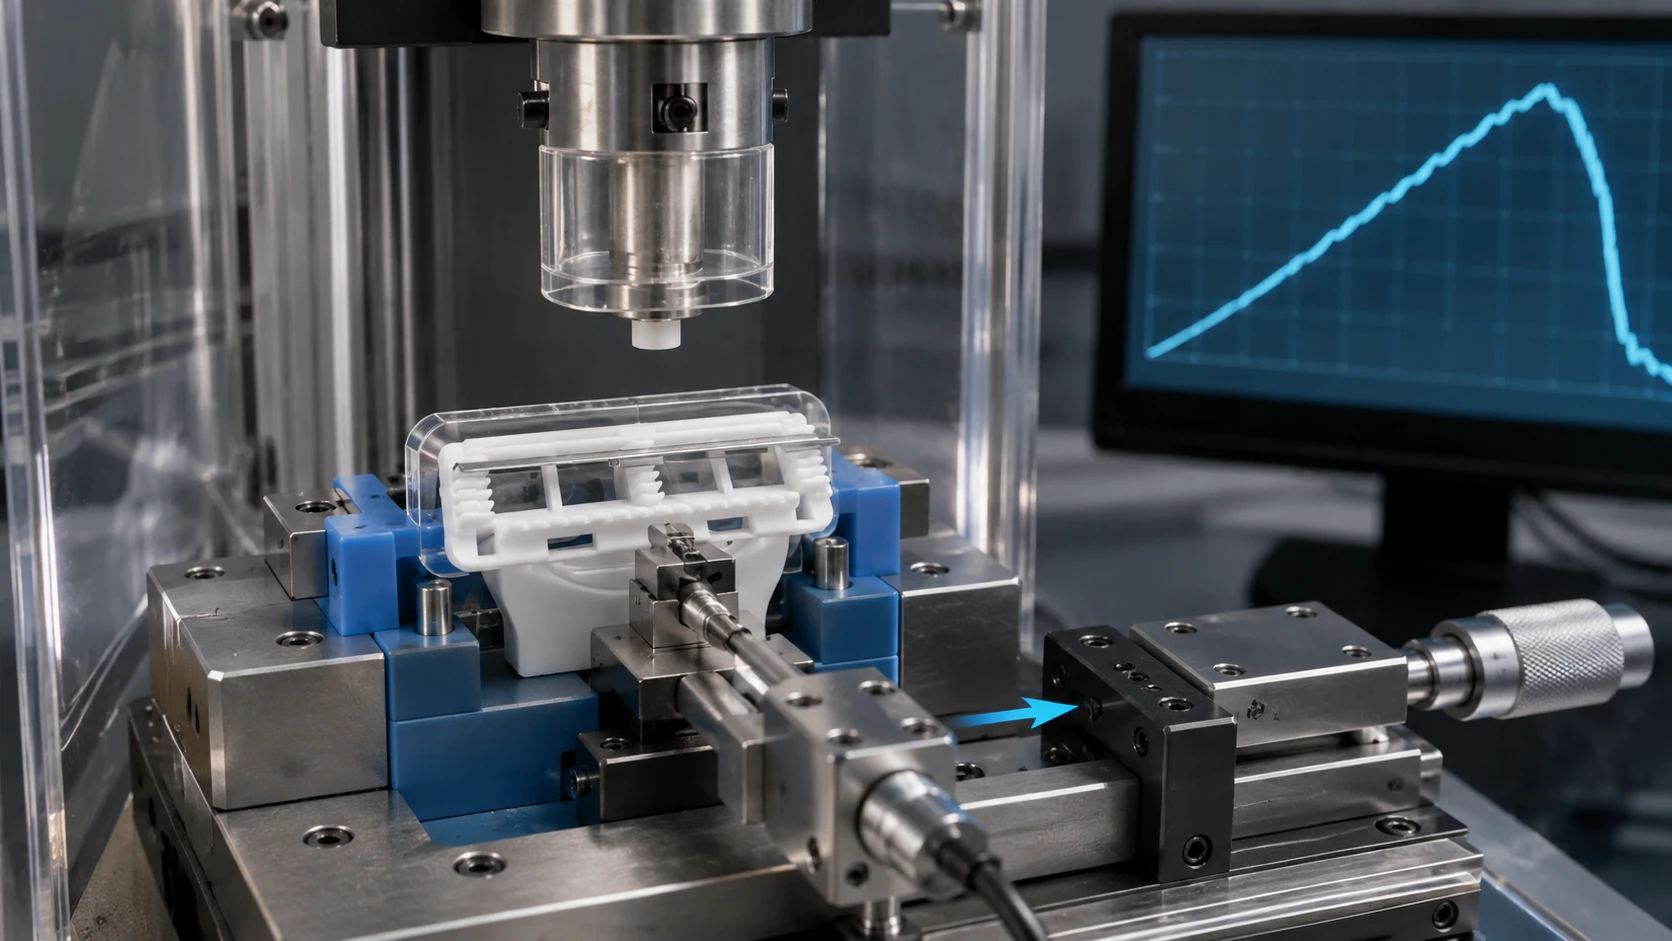
Référence de contrôle, direction de la charge, endommagement de la préhension et vitesse d'essai
Un dispositif de fixation adapté exerce une charge sur l'articulation cible sans créer de levier artificiel ni endommager la lame au niveau de la poignée. Le logement de la cartouche doit reposer sur des repères de dessin stables, et non sur des ailettes de protection flexibles ou des éléments de lubrification. La poignée de la lame doit disposer d'une surface de contact suffisante pour éviter tout glissement tout en protégeant le tranchant affûté. Pour un essai de poussée, la face de la sonde, le point de contact et le jeu sous le composant doivent être fixes.
- Alignement de la charge : commencer à ±1° de l'axe spécifié comme objectif de développement.
- Vitesse de la traverse : évaluer des vitesses comprises entre 10 et 50 mm/min, puis retenir une vitesse validée.
- Résolution de la force : utiliser une force ≤ 0,1 N ou au moins dix fois plus fine que la largeur de tolérance.
- Débit de données : Utilisez une fréquence ≥ 100 Hz lorsqu'un événement de brève interruption risque de ne pas être détecté.
- Résultats déclarés : force maximale, force au déplacement, énergie jusqu'à la rupture, emplacement de la rupture et tracé de la courbe.
Il s'agit là de points de départ pour l'élaboration de méthodes, et non d'exigences universelles en matière d'acceptation. ISO 7500-1:2018 fournit des principes pertinents pour l'étalonnage et la vérification des systèmes de force statique, mais ne prescrit ni dispositif de fixation « Razor » ni limite particulière. Le fournisseur doit mener à bien la corrélation des méthodes et le contrôle des révisions des dispositifs de fixation avant d'utiliser les résultats pour la mise en circulation du produit.
| Méthode destructive | Production primaire | Gestion des rencontres | Valeur diagnostique typique |
|---|---|---|---|
| Essai de traction sur échantillon de soudure | Force maximale et mode de rupture | Prises coaxiales ; aucun contact avec le tranchant de la lame | Distingue le comportement à la soudure de la résistance du boîtier de la cartouche |
| Extraction de la cartouche usagée | Force de rétention fonctionnelle | Repères de dessin et protection | Permet d'identifier le maillon faible dans le produit assemblé |
| Essai de mise en place des pales | Force d’arrachement ou de perçage | Sonde centrée sur l'élément conservé | Détecte les défauts de formage, les fissures ou un mauvais engagement des tiges |
| Crible à épluchage ou à torsion | Résistance hors axe et chemin de rupture | Bras de levier et axe de rotation fixes | Révèle une sensibilité masquée par une charge de traction linéaire |
Utilisez la coupe transversale pour vérifier ce que la courbe de force ne permet pas de montrer
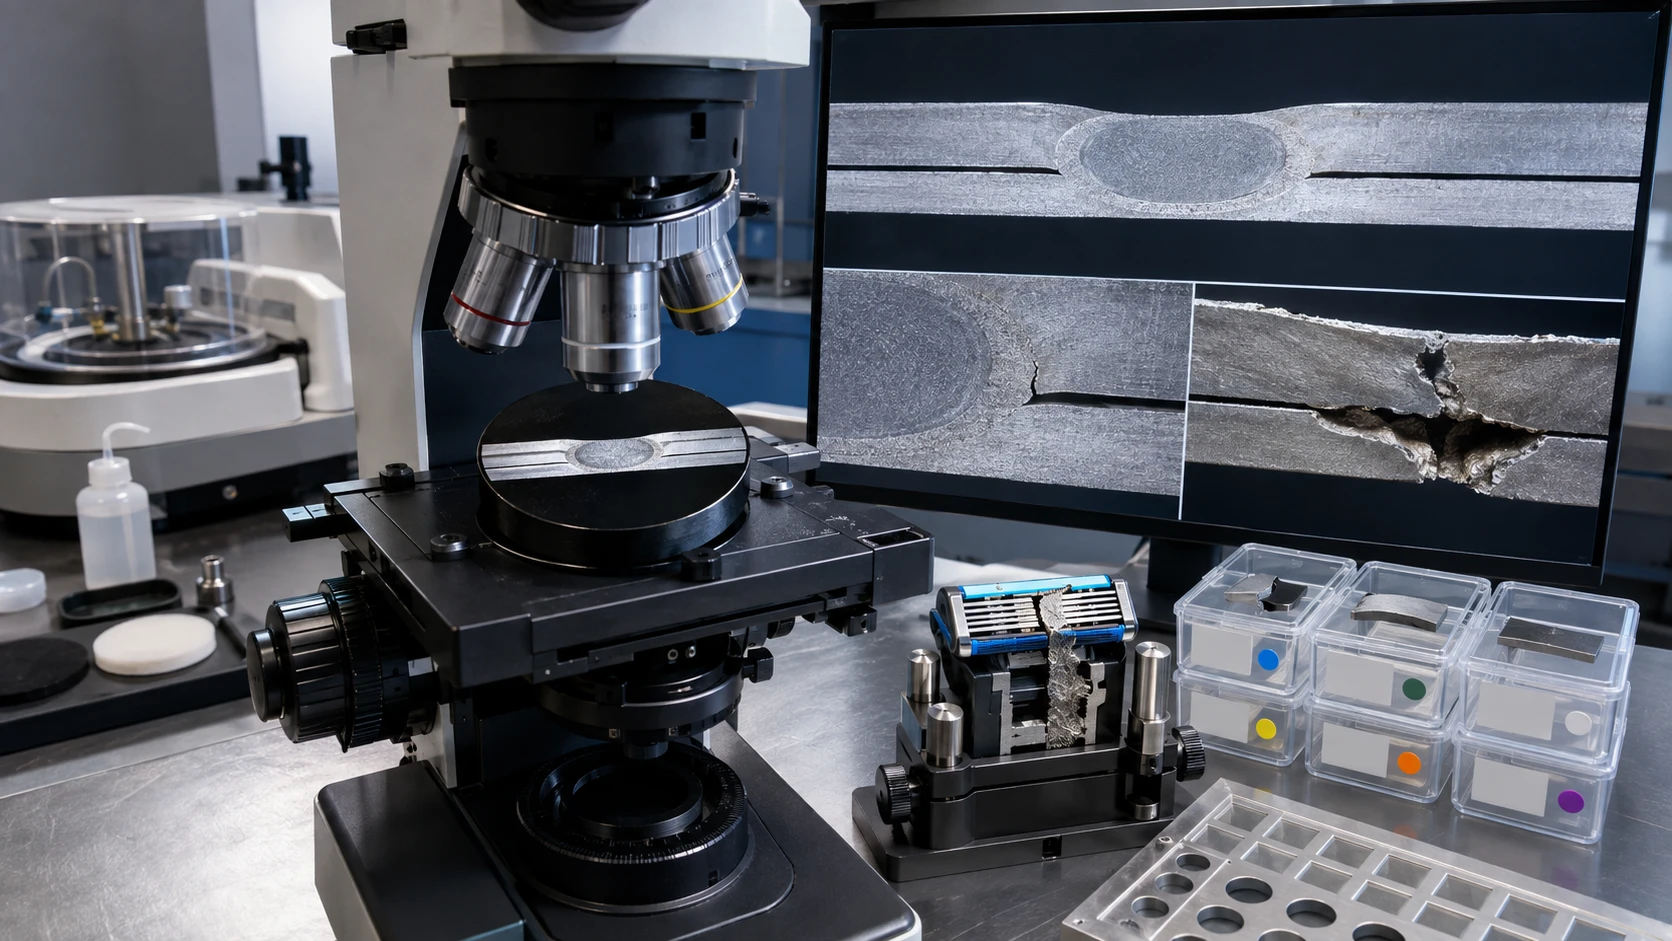
Préparer des coupes transversales sans créer de faux défauts
Un résultat de force indique à quel moment l'ensemble s'est séparé. Il ne prouve pas pourquoi. L’analyse métallographique ou la macro-section peuvent révéler la position de la soudure, la géométrie de fusion, l’état de l’interface, un amincissement local, des fissures, des vides, le contact entre la pale et son support, ainsi que la déformation due à la zone affectée thermiquement. Dans le cas du rivetage, la section peut mettre en évidence la couverture de la tête formée, le remplissage postérieur, l’engagement par contre-dépouille, le blanchiment ou une fissure interne sous une surface d’apparence acceptable.
- Noter l'orientation du joint et conserver les références de station, de cavité, de parcelle et d'échantillon.
- Découpez en s'éloignant du plan d'inspection à l'aide d'une méthode à faible chaleur.
- Fixez la pièce de manière à ce que les fines couches de métal et de polymère restent bien maintenues.
- Procéder au ponçage et au polissage selon une séquence contrôlée ; consigner la quantité de matière enlevée.
- Utilisez un éclairage ou une gravure validés et intégrez une échelle de référence dans chaque image.
- Comparez cette section avec les données de force obtenues dans les mêmes conditions de processus.
Les traces de salissure, la surchauffe, l'arrondi des arêtes et l'arrachement de particules peuvent ressembler à des défauts de fabrication. La fiche d'instructions doit donc définir l'emplacement de la coupe, l'ordre de polissage, le grossissement, le logiciel de mesure et les critères d'acceptation des images. Les dimensions des sections et les limites de défauts restent inchangées. spécifique au dessin; une section provenant d’une plateforme Razor ne peut pas servir de référence pour déterminer l’épaisseur d’une autre lame ni la géométrie d’un autre support.
ISO 10447:2022, ISO 14272:2016, et ISO 14273:2016 fournissent des concepts utiles concernant les modes de rupture des soudures par points, la tension transversale et les essais de traction-cisaillement. Leurs domaines d’application publiés commencent toutefois à partir d’une épaisseur de tôle de 0,5 mm. Les constructions de type « Razor » peuvent être plus fines et soumises à des contraintes différentes. Il convient d’adapter ces principes, de consigner les écarts, d’établir une corrélation entre la méthode interne et les sections ainsi que les défauts connus, et de ne jamais reproduire les dimensions des échantillons ou les forces indiquées comme des valeurs universelles d’acceptation des cartouches.
Élaborer un plan d'échantillonnage destructif autour des postes de production
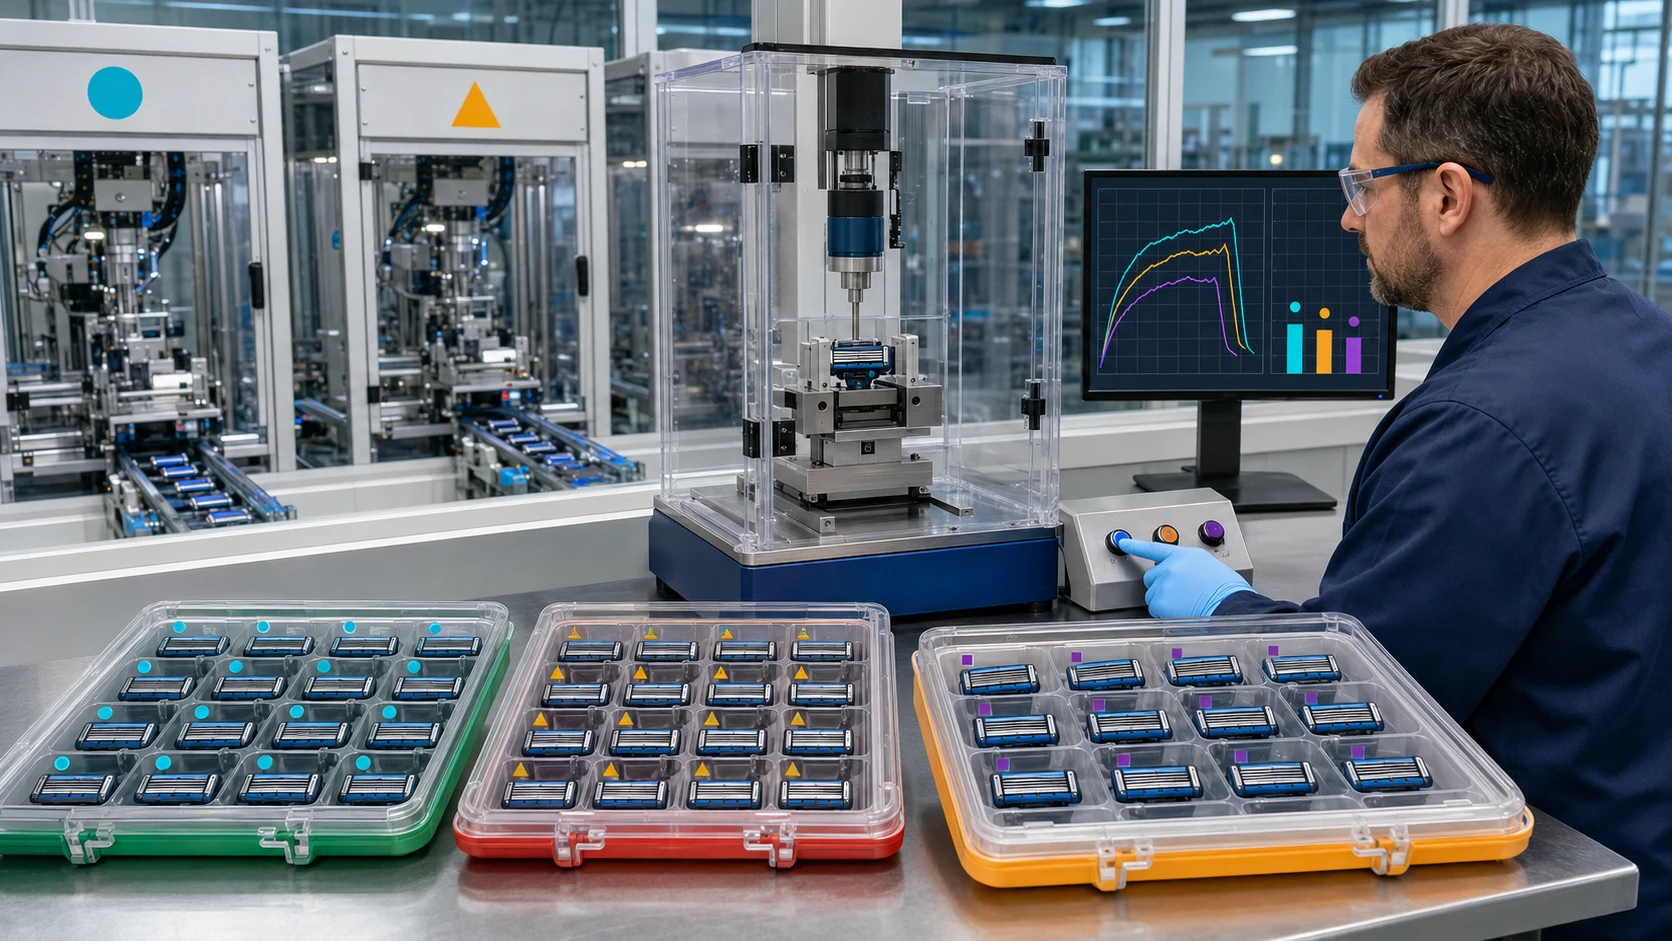
Temps d'échantillonnage, poste, position de l'outil et lot de matière première
Un échantillonnage aléatoire des produits finis ne suffit pas à lui seul pour détecter une tête de soudure ou un emboîtement défectueux. Chaque échantillon doit conserver l'identité du processus. Le plan de contrôle doit relier le résultat destructif à la paire d'électrodes de soudage, au programme d'énergie, au poste d'assemblage, à la cavité du moule, à l'équipe de travail, au lot de matière et à l'état de maintenance. L'échantillonnage doit être renforcé après une mise au point, un dressage des électrodes, une réparation d'outillage, une reprise après alarme, un arrêt prolongé ou une modification technique.
Le tableau ci-dessous présente un exemple de plan défini par l'acheteur. Il ne s'agit ni d'une norme du secteur ni d'une règle d'acceptation.
| Point de contrôle | Quantité destructive indicative | Distribution | Décision requise |
|---|---|---|---|
| Validation de la configuration | 3 cartouches consécutives par poste actif | Avant la production commercialisable | Valider, ajuster ou répéter la configuration |
| Qualification des pilotes | 30 assemblages répartis sur 3 lots | Début, milieu et fin de chaque lot | Valider la méthode et les capacités préliminaires |
| Production courante | 3 cartouches par poste et par équipe | Séparés tout au long du parcours | Poursuivre la production ou la suspendre à partir du dernier contrôle validé |
| Vérification après modification | 10 par station concernée ou réinitialisation définie par l'acheteur | Après un changement de matière, d'outillage, de programme ou de réparation | Valider la modification ou rétablir l'état précédent |
La fréquence finale doit tenir compte de la gravité des défaillances, du nombre de postes de contrôle, de la maîtrise du processus, de la taille des lots, de la détectabilité et des exigences du marché de destination. Les échantillons soumis à des essais destructifs doivent être physiquement isolés et faire l’objet d’un contrôle de concordance afin que les unités testées ne puissent pas réintégrer le stock commercialisable.
Vérifier la fiabilité du système de mesure avant de comparer les fournisseurs ou les lots
Démontrer la répétabilité, la reproductibilité et la capacité de discrimination des dispositifs de fixation
Une valeur de force qui semble précise n'est pas forcément fiable. Les lames fines se déforment, les pinces glissent et les opérateurs peuvent charger les cartouches de manière différente. Avant de régler une valeur stricte résistance de soudure des lames de rasoir limite, réalisez une étude du système de mesure en utilisant des assemblages « faibles », « nominaux » et « forts ». Prévoyez plusieurs opérateurs, différents moments de démontage des gabarits et plusieurs jours. Étant donné que l'essai détruit l'échantillon, utilisez des pièces appariées issues de groupes de processus contrôlés ou recourez à une étude imbriquée appropriée, plutôt que de partir du principe que le même assemblage peut être testé à nouveau.
- Vérifiez le système de mesure de force sur toute la plage de fonctionnement réelle, et pas seulement à proximité de la pleine échelle.
- Vérifiez le zéro, l'alignement, l'état des pinces, la course et la version du logiciel chaque jour d'essai.
- Dans la mesure du possible, utilisez un artefact de référence ou de vérification pour détecter toute dérive des montages.
- Noter l'incertitude de mesure lorsque les résultats s'approchent de la limite indiquée sur le plan.
- Verrouiller la courbe brute et interdire la sélection manuelle des pics sans piste d'audit.
ISO/IEC 17025:2017 définit les exigences en matière de compétence, d’impartialité et de cohérence opérationnelle applicables aux laboratoires d’essais et d’étalonnage. Elle ne certifie aucune méthode Razor en particulier. Le fournisseur doit préciser si les essais sont réalisés dans le cadre d’un champ d’application accrédité, s’ils font l’objet d’une validation interne ou s’ils sont sous-traités, et le responsable des achats techniques doit vérifier les justificatifs en conséquence.
Claser les modes de défaillance plutôt que de se contenter de la moyenne
Associer chaque courbe, chaque photographie et chaque coupe à un code de défaillance
Une moyenne peut masquer un résultat anormalement bas. Indiquez les valeurs individuelles, l'intervalle, l'écart-type, la station et le mode de rupture. Pour un assemblage soudé, des codes internes utiles peuvent permettre de distinguer la séparation au niveau de l'interface, l'arrachement de la soudure par rapport au matériau environnant, la déchirure du support de la lame, la fracture du métal de base à distance de la soudure et les dommages induits par la préhension. Pour un essai de mise en place de la pale, distinguer l'arrachement du poteau, la rupture de la tête moulée, la fissuration du support, la déchirure de la lame, la rupture du boîtier et l'interférence avec les fixations.
La courbe apporte un élément supplémentaire :
- un pic net suivi d'une perte rapide de charge peut indiquer une rupture soudaine de l'articulation ;
- un déclin progressif peut se traduire par une déformation plastique ou un relâchement séquentiel des articulations ;
- la présence de plusieurs pics peut indiquer que plusieurs soudures ont cédé les unes après les autres ; et
- Une chute précoce et irrégulière peut indiquer un glissement de la prise plutôt qu’un défaut du produit.
L'acceptation peut nécessiter à la fois un seuil de contrainte et un mode de rupture admissible. Une charge élevée suivie d'un endommagement du bord de l'aube peut tout de même être jugée inacceptable. À l'inverse, une rupture du carter avant la soudure empêche l'essai de quantifier résistance de soudure des lames de rasoir. Un tel résultat devrait être considéré comme non valable pour la mesure des soudures, mais évalué séparément pour l'ensemble intégrité de l'ensemble de cartouche.
Transformer les résultats néfastes en moyens de contrôle des processus et de maîtrise rapide des situations
Définir les règles de réaction avant que le premier échec ne se produise
Un plan de destruction n’a de valeur que lorsqu’un échantillon non conforme déclenche une réponse contrôlée. Le plan d’intervention doit préciser le dernier contrôle accepté, les limites de la mise en quarantaine, la règle de réanalyse, l’autorité chargée de la destination des produits et la procédure d’escalade. Ne permettez pas à un opérateur de calculer la moyenne d’une valeur non conforme avec des échantillons supplémentaires, sauf si le plan de prélèvement et la procédure autorisent explicitement cette règle.
- Arrêtez la station concernée et conservez ses paramètres de machine.
- Résultats des contrôles de quarantaine depuis le dernier échantillon conforme prélevé dans chaque station.
- Conservez l'assemblage défectueux, les fragments, la courbe brute et l'image du dispositif de fixation.
- Vérifiez l'énergie de soudage, le courant, la force, l'usure de l'électrode, le déplacement lors du pointage et l'alignement de l'outil.
- Sélectionnez les joints suspects et ceux dont le bon fonctionnement est confirmé, issus de la même fenêtre temporelle.
- Vérifier la mise en œuvre des mesures correctives à l'aide d'un plan d'échantillonnage de redémarrage approuvé.
- Traiter le document et informer l'acheteur de l'état de l'expédition concernée.
Cette suite se réduit à risque lié aux lots hétérogènes, divulgation non autorisée, et des échecs répétés. Pour les programmes OEM ou ODM personnalisables, Haward et la marque doivent s’accorder sur le calendrier des escalades, les pouvoirs en cas d’écart, les échantillons de référence et le format de partage des données avant le lancement de la production en série.
Une référence (SKU) stable peut masquer des variations au niveau de l'épaisseur de la lame, de l'alliage de support, du revêtement, du profil de l'électrode de soudage, du programme d'énergie, de la résine de fixation, de la cavité du moule, de la vitesse d'assemblage ou de l'usure du gabarit. Exiger une confirmation écrite du changement d'ingénierie. À révision de conception, réception de l'outil, audit pilote, audit de la production en série, et audit des modifications, examiner les limites de dessin, la qualification des gabarits, la traçabilité, les registres de réaction et le périmètre de requalification. Un ISO 9001 Ce certificat atteste du respect des procédures, mais ne prouve pas qu’une cartouche spécifique soit conforme à son plan. Le fabricant doit tout de même fournir les résultats bruts, les preuves d’étalonnage, les échantillons traçables, les registres de non-conformité et les modifications approuvées.
Faire de la résistance de l'assemblage une exigence d'achat définie dans le plan
N'acceptez pas un certificat de force de traction générique pour chaque cartouche. Envoyez à Haward votre plan d'assemblage, les risques de rétention, le mode de défaillance prévu, la configuration de la station et vos besoins en matière de rapports. Nous pouvons élaborer un plan d'essais destructifs OEM ou ODM personnalisable, comprenant des montages traçables, des coupes, des prélèvements d'échantillons et des règles d'acceptation spécifiques au plan.







