








قد تبدو الخرطوشة سليمة، وتقوم بالحلاقة بشكل طبيعي عند إجراء فحص وظيفي سريع، ومع ذلك تحتوي على لحام ضعيف أو دعامة غير مكتملة. وقد يفوت الفحص البصري اكتشاف كتلة لحام صغيرة، أو دعامة غير مكتملة التشكيل، أو تشوه موضعي في الشفرة، أو وصلة تالفة أثناء عملية التجميع اللاحقة. وإذا وصل هذا العيب إلى مرحلة الشحن، فإن المشتري الفني يواجه خطر بقاء شفرة الحلاقة, ، والتحقيق في الشكاوى، واحتواء الدفعة، واحتمال التعرض لعملية سحب المنتج دون وجود بيانات تحدد المحطة المسؤولة. وتزداد المشكلة سوءًا عندما يكتفي المورد بالإبلاغ عن متوسط قوة الشد فقط، لأن وجود وصلة واحدة عالية القوة قد يخفي موقعًا ضعيفًا للغاية. ويكمن الحل في خطة اختبار تدميري مرتبطة بالرسومات الهندسية، حيث يتم فصل آليات اللحام والتثبيت، وتسجيل سلوك القوة-الإزاحة، وتقطيع الوصلات التمثيلية، وأخذ عينات من كل محطة تجميع، وتصنيف مسار الفشل الفعلي قبل طرح المنتج في السوق.
يقوم المورد المؤهل بمراقبة قوة اللحام في شفرات الحلاقة من خلال أجهزة تثبيت معتمدة للسحب أو الدفع، وأخذ عينات تدميرية على أساس المحطات، وأدلة من المقاطع المقطوعة للوصلات، وقياس القوة المعايرة، وتصنيف الأعطال القابل للتتبع، والحدود المحددة في الرسومات الفنية. وتطبق شركة «هاوارد» سلسلة الأدلة هذه على برامج الخراطيش القابلة للتخصيص من نوع OEM و ODM، بدلاً من الاعتماد على المظهر وحده في اعتماد قوة التجميع.
ينبغي على مهندسي التصنيع ومديري ضمان الجودة والمشترين الفنيين المضي قدمًا. وتسلط الأقسام التالية الضوء على الضوابط العملية الكامنة وراء ترابط التجهيزات، وتقسيم مقاطع اللحام، وتواتر أخذ العينات، وعلامات الفشل، وإدارة تغيير الموردين — وهي التفاصيل التي غالبًا ما تكون مخفية وراء شهادة «النجاح/الفشل» مع انتقال برامج الخراطيش من مرحلة التشغيل التجريبي إلى مرحلة الإنتاج الضخم المستقر.
قوة اللحام المنفصل، وقوة التثبيت، وقدرة الاحتفاظ بالخرطوشة الكاملة
تحديد مسار كل حمولة قبل اختيار الاختبار التدميري
سلامة مجموعة الخرطوشة هي خاصية للنظام، وليست قيمة قوة منفردة. واعتمادًا على التصميم، قد يتم لحام الشفرة بدعامة، أو تثبيتها بواسطة ملامح مقولبة، أو تثبيتها بواسطة غطاء، أو تثبيتها بواسطة أعمدة بلاستيكية أو معدنية مثبتة بمسامير. وبالتالي، قد تفشل عملية سحب الخرطوشة الكاملة عند الغلاف قبل أن تقوم بتحميل اللحام المقصود. وقد تكون هذه النتيجة ذات صلة بالثبات النهائي للمنتج، لكنها لا تقيس اللحام وحده.
ينبغي على الشركة المصنعة والمشتري وضع خريطة مشتركة تحدد ما يلي:
- كل شفرة، ودعامة، وفاصل، ومشبك، وغطاء، وواقي، وعمود تثبيت؛;
- عدد وموقع اللحامات أو نقاط التثبيت المشكلة؛;
- اتجاه التحميل الوظيفي لكل مكون مثبت؛;
- أول عطل متوقع وأنماط الأعطال المحظورة؛ و
- الخاصية التي تتحكم فيها كل طريقة تدميرية.
استخدم قسيمة أو مكونًا فرعيًّا مجمَّعًا جزئيًّا عندما يكون الغرض هو قوة اللحام لشفرة الحلاقة. استخدم خرطوشة جاهزة عندما يكون الهدف هو الاستخدام العام احتفاظ شفرة الحلاقة. أ اختبار تثبيت الشفرة يتطلب رموزًا خاصة به لكل من التثبيت والفشل. إن دمج هذه النتائج تحت تصنيف واحد هو “قوة التجميع” يُفقدها القيمة التشخيصية اللازمة للحصول على موافقة الشركة المصنعة الأصلية.
تصميم أجهزة الاختبار التي تعتمد على السحب والدفع وفقًا لنمط الفشل المتوقع
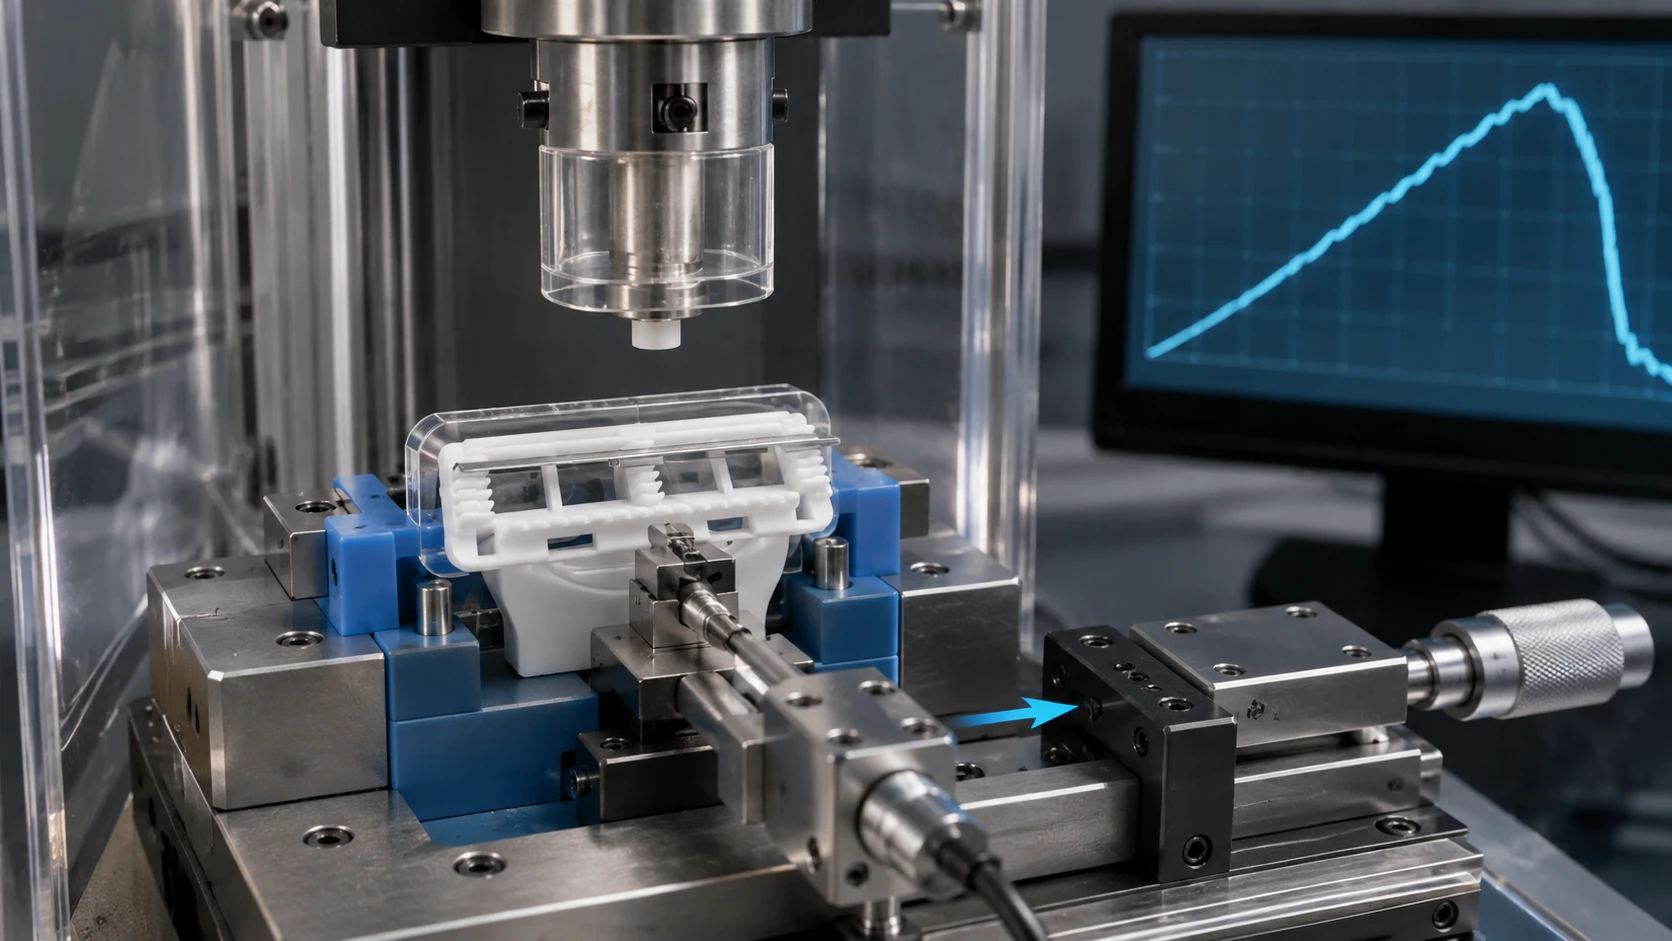
نقطة الإسناد، واتجاه الحمل، وتلف المقبض، وسرعة الاختبار
يُعدّ الجهاز المثبت المفيد هو الذي يُحمل المفصل المستهدف دون تكوين رافعة اصطناعية أو قطع الشفرة عند مقبضها. يجب أن يستند حامل الخرطوشة على نقاط مرجعية ثابتة في الرسم، وليس على زعانف واقية مرنة أو عناصر تشحيم. ويحتاج مقبض الشفرة إلى مساحة تلامس كافية لمنع الانزلاق مع الحفاظ على الحافة المشحوذة محمية. بالنسبة لاختبار الدفع، يجب تثبيت سطح المجس ونقطة التلامس والمسافة الفارغة أسفل المكون.
- محاذاة الأحمال: البدء ضمن نطاق ±1° من المحور المحدد كهدف للتطوير.
- سرعة الرأس المتقاطع: قم بتقييم القيم التي تتراوح بين 10 و50 ملم/دقيقة، ثم حدد معدلًا واحدًا تم التحقق من صحته.
- دقة القوة: استخدم قوة ≤0.1 نيوتن أو ما لا يقل عن عشرة أضعاف دقة عرض التفاوت المسموح به.
- معدل نقل البيانات: استخدم ترددًا يبلغ 100 هرتز أو أكثر عندما يكون هناك احتمال تفويت حدث استراحة قصيرة.
- المخرجات المُبلغ عنها: قوة الذروة، والقوة عند الإزاحة، والطاقة حتى الانهيار، وموقع الانهيار، وصورة المنحنى.
هذه نقاط انطلاق لتطوير الطرق، وليست متطلبات قبول عامة. ISO 7500-1:2018 يقدم المبادئ ذات الصلة لمعايرة أنظمة القوى الثابتة والتحقق منها، لكنه لا يفرض استخدام جهاز تثبيت من نوع «Razor» أو يحدد أي قيود في هذا الصدد. يجب على المورد إتمام عملية ربط الطرق ومراقبة مراجعة أجهزة التثبيت قبل استخدام النتيجة لإصدار المنتج.
| الطريقة التدميرية | الناتج الأولي | التحكم في التجهيزات | القيمة التشخيصية النموذجية |
|---|---|---|---|
| اختبار شد عينة اللحام | قوة الذروة وطريقة الانهيار | مقابض محورية؛ لا يوجد تلامس مع حافة الشفرة | يفصل بين سلوك اللحام وقوة غلاف الخرطوشة |
| سحب الخرطوشة بعد الانتهاء | قوة الاحتفاظ الوظيفية | نقاط الإسناد والواقي المحمي | يحدد المسار الأضعف في المنتج المُجمَّع |
| اختبار تثبيت الشفرة | قوة السحب أو الدفع بعد الإدخال | تركز التحقيق على السمة المحتفظ بها | يكتشف التشكيل غير المكتمل، أو الشقوق، أو سوء التداخل بين الأعمدة |
| شاشة تقشير أو شاشة التواء | المقاومة خارج المحور ومسار الفشل | ذراع الرافعة الثابت ومحور الدوران | يكشف عن الحساسية التي يخفيها الحمل الشدّي المستقيم |
استخدم تقنية التقطيع للتحقق مما لا يمكن لمنحنى القوة إظهاره
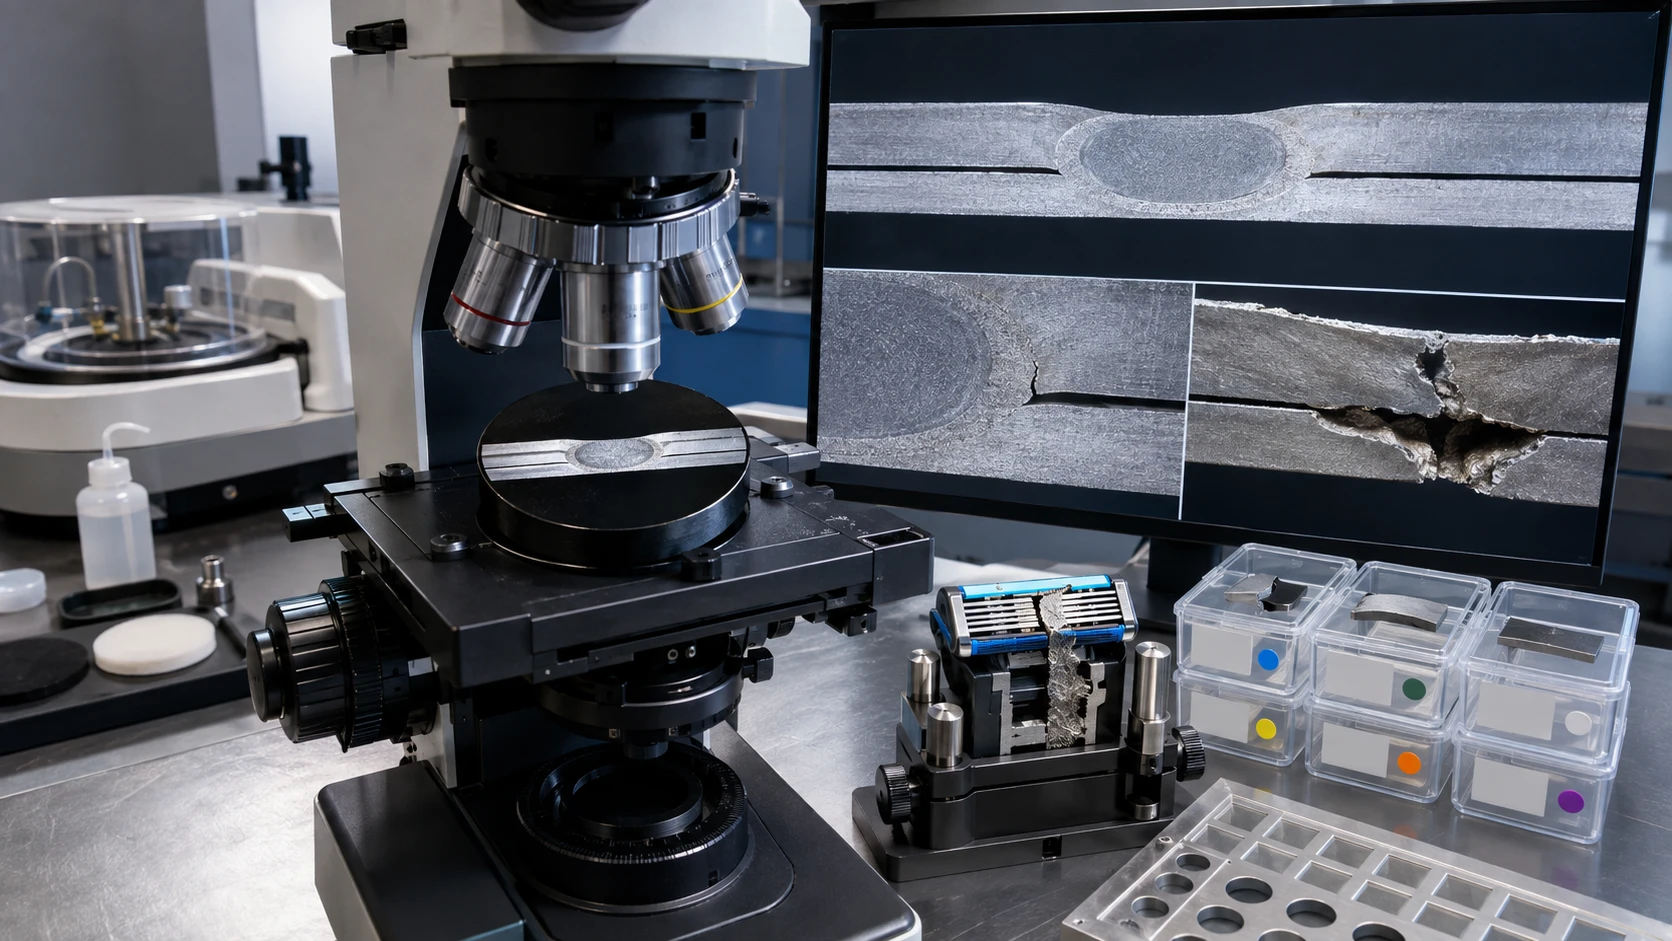
تحضير المقاطع العرضية دون إحداث عيوب مصطنعة
تشير نتيجة التحليل إلى الوقت الذي انفصل فيه التجميع، لكنها لا تثبت السبب. يمكن أن يكشف الفحص المعدني أو المقطع الكلي عن موضع اللحام، وهندسة الانصهار، وحالة السطح البيني، والترقق الموضعي، والشقوق، والفراغات، والتلامس بين الشفرة والدعامة، والتشوه الناتج عن التأثير الحراري. بالنسبة لعملية التثبيت، يمكن أن يُظهر المقطع تغطية الرأس المشكلة، أو الحشو اللاحق، أو التداخل تحت القطع، أو التبييض، أو وجود شق داخلي تحت سطح يبدو مقبولاً.
- حدد اتجاه الوصلة واحتفظ برقم المحطة والتجويف والقطعة ورقم العينة.
- قم بقطع الجزء الزائد عن سطح الفحص باستخدام طريقة لا تولد حرارة عالية.
- قم بتثبيت القطعة بحيث تظل الطبقات الرقيقة من المعدن والبوليمر مدعومة.
- الطحن والتلميع وفقًا لتسلسل محدد؛ وتوثيق كمية المواد التي تمت إزالتها.
- استخدم إضاءة أو حفرًا تم التحقق من صحته، وقم بتضمين مقياس في كل صورة.
- قارن المقطع ببيانات القوة المستمدة من نفس ظروف العملية.
قد تبدو ظواهر مثل التلطخ، والارتفاع المفرط في درجة الحرارة، وتدوير الحواف، وانفصال الجسيمات وكأنها عيوب في الإنتاج. ولذلك، يجب أن تحدد تعليمات العمل موقع القطع، وتسلسل التلميع، ومعدل التكبير، وبرنامج القياس، وقواعد قبول الصور. وتبقى أبعاد المقاطع وحدود العيوب كما هي خاص بالرسم; ؛ لا يمكن أن يُستخدم مقطع من إحدى منصات Razor لتحديد سماكة شفرة أخرى أو هندسة الدعم.
ISO 10447:2022, ISO 14272:2016, ، و ISO 14273:2016 تقدم مفاهيم مفيدة بشأن أنماط فشل اللحام النقطي، والشد العرضي، واختبارات الشد والقص. غير أن النطاقات المنشورة لهذه الاختبارات تبدأ من سماكة صفائح تبلغ 0.5 مم؛ وقد تكون هياكل «رازور» أرقّ وتخضع لقيود مختلفة. يجب تكييف المبادئ، وتوثيق الانحرافات، وربط المنهج الداخلي بالمقاطع والعيوب المعروفة، وعدم نسخ أبعاد العينات أو القوى المستخدمة فيها أبدًا باعتبارها قيمًا عالمية مقبولة.
وضع خطة أخذ عينات تدميرية حول محطات الإنتاج
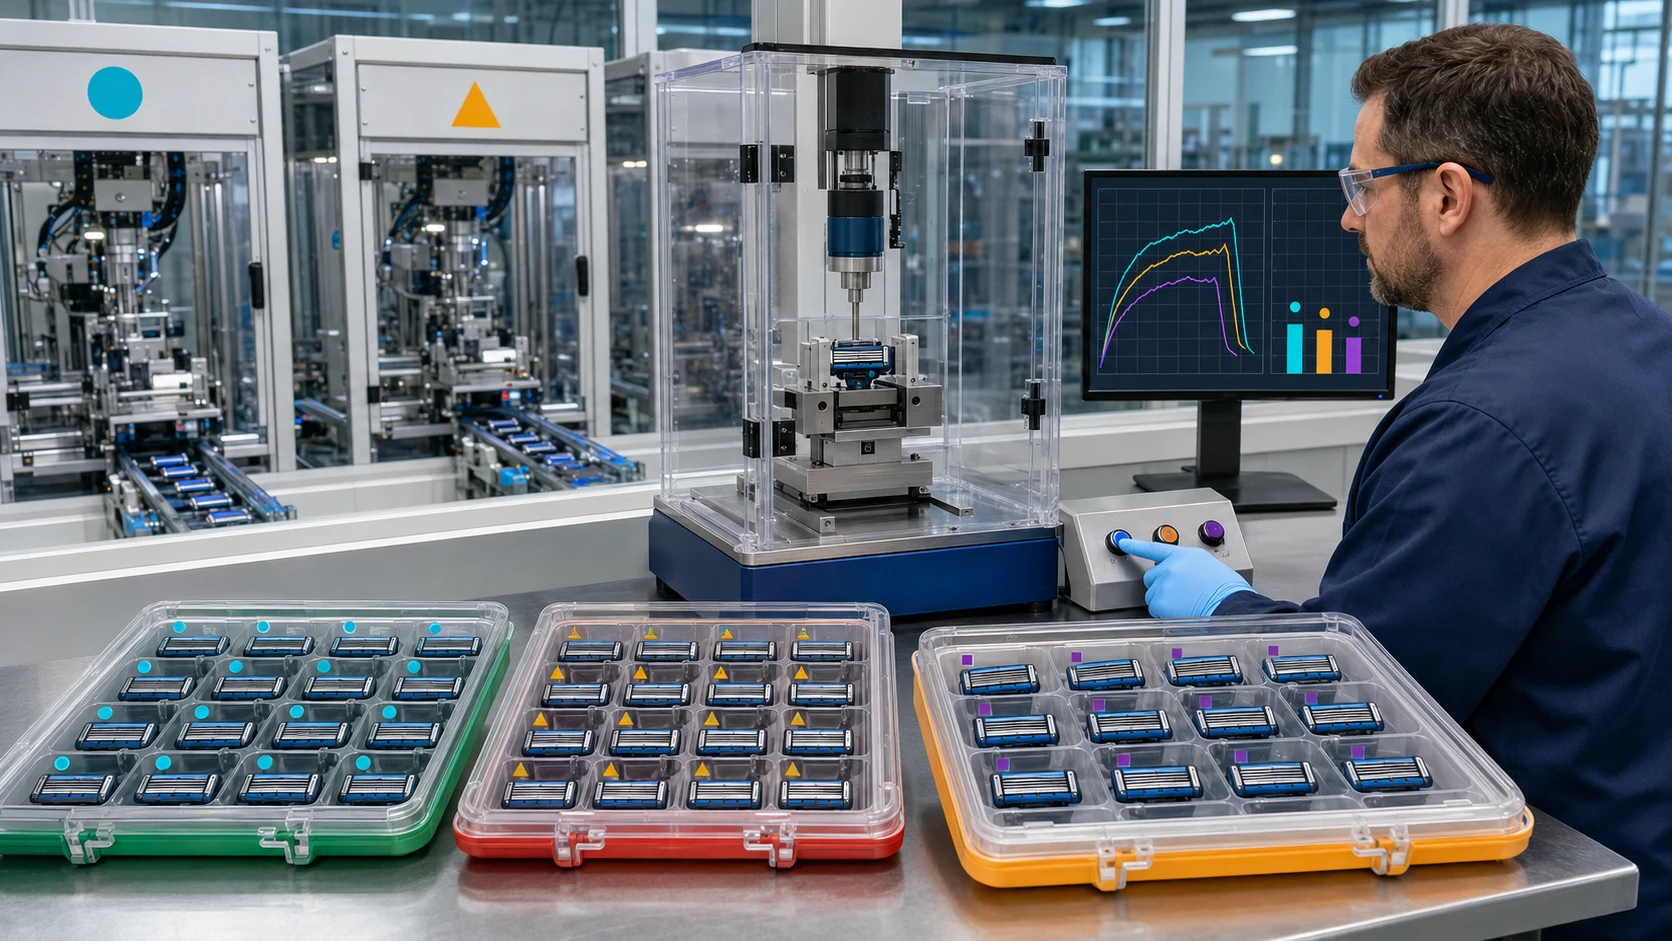
وقت العينة، والمحطة، وموضع الأداة، ودفعة المواد
قد يؤدي الاعتماد على أخذ العينات العشوائية من المنتجات النهائية وحده إلى عدم اكتشاف عيب في رأس اللحام أو مجموعة المسامير. يجب أن تحتفظ كل عينة بهوية العملية. وينبغي أن يربط خطة المراقبة النتائج التدميرية بزوج قطب اللحام، وبرنامج الطاقة، ومحطة التجميع، وتجويف القالب، والوردية، ودفعة المواد، وحالة الصيانة. وينبغي تكثيف أخذ العينات بعد الإعداد، أو تلميع القطب، أو إصلاح الأدوات، أو استعادة عمل الإنذار، أو التوقف الطويل، أو إجراء تغيير هندسي.
المصفوفة التالية هي مثال توضيحي لخطة يحددها المشتري. وهي لا تمثل معيارًا صناعيًّا ولا قاعدة قبول.
| نقطة التحكم | الكمية التدميرية التوضيحية | التوزيع | القرار المطلوب |
|---|---|---|---|
| الموافقة على الإعداد | 3 خراطيش متتالية لكل محطة عاملة | قبل الوصول إلى مرحلة الإنتاج القابل للبيع | إلغاء الإعداد أو تعديله أو تكراره |
| مؤهلات الطيار | 30 مجموعة موزعة على 3 قطع أرض | بداية ووسط ونهاية كل قطعة أرض | التحقق من الطريقة والقدرة الأولية |
| الإنتاج الروتيني | 3 خراطيش لكل محطة في كل نوبة عمل | متباعدة على طول المسار | مواصلة الإنتاج أو وقف الإنتاج اعتبارًا من آخر فحص تم قبوله |
| التحقق بعد إجراء التغيير | 10 لكل محطة متأثرة أو إعادة تعيين يحددها المشتري | بعد إجراء تغيير في المواد أو الأدوات أو البرامج أو الإصلاحات | الموافقة على التغيير أو إعادة الحالة السابقة |
يجب أن تعكس وتيرة الفحص النهائية درجة خطورة العطل، وعدد المحطات، وقدرة العملية، وحجم الدفعة، وإمكانية الكشف، ومتطلبات الوجهة. وينبغي فصل العينات الخاضعة للاختبار التدميري ماديًا ومطابقتها، بحيث لا يمكن للوحدات التي خضعت للاختبار أن تعود إلى المخزون القابل للبيع.
التحقق من صحة نظام القياس قبل مقارنة الموردين أو الدفعات
إثبات قابلية التكرار، وقابلية الاستنساخ، والتمييز بين أجهزة الاختبار
إن القيمة التي تبدو دقيقة للقوة ليست موثوقة تلقائيًّا. فالشفرات الرفيعة تنثني، والمقابض تنزلق، وقد يقوم المشغلون بتحميل الخراطيش بطرق مختلفة. قبل ضبط قوة اللحام لشفرة الحلاقة للحد من ذلك، قم بإجراء دراسة لنظام القياس باستخدام تجميعات ضعيفة واسمية وقوية. وقم بتضمين عدة مشغلين، وعمليات إزالة التثبيتات، وأيام مختلفة. ونظرًا لأن الاختبار يؤدي إلى إتلاف العينة، فاستخدم قطعًا متطابقة من مجموعات العمليات الخاضعة للرقابة أو دراسة متداخلة مناسبة، بدلاً من افتراض إمكانية إعادة اختبار نفس التجميع.
- تحقق من نظام القوة على مدى نطاق التشغيل الفعلي، وليس فقط بالقرب من الحد الأقصى للمقياس.
- تحقق من الصفر، والمحاذاة، وحالة المقبض، ومسافة الحركة، وإصدار البرنامج في كل يوم اختبار.
- استخدم نموذجًا رئيسيًّا أو نموذجًا للتحقق للكشف عن انحراف التجهيزات حيثما أمكن ذلك.
- يجب تسجيل درجة عدم اليقين في القياس عندما تقترب النتائج من الحد الأقصى المحدد في الرسم.
- قم بتثبيت المنحنى الأولي ومنع الاختيار اليدوي للقيم القصوى دون وجود سجل تتبع.
ISO/IEC 17025:2017 يحدد متطلبات الكفاءة والحياد واتساق العمليات لمختبرات الاختبار والمعايرة. ولا يصادق على طريقة «Razor» معينة. يجب على المورد تحديد ما إذا كان الاختبار يُجرى ضمن نطاق الاعتماد، أو يتم التحقق من صحته داخليًّا، أو يتم التعاقد مع طرف ثالث لإجرائه، ويجب على المشتري الفني مراجعة الأدلة وفقًا لذلك.
تصنيف أنماط الفشل بدلاً من القبول بالمعيار المتوسط
ربط كل منحنى وصورة ومقطع برمز عطل
قد يخفي المتوسط نتيجة منخفضة واحدة خطيرة. يجب الإبلاغ عن القيم الفردية، والنطاق، والانحراف المعياري، والمحطة، وطريقة الفشل. بالنسبة للتجميعات الملحومة، قد تساعد الرموز الداخلية المفيدة في التمييز بين انفصال واجهة التوصيل، وانفصال اللحام عن المادة المحيطة، وتمزق دعامة الشفرة، وكسر المعدن الأساسي بعيدًا عن اللحام، والتلف الناتج عن قوة القبض. بالنسبة لـ اختبار تثبيت الشفرة, ، وتمييز ما بين الانسحاب اللاحق، وكسر الرأس المشكّل، وتشقق الدعامات، وتمزق الشفرة، وكسر الغلاف، والتداخل مع التثبيتات.
ويقدم المنحنى دليلاً إضافياً على ذلك:
- قد تشير القمة الواضحة التي يتبعها انخفاض سريع في الحمل إلى حدوث كسر مفاجئ في الوصلة؛;
- قد يُظهر الانخفاض التدريجي تشوهًا بلاستيكيًا أو انفكاكًا متتاليًا للمفاصل؛;
- قد تشير القمم المتعددة إلى فشل عدة لحامات واحدة تلو الأخرى؛ و
- قد يشير السقوط المبكر غير المنتظم إلى انزلاق اليد وليس إلى عيب في المنتج.
قد يتطلب القبول وجود حد أدنى للقوة ونمط فشل مسموح به. فقد يظل الحمل العالي الذي يتبعه تلف حافة الشفرة غير مقبول. وعلى العكس من ذلك، فإن فشل الغلاف قبل الوصول إلى منطقة اللحام يمنع الاختبار من تحديد القيمة الكمية لـ قوة اللحام لشفرة الحلاقة. ينبغي تصنيف هذه النتيجة على أنها غير صالحة لقياس اللحام، ولكن يجب تقييمها بشكل منفصل من أجل إكمال سلامة مجموعة الخرطوشة.
تحويل النتائج المدمرة إلى ضوابط للعمليات واحتواء سريع
تحديد قواعد الاستجابة قبل حدوث أول فشل
لا تكون للخطة التدميرية قيمة إلا عندما تؤدي عينة رافضة إلى استجابة خاضعة للرقابة. وينبغي أن تحدد خطة الاستجابة آخر فحص مقبول، وحدود الحجر الصحي، وقاعدة إعادة الاختبار، والسلطة المختصة بالتصرف في المنتج، ومسار التصعيد. ولا يجوز السماح للمشغل بحساب متوسط القيمة الرافضة باستخدام عينات إضافية ما لم يسمح السحب والإجراء صراحةً بهذه القاعدة.
- أوقف المحطة المتأثرة واحتفظ بإعدادات جهازها.
- إنتاج الحجر الصحي منذ آخر عينة مطابقة خاصة بالمحطة.
- احتفظ بالتجميع الفاشل، وقطع الكسر، والمنحنى الأولي، وصورة جهاز التثبيت.
- تحقق من طاقة اللحام، والتيار، والقوة، وتآكل القطب، وإزاحة التثبيت، ومحاذاة الأداة.
- قم بتحديد الوصلات المشبوهة والوصلات التي ثبتت سلامتها من نفس النافذة الزمنية.
- التحقق من الإجراءات التصحيحية باستخدام خطة عينات إعادة التشغيل المعتمدة.
- تسوية المستندات وإبلاغ المشتري بحالة الشحنة المعنية.
هذا التسلسل يقلل من مخاطر الدُفعات المختلطة, نشر غير مصرح به, ، والفشل المتكرر. بالنسبة لبرامج OEM أو ODM القابلة للتخصيص، يجب أن يتفق كل من شركة «هاوارد» والعلامة التجارية على توقيت رفع المشكلات إلى المستويات العليا، وسلطة اتخاذ القرار بشأن الانحرافات عن المواصفات، وعينات الاحتفاظ، وتنسيق مشاركة البيانات قبل بدء الإنتاج الضخم.
قد يخفي الرمز القياسي للمنتج (SKU) الثابت التغييرات التي تطرأ على سماكة الشفرة، أو سبيكة الدعم، أو الطلاء، أو مقطع قطب اللحام، أو برنامج الطاقة، أو راتنج التثبيت، أو تجويف القالب، أو سرعة التجميع، أو تآكل مجموعة القطع. يجب تقديم طلب كتابي التحكم في تغييرات الهندسة. في مراجعة التصميم, قبول الأداة, تدقيق تجريبي, تدقيق الإنتاج الضخم, ، و تدقيق التغييرات, ، ومراجعة حدود السحب، وتأهيل المعدات الثابتة، وإمكانية التتبع، وسجلات الاستجابة، ونطاق إعادة التأهيل. أـ ISO 9001 تدعم الشهادة الالتزام بإجراءات العملية، لكنها لا تثبت أن خرطوشة معينة قد اجتازت اختبار التصميم. ولا يزال يتعين على الشركة المصنعة تقديم النتائج الأولية، وأدلة المعايرة، والعينات القابلة للتتبع، وسجلات عدم المطابقة، والتغييرات المعتمدة.
جعل «قوة التجميع» أحد متطلبات الشراء التي تحددها المخططات
لا تقبل شهادة قوة سحب عامة واحدة لكل خرطوشة. أرسل إلى شركة «هوارد» الرسم الفني للمفصل، ومخاطر الانفصال، ونمط الفشل المتوقع، وتصميم المحطة، ومتطلبات إعداد التقارير. يمكننا وضع خطة اختبار تدميري قابلة للتخصيص وفقًا لمعايير OEM أو ODM، تتضمن تجهيزات قابلة للتتبع، وعمليات التقطيع، وأخذ العينات، وقواعد القبول الخاصة بالرسم الفني.







