








Un cartucho puede parecer en buen estado y afeitar con normalidad en una breve comprobación funcional, y aun así presentar una soldadura débil o un soporte incompleto. La inspección visual puede pasar por alto un pequeño núcleo de soldadura, un soporte mal formado, una deformación local de la cuchilla o una unión dañada durante el montaje posterior. Si ese defecto llega a la fase de envío, el comprador técnico se enfrenta a riesgo de retención de cuchillas de afeitar, la investigación de reclamaciones, la contención del lote y el posible riesgo de retirada del mercado sin disponer de datos que identifiquen la estación responsable. El problema se agrava cuando un proveedor solo comunica la fuerza de tracción media, ya que una unión de alta resistencia puede ocultar un punto críticamente débil. La solución consiste en un plan de ensayos destructivos vinculado a los planos que separe los mecanismos de soldadura y fijación, registre el comportamiento de fuerza-desplazamiento, seccione uniones representativas, tome muestras en cada estación de montaje y clasifique la trayectoria real de fallo antes del lanzamiento del producto.
Un proveedor cualificado controla la resistencia de la soldadura de las cuchillas de afeitar mediante dispositivos de tracción o empuje validados, muestreos destructivos por estaciones, pruebas de juntas seccionadas, mediciones de fuerza calibradas, una clasificación de fallos trazable y límites específicos para cada plano. Haward aplica esta cadena de pruebas a los programas de cartuchos personalizables OEM y ODM, en lugar de aprobar la resistencia del ensamblaje basándose únicamente en su aspecto.
Los ingenieros de fabricación, los responsables de control de calidad y los compradores técnicos deben seguir adelante. Las secciones siguientes exponen los controles prácticos que subyacen a la correlación de las plantillas, el seccionamiento de las soldaduras, la frecuencia de muestreo, las señales de fallo y la gestión de los cambios de proveedor: detalles que a menudo quedan ocultos tras un certificado de «aprobado/rechazado» a medida que los programas de cartuchos pasan de las series piloto a la producción en serie estable.
Resistencia de la soldadura separada, resistencia de la fijación y retención del cartucho completo
Planificar todas las trayectorias de carga antes de seleccionar el ensayo destructivo
Integridad del conjunto del cartucho Es una propiedad del sistema, no un valor aislado de fuerza. Dependiendo del diseño, una pala puede estar soldada a un soporte, posicionada mediante elementos moldeados, sujeta por una tapa o retenida mediante pasadores de plástico o metal. Por lo tanto, la tracción de un cartucho completo puede fallar en la carcasa antes de que se aplique la soldadura prevista. Ese resultado puede ser relevante para la retención del producto final, pero no mide únicamente la soldadura.
El fabricante y el comprador deben elaborar un mapa conjunto en el que se identifiquen:
- cada hoja, soporte, espaciador, clip, tapa, protector y poste de fijación;
- el número y la ubicación de las soldaduras o de los puntos de retención conformados;
- la dirección de carga funcional de cada componente retenido;
- el primer fallo previsto y los modos de fallo prohibidos; y
- la característica de estirado controlada por cada método destructivo.
Utiliza un cupón o un subcomponente parcialmente montado cuando el objetivo sea resistencia de la soldadura de una cuchilla de afeitar. Utiliza un cartucho ya preparado cuando el objetivo sea general retención de la cuchilla de afeitar. A ensayo de empotramiento de palas requiere sus propios códigos de fijación y de fallo. La combinación de estos resultados bajo una única etiqueta de “resistencia del ensamblaje” elimina el valor diagnóstico necesario para la homologación del fabricante de equipo original (OEM).
Diseñar dispositivos de tracción y empuje en función del modo de fallo previsto
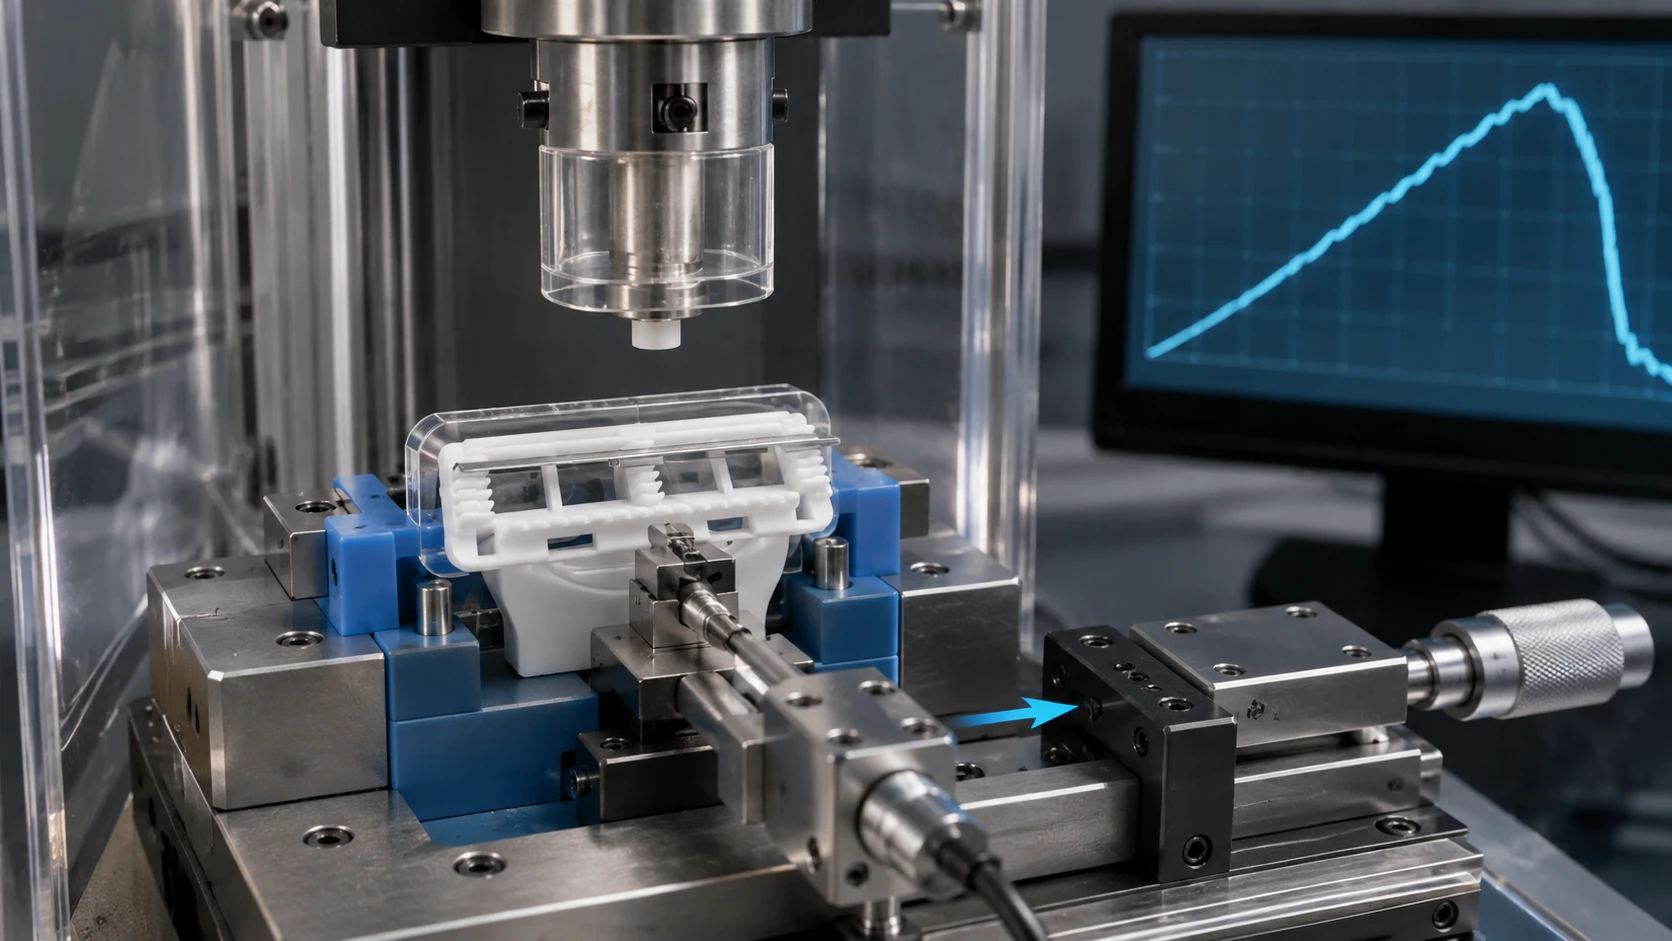
Punto de referencia, dirección de carga, daño en la sujeción y velocidad de ensayo
Un accesorio adecuado debe ejercer presión sobre la junta de destino sin crear una palanca artificial ni cortar la hoja a la altura del mango. El soporte del cartucho debe apoyarse en puntos de referencia estables del dibujo, y no en aletas de protección flexibles ni en elementos de lubricación. El mango de la hoja debe tener una superficie de contacto suficiente para evitar que resbale, al tiempo que mantiene protegido el filo afilado. Para una prueba de empuje, la superficie de la sonda, el punto de contacto y el espacio libre debajo del componente deben estar fijos.
- Alineación de la carga: comenzar con una desviación de ±1° respecto al eje especificado como objetivo de desarrollo.
- Velocidad del carro transversal: Evalúa valores de 10 a 50 mm/min y, a continuación, fija una velocidad validada.
- Resolución de la fuerza: Utiliza ≤0,1 N o, como mínimo, diez veces más fino que el ancho de tolerancia.
- Velocidad de transmisión de datos: Utiliza una frecuencia ≥100 Hz cuando exista la posibilidad de que se pase por alto un evento de interrupción breve.
- Resultados comunicados: fuerza máxima, fuerza en el desplazamiento, energía hasta la rotura, punto de rotura e imagen de la curva.
Se trata de puntos de partida para el desarrollo de métodos, no de requisitos de aceptación universales. ISO 7500-1:2018 Establece los principios pertinentes para la calibración y verificación de los sistemas de fuerza estáticos, pero no prescribe el uso de un dispositivo de fijación «Razor» ni establece ningún límite. El proveedor debe llevar a cabo la correlación de métodos y el control de revisiones del dispositivo de fijación antes de utilizar el resultado para la aprobación del producto.
| Método destructivo | Producción primaria | Control de elementos fijos | Valor diagnóstico típico |
|---|---|---|---|
| Ensayo de tracción de probeta de soldadura | Fuerza máxima y modo de rotura | Empuñaduras coaxiales; sin contacto con el filo de la hoja | Distingue entre el comportamiento de la soldadura y la resistencia de la carcasa del cartucho |
| Extracción del cartucho usado | Fuerza de retención funcional | Puntos de referencia de dibujo y protección de seguridad | Confirma cuál es el punto más débil del producto montado |
| Ensayo de fijación de palas | Fuerza de extracción o de empuje | Sonda centrada en la característica retenida | Detecta un conformado incompleto, grietas o un mal acoplamiento del poste |
| Criba de pelado o de torsión | Resistencia fuera del eje y trayectoria de rotura | Brazo de palanca fijo y eje de rotación | Revela la sensibilidad que queda oculta con una carga de tracción lineal |
Utiliza el seccionamiento para verificar lo que la curva de fuerza no puede mostrar
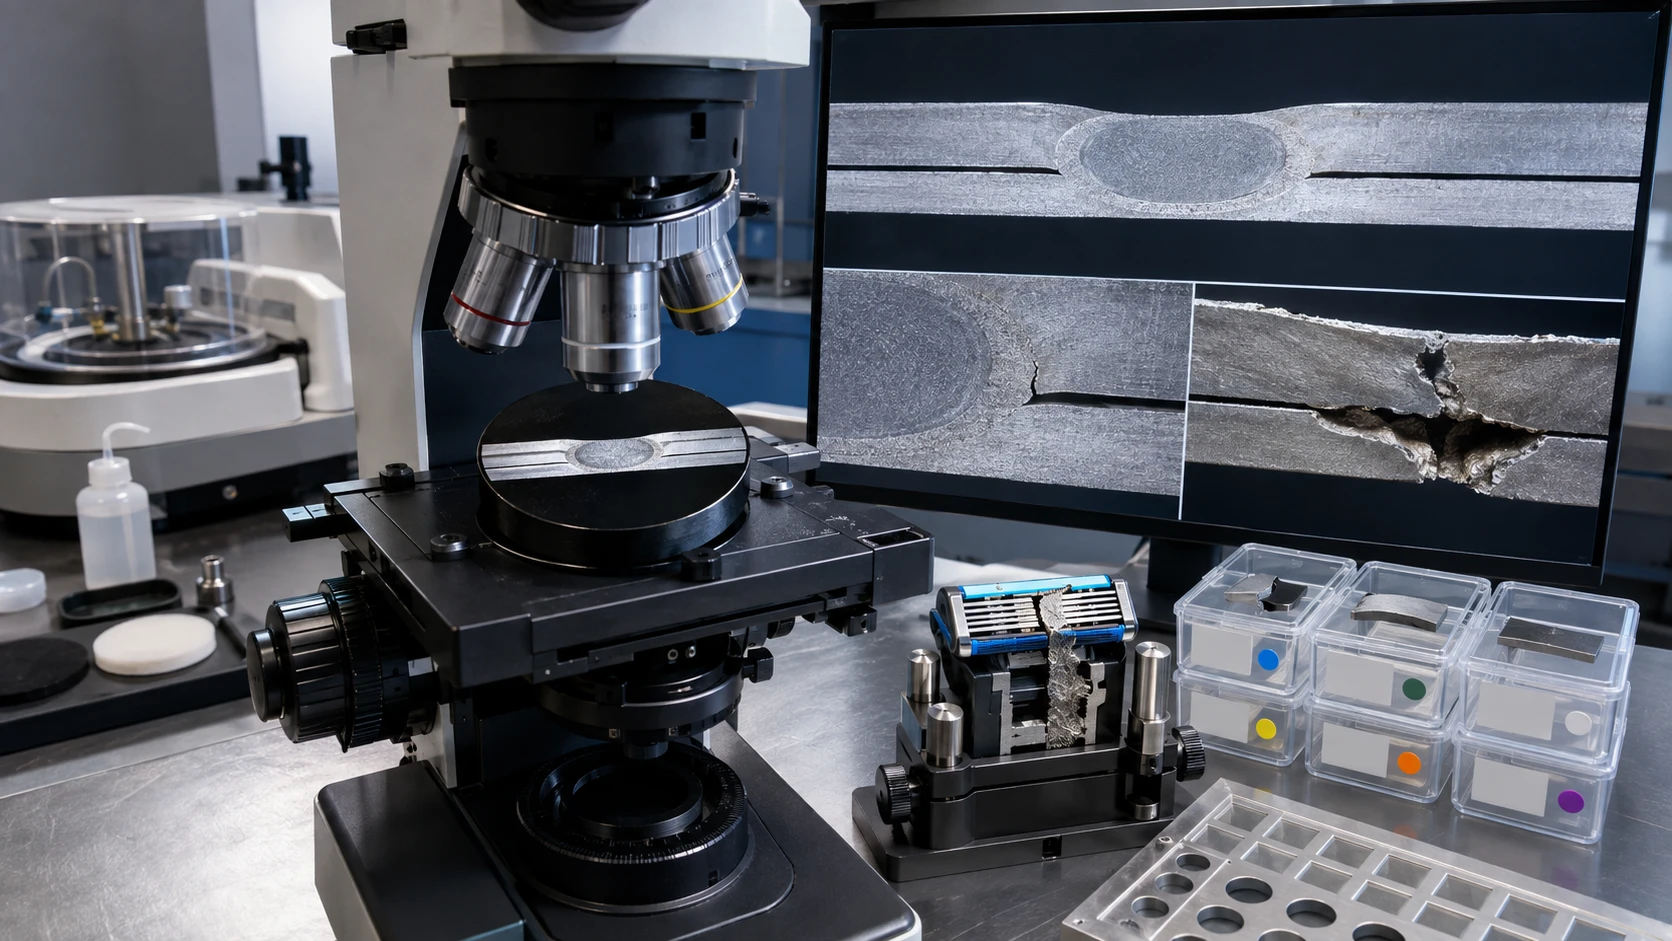
Preparar secciones transversales sin provocar defectos artificiales
Un resultado de fuerzas indica cuándo se separó el conjunto, pero no explica por qué. Los análisis metalográficos o los cortes macroscópicos pueden revelar la posición de la soldadura, la geometría de fusión, el estado de la interfaz, el adelgazamiento local, las grietas, los poros, el contacto entre la pala y el soporte y la deformación en la zona afectada por el calor. En el caso del remachado, los cortes pueden mostrar la cobertura de la cabeza conformada, el relleno posterior, el acoplamiento por socavado, el blanqueamiento o una grieta interna bajo una superficie de aspecto aceptable.
- Marca la orientación de la junta y anota el número de estación, la cavidad, la parcela y el número de identificación de la muestra.
- Recortar la parte que sobresale del plano de inspección utilizando un método a baja temperatura.
- Fija la pieza de manera que las capas finas de metal y polímero queden bien sujetas.
- Lijar y pulir siguiendo una secuencia controlada; registrar la cantidad de material eliminado.
- Utiliza una iluminación o un grabado validados e incluye una referencia de escala en cada imagen.
- Compara la sección con los datos de fuerza correspondientes a las mismas condiciones de proceso.
Las manchas, el sobrecalentamiento, el redondeo de los bordes y el desprendimiento de partículas pueden simular defectos de producción. Por lo tanto, las instrucciones de trabajo deben definir la ubicación del corte, la secuencia de pulido, el aumento, el software de medición y las normas de aceptación de imágenes. Las dimensiones de las secciones y los límites de defectos siguen siendo específico del dibujo; una sección de una plataforma Razor no puede determinar el grosor de otra cuchilla ni la geometría del soporte.
ISO 10447:2022, ISO 14272:2016, y ISO 14273:2016 aportan conceptos útiles sobre los modos de fallo en la soldadura por puntos, la tensión transversal y los ensayos de tracción y cizallamiento. No obstante, los alcances publicados comienzan a partir de un espesor de chapa de 0,5 mm. Las construcciones tipo «razor» pueden ser más finas y presentar restricciones diferentes. Adapte los principios, documente las desviaciones, correlacione el método interno con las secciones y los defectos conocidos, y nunca copie las dimensiones de las probetas ni las fuerzas indicadas como valores universales de aceptación de los cartuchos.
Elabora un plan de muestreo destructivo en torno a las estaciones de producción
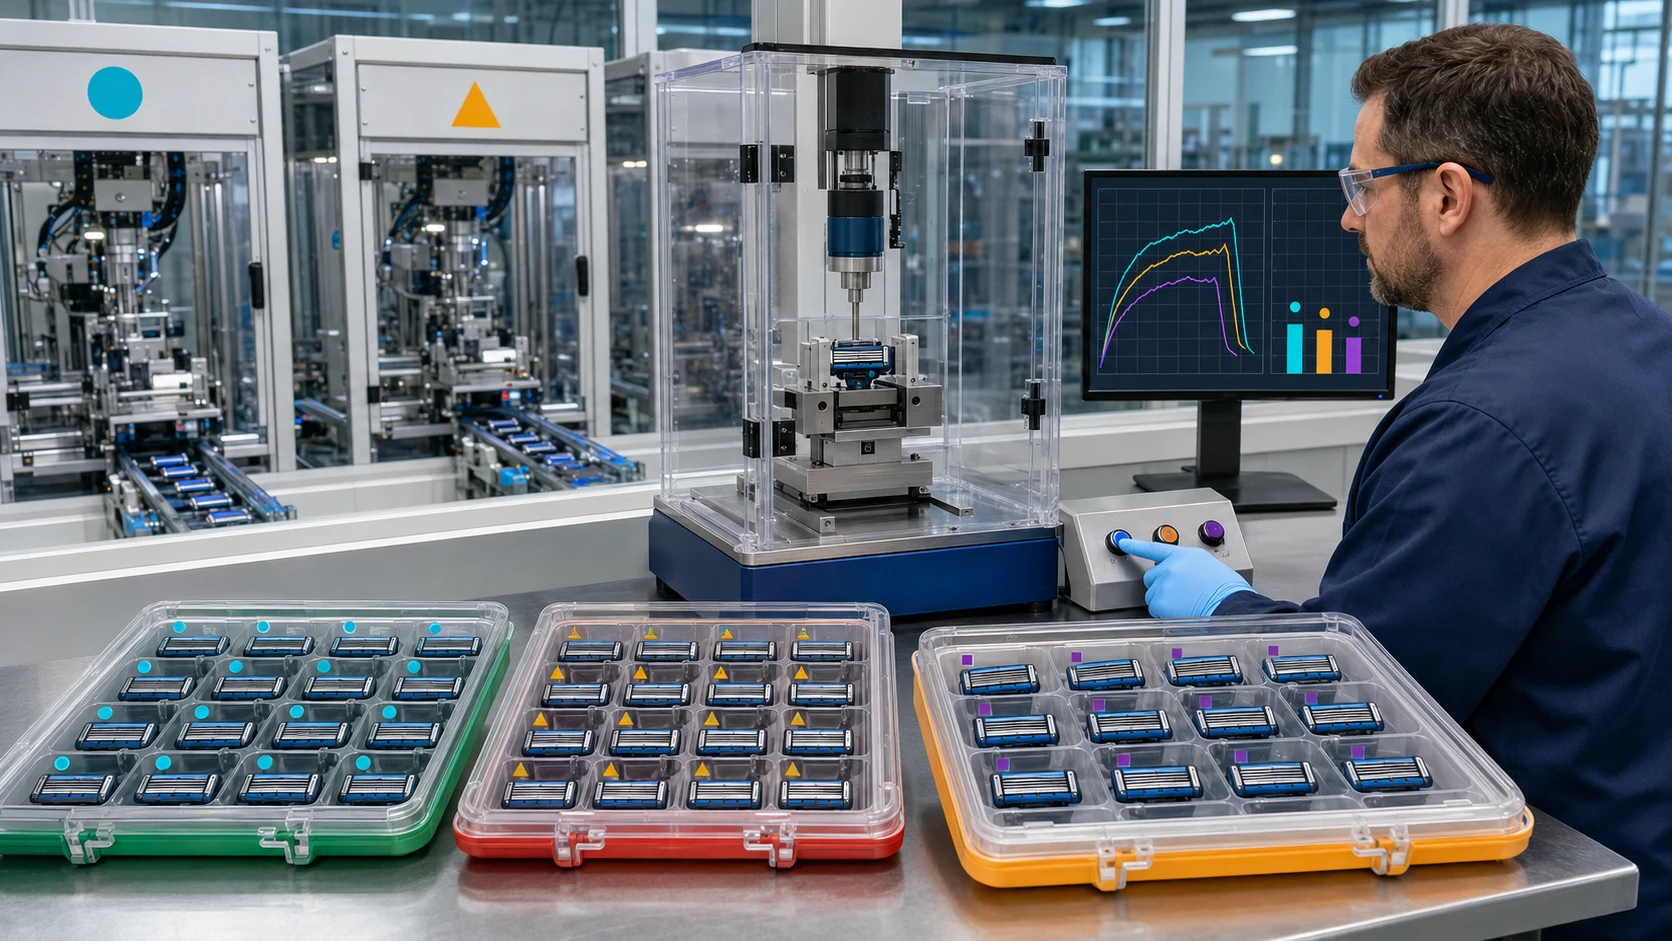
Tiempo de muestreo, estación, posición de la herramienta y lote de material
El muestreo aleatorio de productos terminados por sí solo puede pasar por alto un cabezal de soldadura o un nido de fijación defectuosos. Cada muestra debe conservar la identidad del proceso. El plan de control debe vincular el resultado destructivo al par de electrodos de soldadura, el programa de energía, la estación de montaje, la cavidad del molde, el turno, el lote de material y el estado de mantenimiento. El muestreo debe intensificarse tras una puesta a punto, el afilado de electrodos, la reparación de herramientas, la resolución de una alarma, una parada prolongada o un cambio de diseño.
La siguiente matriz es un ejemplo de plan definido por el comprador. No se trata de una norma del sector ni de una regla de aceptación.
| Punto de control | Cantidad destructiva ilustrativa | Distribución | Decisión requerida |
|---|---|---|---|
| Aprobación de la configuración | 3 cartuchos consecutivos por estación activa | Antes de la producción comercializable | Soltar, ajustar o repetir la configuración |
| Cualificación de piloto | 30 conjuntos repartidos en 3 lotes | Inicio, parte central y final de cada lote | Confirmar el método y la capacidad preliminar |
| Producción habitual | 3 cartuchos por puesto de trabajo y por turno | Separados a lo largo de la pista | Continuar con la producción o detenerla a partir de la última comprobación aceptada |
| Verificación posterior al cambio | 10 por estación afectada o reinicio definido por el comprador | Tras un cambio de material, utillaje, programa o reparación | Aprobar el cambio o restablecer el estado anterior |
La frecuencia definitiva debe tener en cuenta la gravedad de los fallos, el número de estaciones, la capacidad del proceso, el tamaño del lote, la detectabilidad y los requisitos del destino. Las muestras destructivas deben separarse físicamente y cotejarse para que las unidades sometidas a ensayo no puedan volver a formar parte del stock comercializable.
Valida el sistema de medición antes de comparar proveedores o lotes
Demostrar la repetibilidad, la reproducibilidad y la discriminación de los accesorios de fijación
Un valor de fuerza que parezca preciso no es necesariamente fiable. Las cuchillas finas se doblan, las pinzas se resbalan y los operarios pueden cargar los cartuchos de forma diferente. Antes de ajustar un valor muy ajustado resistencia de la soldadura de una cuchilla de afeitar Límite: realiza un estudio del sistema de medición utilizando conjuntos débiles, nominales y fuertes. Incluye varios operadores, retiradas de los dispositivos de sujeción y días. Dado que la prueba destruye la muestra, utiliza piezas emparejadas procedentes de grupos de proceso controlados o un estudio anidado adecuado, en lugar de dar por sentado que el mismo conjunto puede volver a someterse a prueba.
- Comprueba el sistema de fuerza en todo el rango de trabajo real, no solo cerca del fondo de escala.
- Comprueba el cero, la alineación, el estado de la mordaza, el recorrido y la versión del software cada día de prueba.
- Utiliza un artefacto de referencia o de verificación para detectar la desviación de los accesorios siempre que sea posible.
- Anota la incertidumbre de la medición cuando los resultados se acerquen al límite del plano.
- Bloquea la curva sin procesar e impide la selección manual de picos sin un registro de auditoría.
ISO/IEC 17025:2017 establece los requisitos de competencia, imparcialidad y funcionamiento coherente para los laboratorios de ensayo y calibración. No certifica ningún método concreto de Razor. El proveedor debe indicar si los ensayos se realizan dentro del ámbito de acreditación, si están validados internamente o si se subcontratan, y el responsable técnico de compras debe auditar la documentación correspondiente.
Clasificar los modos de fallo en lugar de conformarse con la media
Asociar cada curva, fotografía y corte a un código de fallo
Una media puede ocultar un resultado bajo que resulte peligroso. Indique los valores individuales, el rango, la desviación estándar, la estación y el modo de fallo. En el caso de un ensamblaje soldado, los códigos internos útiles pueden distinguir entre la separación de la interfaz, el desprendimiento de la soldadura con respecto al material circundante, el desgarro del soporte de la cuchilla, la fractura del metal base alejada de la soldadura y el daño inducido por la sujeción. Para un ensayo de empotramiento de palas, distinguir entre el desprendimiento posterior, la fractura de la cabeza conformada, el agrietamiento del soporte, el desgarro de la cuchilla, la fractura de la carcasa y la interferencia con los elementos de sujeción.
La curva aporta más pruebas:
- un pico nítido seguido de una rápida pérdida de carga puede indicar una fractura repentina de la articulación;
- un deterioro progresivo puede manifestarse mediante una deformación plástica o una liberación secuencial de las articulaciones;
- la presencia de varios picos puede indicar que se han producido varios fallos en las soldaduras, uno tras otro; y
- Una caída irregular en las primeras etapas puede indicar un deslizamiento de la adherencia, más que un fallo del producto.
La aceptación puede requerir tanto un umbral de fuerza como un modo de fallo permitido. Una carga elevada seguida de daños en el borde de la pala puede seguir siendo inaceptable. Por el contrario, un fallo de la carcasa antes de que se produzca la soldadura impide que el ensayo cuantifique resistencia de la soldadura de una cuchilla de afeitar. Dicho resultado debería clasificarse como no válido para la medición de la soldadura, pero evaluarse por separado para la integridad del conjunto del cartucho.
Convertir los resultados destructivos en control de procesos y contención rápida
Define las reglas de reacción antes de que se produzca el primer fallo
Un plan de acción correctivo solo tiene valor cuando una muestra no conforme desencadena una respuesta controlada. El plan de reacción debe identificar el último control aceptado, los límites de cuarentena, la norma de repetición de pruebas, la autoridad encargada de la disposición del producto y la vía de escalado. No se permita que un operario promedie un valor no conforme con muestras adicionales, a menos que el plan de muestreo y el procedimiento permitan explícitamente dicha norma.
- Detén la estación afectada y conserva la configuración de su máquina.
- Resultados de la cuarentena desde la última muestra conforme específica de la estación.
- Conserva el conjunto defectuoso, los fragmentos de la fractura, la curva sin procesar y la imagen del dispositivo de sujeción.
- Comprueba la energía de soldadura, la corriente, la fuerza, el desgaste del electrodo, el desplazamiento de la fijación y la alineación de la herramienta.
- Selecciona las uniones sospechosas y las que se sabe que están en buen estado correspondientes a la misma franja horaria.
- Verifica las medidas correctivas con un plan de muestreo de reinicio aprobado.
- Gestionar la tramitación de los documentos y comunicar al comprador el estado de los envíos afectados.
Esta secuencia reduce riesgo de lotes mixtos, divulgación no autorizada, y fallos repetidos. En el caso de los programas OEM u ODM personalizables, Haward y la marca deben acordar los plazos de escalado, la autoridad para gestionar desviaciones, las muestras de retención y el formato de intercambio de datos antes de iniciar la producción en serie.
Una referencia estable puede ocultar cambios en el grosor de la cuchilla, la aleación de soporte, el recubrimiento, el perfil del electrodo de soldadura, el programa de energía, la resina de fijación, la cavidad del molde, la velocidad de montaje o el desgaste del nido. Se requiere por escrito control de cambios ingenieriles. En revisión del diseño, aceptación de herramientas, auditoría piloto, auditoría de la producción en serie, y auditoría de cambios, revisar los límites de los planos, la homologación de los utillajes, la trazabilidad, los registros de reacción y el alcance de la rehomologación. Un ISO 9001 El certificado respalda el cumplimiento de los procesos, pero no demuestra que un cartucho concreto haya superado las especificaciones técnicas correspondientes. El fabricante debe seguir facilitando los resultados brutos, las pruebas de calibración, las muestras trazables, los registros de no conformidad y los cambios aprobados.
Establecer la resistencia del ensamblaje como un requisito de compra controlado por el plano
No te conformes con un único certificado genérico de fuerza de tracción para todos los cartuchos. Envía a Haward el plano de la junta, los riesgos de retención, el modo de fallo previsto, la disposición de la estación y los requisitos de información. Podemos desarrollar un plan de ensayos destructivos OEM u ODM personalizable con utillajes trazables, seccionamiento, muestreo y normas de aceptación específicas para cada plano.







