








Un mango puede parecer seguro cuando está seco, pero girar con la mano mojada. El agua reduce la fricción interfacial; el jabón aporta lubricación; la textura del molde varía según la cavidad; y una unión débil del TPR puede desprenderse tras el secado. La primera queja puede llegar tras el lanzamiento, cuando la marca se enfrenta a devoluciones, reelaboraciones y un debate sobre el utillaje con su proveedor. El problema se complica aún más porque la “antideslizante” suele aprobarse al tacto, sin definir una fuerza normal, contaminantes, dirección de tracción ni historial de envejecimiento. Esto hace que los diseñadores de producto y los equipos de control de calidad no puedan distinguir entre un fallo del material y uno derivado de la geometría o de las variaciones en las pruebas. Un robusto Prueba de adherencia en mojado de Razor evita esta diferencia al relacionar la fricción, el par de deslizamiento, Adhesión del sobremoldeado de TPR, la textura de la superficie y el envejecimiento ambiental, de acuerdo con un plan de validación basado en planos.
El mejor método de validación combina ensayos de deslizamiento en seco, en húmedo y con jabón; la adhesión por pelado a 90° o la adhesión en ensamblajes específicos según los planos; la dureza Shore; y nuevas pruebas tras el envejecimiento en condiciones controladas de carga, velocidad, almohadilla y líquido. Haward aplica esta cadena de medición a los programas personalizables de asas antideslizantes para OEM y ODM; cada límite de aceptación se adapta específicamente al producto y al plano.
Los diseñadores de productos, los responsables de compras de la línea Razor para mujer y los ingenieros de control de calidad deben continuar. Las secciones siguientes muestran cómo crear un método reproducible, seleccionar ventanas de desarrollo significativas, diagnosticar fallos de adhesión y convertir los resultados de laboratorio en controles de proceso del fabricante que superen la producción piloto y el uso repetido en condiciones húmedas.
Definir el «agarre en mojado» como un sistema de empuñadura, y no como una afirmación sobre el material TPR
Separar la fricción del material de la geometría y la carga aplicada por el usuario
Fricción del mango en condiciones de humedad Depende del sistema de contacto en su conjunto. La dureza y la textura del TPR son importantes, pero también lo son el diámetro del mango, la sección transversal, los reposadedos, la orientación de las nervaduras, la superficie de agarre, el centro de gravedad y la dirección en la que el cartucho ejerce presión sobre la muñeca. Un compuesto blando puede seguir resbalando si el agua forma una película continua. Un compuesto más duro puede ofrecer un buen rendimiento cuando sus nervaduras rompen esa película y proporcionan un agarre mecánico.
No existe ninguna norma específica para maquinillas de afeitar, de aplicación general, que establezca un coeficiente de fricción mínimo para un mango curvo. Los métodos basados en película, como la norma ISO 8295, ilustran los conceptos de fricción estática y cinética, pero no validan directamente un mango sobremoldeado tridimensional. Por lo tanto, una especificación del fabricante de equipo original (OEM) debería definir el ensamblaje real, el dispositivo de sujeción, la superficie de contacto, los contaminantes, la fuerza normal y el movimiento. Entre los resultados útiles se incluyen:
- Fuerza de desprendimiento en cuanto se detecte el primer deslizamiento;
- Fuerza de deslizamiento constante a lo largo de un recorrido definido;
- Par de torsión-rotación alrededor del eje del mango;
- Desplazamiento por deslizamiento antes de perder el control; y
- Retención de húmedo a seco para la misma muestra y la misma dirección.
Utiliza el coeficiente de fricción únicamente cuando se conozcan las fuerzas normales y tangenciales y la geometría permita realizar el cálculo. En caso contrario, indica la fuerza o el par para evitar presentar un valor dependiente del dispositivo de sujeción como una propiedad universal del material.
Crear una prueba reproducible de agarre en mojado de la maquinilla de afeitar Razor
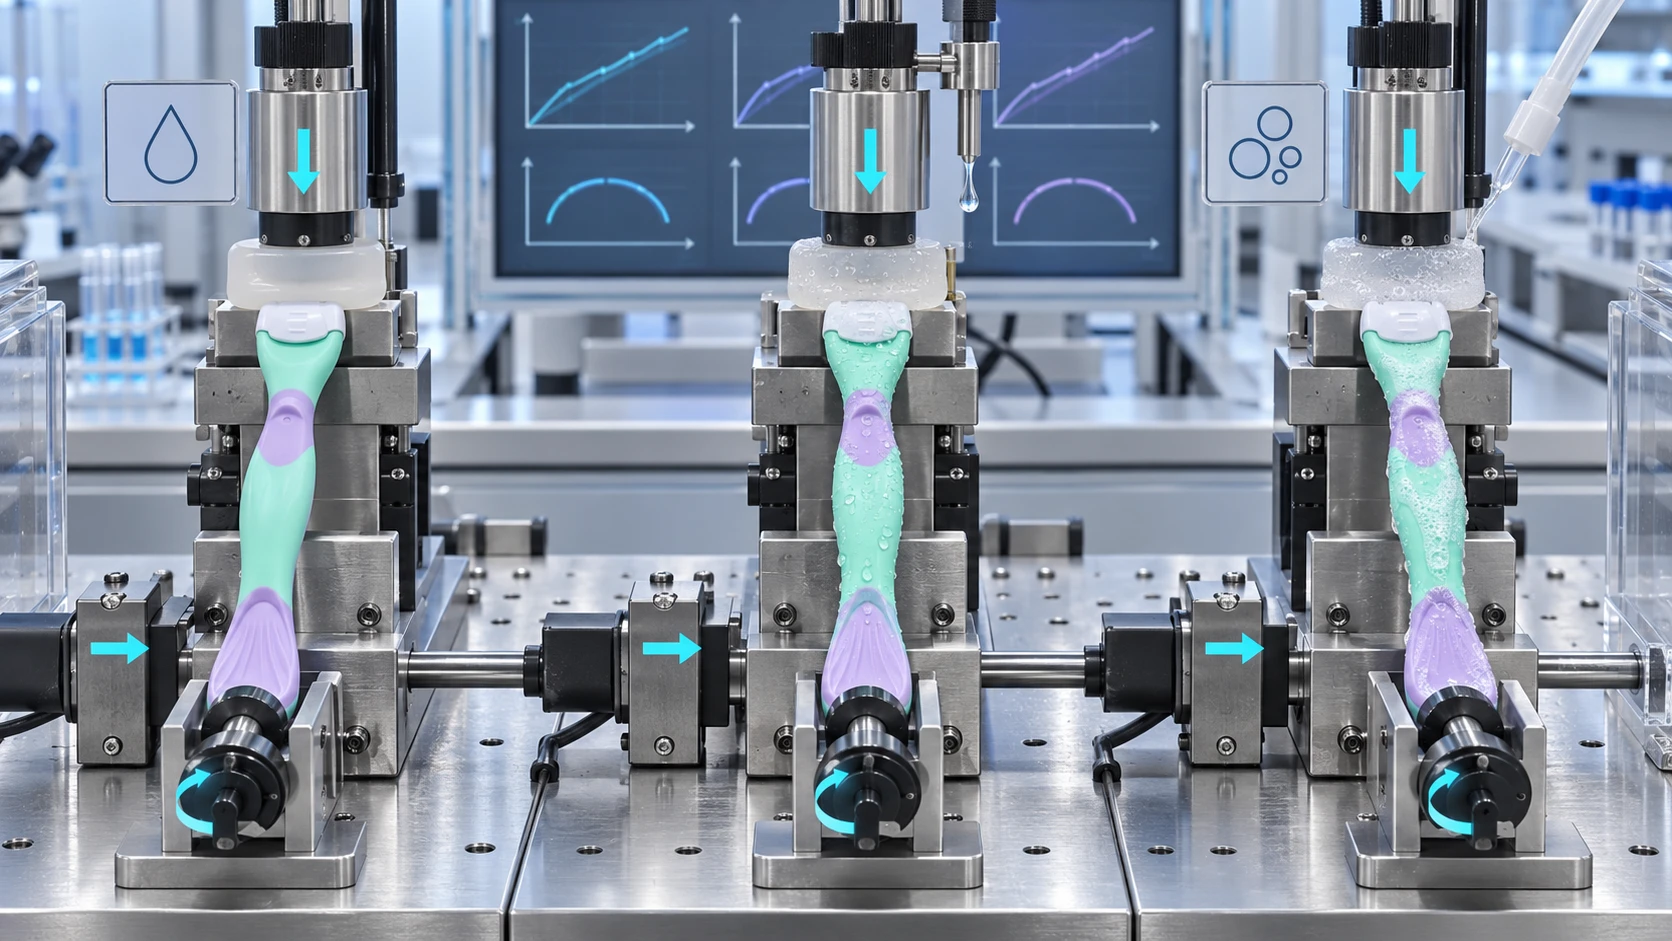
Controla la superficie de contacto, la carga normal, la velocidad, la dirección y la dosis de líquido
Un proceso repetible Prueba de adherencia en mojado de Razor Debe sujetar el Razor por los puntos de referencia funcionales sin comprimir el TPR. A continuación, una almohadilla instrumentada aplica una fuerza normal controlada mientras el bastidor de ensayo tira axialmente o hace girar el mango. La almohadilla debe cumplir unos requisitos específicos en cuanto a material, dureza, textura, superficie de contacto, método de limpieza e intervalo de sustitución. El cambio de silicona lisa a caucho texturizado puede alterar la clasificación de dos diseños.
Los siguientes valores son un protocolo de desarrollo ilustrativo, no es una norma universal. Una marca puede empezar con una 10 ± 0,5 N de fuerza normal, Velocidad de tracción de 100 mm/min, Dosis líquida de 1,0 ± 0,1 ml, y Tiempo de permanencia de 30 ± 5 segundos. Comprueba tanto la tracción axial como la rotación de giro, ya que las maquinillas de afeitar para mujer suelen resbalarse al girar, en lugar de deslizarse directamente fuera de la mano.
| Condición de prueba | Preparación ilustrativa | Producción primaria | Riesgo de fracaso al descubierto |
|---|---|---|---|
| Línea de referencia en seco | Mango en buen estado y almohadilla limpia; sin líquido | Fuerza de desprendimiento y par de balanceo | Desajuste en la textura, la geometría o la dureza |
| Mojado por el agua | 1,0 ml de agua, repartidos por la zona de agarre; tiempo de exposición de 30 segundos | Fuerza en húmedo y retención de humedad | Acuaplaning y mal drenaje |
| Contaminado con jabón | 1,0 ml de tensioactivo neutro 1% definido por el comprador o del limpiador de referencia | Variabilidad mínima de la fuerza, el par y el resultado | Lubricación, residuos y control manual inestable |
Un índice interno definido por el comprador puede calcularse de la siguiente manera: Retención de adherencia sobre mojado = Fuerza de desprendimiento sobre mojado / Fuerza de desprendimiento sobre seco × 100%. Indica también la fuerza absoluta. Un porcentaje elevado puede ocultar una línea de base en seco débil.
Evalúa una distribución, no un único resultado llamativo
Realiza mediciones repetidas en las muestras, las cavidades del molde, los lotes de TPR y las fechas de montaje. Anota la media, la desviación estándar, el valor mínimo y el modo de fallo. Utiliza muestras independientes cuando el arrastre de residuos pueda sesgar otra condición. Antes de la comparación entre proveedores, realiza un análisis de sistemas de medición con dos operarios y muestras controladas. Si la variación de los utillajes consume una gran parte de la tolerancia propuesta, se debe mejorar el método antes de emitir un juicio sobre el fabricante.
Validar la adhesión del sobremoldeado de TPR independientemente del agarre
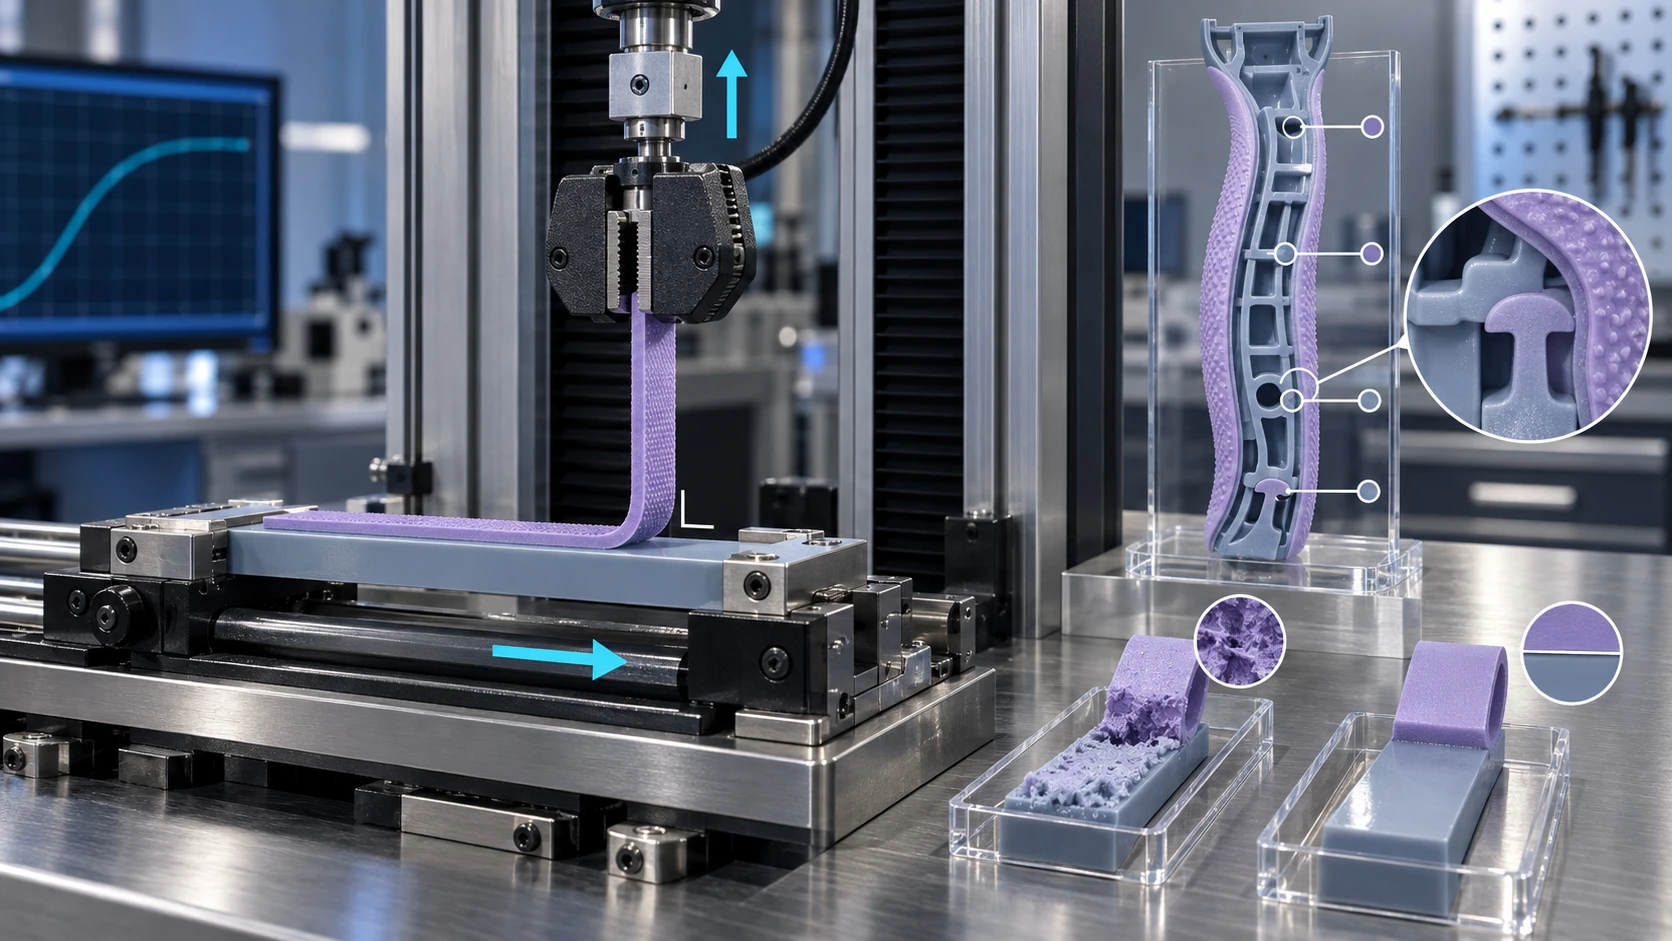
Aplica los principios del «peel» de 90 grados y registra el modo de fallo
Es posible que un asa genere una fuerte fricción desde el primer día, mientras que su recubrimiento sobremoldeado ya presenta una mala adherencia. Adhesión del sobremoldeado de TPR Por lo tanto, requiere un ensayo destructivo independiente. ISO 813:2019 define un Método de pelado a 90° para caucho vulcanizado o termoplástico adherido a un sustrato rígido. Está destinado principalmente a probetas de laboratorio. Ofrece una referencia sólida para la selección de materiales y la comparación de procesos, pero no establece automáticamente el límite de aceptación ni el dispositivo de sujeción para un mango de Razor acabado.
Para el desarrollo, moldee una lengüeta de desprendimiento controlada en una muestra de referencia que reproduzca la resina rígida del mango, el tipo de TPR, la textura de la interfaz y el historial de procesamiento. Informe:
- Resistencia media a la peladura en N/mm a lo largo de la longitud de evaluación definida;
- Fuerza máxima de pelado y la curva fuerza-desplazamiento;
- Fallo de la adhesión en la interfaz con el sustrato rígido;
- Fallo de cohesión dentro del TPR; y
- Fallo mixto, desgarro, blanqueamiento o fractura del sustrato.
Añada una prueba específica del plano para el acabado de los tiradores en los bordes expuestos, las nervaduras y los cierres mecánicos. Los valores de aceptación deben establecerse mediante la validación del diseño y fijarse en el plano aprobado. Nunca deben copiarse de otro tirador con materiales o geometría diferentes.
Controla el proceso de sobremoldeo que crea la unión
Relación entre los resultados de adhesión y la compatibilidad de los materiales y los parámetros de moldeo
La adhesión sólida comienza antes de que la segunda inyección entre en el molde. El sustrato rígido y el TPR deben ser químicamente compatibles, o bien el diseño debe proporcionar enclavamientos mecánicos fiables. La contaminación de la superficie, un retraso excesivo entre inyecciones, una temperatura incorrecta del sustrato, la humedad del material o el uso de material triturado no homologado pueden dar lugar a un sobremoldeado aparentemente completo pero con una resistencia interfacial débil.
El plan de control del fabricante de equipos originales (OEM) o del fabricante de diseño original (ODM) debe identificar las variables del proceso que influyen en mando manual situado en el lado del cartucho y la durabilidad de los enlaces:
- Resina rígida y TPR de calidad homologada, masterbatch de color y trazabilidad de los lotes;
- Requisitos de secado del material y tiempo máximo de permanencia en contenedores abiertos;
- Temperatura de fusión, la temperatura del molde, la velocidad de inyección y los tiempos de transferencia;
- Condición de la entrada, equilibrio de llenado, presión de mantenimiento, tiempo de enfriamiento y número de cavidades;
- Porcentaje permitido de material triturado, si lo hubiera, y controles de contaminación; y
- Registros de aprobación de la primera pieza, de la puesta en marcha tras una parada y tras el mantenimiento.
Utiliza un experimento planificado durante la cualificación de las herramientas para distinguir los factores significativos de las hipótesis. Comprueba la dureza TPR utilizando ISO 48-4 o un equivalente acordado, pero no utilices Dureza Shore como alternativa a la adhesión. El mango ergonómico antideslizante D565 de Haward, el mango de metal y goma D968W y el mango de plástico y goma D552LW ilustran por qué cada plataforma necesita su propio rango de materiales y procesos.
Combina la exposición a líquidos con el envejecimiento del «Razor Grip»
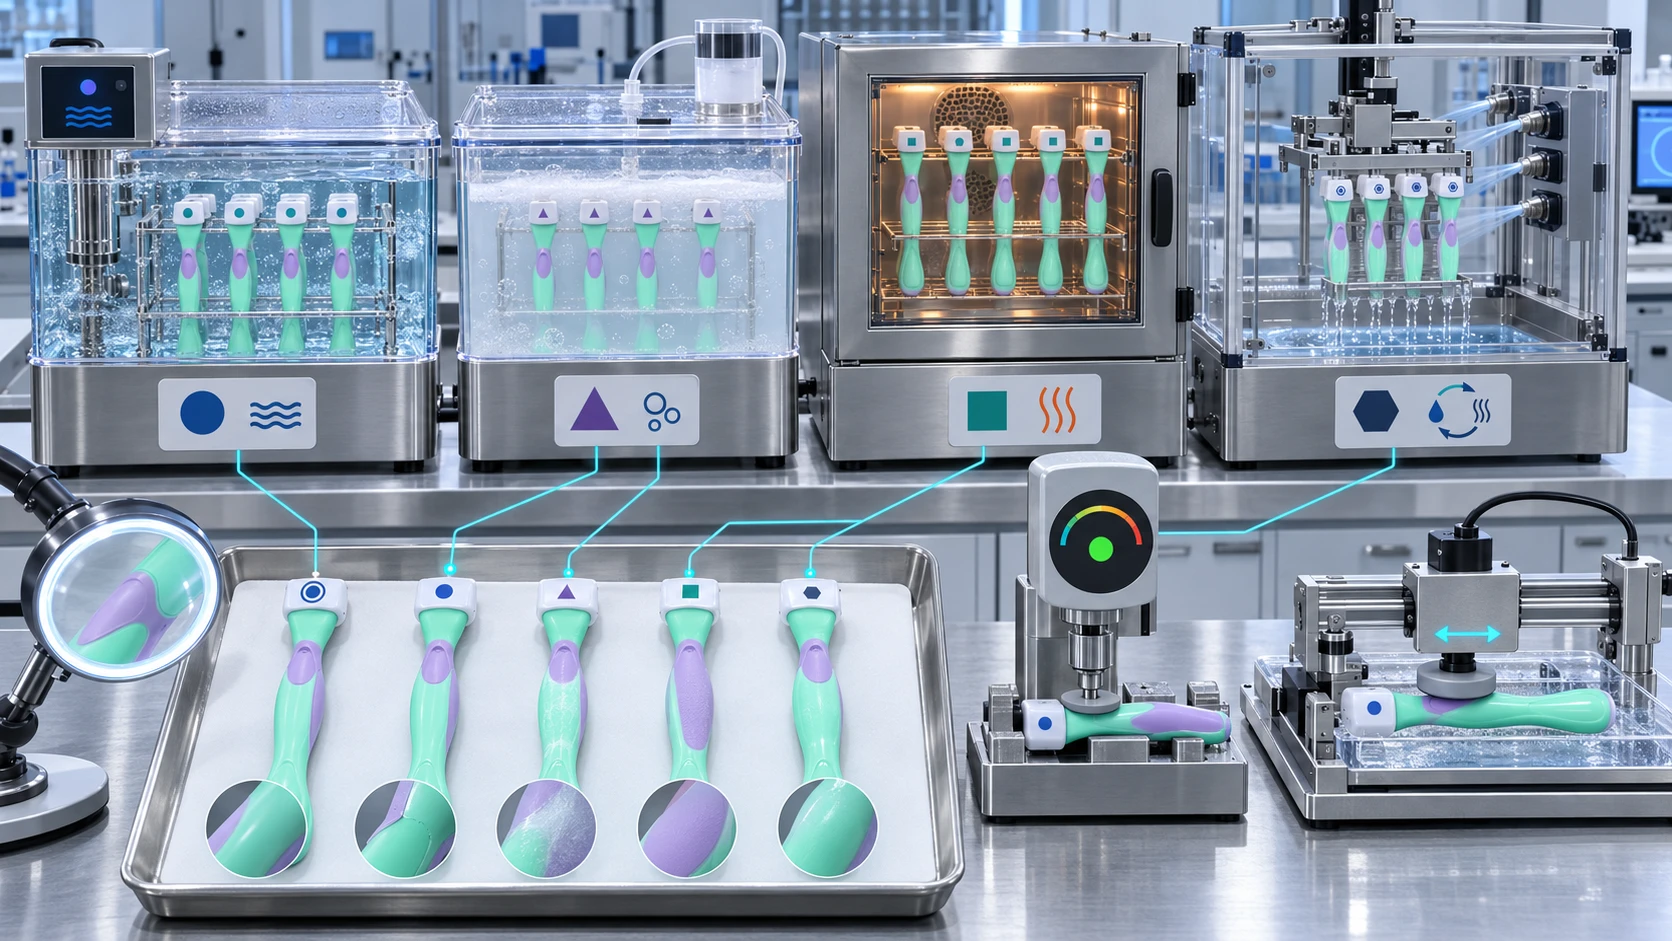
Envejecer el material y, a continuación, repetir las pruebas de fricción y adhesión
Envejecimiento del mango de la maquinilla de afeitar no queda demostrado únicamente por la exposición al calor. El producto está expuesto al agua, a productos de limpieza, a residuos de espuma, al almacenamiento a temperaturas elevadas, a secados repetidos y a flexiones mecánicas. ISO 188:2023 abarca ensayos de envejecimiento acelerado y de resistencia al calor para cauchos vulcanizados y termoplásticos. ISO 1817:2026 evalúa los cambios provocados por la exposición a líquidos. Estos métodos respaldan un programa fundamentado, pero la marca debe seleccionar los soportes pertinentes para el servicio y establecer límites específicos para cada diseño.
| Etapa de validación | Condición ilustrativa de desarrollo | Medidas antes y después | Señal de advertencia típica |
|---|---|---|---|
| Línea de base condicionada | 23 ± 2 °C, 50 ± 101 TP3T de humedad relativa, un mínimo de 24 horas | Aderencia, desprendimiento, dureza, masa, dimensiones | Variación inicial del proceso |
| Exposición al agua caliente | Agua a 40 ± 2 °C durante 24 horas | Agarre inmediato sobre mojado y recuperación en 24 horas | Hinchazón, blanqueamiento o pérdida de fricción |
| Exposición a productos de limpieza | Tensioactivo 1% especificado por el comprador a 40 ± 2 °C durante 24 horas | Agarre, adherencia, variación de masa, pegajosidad | Migración de plastificantes o ataque en la interfaz |
| Pantalla de envejecimiento térmico | Calor seco a 70 ± 2 °C durante 168 horas | Retención de la cáscara, cambio de dureza, agrietamiento | Fragilización, ablandamiento o deterioro de la unión |
| Ciclo húmedo-seco | 250 ciclos de lavado en húmedo, escurrido y secado definidos por el usuario | Par de rodadura, levantamiento de los bordes, estado de la textura | Desadhesión progresiva o acumulación de residuos |
razor-grip-envejecimiento-agua-jabón-calor-validación.
Estos son condiciones de proyección, y no límites de calificación universales. Realice nuevas pruebas inmediatamente cuando el material esté mojado y tras un periodo de recuperación definido, para distinguir entre el hinchamiento temporal y el daño permanente. La exposición acelerada sirve para clasificar materiales y procesos; no puede demostrar una vida útil cronológica a menos que el fabricante haya establecido una correlación con el envejecimiento en condiciones reales de uso.
Correlacionar los datos de banco de pruebas con los casos de uso de las maquinillas de afeitar para mujer
Prueba de tracción axial, rotación del rollo y zonas de control con el pulgar
Una maquinilla de afeitar para mujeres puede sujetarse con un agarre firme en la pierna, un agarre ligero con las yemas de los dedos cerca del tobillo o con la muñeca girada alrededor de la rodilla. El jabón, el acondicionador y el gel de ducha también crean diferentes capas superficiales. El resultado de un solo tirón axial no puede representar todas estas condiciones.
Utiliza tres modos de banco: extracción axial, par de torsión de giro, y una prueba localizada con el pulgar. A continuación, correlaciona la clasificación con un panel formativo controlado. Un estudio inicial podría incluir Entre 12 y 20 usuarios representativos; el tamaño final debe ajustarse al plan estadístico y de riesgos de la marca. Utiliza un prototipo protegido o sin cuchillas cuando sea adecuado. Registra los deslizamientos, los cambios de posición del agarre, la sensación de seguridad y la ubicación del contacto con la mano. Si los usuarios y el dispositivo de sujeción valoran los diseños de forma diferente, comprueba el ángulo de la muñeca y la flexibilidad de la almohadilla antes de modificar el TPR. Esto hace que el Prueba de adherencia en mojado de Razor relevante para la ergonomía del producto.
Convertir la validación en controles de producción OEM y ODM
Muestreo por cavidad, lote, turno y cambio de proceso
Un proveedor no debe limitarse a validar una muestra de laboratorio ideal y, a continuación, basarse únicamente en la inspección visual. Durante la producción piloto, un plan de partida práctico es al menos 30 asas terminadas distribuidos entre todas las cavidades activas y tres lotes de producción, sujetos a una revisión de riesgos por parte del comprador. El equipo debe utilizar esos datos para establecer los límites de extracción, la frecuencia de muestreo y el plan de reacción.
- Control de entrada: Comprobar la identidad de la resina, el lote de TPR, la muestra de color y los certificados de material correspondientes.
- Auditoría del primer artículo: comprobar las dimensiones críticas, la textura, la dureza, el agarre en superficie mojada y la adhesión destructiva.
- auditoría en proceso: peso a nivel de cavidad, parámetros de moldeo, defectos superficiales y muestras destructivas programadas.
- Validación periódica: Repetir la limpieza con agua, jabón y tamices de envejecimiento en los intervalos acordados.
- Autorización de modificación: Revalidar tras cualquier cambio en el material, el colorante, la textura del molde, la entrada de material, el equipo, la cavidad o la ventana de proceso.
Conserva el método de ensayo aprobado, el plano del dispositivo de sujeción, las especificaciones de la almohadilla, la fórmula del líquido, la plantilla de datos y las muestras de referencia. Un ISO/IEC 17025-Un laboratorio externo competente puede reforzar la independencia de los resultados cuando así lo exija el contrato, pero el método Razor en sí mismo sigue requiriendo la aprobación del comprador. Las curvas brutas y las fotografías de los fallos deben poder rastrearse hasta el lote de producción.
Utiliza las «firmas de fallo» para corregir la causa real
Una baja fuerza en seco y en húmedo apunta a la geometría, el área de contacto o la selección de la superficie. Un buen rendimiento en seco con una pérdida severa de jabón sugiere un drenaje deficiente o una suavidad excesiva. Un agarre normal con levantamiento de los bordes indica un problema de adhesión. La variación de la dureza tras el envejecimiento térmico sugiere inestabilidad del compuesto. Los fallos específicos de cada cavidad indican un desequilibrio en el llenado, la temperatura o la contaminación. No elijas automáticamente un TPR más blando: podría atraer residuos o desgarrarse en las nervaduras finas. Compara las curvas de fricción, los datos de desprendimiento, las secciones transversales, el historial de las cavidades, los lotes de material y las observaciones de envejecimiento antes de corregir el mecanismo.
Especificar el agarre en mojado antes de fijar el diseño del mango
Envía a Haward los datos sobre la geometría del mango, el perfil de usuario objetivo, los requisitos de TPR y sustrato, la exposición al producto de limpieza y las expectativas de vida útil. Podemos desarrollar un producto personalizable Prueba de adherencia en mojado de Razor, plan de adhesión y desgaste del mango de la maquinilla de afeitar matriz para su programa OEM u ODM. Póngase en contacto con nosotros para revisar su plano y el alcance de la validación.







