








Une poignée peut sembler solide lorsqu’elle est sèche, mais tourner dans une main mouillée. L’eau réduit le frottement interfacial ; le savon ajoute de la lubrification ; la texture du moulage varie selon la cavité ; et une liaison TPR fragile peut se décoller après séchage. La première réclamation peut survenir après le lancement, lorsque la marque est confrontée à des retours, à des retouches et à un débat sur l’outillage avec son fournisseur. Le problème se complique car la propriété “ antidérapante ” est souvent validée au toucher, sans que soient définis la force normale, les contaminants, la direction de traction ou l’historique de vieillissement. Les concepteurs de produits et les équipes d’assurance qualité se retrouvent alors dans l’incapacité de distinguer une défaillance du matériau d’une variation liée à la géométrie ou aux essais. Une approche robuste test d'adhérence sur sol mouillé du Razor évite cet écart en établissant un lien entre le frottement, le couple de glissement, Adhérence du surmoulage en TPR, la texture de surface et le vieillissement dû à l'environnement, dans le cadre d'un plan de validation basé sur des plans.
La meilleure méthode de validation combine des essais de glissement à sec, sur surface mouillée et sur surface contaminée par du savon ; des essais d’adhérence par pelage à 90° ou spécifiques à l’assemblage ; la dureté Shore ; ainsi que des nouveaux essais après vieillissement dans des conditions contrôlées de charge, de vitesse, de tampon et de liquide. Haward applique cette chaîne de mesure à ses programmes de poignées antidérapantes personnalisables pour les OEM et les ODM ; chaque limite d’acceptation reste spécifique au produit et au dessin technique.
Les concepteurs de produits, les responsables des achats de rasoirs pour femmes et les ingénieurs chargés de l'assurance qualité doivent poursuivre leur travail. Les sections ci-dessous expliquent comment mettre en place une méthode reproductible, choisir des fenêtres de développement pertinentes, diagnostiquer les défauts d'adhérence et convertir les résultats de laboratoire en contrôles de processus pour les fabricants, capables de résister à la production pilote et à des utilisations répétées en conditions humides.
Définir l’adhérence sur sol mouillé comme un système de poignées, et non comme une allégation relative au matériau TPR
Dissocier le frottement du matériau de la géométrie et de la charge appliquée par l'utilisateur
Frottement de la poignée humide est déterminée par l’ensemble du système de contact. La dureté et la texture du TPR ont leur importance, mais il en va de même pour le diamètre du manche, la section transversale, les repères pour les doigts, l’orientation des nervures, la surface de préhension, le centre de gravité et la direction dans laquelle la cartouche exerce une contrainte sur le poignet. Un composé souple peut tout de même glisser si l’eau forme un film continu. Un composé plus dur peut offrir de bonnes performances lorsque ses nervures rompent ce film et assurent une prise mécanique.
Aucune norme spécifique aux rasoirs, généralement reconnue, n’attribue de coefficient de frottement minimal à une poignée courbée. Les méthodes utilisant des films, telles que la norme ISO 8295, illustrent les concepts de frottement statique et cinétique, mais elles ne permettent pas de valider directement un manche surmoulé en trois dimensions. Une spécification OEM doit donc définir l’assemblage réel, le dispositif de fixation, la surface de contact, les contaminants, la force normale et le mouvement. Les résultats utiles comprennent :
- Force de rupture dès le premier glissement mesurable ;
- Force de glissement constante sur une course définie ;
- Couple de rotation autour de l'axe de la poignée ;
- Déplacement par glissement avant la perte de contrôle ; et
- Rétention « humide-sec » pour le même échantillon et dans le même sens.
N'utilisez le coefficient de frottement que lorsque les forces normales et tangentielles sont connues et que la géométrie permet d'effectuer ce calcul. Dans le cas contraire, indiquez la force ou le couple afin d'éviter de présenter une valeur dépendante du dispositif de fixation comme une propriété universelle du matériau.
Mise au point d'un test reproductible d'adhérence sur sol mouillé du rasoir
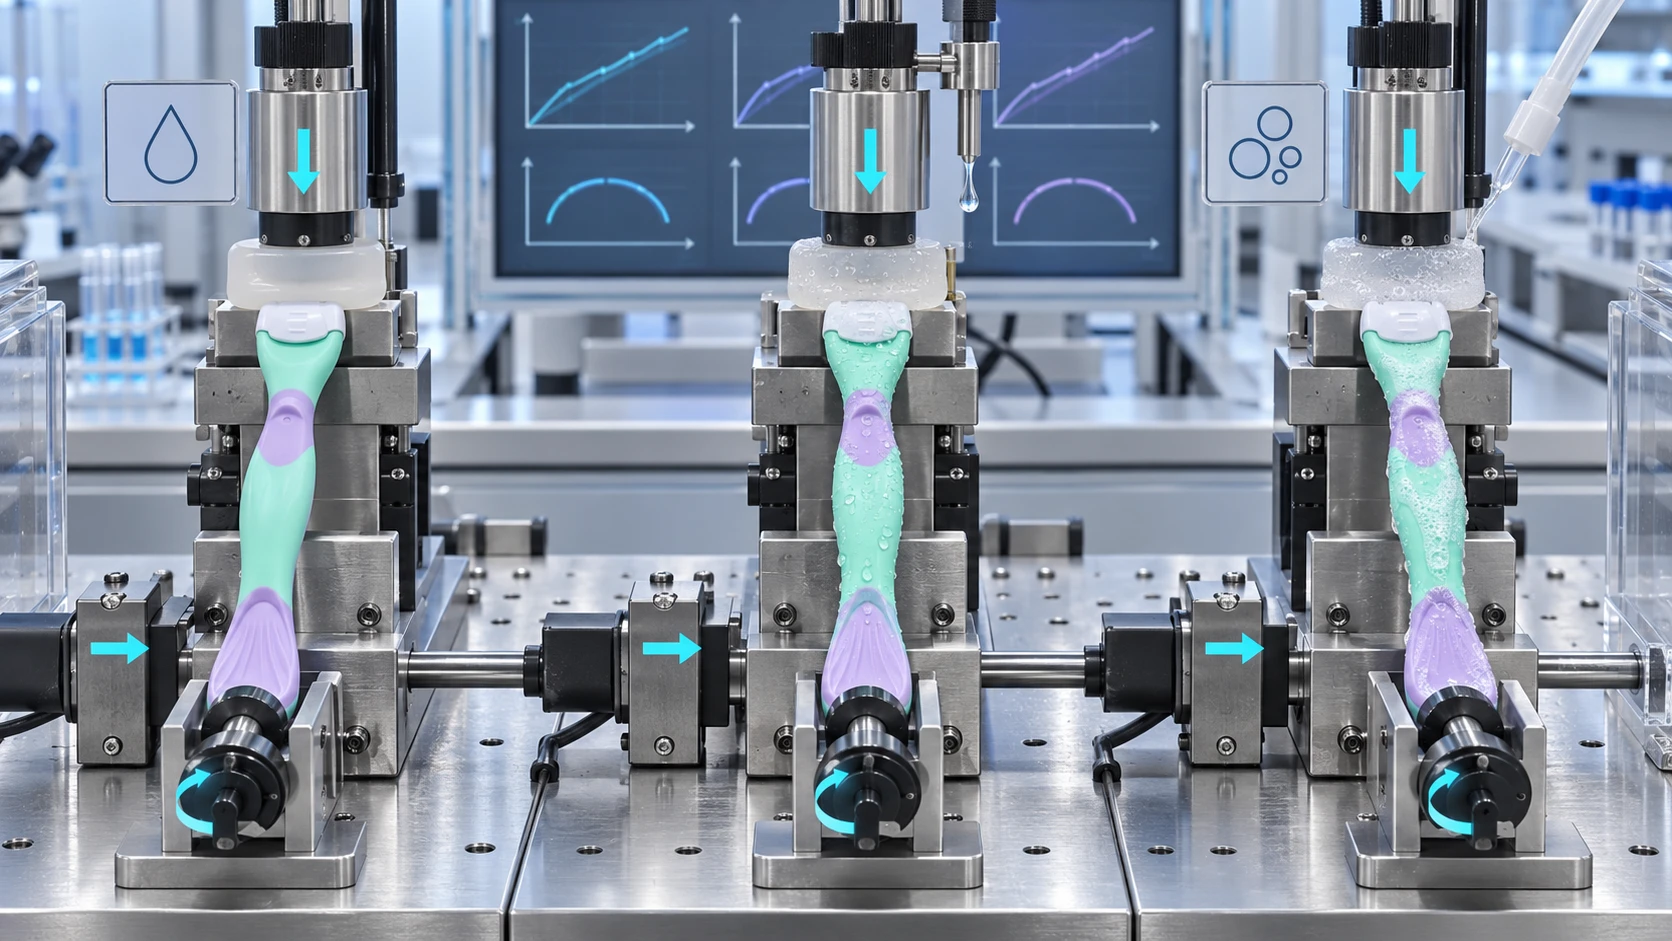
Régler la plaque de contact, la charge normale, la vitesse, la direction et le dosage de liquide
Une méthode reproductible test d'adhérence sur sol mouillé du Razor doit maintenir le Razor par ses repères fonctionnels sans comprimer le TPR. Un patin instrumenté applique alors une force normale contrôlée tandis que le cadre d’essai tire axialement ou fait pivoter la poignée. Le patin doit présenter un matériau, une dureté, une texture, une surface de contact, une méthode de nettoyage et un intervalle de remplacement bien définis. Le passage d’un silicone lisse à un caoutchouc texturé peut modifier le classement de deux modèles.
Les valeurs suivantes constituent un protocole de développement à titre d'exemple, et non une norme universelle. Une marque peut commencer par un Force normale de 10 ± 0,5 N, Vitesse de traction de 100 mm/min, 1,0 ± 0,1 ml de dose liquide, et temps de maintien de 30 ± 5 secondes. Testez à la fois la traction axiale et la rotation en roulis, car le rasoir pour femmes a souvent tendance à glisser en tournant plutôt qu’en s’échappant tout droit de la main.
| Condition de test | Exemple de préparation | Production primaire | Risque de défaillance mis en évidence |
|---|---|---|---|
| Référence à sec | Poignée traitée et tampon propre ; absence de liquide | Force de rupture et couple de roulis | Incompatibilité au niveau de la texture, de la géométrie ou de la dureté |
| Mouillé par l'eau | 1,0 ml d'eau, répartis sur la zone de préhension ; temps de maintien de 30 secondes | Force en milieu humide et rétention humide-sec | Aquaplanage et mauvais drainage |
| Contaminé par du savon | 1,0 ml d'un tensioactif neutre 1% défini par le client ou d'un produit nettoyant cible | Variabilité minimale de la force, du couple et du résultat | Lubrification, résidus et contrôle manuel instable |
Un indice interne défini par l'acheteur peut être calculé comme suit : Maintien de l'adhérence sur sol mouillé = Force de décollement sur sol mouillé / Force de décollement sur sol sec × 100%. Indiquez également la force absolue. Un pourcentage élevé peut masquer une base de référence faible à sec.
Évaluez une distribution, et non un seul résultat prometteur
Effectuez des mesures répétées sur différents échantillons, cavités de moule, lots de TPR et dates d'assemblage. Notez la moyenne, l'écart-type, la valeur minimale et le mode de défaillance. Utilisez des échantillons distincts lorsque le transfert de résidus pourrait fausser les résultats pour une autre condition. Avant de procéder à la comparaison entre fournisseurs, effectuez une analyse des systèmes de mesure avec deux opérateurs et des échantillons contrôlés. Si les variations liées au dispositif de fixation occupent une grande partie de la tolérance proposée, il convient d’améliorer la méthode avant de porter un jugement sur le fabricant.
Valider l'adhérence du surmoulage en TPR indépendamment de la prise en main
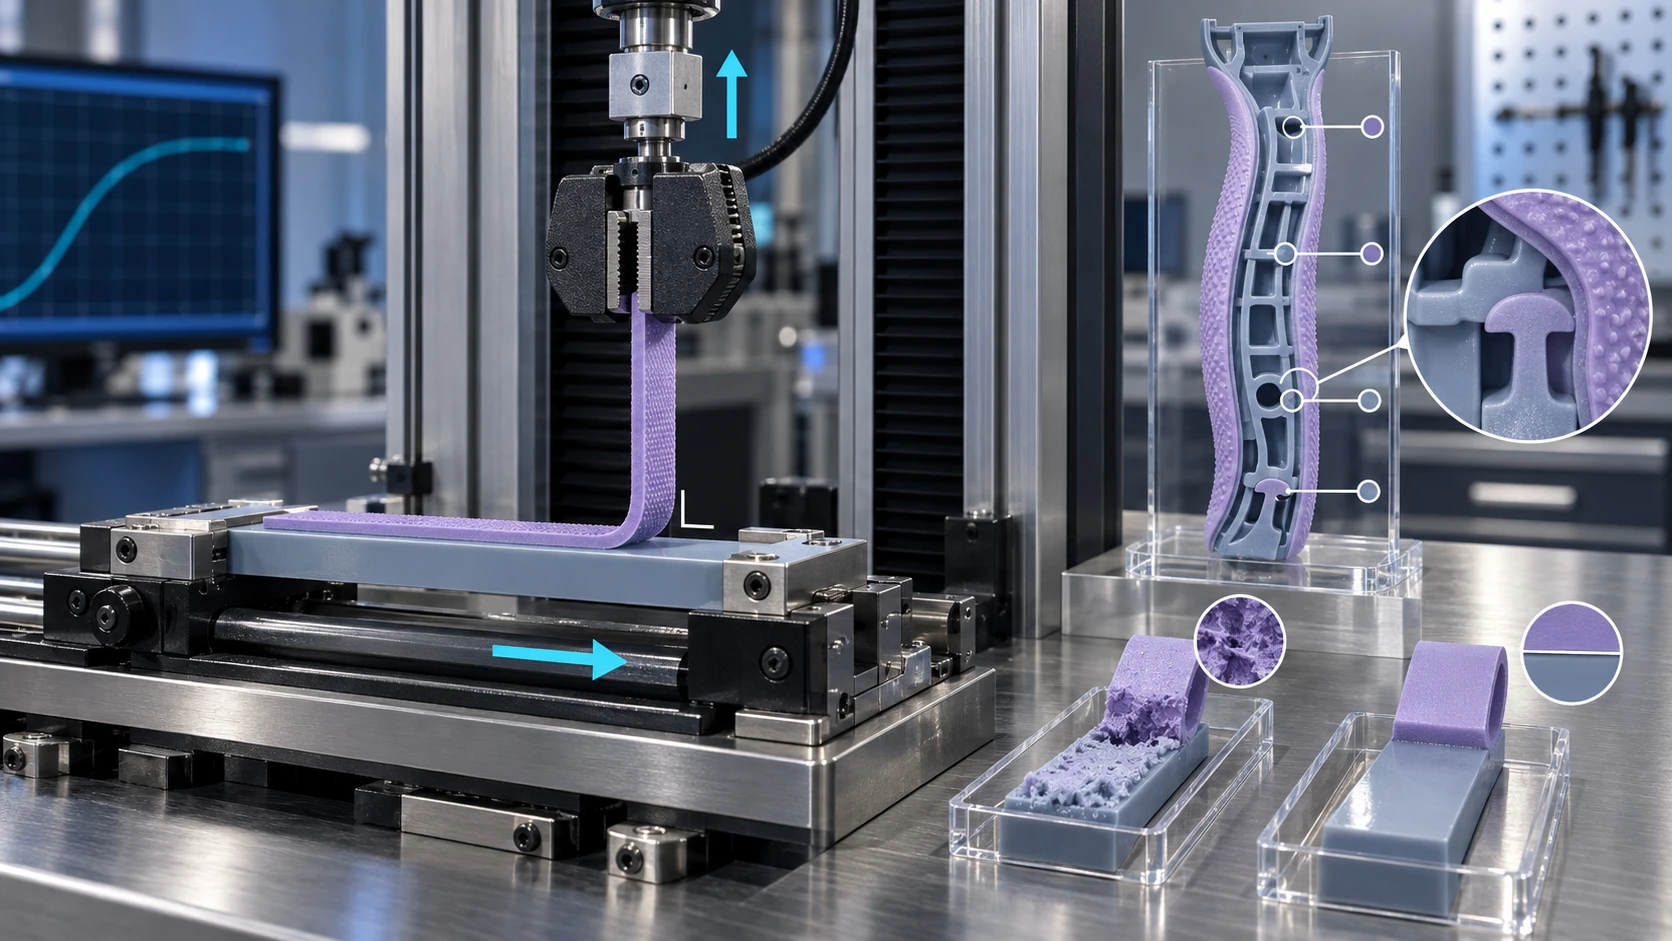
Appliquer les principes du « Peel à 90 degrés » et consigner le mode de défaillance
Une poignée peut générer un frottement important dès le premier jour, alors que son surmoulage est déjà mal fixé. Adhérence du surmoulage en TPR nécessite donc un essai de destruction distinct. ISO 813:2019 définit un méthode de pelage à 90° pour le caoutchouc vulcanisé ou thermoplastique collé sur un support rigide. Elle est principalement destinée aux échantillons d'essai de laboratoire. Elle constitue une référence fiable pour le choix des matériaux et la comparaison des procédés, mais elle ne définit pas automatiquement la limite d'acceptation ni le dispositif de fixation pour un manche de rasoir fini.
Pour la mise au point, réalisez une languette de décollement contrôlée sur un échantillon témoin reproduisant la résine rigide de la poignée, la nuance de TPR, l'interface de texture et l'historique de transformation. Rapport :
- Résistance moyenne au décollement en N/mm sur la longueur d'évaluation définie ;
- Force de pelage maximale et la courbe force-déplacement ;
- Défaillance de l'adhérence à l'interface avec le substrat rigide ;
- Rupture de cohésion au sein du TPR ; et
- Défaillance mixte, déchirure, blanchiment ou rupture du substrat.
Ajouter un contrôle de finition spécifique au dessin au niveau des arêtes apparentes, des nervures et des verrous mécaniques. Les valeurs d'acceptation doivent être déterminées dans le cadre de la validation de la conception et figées sur le dessin approuvé. Elles ne doivent en aucun cas être reprises d'une autre poignée présentant des matériaux ou une géométrie différents.
Maîtriser le processus de surmoulage qui assure l'adhérence
Établir un lien entre les résultats d'adhérence, la compatibilité des matériaux et les paramètres de moulage
Une bonne adhérence s'instaure avant même que la deuxième injection ne pénètre dans le moule. Le substrat rigide et le TPR doivent être chimiquement compatibles, ou bien la conception doit prévoir des verrouillages mécaniques fiables. Une contamination de surface, un délai excessif entre les injections, une température incorrecte du substrat, l'humidité du matériau ou l'utilisation de matière broyée non homologuée peuvent donner lieu à un surmoulage apparemment complet, mais présentant une résistance interfaciale faible.
Le plan de contrôle de l'OEM ou de l'ODM doit identifier les variables de processus qui influencent commande manuelle côté cartouche et la durabilité des liaisons :
- Résine rigide et TPR de qualité homologuée, mélange-maître de couleur et traçabilité des lots ;
- Exigences relatives au séchage des matériaux et durée maximale de stockage en conteneurs ouverts ;
- Température de fusion, la température du moule, la vitesse d'injection et le temps de transfert ;
- Condition de l'injection, bilan de remplissage, pression de maintien, temps de refroidissement et nombre de cavités ;
- le pourcentage maximal autorisé de matière broyée, le cas échéant, et les mesures de contrôle de la contamination ; et
- Registres d'homologation de la première pièce, de la remise en service et après maintenance.
Recourez à une expérience planifiée lors de la qualification de l’outillage afin de distinguer les facteurs significatifs des hypothèses. Vérifiez la dureté TPR à l’aide de ISO 48-4 ou un équivalent convenu, mais n'utilisez pas Dureté Shore en remplacement de l'adhérence. La poignée ergonomique antidérapante D565 de Haward, la poignée en métal et caoutchouc D968W et la poignée en plastique et caoutchouc D552LW illustrent pourquoi chaque plateforme nécessite sa propre plage de matériaux et de procédés.
Combiner l'exposition aux liquides et le vieillissement du « Razor Grip »
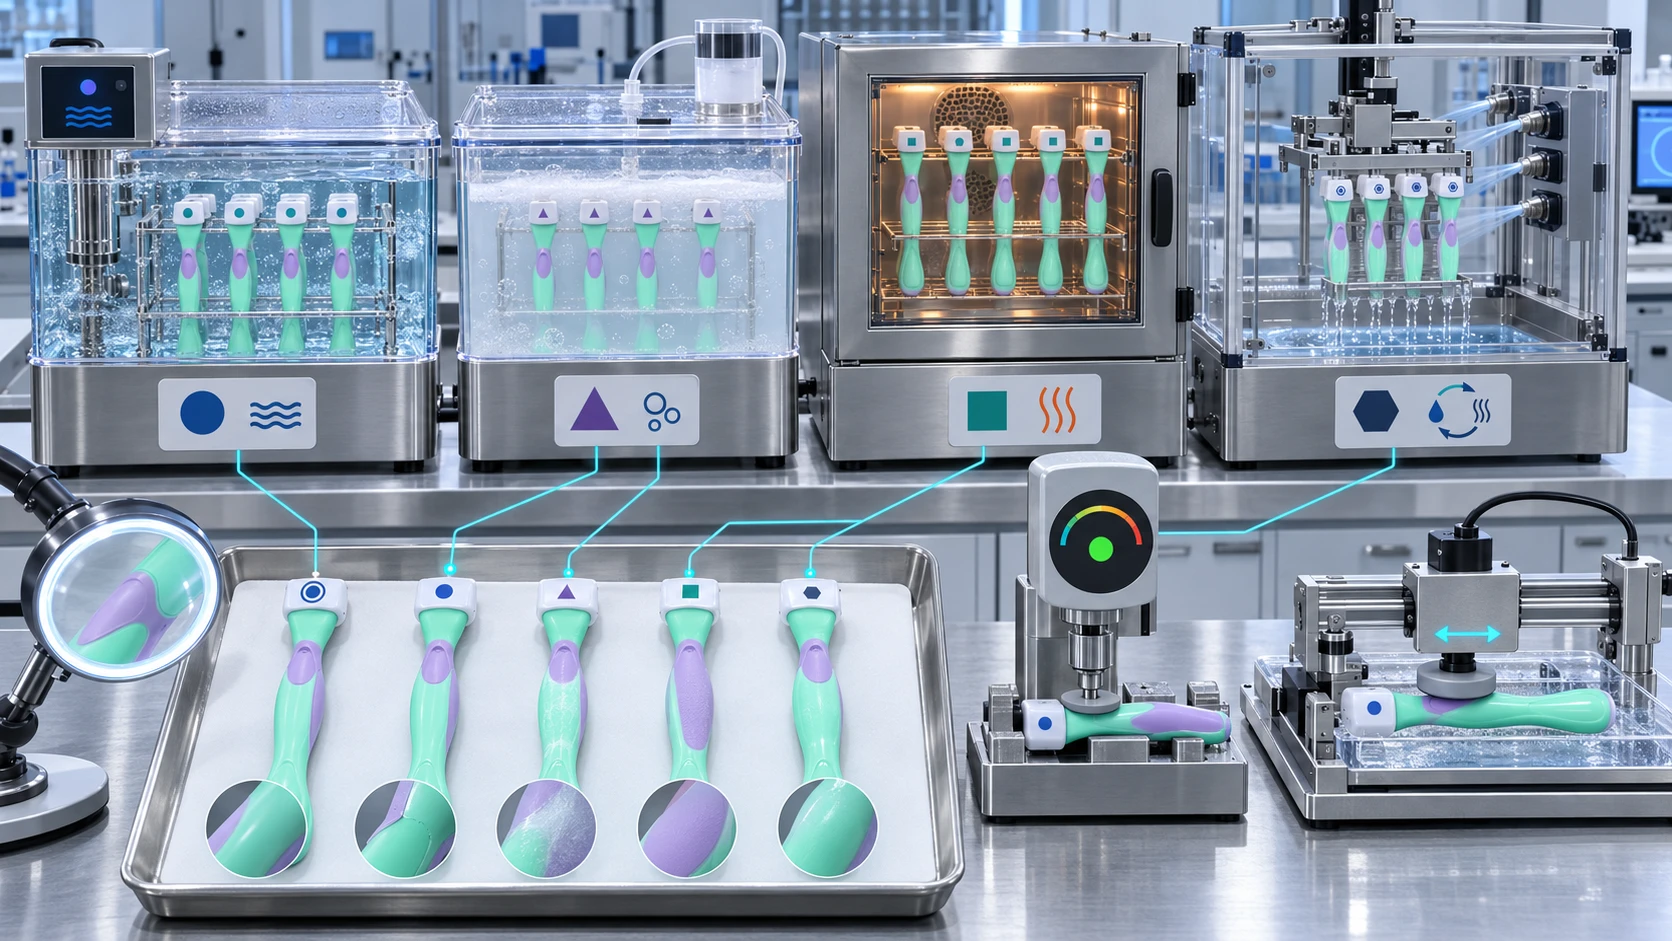
Faire vieillir le matériau, puis répéter les essais de frottement et d'adhérence
Vieillissement de la poignée de rasoir n'est pas démontré par la seule exposition à la chaleur. Le produit est soumis à l'eau, à des produits nettoyants, à des résidus de mousse, à un stockage à température élevée, à des séchages répétés et à des flexions mécaniques. ISO 188:2023 couvre les essais de vieillissement accéléré et de résistance à la chaleur des caoutchoucs vulcanisés et thermoplastiques. ISO 1817:2026 évalue les modifications provoquées par l'exposition à des liquides. Ces méthodes permettent de mettre en place un programme solide, mais la marque doit choisir des supports adaptés à l'usage prévu et définir des limites spécifiques à chaque dessin.
| Phase de validation | Exemple de condition de développement | Mesures avant et après | Signal d'alerte typique |
|---|---|---|---|
| Ligne de base conditionnée | 23 ± 2 °C, 50 ± 101 TP3T d'humidité relative, au moins 24 heures | Adhérence, pelage, dureté, masse, dimensions | Variation initiale du processus |
| Exposition à l'eau chaude | dans de l'eau à 40 ± 2 °C pendant 24 heures | Adhérence immédiate sur sol mouillé et rétablissement en 24 heures | Gonflement, blanchiment ou perte due au frottement |
| Exposition aux produits nettoyants | Tensioactif 1% défini par l'acheteur à 40 ± 2 °C pendant 24 heures | Prise en main, adhérence, variation de masse, viscosité | Migration des plastifiants ou attaque de l'interface |
| Écran de vieillissement thermique | 70 ± 2 °C à chaleur sèche pendant 168 heures | Rétention de la peau, modification de la dureté, fissuration | Fragilisation, ramollissement ou dégradation de l'adhérence |
| Cycles humide-sec | 250 cycles « humide », « vidange » et « sec » définis par l'acheteur | Couple de laminage, soulèvement des bords, état de la texture | Détachement progressif ou accumulation de résidus |
razor-grip-vieillissement-eau-savon-chaleur-validation.
Ce sont conditions de projection, et non des limites de qualification universelles. Effectuer immédiatement un nouveau test lorsque le matériau est humide et après une période de récupération définie afin de distinguer le gonflement temporaire des dommages permanents. L'exposition accélérée permet de classer les matériaux et les procédés ; elle ne permet pas de déterminer la durée de vie en service, à moins que le fabricant n'ait établi une corrélation avec le vieillissement en conditions réelles d'utilisation.
Mettre en corrélation les données d'essai au banc avec les cas d'utilisation des rasoirs pour femmes
Test des zones de traction axiale, de rotation du rouleau et de commande au pouce
Un rasoir pour femmes peut être tenu en serrant fermement la jambe, en le tenant légèrement du bout des doigts près de la cheville ou en tournant le poignet autour du genou. Le savon, l’après-shampoing et le gel douche forment également des films de limite différents. Un seul résultat de traction axiale ne peut pas rendre compte de toutes ces conditions.
Utilisez les trois modes de fonctionnement suivants : extraction axiale, couple de roulis, ainsi qu’un test localisé à l’aide d’un pavé tactile. Il convient ensuite de mettre en corrélation ce classement avec les résultats d’un panel formatif contrôlé. Une première étude pourrait inclure 12 à 20 utilisateurs représentatifs; la taille finale doit respecter le plan statistique et de gestion des risques de la marque. Utilisez un prototype protégé ou sans lame, selon le cas. Notez les glissements, les changements de position de la prise, le sentiment de sécurité et l'emplacement du contact avec la main. Si les utilisateurs et le dispositif d'évaluation attribuent des notes différentes aux modèles, vérifiez l'angle du poignet et l'élasticité du rembourrage avant de modifier le TPR. Cela permet de test d'adhérence sur sol mouillé du Razor pertinent pour l'ergonomie du produit.
Transformer la validation en contrôles de production OEM et ODM
Échantillonnage par cavité, lot, équipe et changement de processus
Un fournisseur ne doit pas se contenter de valider un seul échantillon de laboratoire idéal, puis se fier uniquement à une inspection visuelle. Lors de la production pilote, un plan de démarrage concret consiste à au moins 30 poignées finies réparties entre toutes les cavités en service et trois lots de production, sous réserve d'une évaluation des risques par l'acheteur. L'équipe doit utiliser ces données pour définir les limites de prélèvement, la fréquence d'échantillonnage et le plan d'intervention.
- Contrôle des arrivées : vérifier l'identité de la résine, le lot de TPR, le nuancier et les certificats de conformité applicables.
- Contrôle du premier article : vérifier les cotes critiques, la texture, la dureté, l'adhérence sur sol mouillé et l'adhérence destructive.
- Audit en cours : tendance du poids au niveau de la cavité, paramètres de moulage, défauts de surface et échantillons destructifs prévus.
- Validation périodique : Répétez le nettoyage à l'eau et au savon ainsi que le contrôle de l'état des grilles à la fréquence convenue.
- Autorisation de modification : procéder à une revalidation après toute modification concernant le matériau, le colorant, la texture du moule, la buse d’injection, l’équipement, la cavité ou la fenêtre de processus.
Conservez la méthode d'essai approuvée, le plan du dispositif de fixation, la fiche technique du tampon, la composition du liquide, le modèle de données et les échantillons de référence. Un ISO/IEC 17025- Un laboratoire externe compétent peut valider l'indépendance des résultats lorsque cela est prévu par contrat, mais la méthode Razor elle-même doit tout de même être approuvée par l'acheteur. Les courbes brutes et les photographies des défaillances doivent pouvoir être rattachées au lot de production.
Utilisez les signatures de défaillance pour remédier à la cause réelle du problème
Une faible adhérence à sec et en milieu humide est liée à la géométrie, à la surface de contact ou au choix de la surface. De bonnes performances à sec associées à une perte importante de savon suggèrent un mauvais drainage ou une trop grande lissage. Une adhérence normale accompagnée d’un soulèvement des bords indique un problème d’adhérence. Une variation de dureté après vieillissement thermique suggère une instabilité du composé. Les défaillances spécifiques à une cavité indiquent un déséquilibre de remplissage, un problème de température ou une contamination. Ne choisissez pas systématiquement un TPR plus souple : il pourrait attirer des résidus ou se déchirer au niveau des nervures fines. Comparez les courbes de frottement, les données de pelage, les coupes transversales, l’historique des cavités, les lots de matériaux et les observations de vieillissement avant de corriger le mécanisme.
Préciser l'adhérence sur sol mouillé avant de finaliser la conception de la poignée
Envoyez à Haward les caractéristiques géométriques de votre manche, le profil d'utilisateur cible, vos exigences en matière de TPR et de substrat, la durée d'exposition au produit nettoyant, ainsi que vos attentes concernant le cycle de vie. Nous pouvons développer une solution personnalisable test d'adhérence sur sol mouillé du Razor, plan d'adhésion, et vieillissement de la poignée du rasoir matrice pour votre programme OEM ou ODM. Contactez-nous pour examiner votre plan et définir le périmètre de validation.







