








قد يبدو المقبض ثابتًا عندما يكون جافًا، لكنه قد يستمر في الدوران في اليد المبللة. فالماء يقلل من الاحتكاك بين الأسطح؛ والصابون يزيد من التزييت؛ كما أن نسيج القالب يختلف باختلاف التجويف؛ وقد ينفصل الارتباط الضعيف لمادة TPR بعد التجفيف. وقد ترد أول شكوى بعد طرح المنتج في الأسواق، عندما تواجه العلامة التجارية عمليات إرجاع، وإعادة تصنيع، ونقاشًا حول القوالب مع المورد. وتزداد المشكلة تعقيدًا لأن خاصية “مقاومة الانزلاق” غالبًا ما تُعتمد عن طريق اللمس، دون تحديد قوة عادية محددة، أو ملوثات، أو اتجاه السحب، أو تاريخ التقادم. وهذا يجعل مصممي المنتجات وفرق ضمان الجودة غير قادرين على التمييز بين فشل المادة والهندسة أو تباين الاختبارات. إن وجود اختبار الثبات على الأسطح المبللة لشفرة الحلاقة يمنع حدوث هذه الفجوة من خلال ربط الاحتكاك، والعزم مقابل الانزلاق،, التصاق الطبقة الخارجية المصبوبة بتقنية TPR, ، وملمس السطح، والتأثيرات البيئية المسببة للشيخوخة، وفقًا لخطة التحقق التي تحكمها الرسومات.
تجمع أفضل طريقة للتحقق بين اختبارات الانزلاق في الظروف الجافة، والمبللة بالماء، والملوثة بالصابون؛ واختبار التصاق التجميع بزاوية 90 درجة أو وفقًا للمخطط الفني؛ وقياس صلابة شور؛ وإعادة الاختبار بعد فترة التقادم في ظل ظروف محكومة من حيث الحمل والسرعة والوسادة والسائل. تطبق شركة «هوارد» سلسلة القياسات هذه على برامج المقابض المضادة للانزلاق القابلة للتخصيص الخاصة بمصنعي المعدات الأصلية (OEM) ومصممي التصنيع الأصليين (ODM)؛ ويظل كل حد من حدود القبول خاصًا بالمنتج والرسم.
ينبغي لمصممي المنتجات ومسؤولي شراء شفرات الحلاقة النسائية ومهندسي ضمان الجودة مواصلة عملهم. توضح الأقسام أدناه كيفية وضع منهجية قابلة للتكرار، واختيار فترات تطوير مجدية، وتشخيص حالات فشل الالتصاق، وتحويل نتائج المختبر إلى ضوابط عملية خاصة بالشركة المصنعة تثبت فعاليتها خلال مرحلة الإنتاج التجريبي والاستخدام المتكرر في الظروف الرطبة.
تعريف «التماسك على الأسطح المبللة» باعتباره نظامًا للمقبض، وليس ادعاءً يتعلق بمادة TPR
فصل احتكاك المواد عن الشكل الهندسي وحمل المستخدم
احتكاك المقبض الرطب ينشأ ذلك عن نظام التلامس الكامل. وتُعد صلابة مادة TPR وملمسها عاملين مهمين، لكن قطر المقبض، والمقطع العرضي، ومواضع تثبيت الأصابع، واتجاه الأضلاع، ومنطقة الإمساك، ومركز الكتلة، والاتجاه الذي تؤثر فيه الخرطوشة على المعصم، كلها عوامل مهمة أيضًا. فقد ينزلق المركب اللين رغم ذلك إذا شكلت المياه طبقة رقيقة متصلة. قد يُظهر المركب الأكثر صلابة أداءً جيدًا عندما تقطع أضلاعه تلك الطبقة وتوفر ثباتًا ميكانيكيًا.
لا توجد أي معايير معتمدة بشكل عام خاصة بشركة «Razor» تحدد معامل احتكاك أدنى للمقبض المنحني. توضح طرق الاختبار باستخدام الأغشية، مثل ISO 8295، مفاهيم الاحتكاك الساكن والحركي، لكنها لا تثبت صحة المقبض ثلاثي الأبعاد المصبوب بشكل مباشر. ولذلك، يجب أن تحدد مواصفات الشركة المصنعة الأصلية (OEM) التجميع الفعلي، والتثبيت، ولوحة التلامس، والملوثات، والقوة العمودية، والحركة. وتشمل النتائج المفيدة ما يلي:
- قوة الانفصال عند أول انزلاق قابل للقياس؛;
- قوة انزلاق ثابتة خلال مسافة محددة؛;
- العزم مقابل الدوران حول محور المقبض؛;
- إزاحة الانزلاق قبل فقدان السيطرة؛ و
- الاحتفاظ من الحالة الرطبة إلى الجافة لنفس العينة والاتجاه.
لا تستخدم معامل الاحتكاك إلا عندما تكون القوى العمودية والمماسية معروفة، وتسمح الشكل الهندسي بإجراء الحساب. وإلا، فقم بالإبلاغ عن القوة أو عزم الدوران لتجنب عرض قيمة تعتمد على جهاز التثبيت على أنها خاصية عامة للمادة.
إجراء اختبار قابل للتكرار لمقبض «رازور» المقاوم للانزلاق
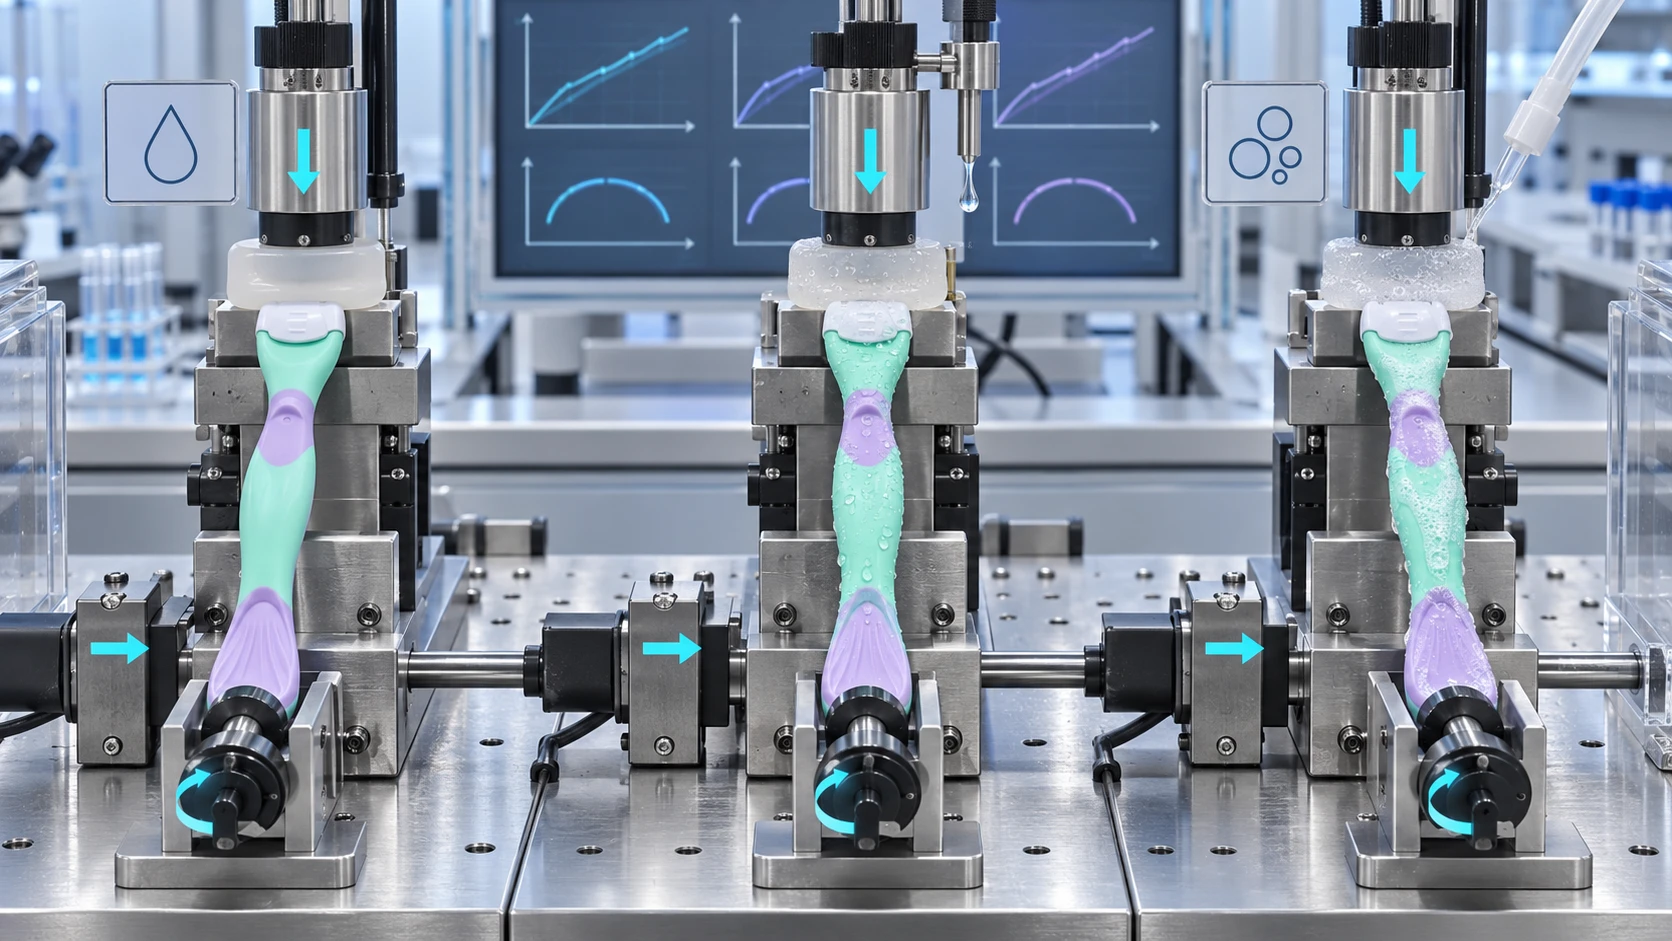
التحكم في لوحة اللمس، والحمل العادي، والسرعة، والاتجاه، وجرعة السائل
قابل للتكرار اختبار الثبات على الأسطح المبللة لشفرة الحلاقة يجب تثبيت جهاز Razor باستخدام نقاط مرجعية وظيفية دون الضغط على مادة TPR. ثم تقوم وسادة مزودة بأجهزة قياس بتطبيق قوة عمودية محكومة بينما يقوم إطار الاختبار بسحب المقبض محوريًا أو تدويره. يجب أن تتميز الوسادة بمواصفات محددة من حيث المادة، والصلابة، والملمس، ومساحة التلامس، وطريقة التنظيف، وفترة الاستبدال. يمكن أن يؤدي التغيير من السيليكون الأملس إلى المطاط المزخرف إلى تغيير ترتيب التصميمين.
القيم التالية هي بروتوكول تطوير توضيحي, ، وليس معيارًا عالميًا. قد تبدأ العلامة التجارية بـ قوة عمودية تبلغ 10 ± 0.5 نيوتن, معدل السحب 100 ملم/دقيقة, جرعة سائلة تبلغ 1.0 ± 0.1 مل, ، و فترة بقاء تبلغ 30 ± 5 ثانية. اختبر كل من السحب المحوري والدوران اللولبي، لأن سكين «Razor» المخصص للنساء غالبًا ما ينزلق عن طريق الالتواء بدلاً من الانزلاق مباشرةً من اليد.
| شرط الاختبار | تحضير توضيحي | الناتج الأولي | الكشف عن مخاطر الفشل |
|---|---|---|---|
| خط الأساس الجاف | مقبض مُعَدّ ووسادة نظيفة؛ خالية من السوائل | قوة الانفصال وعزم الدوران | عدم التوافق في الملمس أو الشكل الهندسي أو الصلابة |
| مبلل بالماء | 1.0 مل من الماء، موزعة على منطقة الإمساك؛ فترة بقاء مدتها 30 ثانية | قوة الترطيب والاحتفاظ بالرطوبة عند الانتقال من الحالة الرطبة إلى الجافة | الانزلاق المائي وسوء الصرف |
| ملوث بالصابون | 1.0 مل من مادة خافضة للتوتر السطحي المحايدة 1% التي يحددها المشتري أو المنظف المستهدف | الحد الأدنى للقوة والعزم وتقلب النتائج | التشحيم، والبقايا، وعدم ثبات التحكم اليدوي |
يمكن حساب مؤشر داخلي يحدده المشتري على النحو التالي: معدل الاحتفاظ بالثبات على الأسطح الرطبة = قوة الانزلاق على الأسطح الرطبة / قوة الانزلاق على الأسطح الجافة × 100%. قم بالإبلاغ عن القوة المطلقة أيضًا. فقد تخفي النسبة المئوية المرتفعة ضعف الأداء الأساسي في حالة الجفاف.
قياس التوزيع، وليس نتيجة واحدة جذابة
قم بإجراء قياسات متكررة على العينات، وتجاويف القوالب، ودفعات مادة TPR، وتواريخ التجميع. سجل المتوسط، والانحراف المعياري، والقيمة الدنيا، ونمط الفشل. استخدم عينات منفصلة عندما يكون من المحتمل أن يؤدي انتقال البقايا إلى تحيز نتيجة حالة أخرى. قبل إجراء المقارنة بين الموردين، قم بإكمال تحليل نظام القياس باستخدام مشغلين وعينات خاضعة للرقابة. إذا كان التباين في التجهيزات يستهلك جزءًا كبيرًا من التفاوت المسموح به المقترح، فيجب تحسين الطريقة قبل إصدار حكم على الشركة المصنعة.
التحقق من قوة التصاق القالب الخارجي TPR بشكل مستقل عن قوة الإمساك
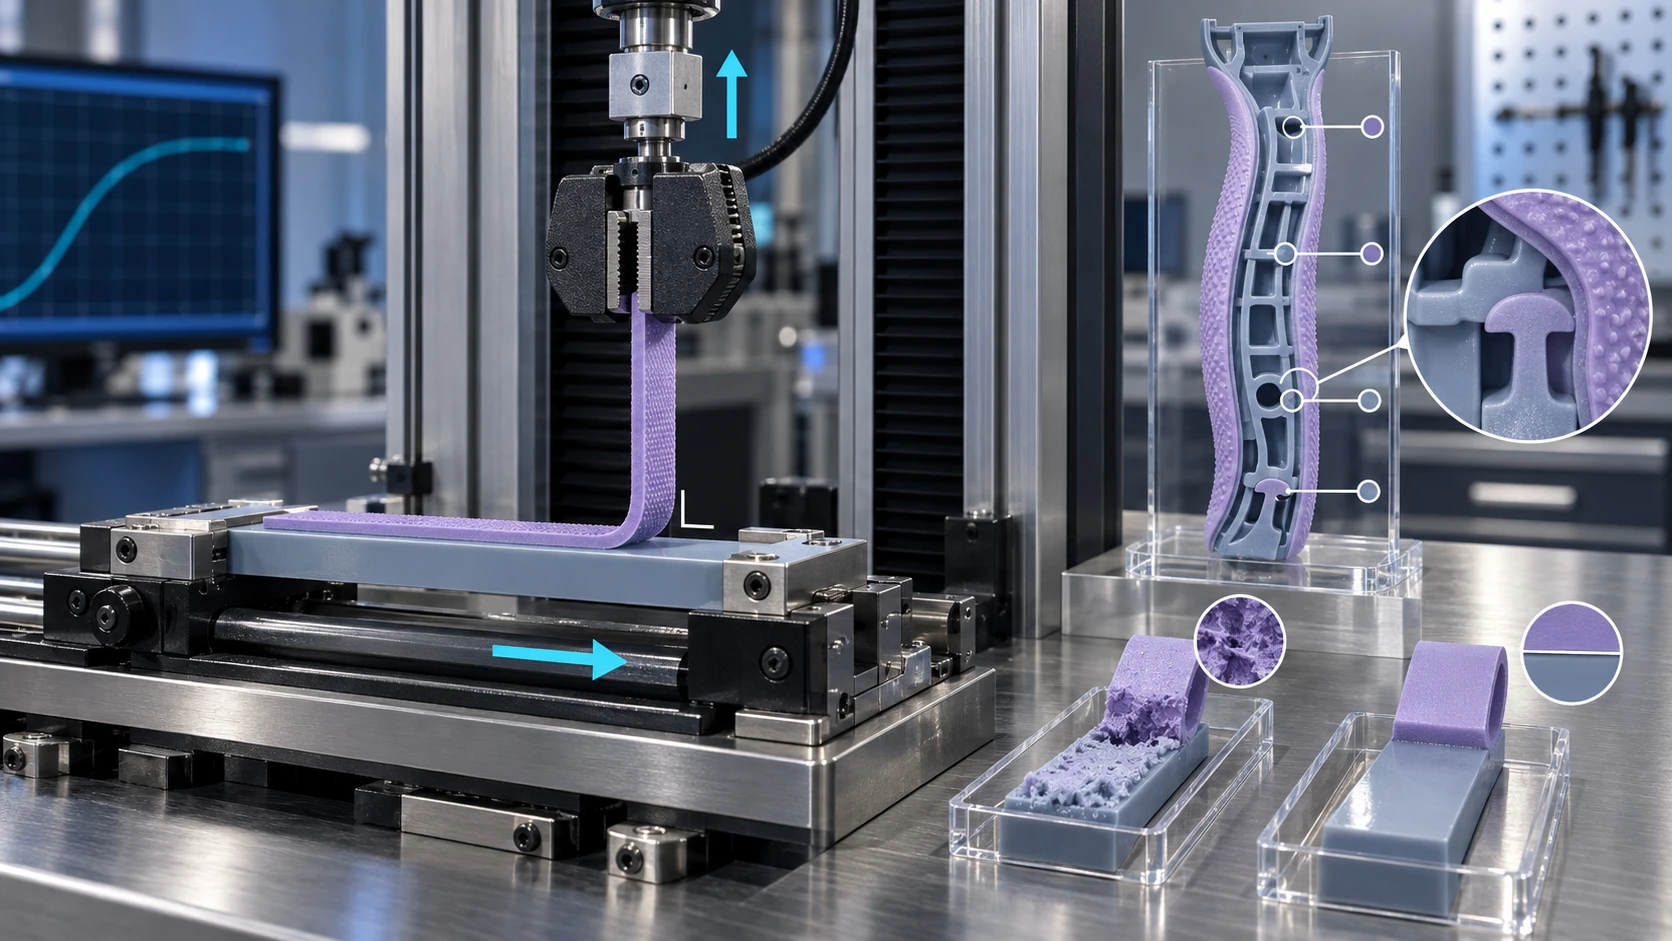
استخدم مبادئ «التقشير بزاوية 90 درجة» وسجل نمط الفشل
قد يتسبب المقبض في احتكاك شديد في اليوم الأول، في حين أن الطبقة الخارجية المقولبة عليه تكون ضعيفة التثبيت بالفعل. التصاق الطبقة الخارجية المصبوبة بتقنية TPR لذلك، فإنها تحتاج إلى اختبار تدميري منفصل. ISO 813:2019 يُعرِّف طريقة التقشير بزاوية 90 درجة للمطاط المفلكن أو اللدائن الحرارية الملصقة على ركيزة صلبة. وهي مخصصة في المقام الأول لعينات الاختبار المختبرية. وتوفر مرجعًا موثوقًا لاختيار المواد ومقارنة العمليات، لكنها لا تحدد تلقائيًا حد القبول أو جهاز التثبيت الخاص بمقبض ماكينة الحلاقة النهائي.
لأغراض التطوير، قم بتشكيل لسان تقشير خاضع للرقابة على عينة مرجعية تحاكي الراتنج الصلب للمقبض، ودرجة TPR، وواجهة الملمس، وتاريخ المعالجة. التقرير:
- متوسط قوة التقشير بالوحدة N/mm على طول التقييم المحدد؛;
- قوة التقشير القصوى ومنحنى القوة-الإزاحة؛;
- فشل المادة اللاصقة عند واجهة التلامس بين الركيزة الصلبة والسطح؛;
- فشل التماسك ضمن نطاق تقييم حقوق الملكية (TPR)؛ و
- فشل مختلط، أو تمزق، أو تبييض، أو كسر في الركيزة.
يجب إجراء اختبار خاص بالمقبض النهائي وفقًا للرسم الهندسي على الحواف المكشوفة والأضلاع والمزالج الميكانيكية. ويجب تحديد قيم القبول من خلال عملية التحقق من صحة التصميم وتثبيتها في الرسم الهندسي المعتمد. ولا يجوز بأي حال من الأحوال نسخ هذه القيم من مقبض آخر مصنوع من مواد مختلفة أو له شكل هندسي مختلف.
التحكم في عملية القولبة الفوقية التي تؤدي إلى تكوين الارتباط
ربط نتائج الالتصاق بتوافق المواد ومعلمات القولبة
يبدأ الالتصاق القوي قبل دخول الدفعة الثانية إلى القالب. يجب أن تكون الركيزة الصلبة ومادة TPR متوافقتين كيميائيًا، أو أن يوفر التصميم آليات ربط ميكانيكية موثوقة. وقد يؤدي تلوث السطح، أو التأخير المفرط بين الدفعات، أو درجة حرارة الركيزة غير الصحيحة، أو رطوبة المادة، أو استخدام مادة معاد طحنها غير معتمدة، إلى إنتاج قالب خارجي يبدو كاملاً ظاهريًّا ولكنه يعاني من ضعف قوة الارتباط بين السطوح.
ينبغي أن تحدد خطة التحكم الخاصة بمصنعي المعدات الأصلية (OEM) أو مصنعي التصميم الأصلي (ODM) متغيرات العملية التي تؤثر على جهاز التحكم اليدوي المثبت على الخرطوشة ومتانة السندات:
- راتنج صلب معتمد ودرجة TPR، وخليط ألوان أساسي، وإمكانية تتبع الدُفعات؛;
- متطلبات تجفيف المواد والحد الأقصى لمدة بقاء الحاوية مفتوحة؛;
- درجة حرارة الانصهار, ، ودرجة حرارة القالب، وسرعة الحقن، وتوقيت النقل؛;
- حالة البوابة، توازن التعبئة، ضغط الاحتجاز، وقت التبريد، ورقم التجويف؛;
- النسبة المسموح بها من المواد المعاد طحنها، إن وجدت، وإجراءات مراقبة التلوث؛ و
- سجلات الموافقة على القطعة الأولى، وإعادة التشغيل، وما بعد الصيانة.
استخدم تجربة مصممة خصيصًا خلال عملية تأهيل القوالب للتمييز بين العوامل المهمة والافتراضات. تحقق من صلابة TPR باستخدام ISO 48-4 أو ما يعادله حسب الاتفاق، ولكن لا تستخدم صلابة الشاطئ كبديل عن الالتصاق. وتُظهر المقابض المريحة المضادة للانزلاق من طراز D565 من شركة هاوارد، والمقبض المعدني والمطاطي من طراز D968W، والمقبض البلاستيكي والمطاطي من طراز D552LW، السبب في أن كل منصة تحتاج إلى نافذة خاصة بها لمعالجة المواد.
الجمع بين التعرض للسوائل وتقادم قبضة الحلاقة
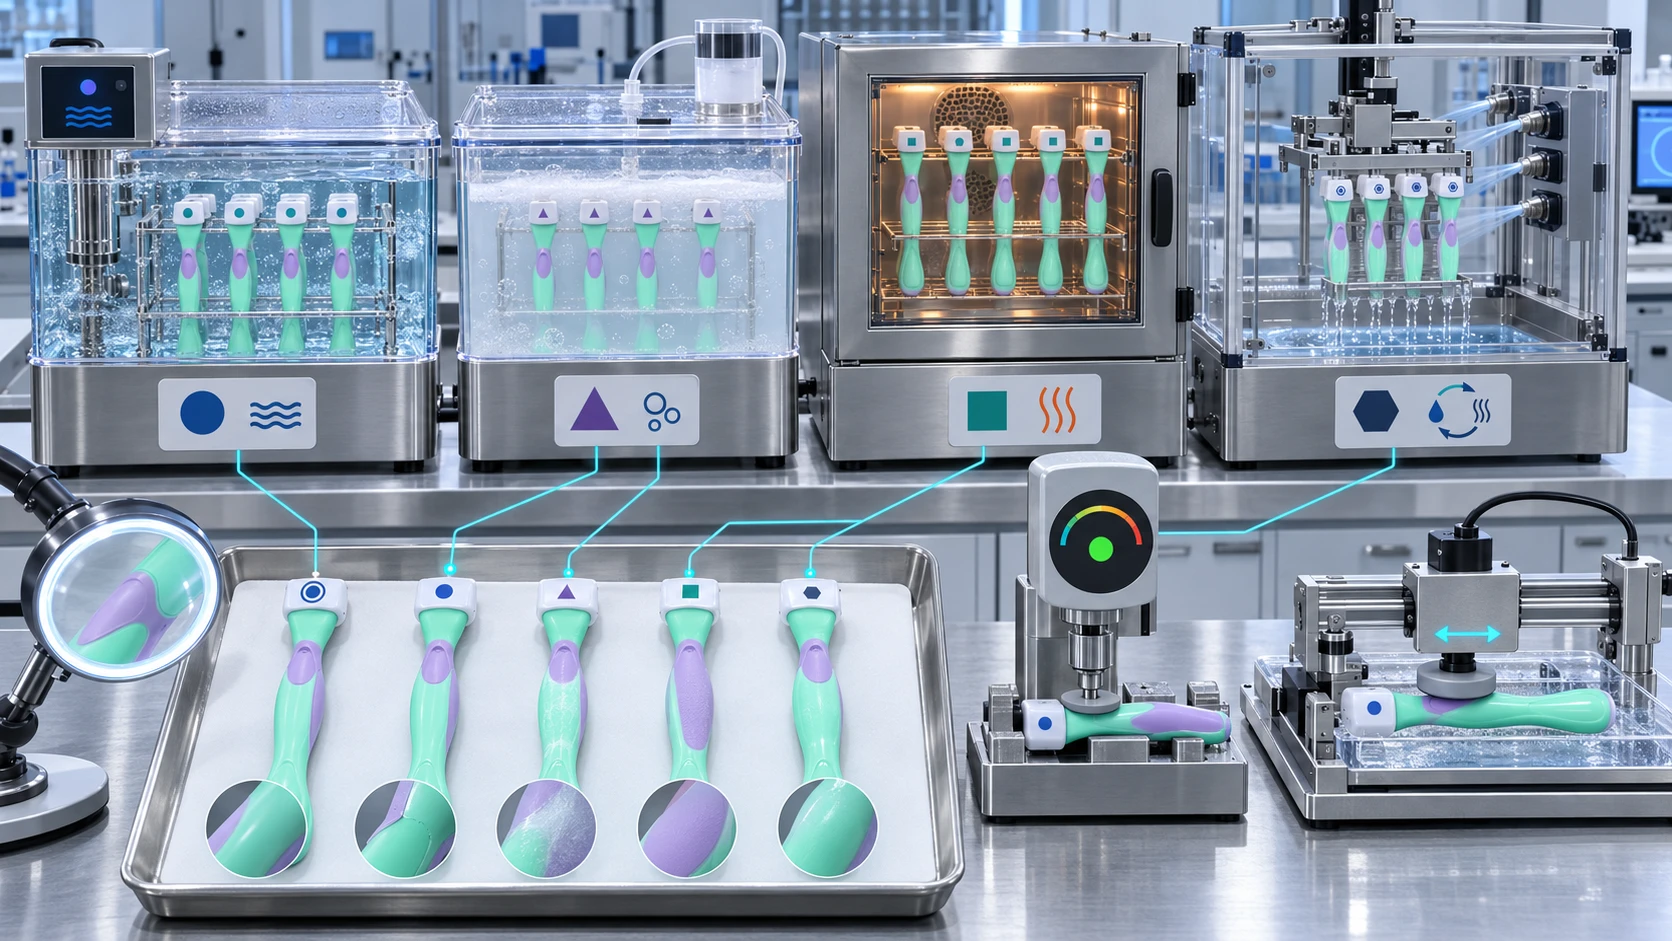
قم بتقادم المادة، ثم كرر اختبارات الاحتكاك والالتصاق
تقادم مقبض ماكينة الحلاقة لا يقتصر ذلك على التعرض للحرارة فحسب. فالمنتج يتعرض للماء، والمواد المنظفة، وبقايا الرغوة، والتخزين في درجات حرارة دافئة، والتجفيف المتكرر، والانثناء الميكانيكي. ISO 188:2023 تتناول اختبارات الشيخوخة المعجلة ومقاومة الحرارة للمطاطات المفلكنة واللدائن الحرارية. ISO 1817:2026 تقيّم التغيرات الناتجة عن التعرض للسوائل. تدعم هذه الأساليب وضع برنامج يمكن الدفاع عنه، لكن يجب على العلامة التجارية اختيار الوسائط ذات الصلة بالخدمة ووضع حدود محددة لكل تصميم.
| مرحلة التحقق | مثال توضيحي لشروط التطوير | القياسات قبل وبعد | إشارة تحذير نموذجية |
|---|---|---|---|
| خط الأساس المشروط | 23 ± 2 درجة مئوية، 50 ± 10% رطوبة نسبية، لمدة 24 ساعة على الأقل | القبضة، القشرة، الصلابة، الكتلة، الأبعاد | التباين الأولي في العملية |
| التعرض للمياه الدافئة | ماء بدرجة حرارة 40 ± 2 درجة مئوية لمدة 24 ساعة | تثبيت فوري على الطرق المبتلة واستعادة الأداء خلال 24 ساعة | تورم، أو تبييض، أو فقدان بسبب الاحتكاك |
| التعرض لمواد التنظيف | مادة خافضة للتوتر السطحي من نوع 1% وفقًا لمواصفات المشتري عند درجة حرارة 40 ± 2 درجة مئوية لمدة 24 ساعة | القبضة، والالتصاق، وتغير الكتلة، واللزوجة | انتقال الملدنات أو التآكل عند السطح الفاصل |
| شاشة الشيخوخة الحرارية | حرارة جافة تبلغ 70 ± 2 درجة مئوية لمدة 168 ساعة | الاحتفاظ بالقشرة، تغير الصلابة، التشقق | التقصف، أو التليين، أو تدهور قوة الالتصاق |
| دورات الرطب والجاف | 250 دورة غسيل رطب وتصريف وتجفيف محددة من قبل المشتري | عزم الدوران، رفع الحواف، حالة الملمس | انفصال تدريجي أو تراكم البقايا |
التحقق من صلاحية شفرة الحلاقة - المقبض - الشيخوخة - الماء - الصابون - الحرارة.
هذه هي شروط العرض, ، وليس حدودًا عامة للتأهيل. يجب إعادة الاختبار فور تعرض المادة للرطوبة وبعد فترة استعادة محددة، وذلك لتمييز التورم المؤقت عن التلف الدائم. ويُستخدم التعرض المتسارع لتصنيف المواد والعمليات؛ ولا يمكنه إثبات العمر التشغيلي التقويمي ما لم يثبت المصنع وجود ارتباط بينه وبين الشيخوخة الناتجة عن الاستخدام الفعلي.
ربط بيانات منصة «Correlate Bench» بحالات استخدام شفرات الحلاقة النسائية
اختبار مناطق السحب المحوري، ودوران الأسطوانة، والتحكم بالإبهام
يمكن إمساك ماكينة الحلاقة النسائية بقبضة قوية على الساق، أو بقبضة خفيفة بأطراف الأصابع بالقرب من الكاحل، أو بلف المعصم حول الركبة. كما أن الصابون والبلسم وجل الاستحمام تُكوّن جميعها طبقات واقية مختلفة. ولا يمكن لنتيجة سحب محوري واحد أن تمثل كل هذه الظروف.
استخدم ثلاثة أوضاع للمنضدة: الاستخراج المحوري, عزم الدوران, ، واختبارًا محليًّا باستخدام لوحة الإبهام. ثم ربط الترتيب بنتائج لجنة تقييم تكوينية خاضعة للرقابة. وقد تتضمن الدراسة الأولية ما يلي: 12–20 مستخدمًا تمثيليًّا; ؛ يجب أن يتوافق الحجم النهائي مع خطة المخاطر والإحصاءات الخاصة بالعلامة التجارية. استخدم نموذجًا أوليًّا محميًّا أو غير مزود بشفرات حيثما كان ذلك مناسبًا. سجل حالات الانزلاق، وإعادة وضع القبضة، والشعور بالأمان، وموقع ملامسة اليد. إذا اختلفت تقييمات المستخدمين والتركيبات للتصاميم، فقم بفحص زاوية المعصم ومدى مرونة الوسادة قبل تغيير مادة TPR. وهذا يجعل الـ اختبار الثبات على الأسطح المبللة لشفرة الحلاقة ذات صلة ببيئة العمل الخاصة بالمنتج.
تحويل عمليات التحقق من الصحة إلى ضوابط إنتاج OEM و ODM
أخذ العينات حسب التجويف، والدفعة، والوردية، وتغيير العملية
يجب ألا يكتفي المورد بالتحقق من مطابقة عينة مختبرية واحدة مع المعايير المطلوبة، ثم يعتمد بعد ذلك على الفحص البصري فقط. وأثناء مرحلة الإنتاج التجريبي، فإن الخطة العملية للبدء هي ما لا يقل عن 30 مقبضًا جاهزًا موزعة على جميع التجاويف النشطة وثلاث دفعات إنتاجية، رهناً بمراجعة مخاطر المشتري. وينبغي للفريق استخدام تلك البيانات لتحديد حدود السحب، وتواتر أخذ العينات، وخطة الاستجابة.
- التحكم في الواردات: التحقق من نوع الراتينج، ورقم دفعة TPR، ومعيار اللون، وشهادات المواد ذات الصلة.
- تدقيق المنتج الأول: التحقق من الأبعاد الحرجة، والملمس، والصلابة، والتماسك على الأسطح المبللة، والالتصاق التدميري.
- تدقيق عملية: مراقبة الوزن على مستوى التجويف، ومعلمات القولبة، وعيوب السطح، والعينات المخطط لها لإجراء الاختبارات التدميرية.
- التحقق الدوري: تكرار غسل الشبكات بالماء والصابون وفحصها دوريًا وفقًا للفترة المتفق عليها.
- تفويض التغيير: إعادة التحقق من الصحة بعد إجراء تغييرات على المواد أو الملونات أو نسيج القالب أو فتحة الصب أو المعدات أو التجويف أو نطاق العملية.
يجب تجميد طريقة الاختبار المعتمدة، ورسمة جهاز التثبيت، ومواصفات الوسادة، وتركيبة السائل، ونموذج البيانات، والعينات المعيارية. أ ISO/IEC 17025-يمكن لمختبر خارجي معتمد أن يعزز مصداقية النتائج المستقلة عندما ينص العقد على ذلك، لكن طريقة «رازور» نفسها لا تزال بحاجة إلى موافقة المشتري. ويجب أن تظل المنحنيات الأولية وصور حالات الفشل قابلة للتتبع حتى دفعة الإنتاج.
استخدم «مؤشرات الفشل» لتصحيح السبب الحقيقي
تشير القوة المنخفضة في الظروف الجافة والرطبة إلى الشكل الهندسي أو مساحة التلامس أو اختيار السطح. ويشير الأداء القوي في الظروف الجافة مع فقدان شديد للصابون إلى سوء التصريف أو النعومة المفرطة. أما التماسك العادي مع ارتفاع الحواف فيشير إلى مشكلة في الالتصاق. ويشير التغير في الصلابة بعد الشيخوخة الحرارية إلى عدم استقرار المركب. وتشير حالات الفشل الخاصة بالتجويف إلى توازن الحشو أو درجة الحرارة أو التلوث. لا تختر تلقائيًا مادة TPR أكثر ليونة: فقد تجذب البقايا أو تتمزق عند الأضلاع الرقيقة. قارن منحنيات الاحتكاك، وبيانات التقشير، والمقاطع العرضية، وسجل التجاويف، ودفعات المواد، وملاحظات الشيخوخة قبل تصحيح الآلية.
تحديد مستوى الثبات على الأسطح الرطبة قبل تجميد تصميم المقبض
أرسل إلى شركة «هاوارد» البيانات المتعلقة بهندسة المقبض، والمستخدم المستهدف، ومتطلبات TPR والركيزة، ومدة التعرض للمنظفات، وتوقعات دورة الحياة. يمكننا تطوير منتج قابل للتخصيص اختبار الثبات على الأسطح المبللة لشفرة الحلاقة, ، وخطة الالتصاق، و تقادم مقبض ماكينة الحلاقة مصفوفة لبرنامج OEM أو ODM الخاص بك. اتصل بنا لمراجعة الرسم الخاص بك ونطاق التحقق من صحة التصميم.







