








Uma fita lubrificante pode passar pela inspeção e ainda assim apresentar um desempenho fraco. Pode ativar-se lentamente, ficar pegajosa durante o armazenamento, rachar durante a montagem, soltar-se do cartucho ou liberar seu lubrificante após apenas alguns ciclos de umidade. Essas falhas aumentam atrito na pele, reduzem o conforto e geram avaliações inconsistentes. O problema raramente é causado apenas por um ingrediente. O peso molecular do polímero, a resistência da matriz, a temperatura de extrusão, a geometria da fita, a área de adesão, a qualidade da água, a barreira de umidade da embalagem e as condições de teste interagem. Se um comprador de OEM aprovar apenas a cor e a aparência, o defeito pode permanecer oculto até que o lote de lâminas chegue aos consumidores. A solução correta é definir desempenho seco e molhado mensurável, validar o sistema de material e controlar a fabricação com verificações de qualidade repetíveis.
Uma fita lubrificante de lâmina confiável combina um lubrificante solúvel em água controlado, uma matriz mecanicamente estável insolúvel em água, dimensões uniformes, fixação segura, ativação molhada previsível e durabilidade em múltiplos ciclos verificada. A Haward Razor desenvolve opções de fita personalizáveis de OEM e ODM de acordo com o design do cartucho, deslizamento alvo, cor, aditivos, embalagem e requisitos de mercado.
As seções abaixo explicam como funcionam as fitas lubrificantes, quais polímeros controlam a liberação e a resistência, por que a geometria e o processamento são importantes e como um fabricante ou comprador pode construir métodos de inspeção práticos. O objetivo não é uma alegação de marketing, mas uma especificação que permaneça consistente desde a aprovação da amostra até a produção repetida.
1. Como Funciona uma Fita Lubrificante Durante a Barbear Molhada
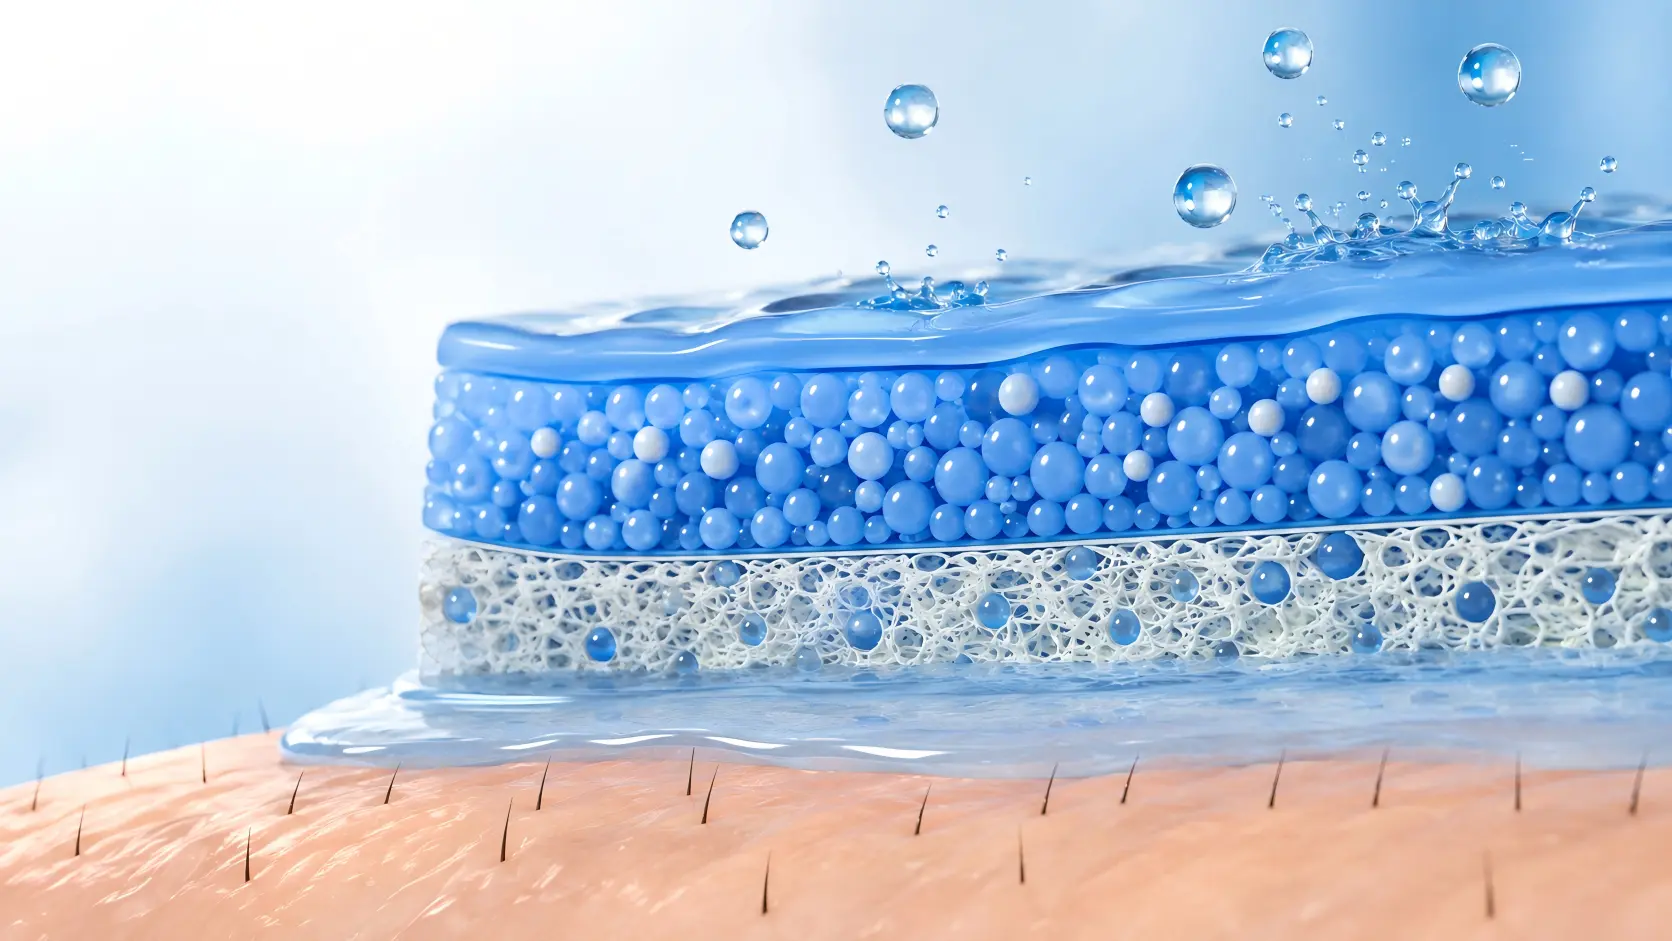
Uma fita sólida convencional é um compósito em vez de um revestimento superficial. Geralmente contém um polímero lubrificante solúvel em água disperso em uma matriz de polímero insolúvel em água. A água atinge a superfície exposta durante o barbear. A fase solúvel se hidrata, incha e é gradualmente lixivada da estrutura de suporte. Isso cria uma camada de contorno escorregadia entre o cartucho e a pele, ajudando a reduzir o atrito e a sensação de arrasto.
A matriz desempenha uma função diferente. Mantém a fita dimensionalmente estável durante a extrusão, corte, manuseio, montagem, armazenamento e umedecimento repetido. Se a matriz for muito rígida, a fita pode rachar ou aderir mal. Se for muito macia, a superfície pode deformar, manchar ou desgastar mais rápido que as lâminas.
A Taxa de Liberação É o Equilíbrio Central do Design
Uma liberação rápida pode produzir um deslizamento inicial forte, mas com vida útil curta. Uma liberação lenta pode melhorar a durabilidade, mas parecer seca durante as primeiras passadas. O equilíbrio correto depende da área da fita, posição do cartucho, número de lâminas, número de usos pretendidos, exposição à água e consumidor alvo. Portanto, um fornecedor deve avaliar tanto a ativação inicial e quanto a retenção de lubrificante após ciclos repetidos., não apenas o primeiro toque úmido.
2. Sistemas Materiais Comuns e Seus Papéis Técnicos
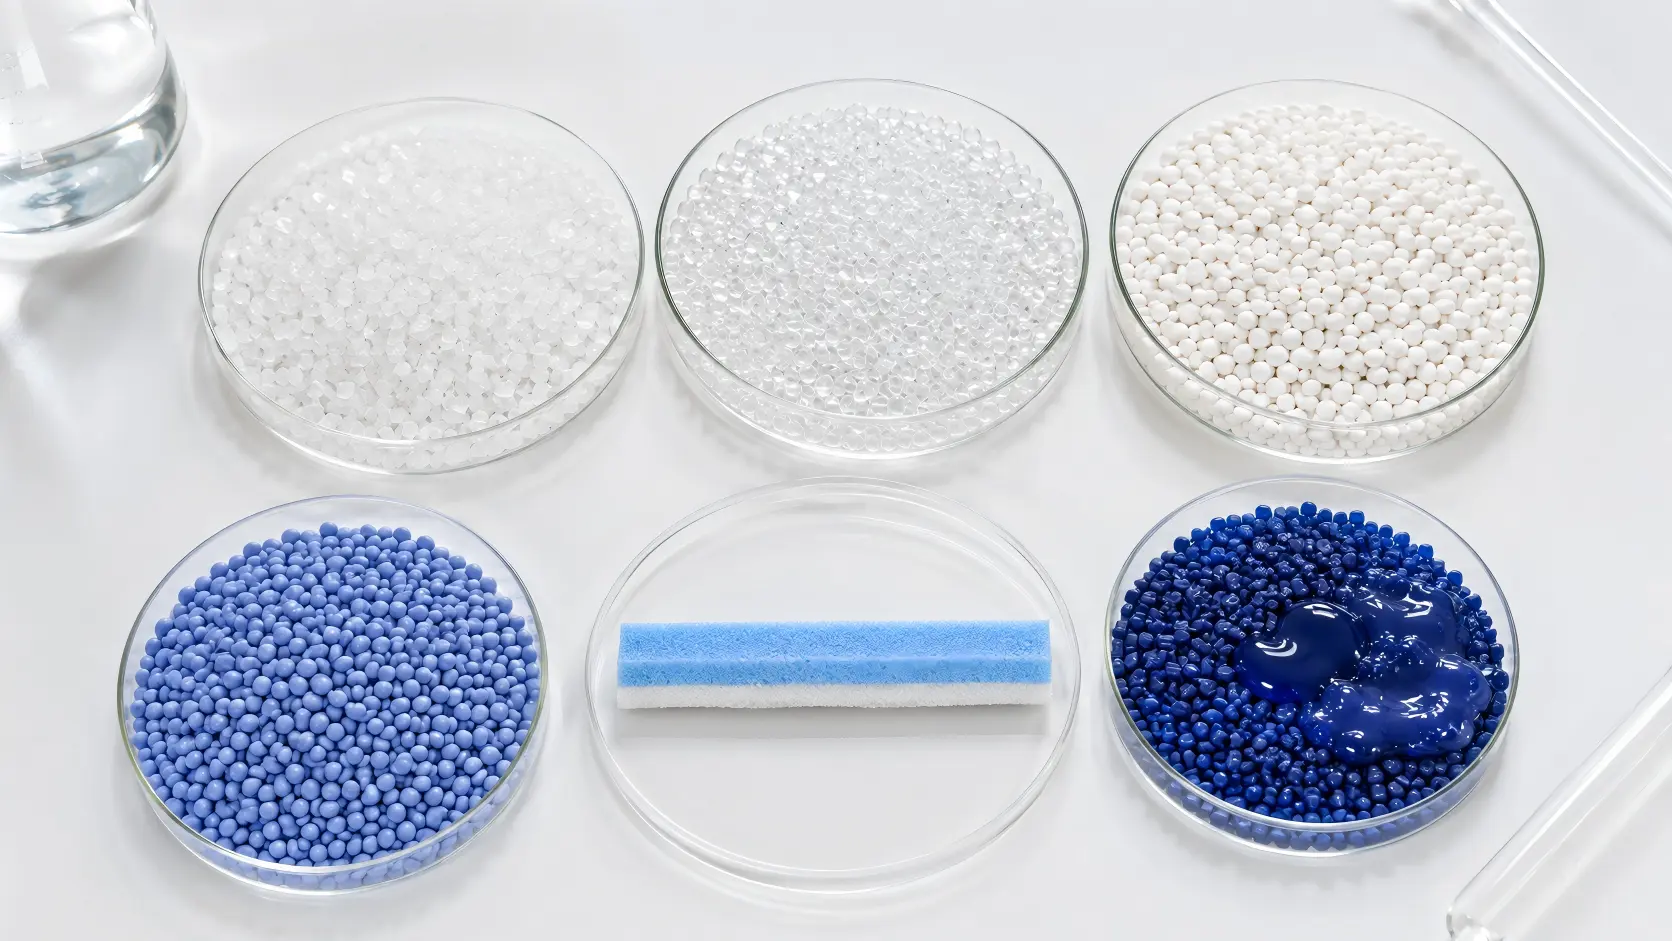
Óxido de polietileno (PEO) é amplamente descrito em patentes de fitas de barbear como um polímero lubrificante solúvel em água. Exemplos públicos de patentes divulgam pesos moleculares de aproximadamente 100.000 a 6.000.000.. Esta é uma ampla faixa técnica, não uma especificação de compra universal. Um maior peso molecular pode suportar viscosidade e lubricidade após a hidratação, mas formulação, histórico de processamento, concentração e compatibilidade de matriz também afetam o desempenho.
Poliestireno (PS) e poliestireno de alto impacto (HIPS) são matrizes comuns insolúveis em água. Elas fornecem estrutura e processabilidade. Acetato de etileno-vinila (EVA) pode ser usado onde uma maior resistência, resiliência ou um comportamento de processamento diferente é necessário. Outros materiais solúveis divulgados incluem polivinilpirrolidona (PVP), celulose hidroxipropílica (HPC), e sistemas selecionados de poliacrílico ou poliacrilamida.
| Grupo de material | Papel técnico principal | Ponto de controle chave |
|---|---|---|
| PEO ou outro polímero solúvel | Lubrificação a úmido e deslizamento | Peso molecular, carga, dispersão, taxa de liberação |
| PS ou HIPS | Matriz rígida insolúvel em água | Fragilidade, processamento de fusão, estabilidade dimensional |
| EVA | Opção de matriz mais resistente ou mais durável | Grau, nível de vinil-acetato, compatibilidade |
| PEG ou modificador de liberação | Ajusta a hidratação e a liberação da fase solúvel | Migração, sensibilidade à umidade, dosagem |
| Corantes e aditivos para cuidados com a pele | Aparência ou posicionamento do produto | Estabilidade, reivindicações, compatibilidade, conformidade |
Aloe vera, Vitamina E, agentes de resfriamento, umectantes ou outros aditivos podem apoiar a diferenciação do produto, mas não devem desestabilizar a extrusão, a união, a cor, o odor, a qualidade microbiológica ou a liberação úmida.
3. A Geometria da Fita e a Posição da Cartucho Afetam o Desempenho
Duas fitas feitas da mesma formulação podem se comportar de maneira diferente quando suas dimensões ou locais mudam. Parâmetros importantes incluem largura da fita, altura exposta, perfil da seção transversal, área de contato, distância das lâminas, geometria de suporte e a quantidade rebaixada no cartucho.
Uma superfície exposta maior pode aumentar o contato com a água e a liberação inicial, mas também pode acelerar o desgaste. Uma linha de contato estreita pode reduzir o arrasto de forma menos eficaz. Protrusões excessivas podem alterar o contato com a pele, enquanto uma exposição insuficiente pode impedir a ativação confiável. O bolso de suporte deve proteger a fita sem prender resíduos ou criar transições abruptas.
Defina Dimensões no Nível de Montagem
O Fornecedor deve medir tanto a fita solta quanto o cartucho instalado. Uma dimensão de extrusão nominal não garante o perfil final exposto porque cortes, espessura do adesivo, soldagem térmica, ajuste por pressão ou variação de habitação podem deslocar a posição. Os desenhos devem definir datuns, pontos de medição e tolerâncias. Para desenvolvimento Personalizável de OEM ou ODM, revise a geometria juntamente com a extensão da lâmina, altura do protetor, movimento de pivô, design da tampa e direção de barbear pretendida. Não aprove um novo perfil de fita isoladamente da cabeça completa do aparelho de barbear.
4. A Extrusão, Corte e Anexação Determinam a Estabilidade de Produção
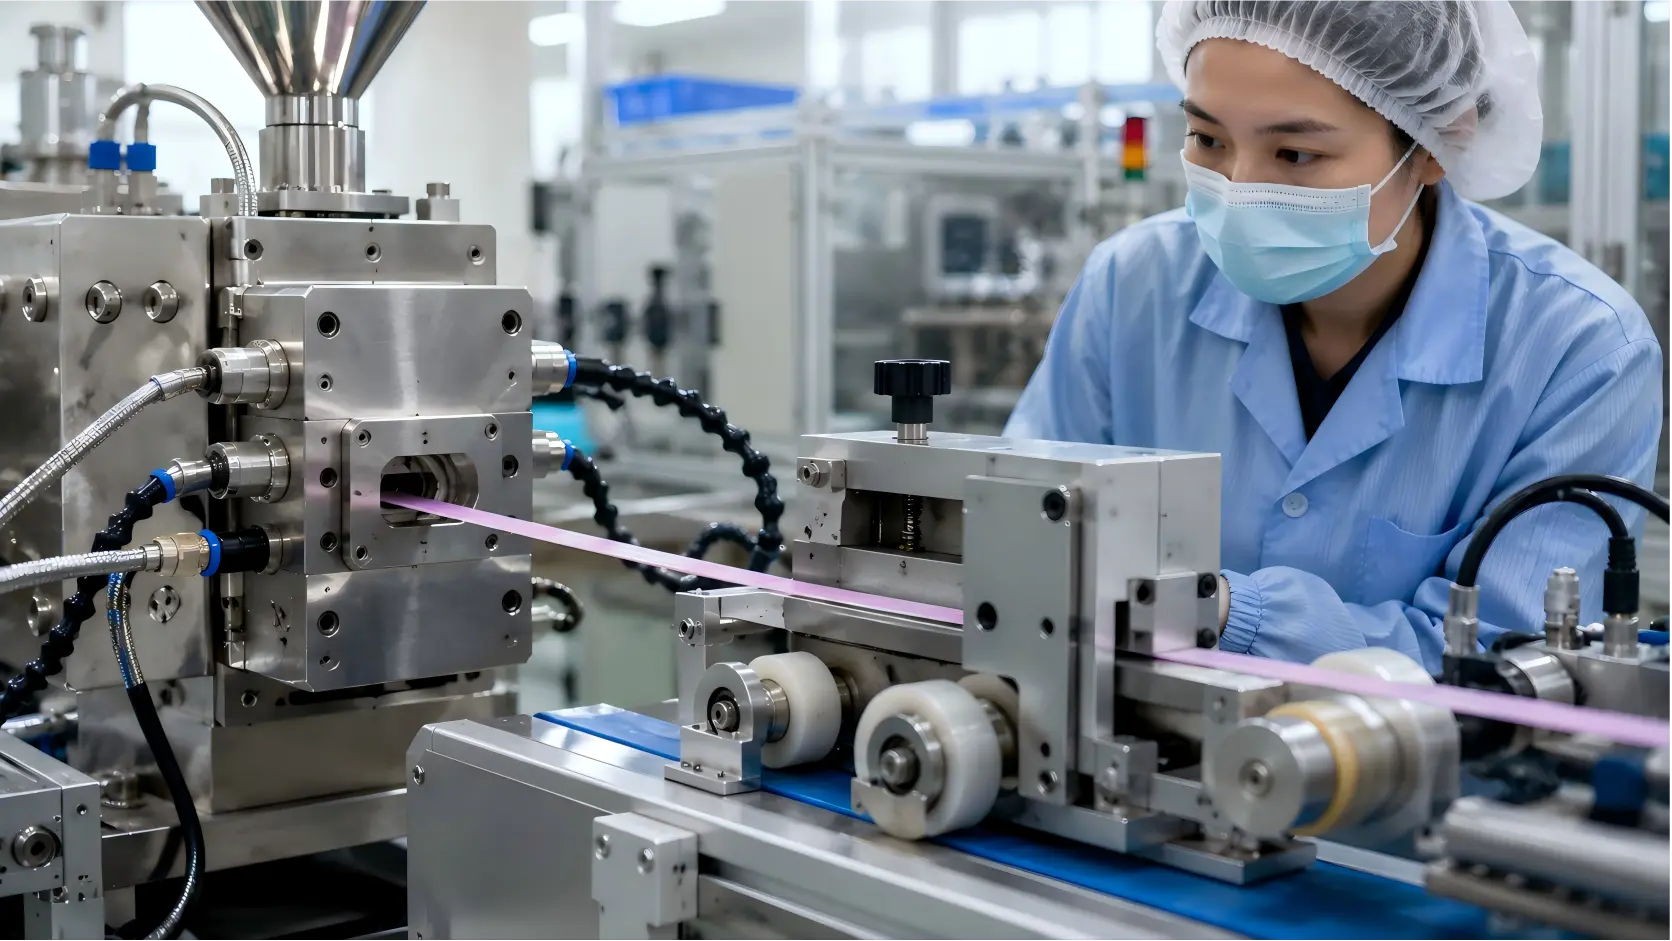
Muitas fitas lubrificantes sólidas são formadas por extrusão ou outro processo termoplástico controlado. As matérias-primas devem ser corretamente identificadas, pesadas, misturadas, secas ou condicionadas onde necessário e protegidas da umidade incontrolada. As configurações do processo influenciam a dispersão, o acabamento da superfície, vazios internos, deformações e degradação do polímero solúvel.
Parâmetros Críticos de Fabricação
- Lote de material e relação de mistura: evitar desvio da fórmula entre lotes;
- Temperatura de fusão e tempo de residência: evitar fluxo ruim, descoloração ou danos ao polímero;
- Pressão de extrusão e velocidade da linha: controlar a seção transversal e a massa por comprimento;
- Condições de resfriamento: limitar curvatura, encolhimento e tensões residuais;
- Comprimento do corte e qualidade da borda: evitar lacunas, rebarbas e interferência na montagem.
A fixação pode usar adesivo, retenção mecânica, união térmica ou um design combinado. A resistência da ligação depende do material do substrato, energia da superfície, limpeza, área de contato, quantidade de adesivo, cura e condições de armazenamento. Um teste de tração seco isolado pode falhar em detectar deslaminação úmida.. O Fabricante deve testar a fixação antes e depois da exposição controlada à água. Onde um método de comparação de adesivos for útil, princípios da ASTM D903 podem informar o design do acessório, mas a geometria real do cartucho normalmente requer um método interno validado.
5. Verificações de Qualidade de Entrada e em Processo
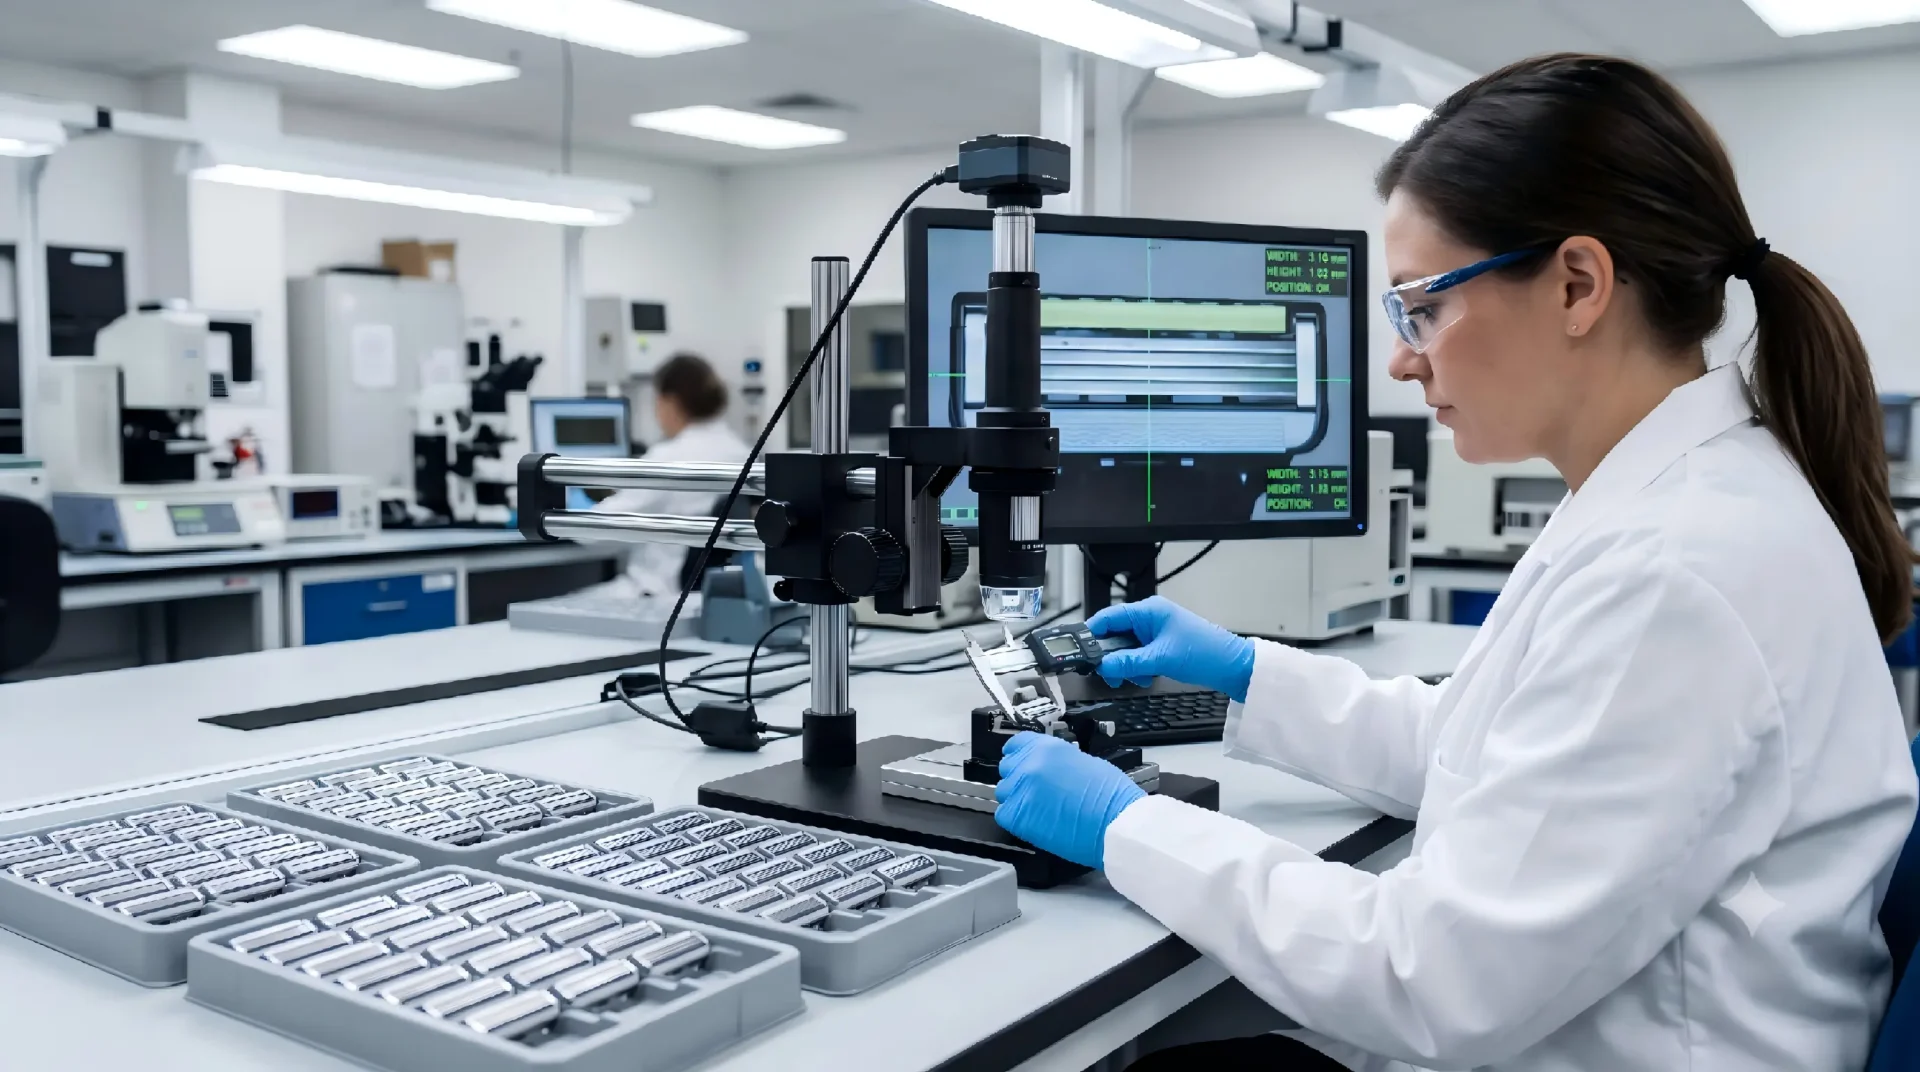
O controle de qualidade deve começar com matérias-primas, não após a faixa ser instalada. O Fornecedor deve verificar a identidade do material, grau aprovado, número do lote, aparência, integridade da embalagem, vida útil e certificados necessários. Ingredientes sensíveis à umidade precisam de regras definidas de armazenamento e reenvase.
Durante a produção, inspecione a faixa com uma frequência ligada à estabilidade do processo. As categorias de controle recomendadas incluem:
- Inspeção visual: uniformidade de cor, contaminação, bolhas, rachaduras, queimaduras, bordas irregulares e deformação;
- Inspeção dimensional: largura, altura, perfil, comprimento do corte, retidão e exposição instalada;
- Controle de massa: massa unitária ou massa por comprimento definido como um verificação indireta da consistência de seção transversal e formulação;
- Verificação de fixação: retenção seca, retenção úmida, posição, lacuna e danos na montagem;
- Revisão de rastreabilidade: lote de fórmula, linha de extrusão, data, turno, lote de cartucho e registro de inspeção.
Uso controle estatístico de processo (CEP) para dimensões contínuas quando dados suficientes estiverem disponíveis. A inspeção do lote final pode usar um plano de amostragem de atributos baseado em ISO 2859-1:2026, com definições de defeitos e AQL valores acordados entre o comprador e o fabricante. A amostragem não substitui o controle de processo; ela apenas apoia a disposição do lote.
6. Ativação Úmida, Lubricidade e Teste de Liberação
Os testes úmidos devem controlar variáveis que afetam fortemente os resultados. Especifique temperatura da água, dureza ou condutividade quando relevante, tempo de imersão ou pulverização, carga aplicada, distância de deslocamento, substrato, velocidade de golpe, número de ciclos, intervalo de secagem e método de avaliação. Sem esses controles, dois laboratórios podem relatar resultados diferentes para a mesma lâmina.
Um programa de desenvolvimento pode combinar métodos instrumentais e sensoriais. Um acessório de fricção pode comparar coeficiente de atrito ou força de arrasto sob condições úmidas definidas. Um painel treinado pode avaliar a velocidade de ativação, deslizamento, adesividade, resíduos e sensação posterior. Os testes em painel devem utilizar amostras cegas e randomizadas e um protocolo aprovado.
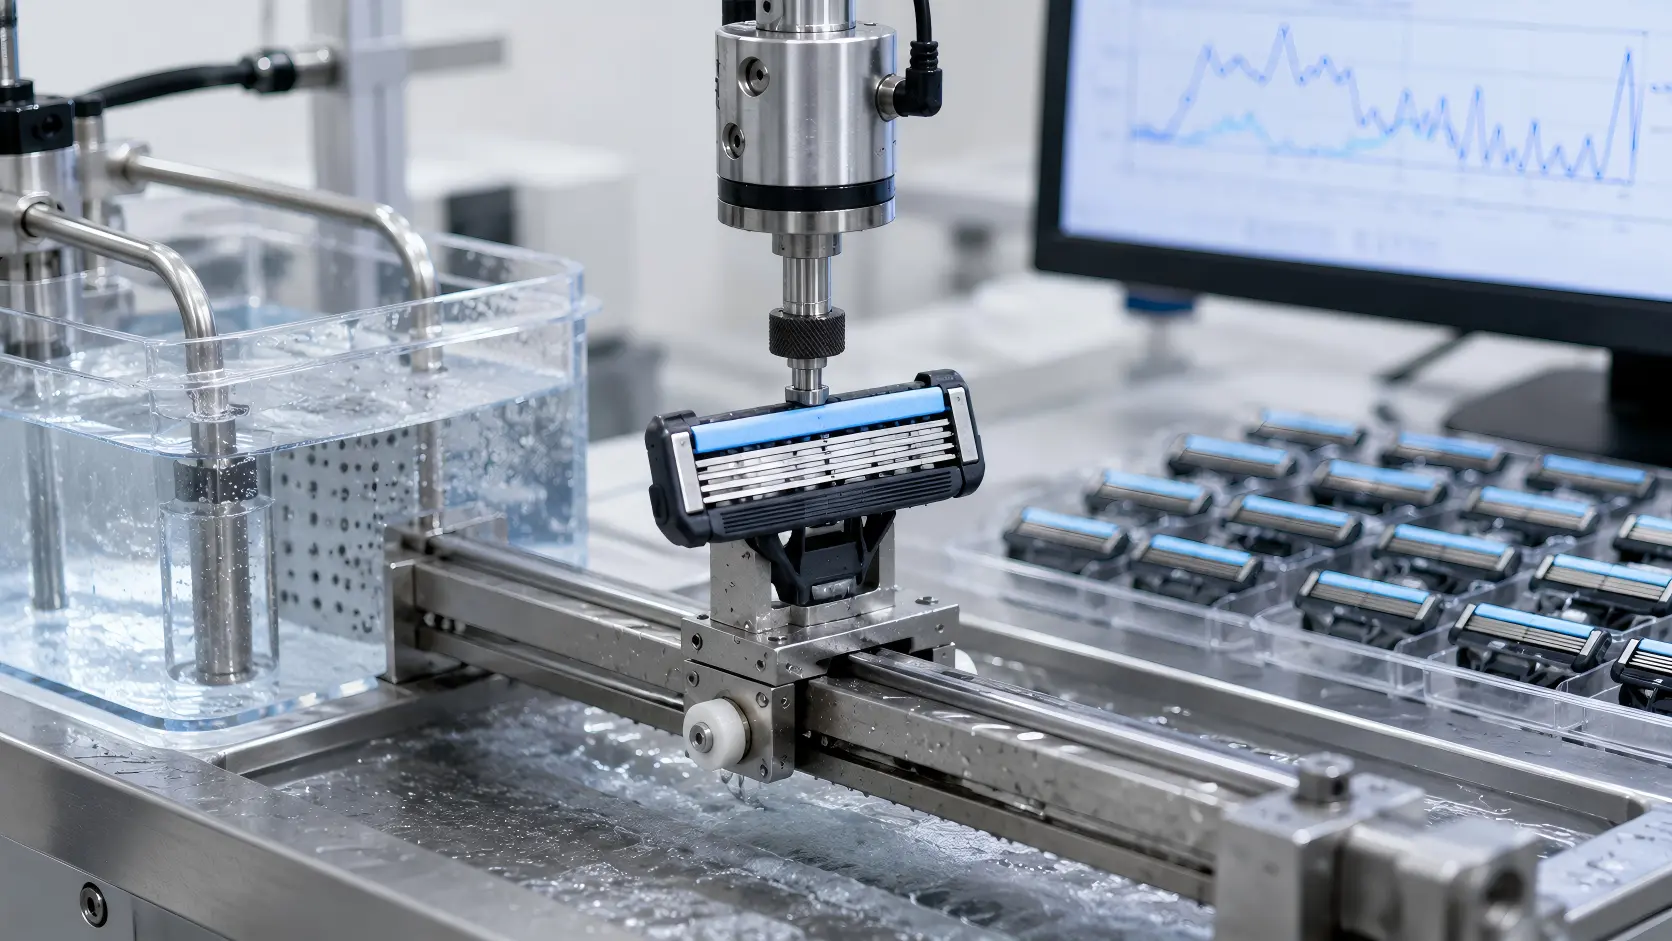
| Verificação de desenvolvimento de exemplo | Condição inicial ilustrativa | O que revela |
|---|---|---|
| Ativação úmida | Água a 35 ± 2°C; avaliar após 10, 20 e 30 segundos | Tempo necessário para desenvolver deslizamento perceptível |
| Ciclos de umedecimento repetidos | 5-10 ciclos controlados de uso úmido e secagem | Consistência de liberação e integridade da tira restante |
| Comparação de perda de massa | Secar, condicionar, pesar, ciclar, recondicionar e re-pesar | Liberação e desgaste em fase solúvel relativa |
| Anexo úmido | Testar retenção imediatamente após imersão controlada | Risco de levantamento ou desprendimento completo |
Estes são pontos de partida de validação ilustrativos, não limites de aprovação universais. As condições finais devem corresponder ao design do produto, uso do consumidor e especificações do fornecedor acordadas.
7. Durabilidade, Envelhecimento e Embalagem - Controle de Umidade
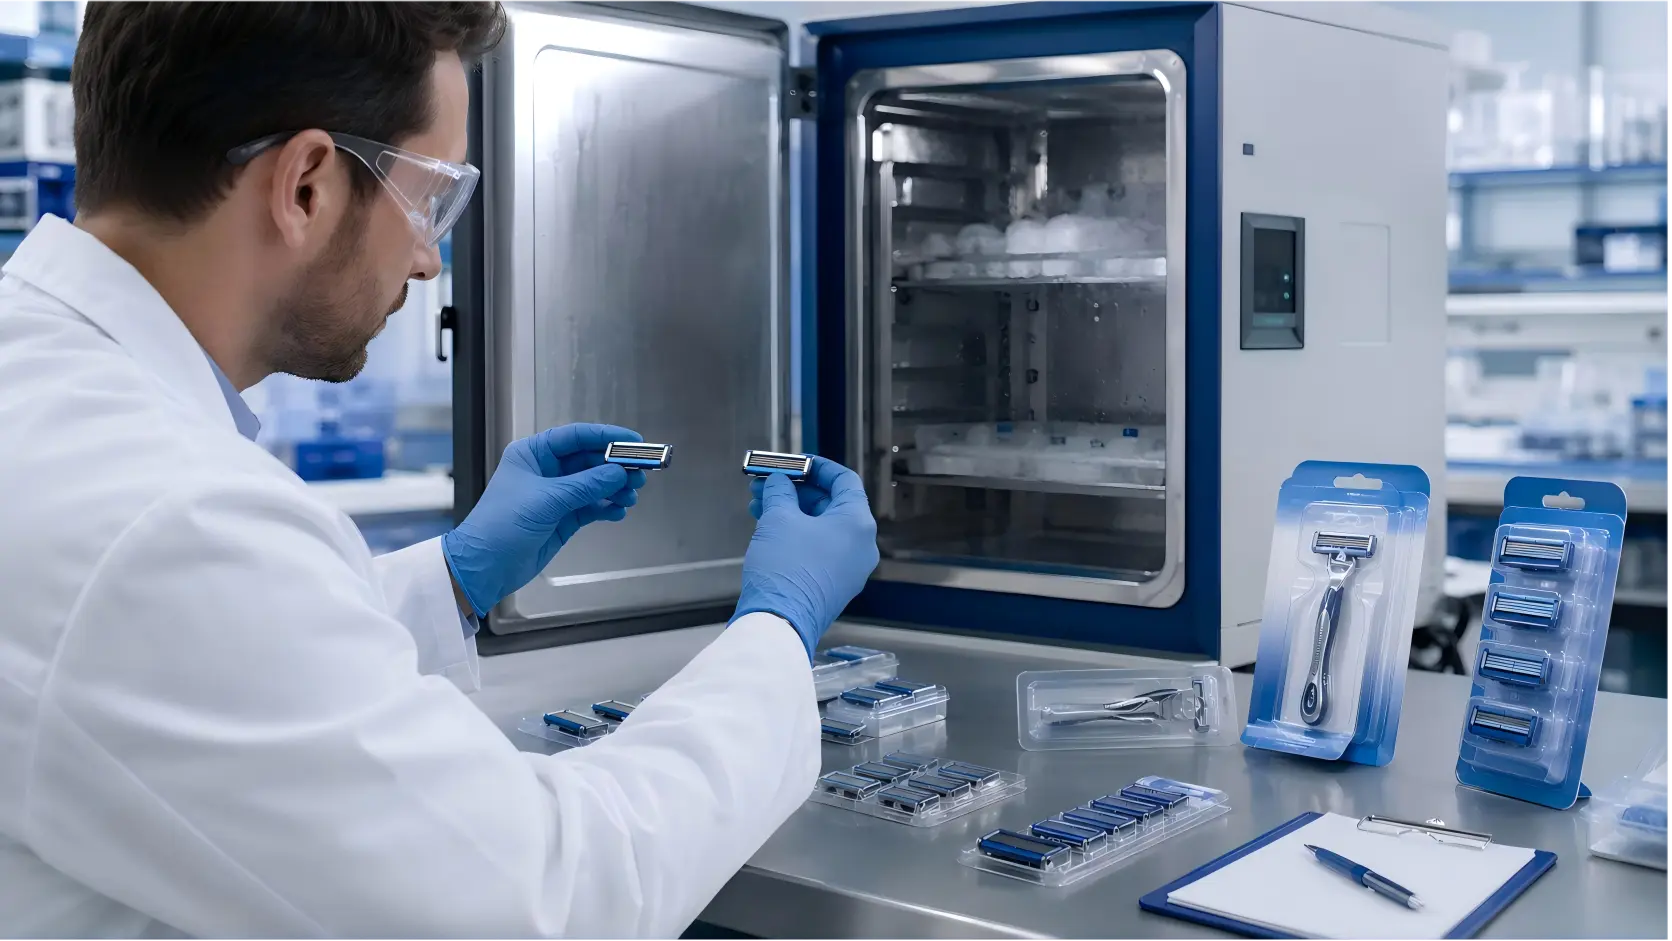
Uma tira lubrificante pode mudar antes que o consumidor abra a embalagem. Calor e umidade podem afetar dimensões, aderência da superfície, cor, odor, adesão ou liberação. Baixa umidade pode aumentar a fragilidade em alguns sistemas. Um adesivo mal selecionado ou um substrato de cartucho incompatível pode perder resistência durante o armazenamento.
Construa um plano de estabilidade usando armazenamento em tempo real mais condições aceleradas justificadas. Avalie componentes não embalados, cartuchos montados e embalagens de varejo finais. Verifique aparência, posição da tira, ativação, lubrificação a úmido, fixação, odor e interação da embalagem em cada intervalo. Não use envelhecimento acelerado para reivindicar uma vida útil sem uma correlação validada ao comportamento em tempo real.
A embalagem deve limitar a exposição acidental à umidade, permitindo ao mesmo tempo a distribuição normal. Revise selos de blister, selos de pouch, resistência à umidade de papelão, ventilação e instruções de armazenamento. Para lâminas de barbear de viagem ou cartuchos de reposição usados em banheiros, também avalie o armazenamento úmido repetido e a secagem incompleta. Normas públicas como ASTM D570 descrevem testes de absorção de água para plásticos, mas uma tira lubrificante final precisa de um método específico ao produto porque a liberação intencional de polímero solúvel é parte de sua função.
8. Segurança, Microbiologia e Reivindicações Exigem Revisão Específica do Produto
Uma tira entra em contato com a pele molhada e pode conter corantes, extratos botânicos, vitaminas, ingredientes resfriantes, conservantes ou fragrância. O fabricante deve manter uma fórmula controlada, documentação de matéria-prima, dados de segurança, revisão de substâncias restritas e rastreabilidade. Os requisitos regulatórios variam conforme o mercado de destino e as reivindicações feitas.
Termos como “calmante”, “hidratante”, “hipoalergênico” ou “para pele sensível” exigem evidências adequadas ao mercado. Um nome de ingrediente atraente não prova benefício clínico. A lâmina final, a tira e a embalagem devem ser revisadas juntas, pois migração, contaminação ou redação de reivindicações podem criar diferentes obrigações.
Se a tira for tratada como um componente cosmético ou contiver uma preparação cosmética, ISO 17516 pode ajudar a avaliar a qualidade microbiológica onde aplicável. A norma também reconhece que alguns produtos podem apresentar baixo risco microbiológico. A aplicabilidade e o escopo do teste devem ser determinados por especialistas qualificados em regulamentos e microbiologia. Compradores OEM devem solicitar relatórios atuais que identifiquem a fórmula ou modelo testado. Um relatório genérico de outra composição de tira não controla. risco de conformidade..
9. Como Redigir uma Especificação de Tira Lubrificante OEM ou ODM
Uma especificação de compra deve converter a experiência de barbear desejada em controles mensuráveis. Evite aprovar uma tira apenas por fotografia, nome da cor ou declaração como “com aloe”. Anexe a especificação ao desenho do cartucho aprovado e à amostra padrão.
Conteúdo Mínimo da Especificação
- Fórmula de material aprovada ou referência de grau de fornecedor controlado;
- Padrão de cor, defeitos visuais, dimensões, tolerâncias e posição instalada;
- Métodos de fixação a seco e úmido com critérios de aceitação;
- Protocolos de teste de ativação, lubrificação, ciclo repetido, perda de massa e estabilidade;
- Requisitos de embalagem, armazenamento, vida útil, rastreabilidade e certificados;
- Classificação de defeitos, plano de amostragem, AQL e autoridade de liberação;
- Controle de mudanças de engenharia para materiais, fórmulas, processos, equipamentos e subcontratados.
Para projetos personalizáveis, separe as opções visuais das mudanças funcionais. A mudança de pigmento pode ser de baixo risco após a revisão de compatibilidade. Alterar a carga de polímero solúvel, peso molecular, resina matriz, perfil ou sistema de ligação requer validação mais profunda. Um fornecedor OEM ou ODM responsável deve explicar quais testes de aprovação devem ser repetidos. Essa abordagem protege o comprador de variação de amostra para produção e fornece ao fabricante um alvo de produção claro e auditável.
Construa a qualidade da fita lubrificante na especificação da lâmina de barbear
Uma fita confiável requer materiais equilibrados, processamento controlado, fixação segura, liberação úmida repetível e envelhecimento validado. Envie ao Haward Razor seu design de cartucho, deslizamento desejado, ciclos de uso esperados, aditivos, cor, embalagem e requisitos de mercado para desenvolver um plano de verificação personalizável de OEM ou ODM.







