








Una tira lubricante puede pasar la inspección y aún así funcionar mal. Puede activarse lentamente, volverse pegajosa durante el almacenamiento, agrietarse durante el ensamblaje, desprenderse del cartucho o liberar su lubricante después de solo algunos ciclos húmedos. Estos fallos aumentan la fricción en la piel, reducen la comodidad y crean reseñas inconsistentes. El problema rara vez es causado por un solo ingrediente. El peso molecular del polímero, la resistencia de la matriz, la temperatura de extrusión, la geometría de la tira, el área de adhesión, la calidad del agua, la barrera de humedad del empaque y las condiciones de prueba interactúan. Si un comprador de OEM aprueba solo el color y la apariencia, el defecto puede permanecer oculto hasta que el Razor a granel llegue a los consumidores. La solución correcta es definir el rendimiento seco y húmedo medible, validar el sistema de material y controlar la fabricación con controles de calidad repetibles.
Una tira lubricante de Razor fiable combina un lubricante soluble en agua controlado, una matriz mecánicamente estable e insoluble en agua, dimensiones uniformes, un acoplamiento seguro, una activación húmeda predecible y durabilidad verificada en múltiples ciclos. Haward Razor desarrolla opciones de tiras personalizables de OEM y ODM de acuerdo con el diseño del cartucho, la deslizamiento objetivo, el color, los aditivos, el empaque y los requisitos del mercado.
Las secciones a continuación explican cómo funcionan las tiras lubricantes, qué polímeros controlan la liberación y la resistencia, por qué la geometría y el procesamiento son importantes, y cómo un fabricante o comprador puede construir métodos prácticos de inspección. El objetivo no es una afirmación de marketing, sino una especificación que se mantenga consistente desde la aprobación de la muestra hasta la producción repetida.
1. Cómo Funciona una Tira Lubricante Durante el Afeitado Húmedo
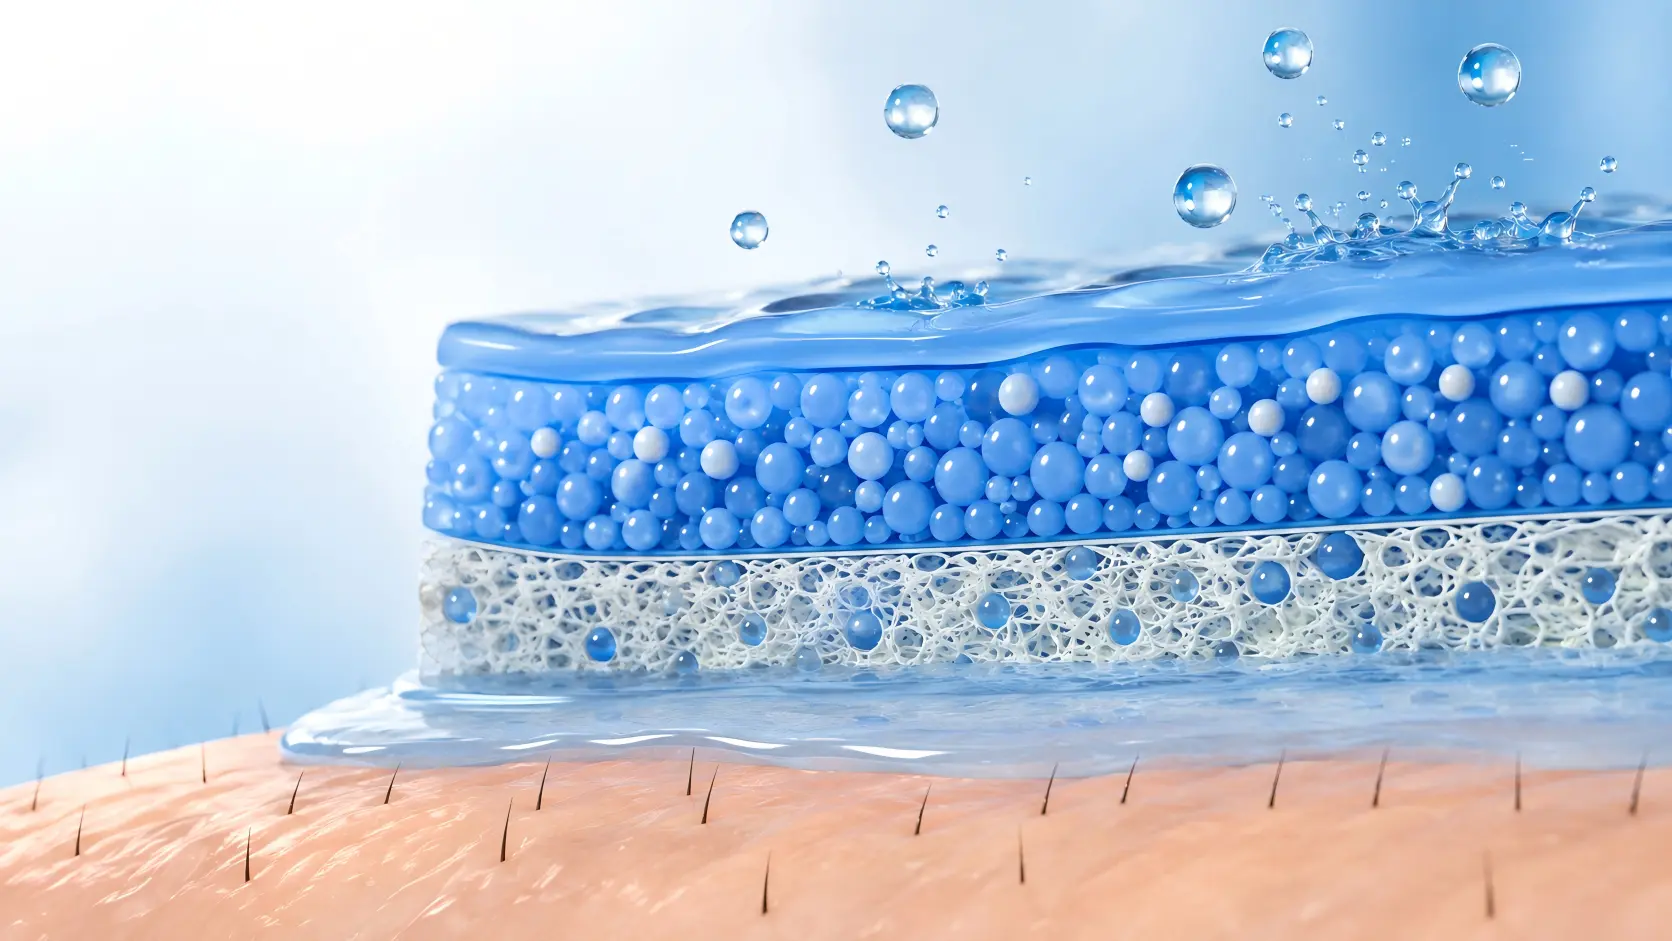
Una tira sólida convencional es un compuesto más que un recubrimiento superficial. Generalmente contiene un polímero lubricante soluble en agua disperso en una matriz de polímero insoluble en agua.. El agua llega a la superficie expuesta durante el afeitado. La fase soluble se hidrata, se hincha y se lixivia gradualmente de la estructura de soporte. Esto crea una capa de límite resbaladiza entre el cartucho y la piel, ayudando a reducir la fricción y la resistencia percibida.
La matriz realiza un trabajo diferente. Mantiene la tira dimensionalmente estable durante la extrusión, corte, manejo, ensamblaje, almacenamiento y humectación repetida. Si la matriz es demasiado rígida, la tira puede agrietarse o unirse mal. Si es demasiado blanda, la superficie puede deformarse, mancharse o desgastarse más rápido que las cuchillas.
La Tasa de Liberación Es el Equilibrio de Diseño Central
Una liberación rápida puede producir un deslizamiento inicial fuerte pero una vida útil corta. Una liberación lenta puede mejorar la durabilidad pero sentirse seca durante las primeras pasadas. El equilibrio correcto depende del área de la tira, la posición del cartucho, el número de cuchillas, el número de usos previstos, la exposición al agua y el consumidor objetivo. Por lo tanto, un proveedor debe evaluar tanto la activación inicial y como la retención de lubricante después de ciclos repetidos, no solo el primer toque húmedo.
2. Sistemas de Materiales Comunes y Sus Roles Técnicos
Óxido de polietileno (PEO) se describe ampliamente en patentes de tiras de afeitar como un polímero lubricante soluble en agua. Ejemplos de patentes públicas revelan pesos moleculares de aproximadamente 100,000 a 6,000,000.. Este es un amplio rango técnico, no una especificación de compra universal. Un mayor peso molecular puede soportar la viscosidad y la lubricidad después de la hidratación, pero la formulación, la historia de procesamiento, la concentración y la compatibilidad de la matriz también afectan el rendimiento.
Poliestireno (PS) y poliestireno de alto impacto (HIPS) son matrices comunes insolubles en agua. Proporcionan estructura y procesabilidad. Acetato de etileno-vinilo (EVA) puede ser utilizado donde se requiere mayor resistencia, resiliencia o un comportamiento de procesamiento diferente. Otros materiales solubles divulgados incluyen polivinilpirrolidona (PVP), celulosa hidroxipropílica (HPC), y sistemas seleccionados de poliacrílicos o poliacrilamidas.
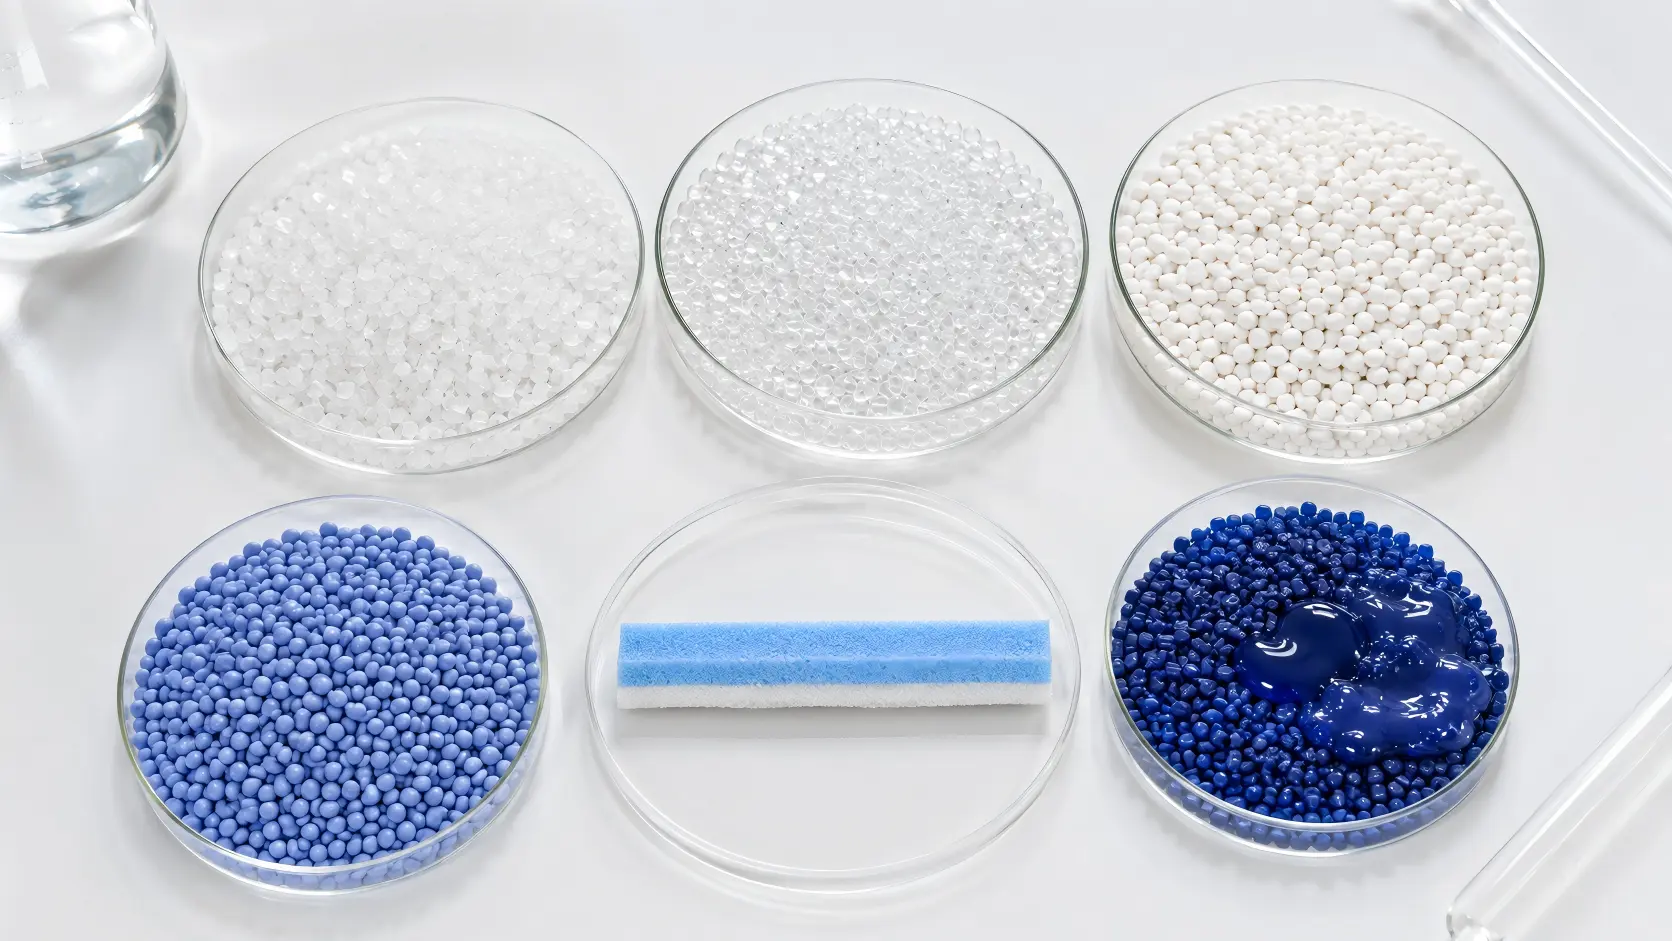
| Grupo de material | Rol técnico primario | Punto de control clave |
|---|---|---|
| PEO u otro polímero soluble | Lubricación húmeda y deslizamiento | Peso molecular, carga, dispersión, tasa de liberación |
| PS o HIPS | Matriz rígida e insoluble en agua | Fragilidad, procesamiento por fusión, estabilidad dimensional |
| EVA | Opción de matriz más resistente o durable | Grado, nivel de acetato de vinilo, compatibilidad |
| PEG o modificador de liberación | Ajusta la hidratación y la liberación de fase soluble | Migración, sensibilidad a la humedad, dosificación |
| Colorantes y aditivos para el cuidado de la piel | Apariencia o posicionamiento del producto | Estabilidad, reclamaciones, compatibilidad, cumplimiento |
El aloe vera, la vitamina E, los agentes de enfriamiento, los humectantes u otros aditivos pueden apoyar la diferenciación del producto, pero no deben desestabilizar la extrusion, la unión, el color, el olor, la calidad microbiológica o el desprendimiento en húmedo.
3. La geometría de la tira y la posición del cartucho afectan el rendimiento
Dos tiras hechas de la misma formulación pueden comportarse de manera diferente cuando sus dimensiones o ubicaciones cambian. Los parámetros importantes incluyen ancho de la tira, altura expuesta, perfil de sección transversal, área de contacto, distancia desde las cuchillas, geometría de soporte y la cantidad hundida en el cartucho.
Una superficie expuesta más grande puede aumentar el contacto con el agua y la liberación inicial, pero también puede acelerar el desgaste. Una línea de contacto estrecha puede reducir la fricción menos efectivamente. Una protrusión excesiva puede cambiar el contacto con la piel, mientras que una exposición insuficiente puede impedir una activación confiable. El bolsillo de soporte debe proteger la tira sin atrapar residuos o crear transiciones afiladas.
Definir dimensiones a nivel de ensamblaje
El proveedor debe medir tanto la tira suelta como el cartucho instalado. Una dimensión de extrusión nominal no garantiza el perfil expuesto final porque el corte, el grosor del adhesivo, la fijación térmica, el ajuste a presión o la variación del alojamiento pueden desplazar la posición. Los dibujos deben definir datums, puntos de medición y tolerancias. Para el desarrollo de OEM o ODM personalizable, revisar la geometría junto con el alcance de la cuchilla, la altura de la protección, el movimiento de pivote, el diseño de la tapa y la dirección de afeitado prevista. No apruebe un nuevo perfil de tira de forma aislada del cabezal de afeitar completo.
4. La extrusión, el corte y la fijación determinan la estabilidad de producción
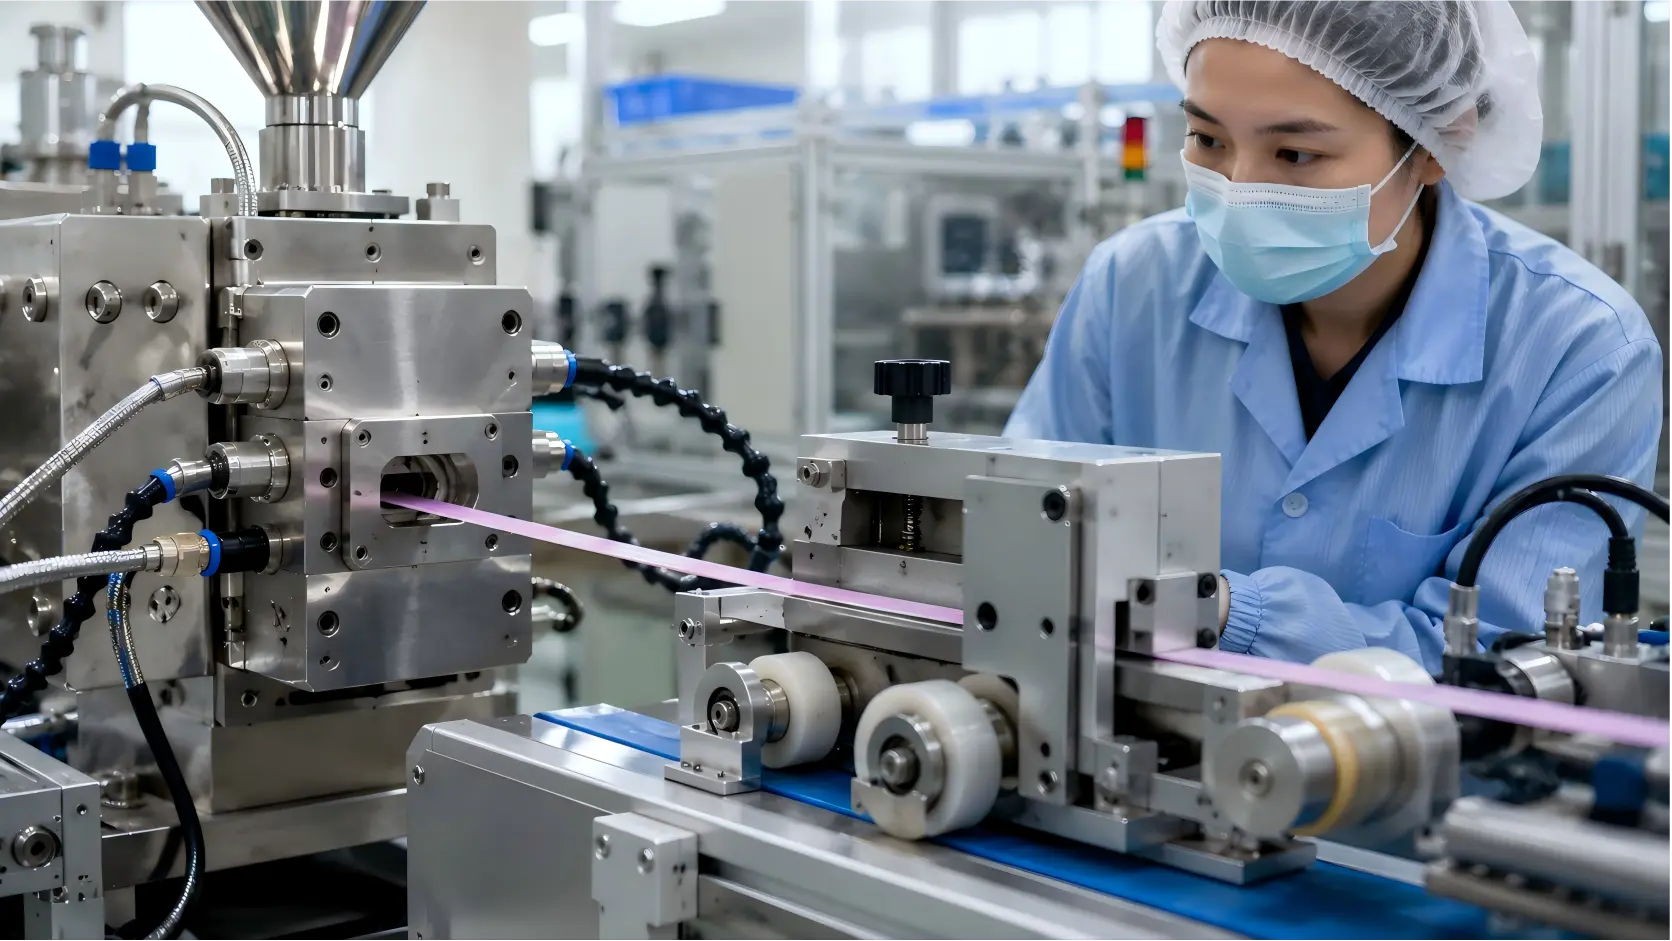
Muchas tiras lubricantes sólidas se forman por extrusión u otro proceso termoplástico controlado. Las materias primas deben identificarse, pesar, mezclar, secar o acondicionar adecuadamente donde sea necesario, y protegerse de la humedad no controlada. Las configuraciones del proceso influyen en la dispersión, el acabado superficial, los vacíos internos, la deformación y la degradación del polímero soluble.
Parámetros críticos de fabricación
- Lote de material y relación de mezcla: prevenir la desviación de la fórmula entre lotes;
- Temperatura de fusión y tiempo de residencia: evitar mal flujo, decoloración o daño al polímero;
- Presión de extrusión y velocidad de la línea: controlar la sección transversal y la masa por longitud;
- Condiciones de enfriamiento: limitar la curvatura, la contracción y el esfuerzo residual;
- Longitud de corte y calidad del borde: prevenir huecos, rebabas e interferencias en el ensamblaje.
El adjunto puede utilizar adhesivos, retención mecánica, unión térmica o un diseño combinado. La resistencia del adhesivo depende del material del sustrato, la energía de la superficie, la limpieza, el área de contacto, la cantidad de adhesivo, el curado y las condiciones de almacenamiento. Una prueba de tracción en seco por sí sola puede omitir delaminación en húmedo.. El fabricante debe probar la fijación antes y después de la exposición controlada al agua. Donde un método de comparación de adhesivos sea útil, los principios de ASTM D903 pueden informar el diseño de la fijación, pero la geometría real del cartucho normalmente requiere un método interno validado.
5. Controles de calidad de entrada y en proceso
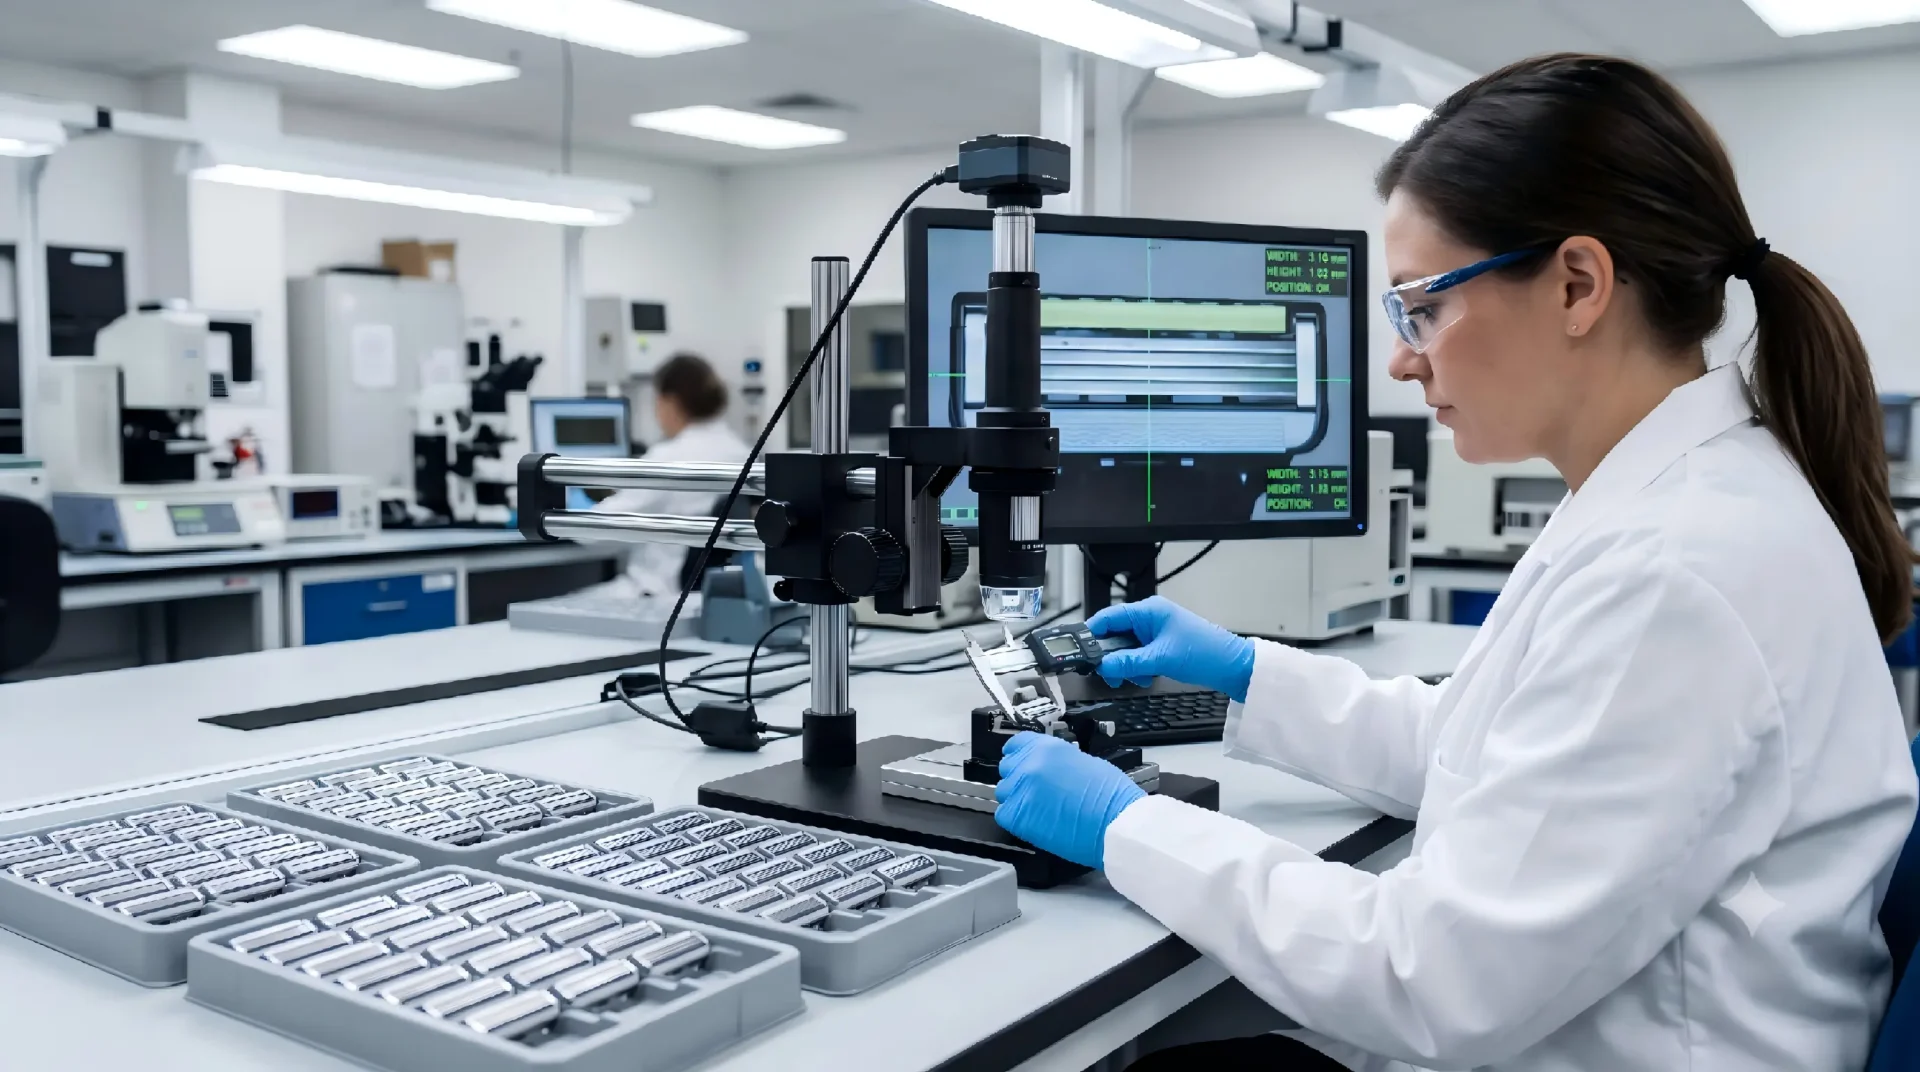
El control de calidad debe comenzar con las materias primas, no después de que la tira esté instalada. El proveedor debe verificar la identidad del material, el grado aprobado, el número de lote, la apariencia, la integridad del embalaje, la vida útil y los certificados requeridos. Los ingredientes sensibles a la humedad necesitan reglas de almacenamiento y re-sellado definidas.
Durante la producción, inspeccione la tira con una frecuencia vinculada a la estabilidad del proceso. Las categorías de control recomendadas incluyen:
- Inspección visual: uniformidad de color, contaminación, burbujas, grietas, quemaduras, bordes ásperos y deformación;
- Inspección dimensional: ancho, altura, perfil, longitud de corte, rectitud y exposición instalada;
- Control de masa: masa unitaria o masa por longitud definida como un chequeo indirecto de la consistencia de la sección transversal y la formulación;
- Verificación de la fijación: retención en seco, retención en húmedo, posición, hueco y daño por ensamblaje;
- Revisión de trazabilidad: lote de fórmula, línea de extrusión, fecha, turno, lote de cartucho y registro de inspección.
Uso control estadístico de procesos (SPC) para dimensiones continuas cuando se dispone de datos suficientes. La inspección final del lote puede utilizar un plan de muestreo de atributos basado en ISO 2859-1:2026, con definiciones de defectos y AQL valores acordados entre el comprador y el fabricante. El muestreo no reemplaza el control del proceso; solo apoya la disposición del lote.
6. Activación Húmeda, Lubricidad y Pruebas de Liberación
Las pruebas en húmedo deben controlar variables que afectan fuertemente los resultados. Especifique la temperatura del agua, dureza o conductividad cuando sea relevante, tiempo de inmersión o pulverización, carga aplicada, distancia de recorrido, sustrato, velocidad de carrera, número de ciclos, intervalo de secado y método de evaluación. Sin estos controles, dos laboratorios pueden informar resultados diferentes para la misma hoja.
Un programa de desarrollo puede combinar métodos instrumentales y sensoriales. Un dispositivo de fricción puede comparar coeficiente de fricción o fuerza de arrastre bajo condiciones húmedas definidas. Un panel entrenado puede evaluar la velocidad de activación, el deslizamiento, la pegajosidad, los residuos y la sensación posterior. Las pruebas del panel deben utilizar muestras enmascaradas y aleatorizadas y un protocolo aprobado.
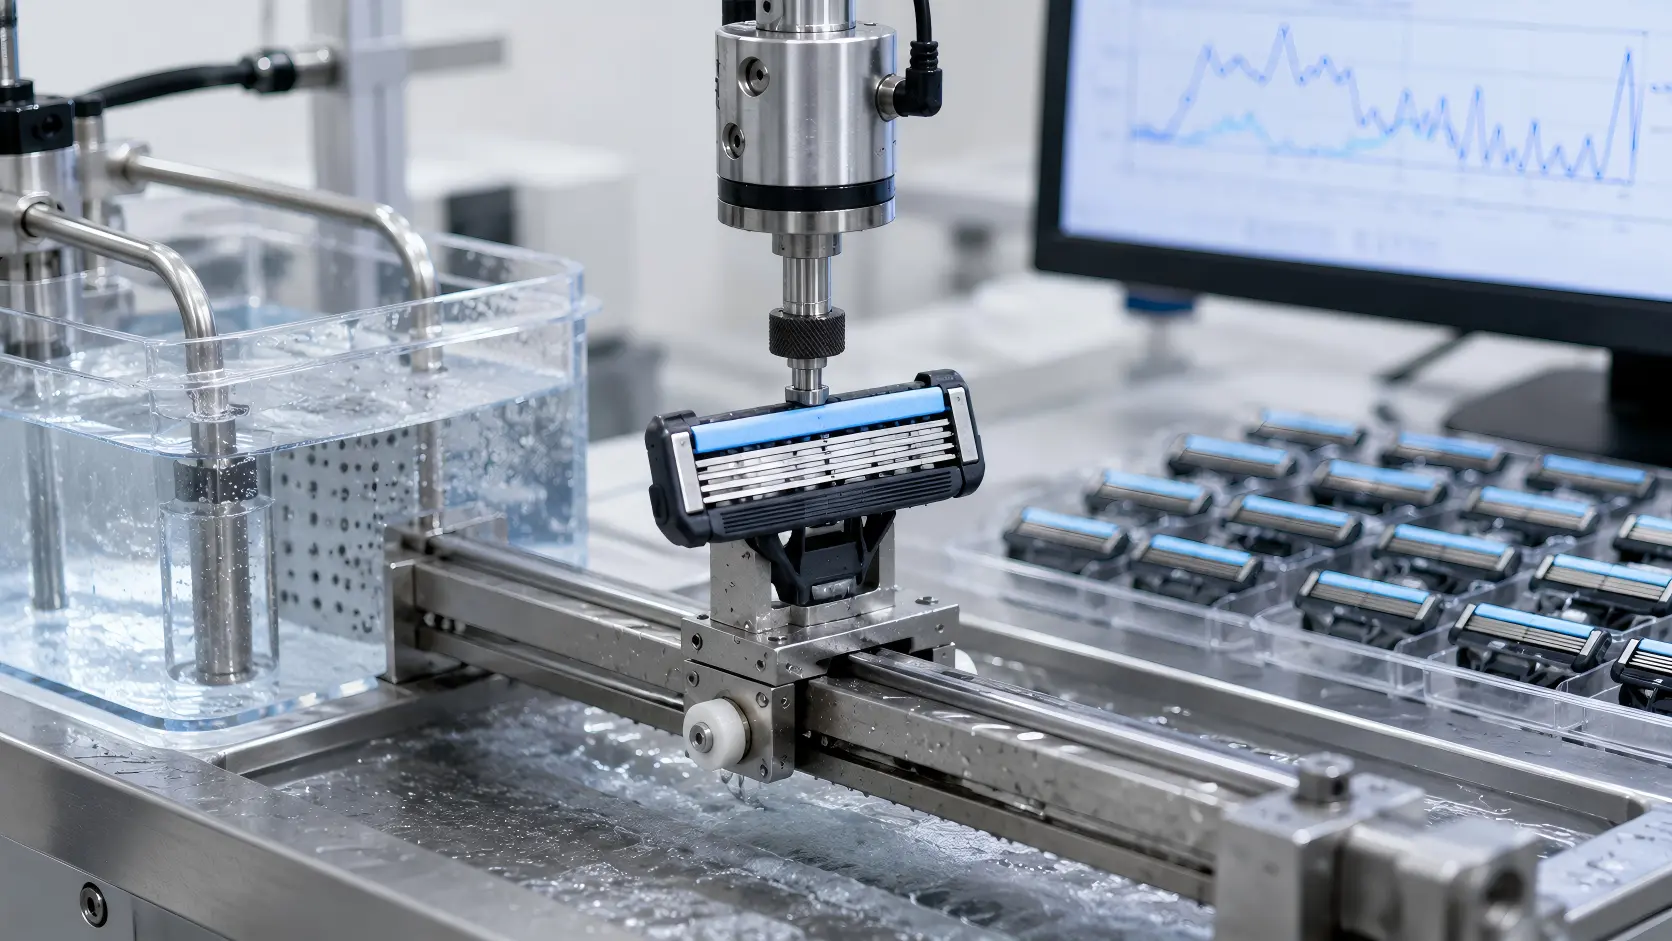
| Verificación del desarrollo de ejemplo | Condición inicial ilustrativa | Lo que revela |
|---|---|---|
| Activación en húmedo | Agua a 35 ± 2°C; evaluar después de 10, 20 y 30 segundos | Tiempo requerido para desarrollar un deslizamiento notable |
| Ciclos húmedos repetidos | 5-10 ciclos controlados de uso en húmedo y secado | Consistencia de liberación y integridad de la tira restante |
| Comparación de pérdida de masa | Secar, acondicionar, pesar, ciclar, reacondicionar y volver a pesar | Liberación y desgaste de fase soluble relativa |
| Unión en húmedo | Probar la retención inmediatamente después de la inmersión controlada | Riesgo de levantamiento o desprendimiento completo |
Estos son puntos de partida de validación ilustrativos, no límites de aprobación universales. Las condiciones finales deben coincidir con el diseño del producto, el uso por parte del consumidor y las especificaciones acordadas del proveedor.
7. Durabilidad, envejecimiento y control de humedad del empaquetado
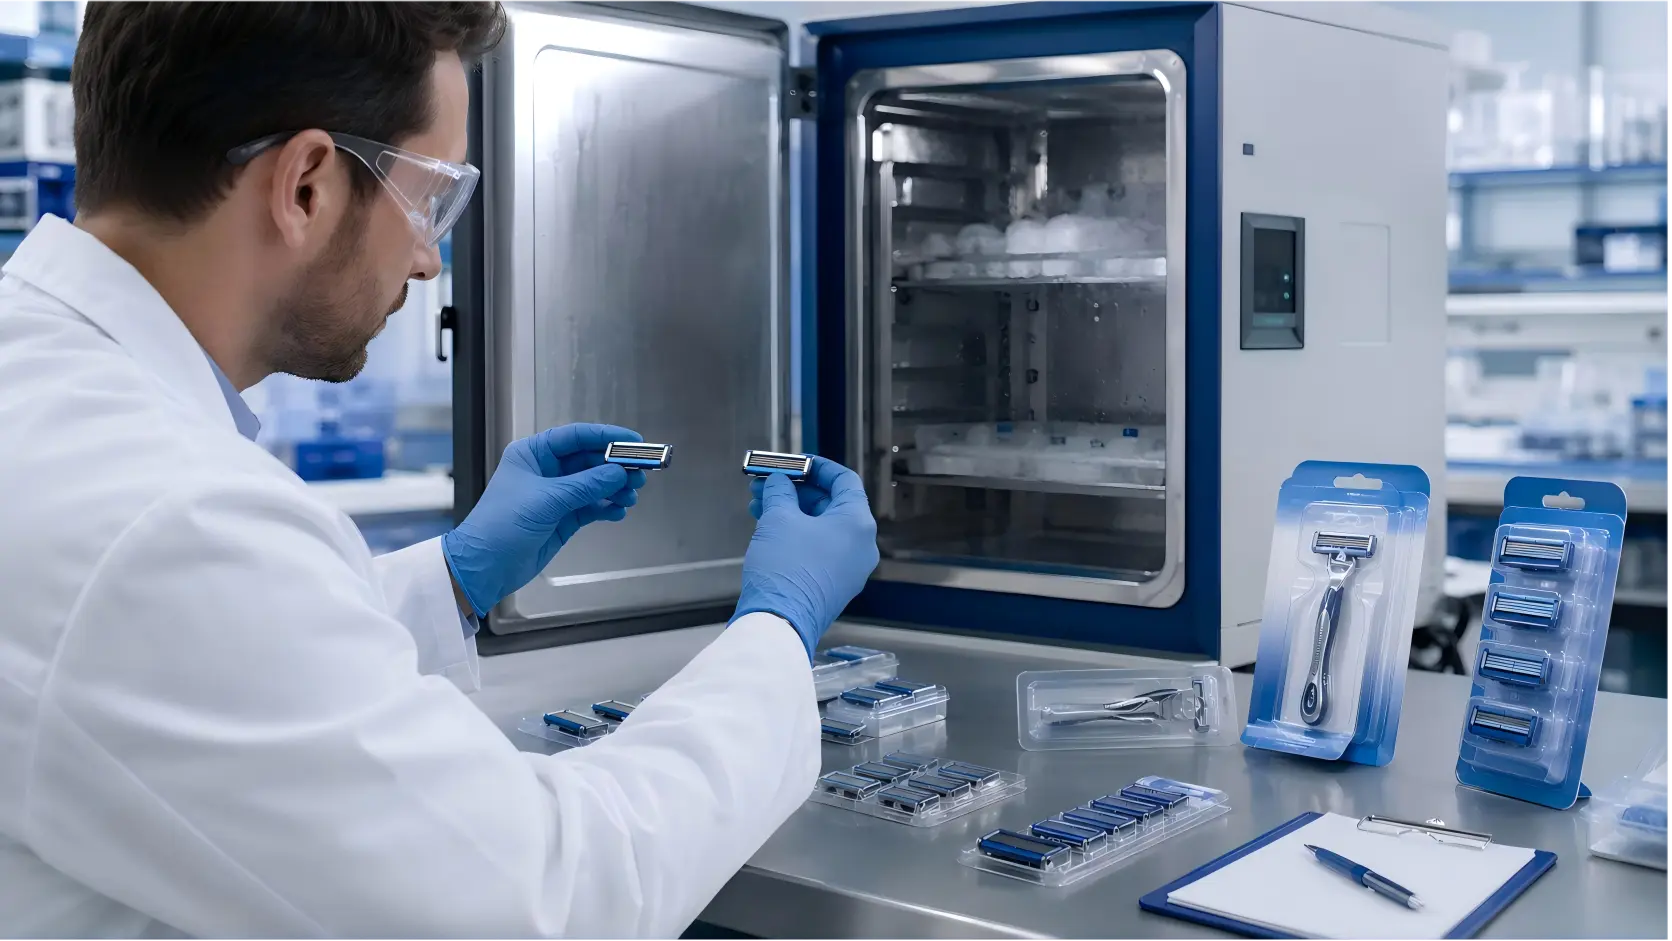
Una tira lubricante puede cambiar antes de que el consumidor abra el paquete. El calor y la humedad pueden afectar las dimensiones, la pegajosidad de la superficie, el color, el olor, la adhesión o la liberación. La baja humedad puede aumentar la fragilidad en algunos sistemas. Un adhesivo mal seleccionado o un sustrato de cartucho incompatible pueden perder resistencia durante el almacenamiento.
Elabore un plan de estabilidad utilizando almacenamiento en tiempo real más condiciones aceleradas justificadas. Evalúe componentes no empaquetados, cartuchos ensamblados y paquetes de venta final. Revise la apariencia, la posición de la tira, la activación, la lubricidad húmeda, el attachment, el olor y la interacción del envase en cada intervalo. No utilice envejecimiento acelerado para reclamar una vida útil sin una correlación validada con el comportamiento en tiempo real.
El embalaje debe limitar la exposición accidental a la humedad mientras permite una distribución normal. Revise los sellos de burbujas, los sellos de bolsas, la resistencia a la humedad del cartón, la ventilación y las instrucciones de almacenamiento. Para rasuradoras de viaje o cartuchos de refill utilizados en baños, también evalúe el almacenamiento húmedo repetido y el secado incompleto. Normas públicas como ASTM D570 describen las pruebas de absorción de agua para plásticos, pero una tira lubricante terminada necesita un método específico para el producto porque la liberación intencionada de polímero soluble es parte de su función.
8. La seguridad, microbiología y las reclamaciones requieren una revisión específica del producto.
Una tira entra en contacto con la piel húmeda y puede contener colorantes, extractos botánicos, vitaminas, ingredientes refrescantes, conservantes o fragancia. El fabricante debe mantener una fórmula controlada, documentación de materias primas, datos de seguridad, revisión de sustancias restringidas y trazabilidad. Los requisitos regulatorios varían según el mercado de destino y por las reclamaciones realizadas.
Términos como “calmante”, “hidratante”, “hipoalergénico” o “para piel sensible” requieren evidencia adecuada al mercado. Un nombre de ingrediente atractivo no prueba el beneficio clínico. La rasuradora terminada, la tira y el embalaje deben revisarse juntos porque la migración, la contaminación o la redacción de la reclamación pueden crear diferentes obligaciones.
Si la tira se trata como un componente cosmético o contiene una preparación cosmética, ISO 17516 puede ayudar a evaluar la calidad microbiológica donde sea aplicable. La norma también reconoce que algunos productos pueden ser de bajo riesgo microbiológico. La aplicabilidad y el alcance de la prueba deben ser determinados por especialistas calificados en regulación y microbiología. Los compradores OEM deben solicitar informes actuales que identifiquen la fórmula o modelo probado. Un informe genérico de otra composición de tira no controla. riesgo de cumplimiento..
9. Cómo redactar una especificación de tira lubricante OEM u ODM.
Una especificación de compra debe convertir la experiencia de afeitado objetivo en controles medibles. Evite aprobar una tira solo por fotografía, nombre de color, o declaraciones como “con aloe.” Adjunte la especificación al dibujo de cartucho aprobado y la muestra de referencia.
Contenido mínimo de especificación
- Fórmula de material aprobada o referencia de grado de proveedor controlada;
- Estándar de color, defectos visuales, dimensiones, tolerancias y posición instalada;
- Métodos de attachment en seco y húmedo con criterios de aceptación;
- Protocolos de prueba de activación, lubricidad, ciclos repetidos, pérdida de masa y estabilidad;
- Requisitos de embalaje, almacenamiento, vida útil, trazabilidad y certificados;
- Clasificación de defectos, plan de muestreo, AQL y autoridad de liberación;
- Control de cambios de ingeniería para materiales, fórmula, proceso, equipos y subcontratistas.
Para proyectos personalizables, separe las opciones visuales de los cambios funcionales. Cambiar el pigmento puede ser de bajo riesgo tras una revisión de compatibilidad. Cambiar la carga de polímero soluble, el peso molecular, la resina matriz, el perfil o el sistema de unión requiere una validación más profunda. Un proveedor OEM o ODM responsable debería explicar qué pruebas de aprobación deben repetirse. Este enfoque protege al comprador de variaciones de muestra a producción y proporciona al fabricante un objetivo de producción claro y auditable.
Incorpore la calidad de la tira lubricante en la especificación de la maquinilla
Una tira fiable requiere materiales equilibrados, procesamiento controlado, sujeción segura, liberación húmeda repetible y envejecimiento validado. Envíe a Haward Razor su diseño de cartucho, deslizamiento objetivo, ciclos de uso esperados, aditivos, color, empaque y requisitos del mercado para desarrollar un plan de verificación OEM o ODM personalizable.







