








Un fournisseur peut proposer un volume de production mensuel, remporter le marché, et pourtant ne pas honorer la première livraison. Le chiffre annoncé multiplie la vitesse des machines par le nombre d’heures disponibles, sans tenir compte des cavités de moules, des changements de série, des temps d’arrêt, des pièces rejetées, des pénuries de main-d’œuvre, des lignes partagées ni des commandes d’autres clients. Lorsque le pic de commandes survient, les poignées moulées s’accumulent avant l’assemblage des cartouches, les rasoirs finis attendent les cartes imprimées, ou l’emballage devient le goulot d’étranglement caché. L’acheteur est alors confronté à des livraisons partielles, au fret aérien, à des pénalités imposées par les détaillants et à une perte d’espace en rayon. C’est là le véritable danger qui se cache derrière des données non vérifiées capacité de production de rasoirs. Un contrôle rigoureux de diligence raisonnable permet d'éviter cela en suivant le parcours d'une référence approuvée tout au long des étapes de moulage, d'assemblage, d'inspection et d'emballage, puis en comparant le rendement effectif constaté à la capacité disponible pendant la période de production requise.
Un fournisseur qualifié justifie la production spécifique à chaque modèle en fournissant des données sur les cavités de moule actives, la durée réelle du cycle, le temps de fonctionnement, le rendement, les pertes liées aux changements de série, les effectifs, l'affectation des lignes de production et la charge de travail engagée. Haward évalue les programmes OEM et ODM personnalisables pour les rasoirs à travers les étapes de moulage, d'assemblage des cartouches, d'inspection et d'emballage, plutôt que de se contenter de présenter un chiffre de capacité mensuelle non étayé.
Les responsables des achats, les directeurs des opérations, les grands distributeurs et les grossistes en matériel technique devraient poursuivre leurs efforts. Les sections suivantes présentent les contrôles en usine auxquels recourent les acheteurs expérimentés pour mettre au jour les déclarations de capacité exagérées et identifier la véritable goulet d'étranglement dans la production de rasoirs, distinguer la production théorique de la production effective, et conclure un contrat prévoyant un plan de livraison capable de faire face aux pics de demande saisonniers.
Remplacer un chiffre indiquant la capacité par quatre chiffres commercialement distincts
Demandez au fournisseur de préciser ce qu'il entend avant de comparer les devis
Deux usines peuvent toutes deux affirmer produire “ trois millions d'unités par mois ” tout en offrant des garanties de livraison très différentes. La première peut décrire l'ensemble des équipements fonctionnant à leur vitesse optimale. La seconde peut quant à elle faire état d'unités commercialisables déjà testées sur le modèle Razor et dans leur emballage définitif. Une équipe d'approvisionnement doit exiger quatre précisions :
- Capacité installée : tout le matériel mentionné, que l'outillage, le personnel et les matériaux appropriés soient disponibles ou non.
- Capacité théorique : production estimée à la cadence nominale, généralement avant de prendre en compte les temps d'arrêt, les rebuts et les changements de série.
- Compétences avérées : un nombre satisfaisant d'unités enregistrées sur une période représentative pour la famille de produits concernée.
- Capacité disponible : production effective moins les commandes confirmées, la maintenance, la flexibilité réservée et les autres charges engagées.
C'est ce dernier chiffre qui importe le plus à un acheteur. Il doit être associé à une référence (SKU) précise, à un planning de travail, à des spécifications d'emballage, à une période calendaire et à un site de production. Un fabricant OEM incapable de distinguer clairement ces éléments n'a pas encore démontré sa capacité de production de rasoirs. Exigez que les hypothèses soient consignées par écrit afin que les arguments de vente puissent être recoupés avec les registres de production lors de l'audit.
Cartographiez l'ensemble du parcours du Razor avant de rechercher le goulot d'étranglement
Privilégiez les bons groupes, et non la vitesse de chaque machine
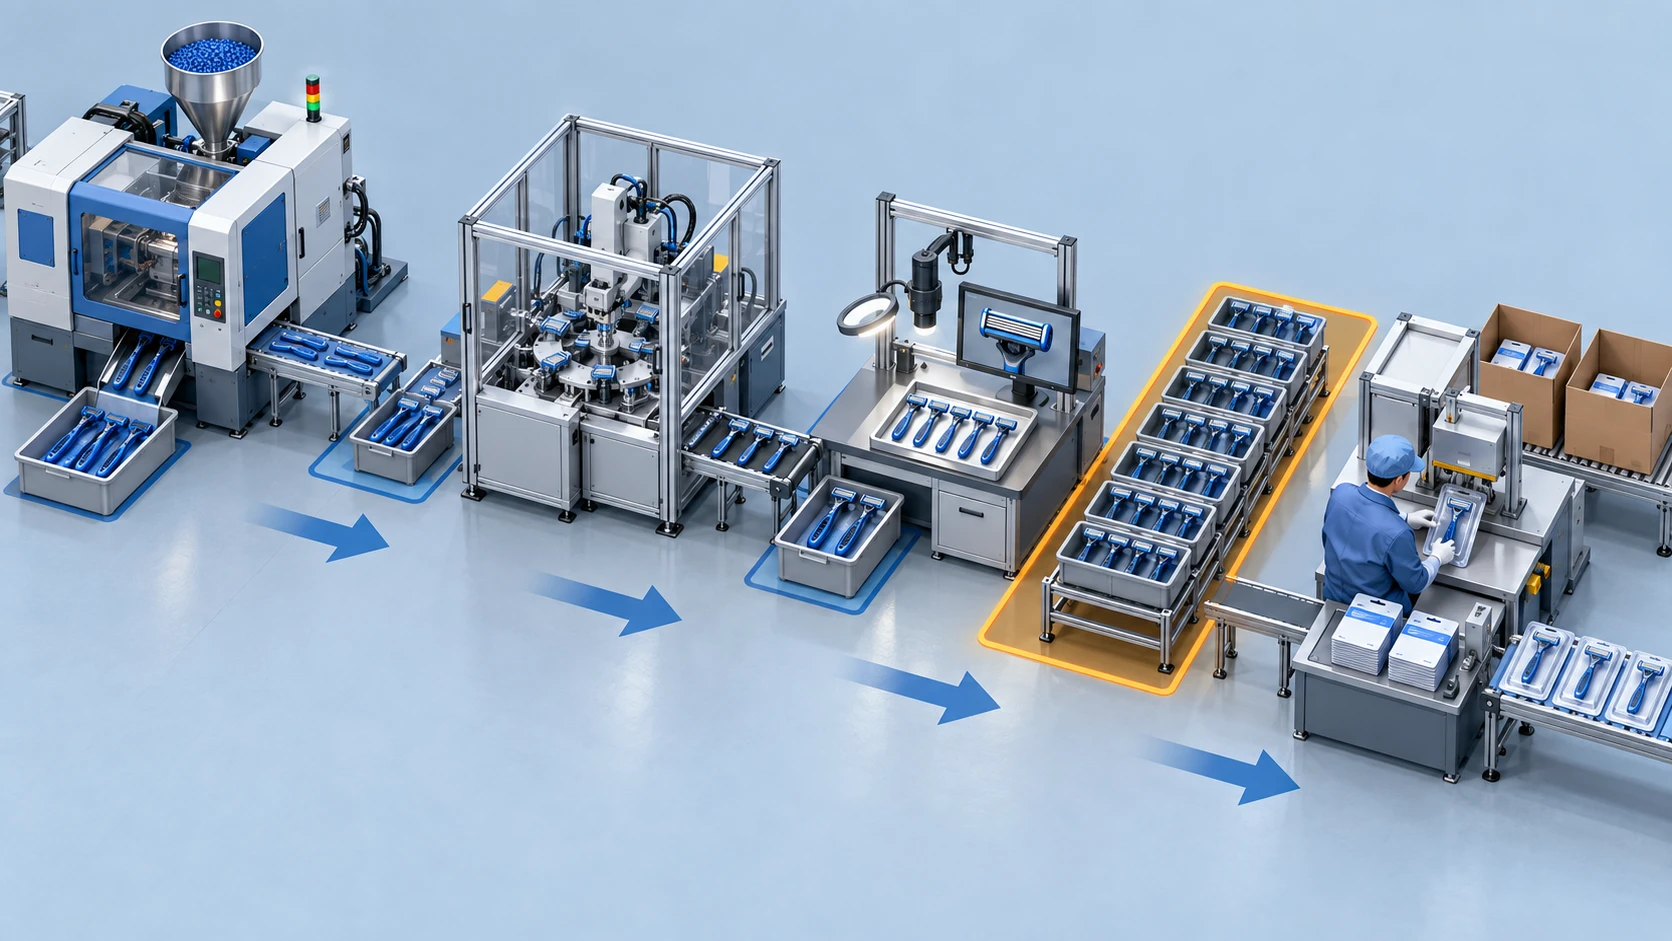
Le vrai goulet d'étranglement dans la production de rasoirs Il s'agit de l'étape présentant le rendement optimal le plus faible pour la gamme de produits spécifiée. Ce n'est pas forcément la machine la plus coûteuse. Commencez par définir un schéma de fabrication indiquant chaque étape de transformation et chaque point de contrôle pour le modèle Razor sélectionné :
- Moulage de la poignée rigide, du boîtier de cartouche, de la protection, du capuchon et des éléments de raccordement.
- Surmouler des zones à prise en main souple ou réaliser une décoration secondaire complète si nécessaire.
- Préparez les lames, les entretoises, les bandes lubrifiantes et les autres éléments nécessaires au remplissage des cartouches.
- Assembler ou fixer la cartouche et procéder à un contrôle de fonctionnement.
- Assemblez la cartouche et la poignée, ou emballez les têtes de rechange séparément.
- Charger le conditionnement de vente au détail, le sceller, vérifier le visuel et le code-barres, l'emballer dans un carton et le palettiser.
Enregistrez la durée du cycle, la taille des lots, la file d’attente, la limite des travaux en cours, le rendement et les effectifs à chaque étape. Une pile de poignées moulées avant l'assemblage est le signe d'un déséquilibre ; des rasoirs finis attendant à côté d'une ligne de conditionnement à l'arrêt révèlent une dépendance vis-à-vis de l'emballage. La capacité est donc le résultat du flux de valeur, et non le stock des machines. Le fournisseur doit également identifier les opérations externalisées, car la sous-traitance introduit risque lié à la visibilité, un temps de transport supplémentaire et un autre exploitant.
| Étape du processus | Facteurs de capacité à vérifier | Pièces justificatives demandées | Risque caché typique |
|---|---|---|---|
| Moulage par injection | Cavités actives, durée du cycle, presses compatibles, temps de fonctionnement, changements de résine et de couleur | Fiche de moule, journal de la machine, rendement des cavités, temps d'arrêt et rapport sur les rebuts | Cavité obstruée ou dépendance vis-à-vis d'une seule machine |
| Assemblage de cartouches | Cadence de la station, alimentation des lames, fixation par clous ou soudage, micro-butées, changement de pièces | Tableau de production horaire, codes d'arrêt, historique du comptage des pièces conformes | Gonflage à la vitesse nominale |
| Assemblage final et contrôle | Solde des opérateurs, contrôles fonctionnels, retouches, couverture des équipes | Procédures standard, tableau de service, registres d'inspection et de retouches | Production limitée par la main-d'œuvre |
| Emballage pour la vente au détail | Type d'emballage, cycle de scellage, changement de visuel, contrôle des codes-barres, cadence d'emballage | Essai de la chaîne d'emballage, maquettes validées, comptage horaire des produits emballés | Retard dans le conditionnement ou goulot d'étranglement lié au chargement manuel |
Vérifier la capacité de moulage par injection au niveau du moule et de la référence (SKU)
Comptez les cavités actives et les cycles réels, et non le nombre de machines lors d'une visite guidée
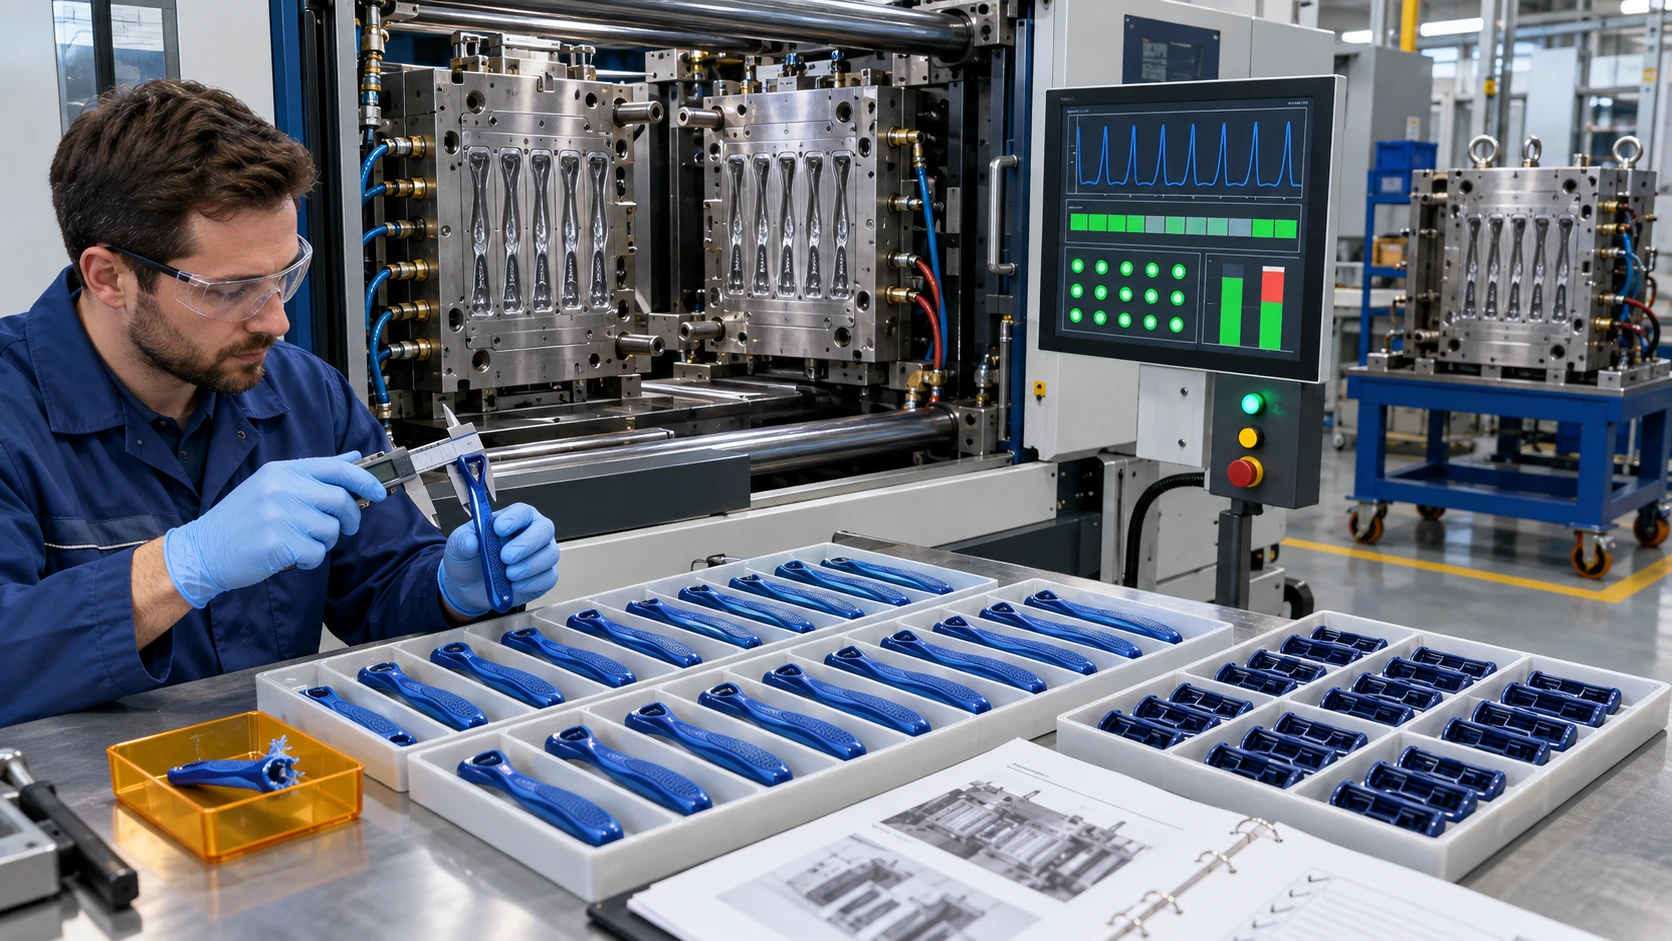
Capacité de moulage par injection Commencez par l'outil homologué, et non par le nombre de presses présentes dans l'atelier. Vérifiez le nombre de cavités prévu dans la conception et le nombre de cavités produisant effectivement des pièces conformes. Un moule nominal à huit cavités fonctionnant avec une cavité bloquée est considéré comme un moule à sept cavités. Vérifiez que les presses de remplacement disposent de la force de serrage, du volume d’injection, des commandes, de l’interface robotique et de la fenêtre de processus validée appropriés ; une presse inoccupée ne constitue pas automatiquement une capacité de secours.
Utilisez un calcul transparent :
Nombre d'unités par heure = cavités actives × 3 600 ÷ durée réelle du cycle en secondes × temps de fonctionnement × rendement au premier passage.
- Il faut compter au moins 30 cycles stables consécutifs, et non pas un seul cycle optimal.
- Il convient de distinguer les changements de couleur ou de moule prévus des pannes imprévues.
- Notamment le séchage de la résine, la purge, les rebuts de démarrage, le chargement des inserts et le surmoulage TPR.
- Examinez la production et les défauts par cavité, car une seule cavité défaillante peut réduire la production commercialisable.
- Vérifier les inserts de rechange, l'entretien préventif, l'assistance pour les canaux chauds et les délais de réparation des moules.
Le moulage par injection est un processus en plusieurs étapes dont le cycle comprend les phases de remplissage, de refroidissement et de réinitialisation. L'acheteur doit donc se baser sur des cycles en temps réel et historiques, et non sur une estimation issue d'un plan, pour valider la capacité d'un équipementier (OEM) ou d'un fabricant de produits sur mesure (ODM).
Tester la capacité de la chaîne de montage des rasoirs dans des conditions de production normales
Surveiller les arrêts, la gamme de produits et la charge de travail liée aux contrôles
Une ligne à grande vitesse atteint rarement sa vitesse nominale pendant toute la durée d'un quart de travail. Capacité de la chaîne de montage des rasoirs est réduite par le réapprovisionnement en matériaux, les bourrages lors de l'alimentation en lames, le positionnement des bandes, les alarmes de soudage ou de rivetage, les réglages liés au changement de pièces, les contrôles qualité, les pauses et la résolution des pannes. Demandez au fabricant de réaliser le nombre cible de lames et la fabrication des cartouches avec un effectif normal, des composants homologués et des contrôles qualité de routine. Une démonstration réalisée avec un produit plus simple ne valide pas le programme de l'acheteur.
Au cours du procès, notez :
- Heure prévue, les temps d’arrêt programmés, les temps de fonctionnement et les minutes d’arrêt imprévus ;
- Nombre total d'assemblages, d'assemblages conformes, de retouches et de rebuts ;
- Vitesse moyenne pendant la course et nombre total d’unités valides par heure prévue ;
- le numéro, la durée et le code de motif de chaque interruption ;
- On recherche des opérateurs pour les tâches d'alimentation, d'inspection, de déchargement et de manutention ;
- Temps de changement entre les plateformes à 3, 5 ou 6 pales, le cas échéant.
Comparez la période d'essai en temps réel avec un historique de production couvrant huit à douze semaines. Une période d'essai trop courte peut masquer des défaillances liées à la maintenance et au personnel ; l'historique, quant à lui, peut masquer une détérioration récente. Ces deux points de vue sont nécessaires pour établir une analyse crédible capacité de production de rasoirs.
Considérez l'emballage comme un processus de production, et non comme une simple étape administrative de finition
Les emballages de vente au détail sur mesure constituent souvent la dernière contrainte, et la plus contraignante
Un fournisseur peut disposer d'heures de moulage et d'assemblage inutilisées, mais ne pas respecter les délais de livraison en raison de la lenteur du processus de personnalisation. Les rasoirs vendus en vrac, les cartes en papier, les emballages sous blister, les emballages sous film étirable, les boîtes de recharges, les coffrets cadeaux et les cartons de présentation nécessitent des équipements et une main-d'œuvre différents. Le chargement manuel peut être acceptable pour une commande pilote, mais devient un risque lié à l'évolutivité dans le cadre d'une campagne promotionnelle nationale.
L'acheteur doit effectuer un essai en ligne en utilisant des emballages destinés à la production. Il doit compter le nombre d'emballages de vente au détail conformes par heure prévue et vérifier :
- Réception des supports imprimés et validation des modifications apportées aux maquettes ;
- Orientation lors de l'alimentation et nombre de manipulations manuelles par paquet ;
- Vitesse de scellage, contrôle des scellages, vérification des codes-barres et pose d'étiquettes ;
- Exigences relatives au nombre d'emballages, aux boîtes intérieures, aux cartons principaux, aux étiquettes de carton et aux palettes ;
- Pertes liées au changement de format entre les langues, les couleurs, les clients et les encarts promotionnels ;
- Délai nécessaire à l'inspection des produits finis, à la mise en quarantaine et à la mise en circulation.
Ne convertissez pas les stocks de produits Razor non emballés en “ capacité de produits finis ”. Tant que l'emballage commercialisable n'a pas passé le contrôle qualité, il ne peut pas répondre à la commande du détaillant. Les performances d'emballage doivent donc être prises en compte dans le même modèle de capacité que le moulage et l'assemblage.
Recalculer la capacité en tenant compte du temps de fonctionnement, du rendement et des pertes liées aux changements de production
Utiliser un modèle d'acheteur illustré pour identifier la contrainte
Les chiffres suivants constituent un exemple défini par l'acheteur ; il ne s'agit ni d'allégations de production de la société Haward, ni de limites universellement reconnues. Ils illustrent pourquoi le rendement théorique est trompeur d'un point de vue commercial. Chaque étape commence par le rendement possible pendant la durée prévue, puis intègre le temps de fonctionnement réel et le rendement de premier passage. Le conditionnement devient le goulot d'étranglement, même si l'usine dispose d'équipements en amont plus rapides.
| Scène | Unités théoriques par jour | Temps de disponibilité observé | Rendement de premier passage | Nombre estimé d'unités par jour |
|---|---|---|---|---|
| Moulage par injection | 17,400 | 82% | 98.0% | 13,983 |
| Assemblage de cartouches | 15,000 | 85% | 97.0% | 12,368 |
| Assemblage final et contrôle | 14,000 | 88% | 98.5% | 12,135 |
| Emballage | 11,500 | 80% | 99.0% | 9,108 |
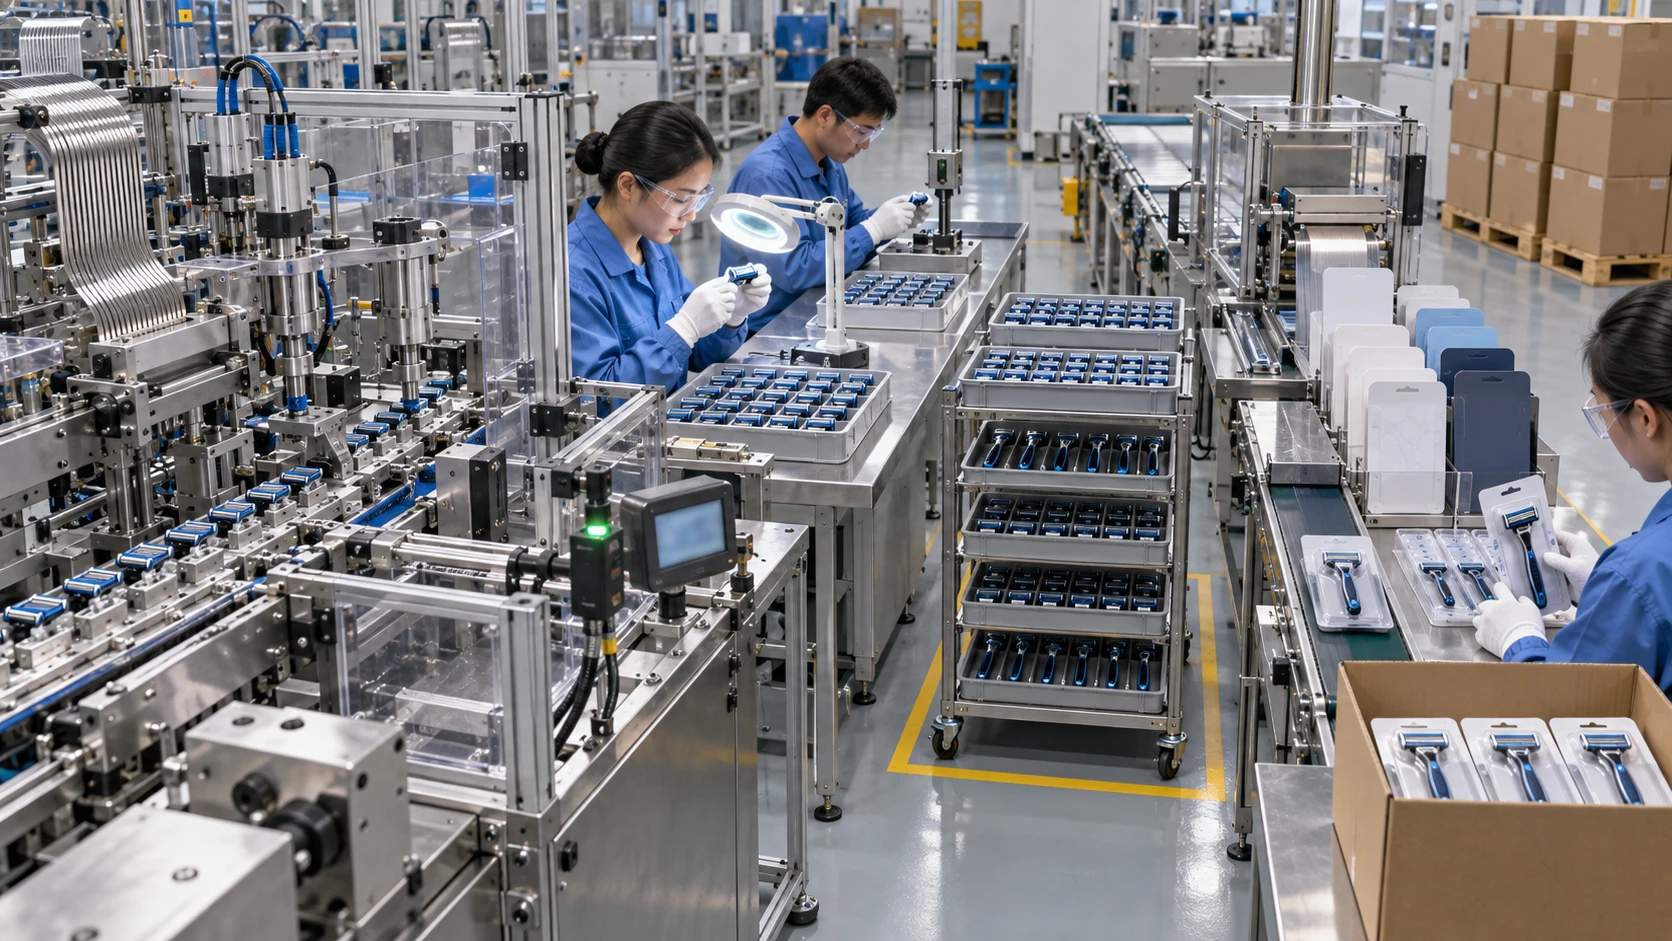
Avec 26 jours d'exploitation, la ligne dessert environ 236 808 unités emballées par mois, sous réserve des hypothèses retenues. Si 150 000 unités sont déjà engagées et que 20 000 sont réservées à la récupération, il ne reste plus que 66 808 unités disponibles. C’est cette capacité que l’équipe chargée des achats peut négocier — et non le chiffre de 452 400 unités moulées obtenu en multipliant 17 400 par 26 jours.
Mesurer séparément les pertes liées au changement de gamme et la capacité liée à la composition de la gamme de produits
Un programme OEM hétérogène ne peut pas fonctionner à la vitesse d'une référence unique
La capacité diminue à mesure que la gamme de produits s'élargit. Une usine produisant un seul modèle standard de rasoir pendant un mois entier peut afficher un excellent rendement, tandis qu'un programme de production OEM comprenant six couleurs, trois motifs de manche, deux nombres de cartouches et quatre packs linguistiques entraîne une perte d'heures due aux changements de ligne et aux validations. Des réglages plus rapides libèrent de la capacité et permettent de produire des lots plus petits de manière rentable, mais il faut d'abord évaluer cette perte.
Demander un tableau de correspondance couvrant :
- Modifications apportées au moule, à la couleur, à la résine et au TPR ;
- Conversion du nombre de lames ou de la plate-forme de cartouche ;
- Configuration pour l'impression de logos, la décoration à la feuille, au tampon ou au laser ;
- Modifications apportées aux outillages, aux visuels, aux codes-barres et aux cartons des emballages destinés à la vente au détail ;
- Autorisation de mise en service et autorisation de mise au rebut.
Le calendrier devrait indiquer les temps de freinage sur les quatre roues, le délai de validation et la première unité conforme — et non pas simplement un changement d'outillage mécanique. Demandez au fournisseur de modéliser la composition hebdomadaire réelle des commandes de l'acheteur ainsi que l'ampleur de ses campagnes. Le regroupement des variantes compatibles sur une plateforme commune peut préserver le rendement, tandis que les petites séries fréquentes peuvent faire varier le goulet d'étranglement dans la production de rasoirs de la vitesse des équipements à la disponibilité des configurations. Toute taille minimale de lot proposée doit s'appuyer sur ce modèle de pertes plutôt que sur des préférences commerciales.
Audit des résultats concrets, de la disponibilité et de la dépendance vis-à-vis de la main-d'œuvre
Recouper les données plutôt que de se contenter d'un tableau de bord tout prêt
Un contrôle préalable fiable consiste à recouper au moins trois sources de données. Comparez les données issues du progiciel de gestion intégré (ERP) ou les données relatives à l'exécution des ordres de fabrication, les compteurs de ligne ou les tableaux de service, ainsi que les bons d'entrée en entrepôt pour les mêmes dates et la même famille de références. Examinez les écarts dus aux retouches, aux saisies tardives, aux travaux sous-traités ou aux matériaux placés en quarantaine. Le Cadre de référence ISO 22400 est utile pour structurer les indicateurs clés de performance (KPI) de production, mais le contrat doit tout de même définir chaque formule, chaque échelle de temps et chaque source de données.
- Analyse documentaire : analyser les données relatives à la production, aux temps d'arrêt, aux rebuts, aux changements de ligne, aux effectifs et à la charge de travail actuelle sur une période de douze semaines.
- Audit du site : parcourir l'itinéraire dans son intégralité, vérifier l'identité des équipements et observer une période de production représentative.
- Audit de la production pilote : mettre en œuvre le modèle Razor approuvé, les composants, l'emballage et le plan de qualité habituel.
- Audit de préparation aux pics d'activité : Vérifier les matériaux, les opérateurs, la maintenance préventive et la réservation de capacité avant la période de gel.
- Bilan après le lancement : comparer les résultats prévisionnels et réels, puis clôturer les mesures de redressement.
Les temps d'arrêt méritent une attention particulière, car l'état des équipements a une incidence directe sur la production disponible. Recherche du NIST dans le domaine de la fabrication considère également les temps d'arrêt imprévus comme une source de perte de productivité et un risque pour la fiabilité. Vérifiez le calendrier de maintenance, les pièces de rechange essentielles, la procédure d'escalade et l'état de préparation des outils de secours.
Ne confondez pas les certificats ou les rapports AQL avec les justificatifs de capacité
Utilisez les documents de conformité conformément à leur destination
Un ISO 9001 Le certificat permet de s'assurer que le fabricant met en œuvre un système de gestion de la qualité dans le cadre du champ d'application indiqué. Il ne certifie pas un volume de production mensuel particulier, un rasoir spécifique ni les performances de livraison. Vérifiez l'édition applicable, l'émetteur du certificat, l'accréditation, l'adresse du site, le champ d'application, la date d'expiration ou le statut de transition, et si le site de production est couvert. Vérifiez ensuite la capacité de production à l’aide de preuves opérationnelles.
De même, ISO 2859-1:2026 propose des plans d’échantillonnage d’acceptation indexés sur une limite de qualité d’acceptation (AQL) pour le contrôle lot par lot. Un résultat AQL permet de déterminer si un lot contrôlé est accepté conformément au plan convenu ; il ne prouve ni la capacité du processus ni la marge de capacité. Les acheteurs doivent faire la distinction entre ces deux aspects :
- Éléments attestant du système de gestion de la qualité : Les processus sont-ils maîtrisés et les responsabilités clairement définies ?
- Validation du produit : Le rasoir OEM ou ODM homologué est-il conforme à ses spécifications ?
- Réception du lot : L'envoi est-il conforme au plan d'inspection convenu ?
- Vérification de la capacité : L'ensemble du parcours permet-il de maintenir un bon débit pendant la période requise ?
Cette séparation empêche dépendance excessive à l'égard d'un certificat et veille à ce que les décisions commerciales s'appuient sur des données probantes fiables.
Transformer l'audit en contrôles de réservation et de récupération des capacités
Un contrat portant sur la fenêtre demandée, et non une promesse générale de la part du fabricant
La diligence raisonnable n'a qu'une valeur limitée si le contrat d'achat ne garantit pas la capacité vérifiée. L'acheteur et le fournisseur doivent traduire le modèle approuvé en engagements opérationnels. Il convient de distinguer une prévision non contraignante d'un engagement d'achat ferme, et de préciser à quel moment les matériaux, la main-d'œuvre, l'outillage et le temps de ligne sont réservés.
- Réservation de capacité : nombre d'unités par semaine pour le Razor et le package définis.
- Fenêtre figée : période durant laquelle la quantité, le visuel et les spécifications ne peuvent être modifiés sans autorisation préalable.
- Bande élastique : tolérances à la hausse et à la baisse définies par l'acheteur, assorties de délais de préavis.
- Informations relatives à la charge : une vérification régulière de la demande ferme par rapport à la capacité avérée.
- Plan de relance : déclenchement, confinement, règles relatives aux heures supplémentaires, équipement de secours, ordre de traitement des retards et fréquence des rapports.
- Contrôle de la sous-traitance : une autorisation écrite préalable ainsi que des droits équivalents en matière de qualité, de traçabilité et d'audit.
Précisez comment sont traités, conformément à la législation en vigueur, les envois urgents, les délais de vente manqués, les changements d’acheteurs, les cas de force majeure et les retards imputables aux fournisseurs. Un plan de reprise réaliste protège mieux l’approvisionnement qu’une simple promesse non étayée d“” ajouter une équipe supplémentaire », en particulier lorsque le goulot d’étranglement nécessite une main-d’œuvre qualifiée, un outillage homologué ou des emballages sur mesure.
Privilégiez les résultats concrets plutôt que les chiffres spectaculaires
Choisissez un fabricant capable de prouver capacité de production de rasoirs du moulage jusqu'aux produits emballés. Envoyez à Haward le cahier des charges de votre rasoir, vos prévisions, la fenêtre de lancement, la gamme de références et votre plan d'emballage afin d'examiner un modèle de capacité OEM ou ODM personnalisable, d'identifier les véritables contraintes et d'élaborer une proposition concrète de production et de reprise.







