








قد يقدم المورد تقديرًا للإنتاج الشهري، ويفوز بالبرنامج، ومع ذلك يفشل في تسليم الشحنة الأولى. فالرقم الرئيسي يضرب سرعة الآلة في كل ساعة متاحة، متجاهلًا في الوقت نفسه تجاويف القوالب، وعمليات التبديل، وأوقات التعطل، والأجزاء المرفوضة، ونقص اليد العاملة، وخطوط الإنتاج المشتركة، والطلبات الواردة من عملاء آخرين. وعندما تصل ذروة الطلبات، تتراكم المقابض المقولبة قبل تجميع الخراطيش، أو تنتظر ماكينات الحلاقة الجاهزة البطاقات المطبوعة، أو يصبح التعبئة والتغليف هو العائق الخفي. عندئذٍ يواجه المشتري شحنات جزئية، وشحن جوي، وغرامات من تجار التجزئة، وفقدان مساحة على الرفوف. هذا هو الخطر الحقيقي الكامن وراء عدم التحقق من الطاقة الإنتاجية لمصنع شفرات الحلاقة. ويُمنع حدوث ذلك من خلال إجراء مراجعة دقيقة ومنضبطة للعناية الواجبة، وذلك عن طريق تتبع أحد رموز المنتج (SKU) المعتمدة عبر مراحل القولبة والتجميع والفحص والتعبئة، ثم مقارنة الناتج الجيد المثبت بالقدرة المتاحة خلال الفترة الزمنية المطلوبة للإنتاج.
يثبت المورد المؤهل الإنتاج الخاص بكل طراز من خلال تقييم تجاويف القوالب النشطة، ووقت الدورة الفعلي، ووقت التشغيل، ومعدل العائد، وخسائر التبديل، وتوزيع الموظفين، وتخصيص خطوط الإنتاج، والحمولة الملتزم بها. وتقوم شركة «هاوارد» بتقييم برامج «رازور» القابلة للتخصيص الخاصة بمصنعي المعدات الأصلية (OEM) ومصنعي التصميم الأصلي (ODM) في مراحل القولبة، وتجميع الخراطيش، والفحص، والتعبئة، بدلاً من تقديم رقم واحد غير مدعوم للقدرة الإنتاجية الشهرية.
ينبغي أن يواصل مديرو المشتريات ومديرو العمليات وكبار تجار التجزئة وتجار الجملة في مجال الهندسة القيام بذلك. وتكشف الأقسام التالية عن عمليات التفتيش التي يجريها المشترون المتمرسون في أرض المصنع للكشف عن الادعاءات المبالغ فيها بشأن الطاقة الإنتاجية، وتحديد الموقع الحقيقي عنق الزجاجة في إنتاج شفرات الحلاقة, ، والتمييز بين الإنتاج النظري والإنتاج الفعلي، والتعاقد على خطة تسليم قادرة على مواجهة ذروات الطلب الموسمية.
استبدال رقم سعة واحد بأربعة أرقام مختلفة تجاريًا
اسأل عن المقصود من عرض المورد قبل مقارنة عروض الأسعار
يمكن لمصنعين أن يدعيا كلاهما إنتاج “ثلاثة ملايين وحدة شهريًا” في حين يقدمان مستويات مختلفة تمامًا من ضمان التسليم. فقد يصف المصنع الأول جميع المعدات على أنها تعمل بالسرعة المثالية، بينما قد يذكر المصنع الثاني عدد الوحدات القابلة للبيع التي تم عرضها بالفعل على نموذج «Razor» بالضبط ومعبأة في عبواتها الأصلية. وينبغي لفريق التوريد أن يطلب أربعة تعريفات:
- السعة المركبة: جميع المعدات المذكورة، بغض النظر عن توفر الأدوات والمشغلين والمواد المناسبة أم لا.
- السعة النظرية: الإنتاجية المحسوبة في ظل وقت الدورة الاسمي، وعادةً ما يتم حسابها قبل احتساب فترات التعطل والمنتجات المرفوضة وعمليات التبديل.
- القدرات المثبتة: وحدات جيدة تم تسجيلها خلال فترة تمثيلية على مجموعة المنتجات ذات الصلة.
- السعة المتاحة: الإنتاج المثبت مطروحًا منه الطلبات المؤكدة، وأعمال الصيانة، والمرونة المحجوزة، والأحمال الملتزم بها الأخرى.
الرقم الأخير هو الأهم بالنسبة للمشتري. ويجب أن يكون مرتبطًا برقم SKU محدد، ونمط الورديات، ومواصفات التعبئة والتغليف، والفترة الزمنية المحددة، والمنشأة. أما الشركة المصنعة للمعدات الأصلية (OEM) التي لا تستطيع الفصل بين هذه التعريفات، فلم تثبت بعد الطاقة الإنتاجية لمصنع شفرات الحلاقة. اطلب تقديم الافتراضات كتابةً حتى يتسنى مطابقة المصطلحات المستخدمة في المبيعات مع سجلات الإنتاج أثناء عملية التدقيق.
حدد مسار «Razor» بالكامل قبل البحث عن نقطة الاختناق
ركز على الوحدات الجيدة، لا على سرعات الآلات الفردية
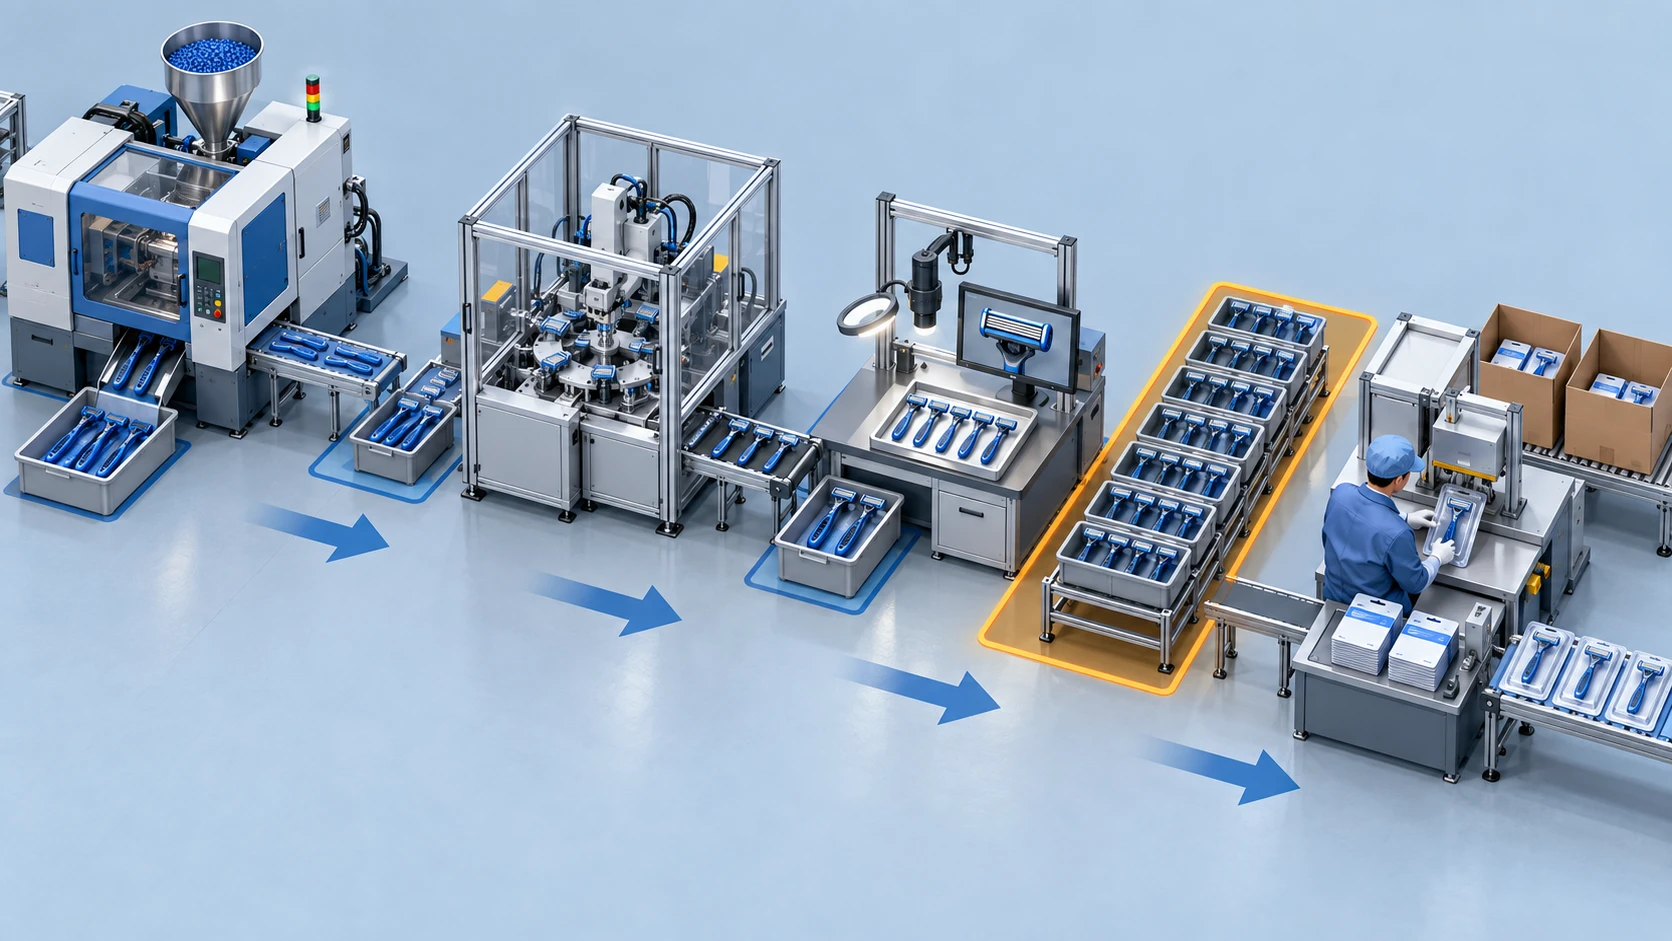
الحقيقي عنق الزجاجة في إنتاج شفرات الحلاقة هي المرحلة التي تحقق أقل إنتاج مستدام من المنتج الجيد لمزيج المنتجات المحدد. وقد لا تكون هذه الآلة هي الأغلى ثمناً. ابدأ بمسار يوضح كل نقطة تحويل وفحص لـ«Razor» المحدد:
- صب المقبض الصلب، وعلبة الخرطوشة، والواقي، والغطاء، ومكونات الموصل.
- يمكن إجراء عملية القولبة الفوقية للمناطق ذات المقبض الناعم أو إضفاء زخرفة ثانوية كاملة حسب الحاجة.
- قم بإعداد الشفرات، والفواصل، وشرائط التشحيم، والمكونات الأخرى للخرطوشة.
- قم بتجميع الخرطوشة أو تثبيتها بالأوتاد، ثم قم بإجراء فحص وظيفي لها.
- قم بتركيب الخرطوشة والمقبض معًا، أو قم بتعبئة الرؤوس البديلة بشكل منفصل.
- تحميل العبوة المخصصة للبيع بالتجزئة، وإغلاقها بإحكام، والتحقق من التصميم والباركود، وتعبئتها في الصناديق الكرتونية، وتكديسها على المنصات.
سجل مدة الدورة، وحجم الدفعة، وقائمة الانتظار، والحد الأقصى للعمل قيد التنفيذ، ومعدل الإنتاج، وعدد الموظفين في كل خطوة. تشير كومة من المقابض المصبوبة قبل التجميع إلى وجود خلل في التوازن؛ كما أن وجود شفرات الحلاقة الجاهزة بجانب خط تعبئة البليستر المعطل يكشف عن الاعتماد على عملية التعبئة. وبالتالي، فإن السعة هي نتيجة لتدفق القيمة، وليست مخزونًا للآلات. يجب على المورد أيضًا تحديد العمليات التي يتم الاستعانة بمصادر خارجية لتنفيذها، لأن التعاقد من الباطن يؤدي إلى مخاطر الرؤية, ، ووقت نقل إضافي، ومالك سعة آخر.
| مرحلة العملية | عوامل السعة التي يجب التحقق منها | الأدلة المطلوبة | مخاطر خفية نموذجية |
|---|---|---|---|
| حقن البلاستيك | التجاويف النشطة، ومدة الدورة، والآلات المتوافقة، ووقت التشغيل، وتغييرات الراتنج واللون | بطاقة القوالب، سجل تشغيل الآلة، إنتاجية التجاويف، وقت التعطل، وتقرير المخلفات | تجويف مسدود أو الاعتماد على جهاز واحد |
| تجميع الخرطوشة | سرعة المحطة، تغذية الشفرات، التثبيت أو اللحام، نقاط التوقف الدقيقة، تغيير قطع الغيار | لوحة الإنتاج بالساعة، رموز التوقف، سجل عدد الوحدات الجيدة | زيادة السرعة المحددة في لوحة البيانات |
| التجميع النهائي والفحص | رصيد المشغل، والفحوصات التشغيلية، وإعادة العمل، وتغطية الورديات | إجراءات العمل القياسية، وقائمة الدوام، وسجلات الفحص وإعادة العمل | الناتج المقيد بالعمالة |
| التعبئة والتغليف للبيع بالتجزئة | نمط التعبئة، دورة الختم، تغيير التصميم الجرافيكي، مراقبة الباركود، معدل إنتاج الكرتون | تجربة خط التعبئة، التصميمات الفنية المعتمدة، عدد المنتجات المعبأة كل ساعة | تأخر التعبئة أو اختناق في عملية التحميل اليدوي |
التحقق من سعة القولبة بالحقن على مستوى القالب ووحدة التخزين (SKU)
احسب عدد التجاويف النشطة والدورات الفعلية، لا عدد الآلات في الجولة
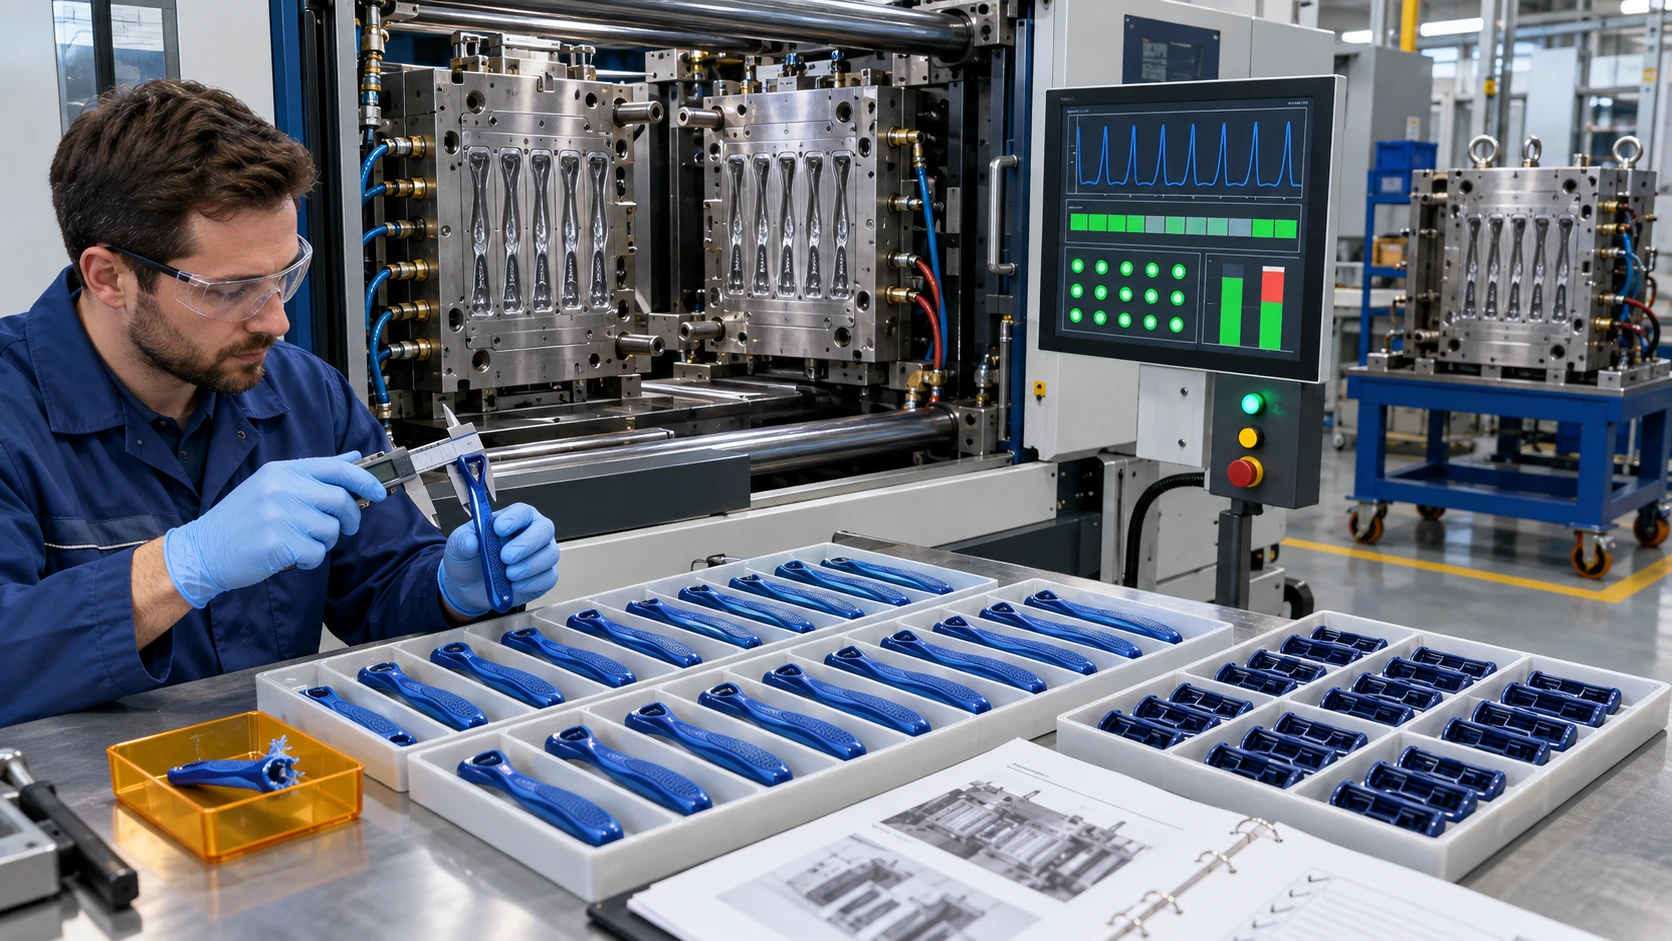
قدرة القولبة بالحقن يبدأ الأمر بالأداة المعتمدة، وليس بعدد المكابس الموجودة في الورشة. تحقق من عدد التجاويف المصممة والتجاويف التي تنتج فعليًّا قطعًا مطابقة للمواصفات. فالقالب الاسمي ذو الثمانية تجاويف الذي يعمل مع تجويف واحد مسدود يُعتبر أصلًا ذو سبعة تجاويف. تأكد من أن المكابس البديلة تتمتع بقوة التثبيت الصحيحة، وحجم الحقن، وأجهزة التحكم، وواجهة الروبوت، ونطاق العملية المعتمد؛ فالمكبس الفارغ لا يُعتبر تلقائيًا سعة احتياطية.
استخدم طريقة حساب شفافة:
عدد الوحدات الجيدة في الساعة = عدد التجاويف النشطة × 3,600 ÷ عدد ثوانٍ الدورة الفعلية × وقت التشغيل × معدل العائد في المرة الأولى.
- يجب أن يكون الوقت 30 دورة مستقرة متتالية على الأقل، وليس مجرد أفضل دورة واحدة.
- افصل بين التغييرات المخطط لها في الألوان أو القوالب وبين الأعطال غير المخطط لها.
- وتشمل عمليات تجفيف الراتينج، والتطهير، والمخلفات الناتجة عن بدء التشغيل، وتحميل الحشوات، والقولبة فوقية بتقنية TPR.
- قم بمراجعة الإنتاج والعيوب حسب كل تجويف، لأن وجود تجويف واحد ضعيف قد يقلل من كمية الإنتاج الصالحة للبيع.
- تحقق من قطع الغيار، والصيانة الوقائية، ودعم القنوات الساخنة، ومدة إصلاح القوالب.
يُعد القولبة بالحقن عملية متعددة المراحل تتضمن دورتها أنشطة التعبئة والتبريد وإعادة الضبط. ولذلك، ينبغي على المشتري الاعتماد على الدورات الحالية والسابقة، وليس على التقديرات المستمدة من المخططات، عند التحقق من قدرة الشركات المصنعة للمعدات الأصلية (OEM) أو الشركات المصنعة للتصميم الأصلي (ODM).
اختبار قدرة خط تجميع ماكينات الحلاقة في ظل ظروف الإنتاج العادية
مراقبة نقاط التوقف، ومجموعة المنتجات، وحجم الفحص
نادرًا ما تعمل خطوط السكك الحديدية عالية السرعة بسرعتها المقدرة طوال فترة العمل بأكملها. طاقة خط تجميع ماكينات الحلاقة يتم تقليله من خلال تجديد المواد، وحالات انحشار تغذية الشفرات، ووضع الشرائط، وإنذارات اللحام أو التثبيت، وتعديلات تغيير الأجزاء، والفحص، وفترات الراحة، واستعادة التشغيل بعد الأعطال. اطلب من الشركة المصنعة إجراء اختبار لعدد الشفرات المستهدف وتصميم الخرطوشة باستخدام القوة العاملة العادية، والمكونات المعتمدة، وفحوصات الجودة الروتينية. لا يُعد إجراء عرض توضيحي باستخدام منتج أسهل دليلاً على صلاحية برنامج المشتري.
أثناء المحاكمة، قم بتدوين ما يلي:
- الوقت المحدد, ، وفترات التوقف المخطط لها، ووقت التشغيل، ودقائق التوقف غير المخطط لها؛;
- إجمالي الوحدات المُجمَّعة، والوحدات المُجمَّعة المطابقة للمواصفات، والوحدات التي خضعت لإعادة التصنيع، والوحدات المرفوضة؛;
- متوسط السرعة أثناء التشغيل وإجمالي الوحدات الجيدة في كل ساعة مجدولة؛;
- الرقم، والمدة، ورمز السبب لكل توقف؛;
- مطلوب عمال في مجالات التغذية والتفتيش والتفريغ ومناولة المواد؛;
- وقت التبديل بين المنصات ذات 3 أو 5 أو 6 شفرات، حسب الحالة.
قارن الفترة التجريبية الحالية بسجل الإنتاج الذي يمتد من ثمانية إلى اثني عشر أسبوعًا. فقد تخفي الفترة التجريبية القصيرة الخسائر المتعلقة بالصيانة والموظفين؛ في حين أن السجل قد يخفي التدهور الذي حدث مؤخرًا. وكلا المنظورين ضروريان لإثبات مصداقية الطاقة الإنتاجية لمصنع شفرات الحلاقة.
تعامل مع التعبئة على أنها عملية إنتاجية، وليست مجرد خطوة إدارية ختامية
غالبًا ما تصبح العبوات المخصصة للبيع بالتجزئة القيد الأخير والأكثر صرامة
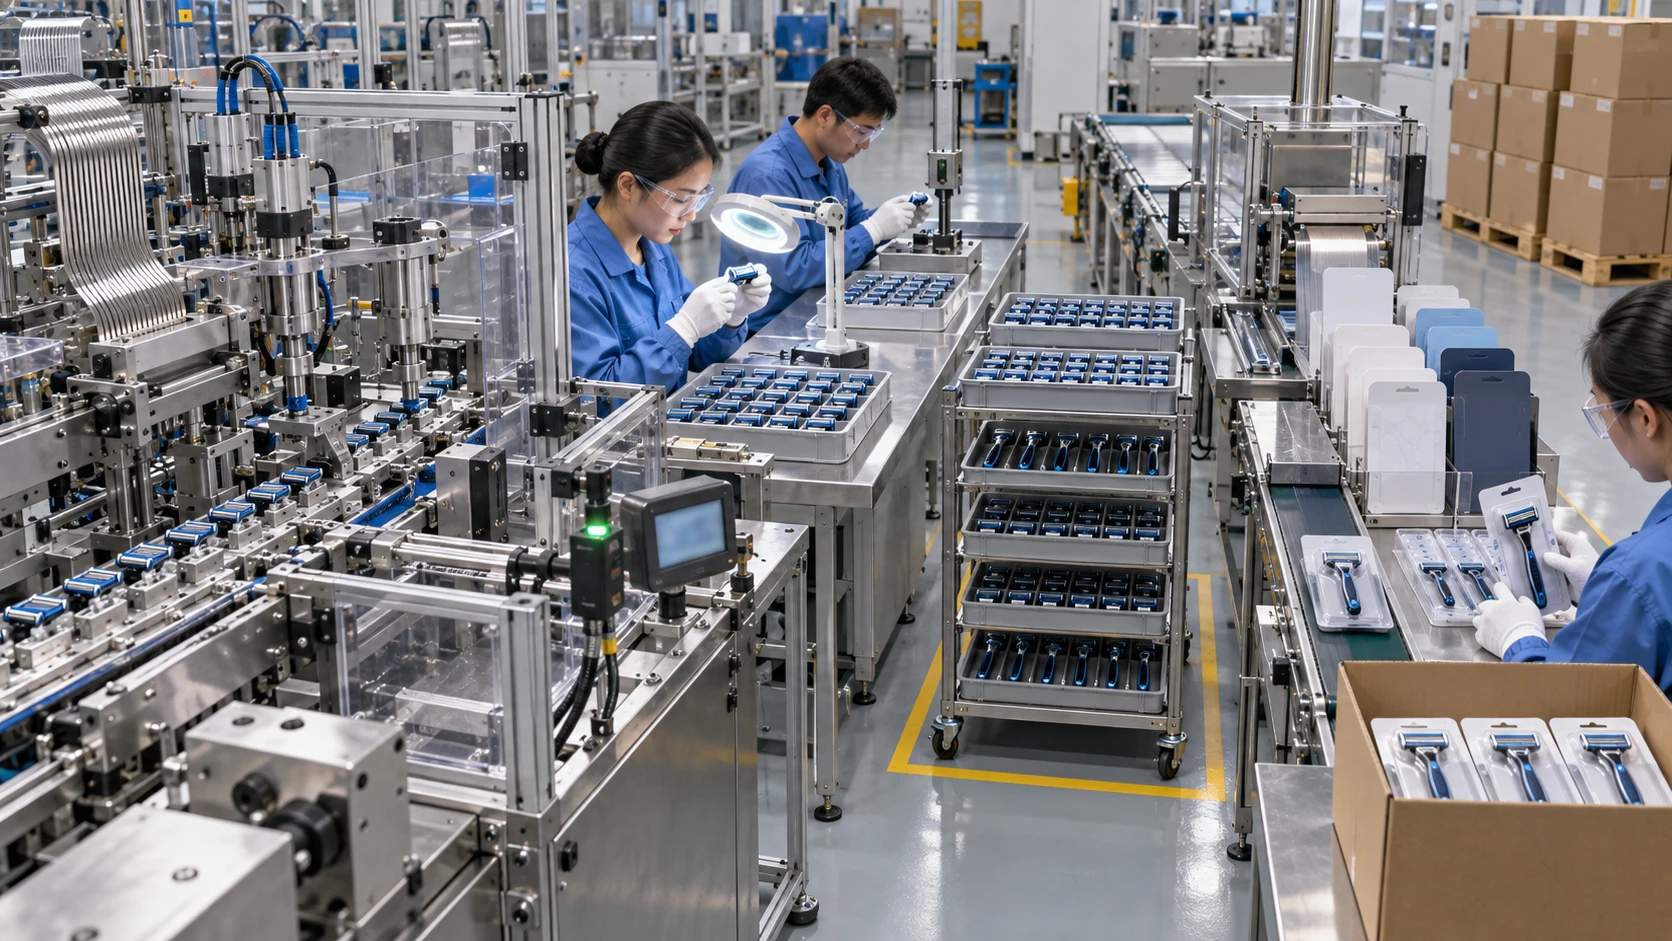
قد يكون لدى المورد ساعات فائضة في عمليات القولبة والتجميع، ومع ذلك يتخلف عن التسليم بسبب بطء عملية تجهيز الحزمة القابلة للتخصيص. فشفرات الحلاقة المعبأة بكميات كبيرة، والبطاقات الورقية، والعبوات البليستر، والأغلفة المتدفقة، وعلب إعادة التعبئة، ومجموعات الهدايا، وعلب العرض تتطلب معدات وعمالة مختلفة. وقد يكون التحميل اليدوي مقبولاً لطلب تجريبي، لكنه يصبح مخاطر قابلية التوسع خلال حملة ترويجية وطنية.
يجب على المشتري إجراء اختبار خط الإنتاج باستخدام عبوات مخصصة للإنتاج الفعلي. قم بقياس عدد العبوات الجاهزة للبيع بالتجزئة في كل ساعة مجدولة وتحقق مما يلي:
- وصول المواد المطبوعة والمراجعة المعتمدة للتصميمات الفنية؛;
- اتجاه التعبئة وعدد المرات التي يتم فيها لمس العبوة يدويًّا؛;
- سرعة الختم، وفحص الختم، والتحقق من الباركود، ووضع الملصقات؛;
- متطلبات عدد العبوات، والصندوق الداخلي، والكرتون الرئيسي، وملصق الصندوق، والمنصة النقالة؛;
- خسارة التبديل بين اللغات والألوان والعملاء والإعلانات الترويجية؛;
- الوقت المستغرق في فحص المنتجات النهائية، والحجر الصحي، والإفراج عنها.
لا تقم بتحويل مخزون منتجات “Razor” غير المعبأة إلى «السعة النهائية». فما لم تجتز العبوة القابلة للبيع الصحيحة عملية الفحص، فإنها لا يمكن أن تلبي متطلبات أمر الشراء الصادر عن بائع التجزئة. ولذلك، يجب أن يظهر أداء التعبئة في نفس نموذج السعة الذي يُستخدم للقولبة والتجميع.
إعادة حساب السعة مع أخذ وقت التشغيل، والعائد، وخسائر التبديل في الاعتبار
استخدم نموذجًا مصورًا للمشتري لتحديد العائق
الأرقام التالية هي مثال يحدده المشتري، وليست ادعاءات إنتاجية من شركة «هوارد» أو حدود قبول عامة. وهي توضح سبب كون الناتج النظري مضللاً من الناحية التجارية. تبدأ كل مرحلة بالناتج الممكن خلال الوقت المجدول، ثم تُطبق مدة التشغيل الفعلي المقاسة ومعدل العائد من المرة الأولى. وتصبح عملية التعبئة هي العامل المقيد، على الرغم من أن المصنع يمتلك معدات أسرع في المراحل الأولية من العملية.
| المرحلة | الوحدات النظرية في اليوم | وقت التشغيل المسجل | نسبة العائد في المرة الأولى | عدد الوحدات الجيدة المحسوبة يوميًا |
|---|---|---|---|---|
| حقن البلاستيك | 17,400 | 82% | 98.0% | 13,983 |
| تجميع الخرطوشة | 15,000 | 85% | 97.0% | 12,368 |
| التجميع النهائي والفحص | 14,000 | 88% | 98.5% | 12,135 |
| التعبئة | 11,500 | 80% | 99.0% | 9,108 |
وبعد 26 يومًا من التشغيل، يدعم الخط حوالي 236,808 وحدة معبأة شهريًا, ، رهناً بالافتراضات. إذا تم الالتزام بالفعل بـ 150,000 وحدة وتم تخصيص 20,000 وحدة للاسترداد، فلن يتبقى سوى 66,808 وحدة متاحة. وهذه هي السعة التي يمكن لفريق المشتريات التفاوض عليها — وليست الرقم الإجمالي البالغ 452,400 وحدة مصبوبة الذي تم الحصول عليه بضرب 17,400 في 26 يومًا.
قياس خسائر التبديل وسعة مزيج المنتجات بشكل منفصل
لا يمكن لجدول إنتاج المعدات الأصلية (OEM) المختلط أن يعمل بسرعة منتج واحد (SKU)
تنخفض السعة مع زيادة التنوع. فقد يُظهر المصنع الذي ينتج شفرة حلاقة قياسية واحدة طوال شهر كامل إنتاجية ممتازة، في حين أن جدول إنتاج مصنع المعدات الأصلية (OEM) الذي يتضمن ستة ألوان، وثلاثة أنواع من زخارف المقبض، وعددين مختلفين من الخراطيش، وأربع حزم لغوية، يفقد ساعات عمل بسبب عمليات التبديل والموافقات. ويؤدي الإعداد الأسرع إلى تحرير السعة ودعم إنتاج دفعات أصغر حجمًا وأكثر اقتصادية، ولكن يجب أولاً قياس الخسارة.
اطلب مصفوفة التبديل التي تشمل ما يلي:
- التغييرات في القوالب والألوان والراتنج ومادة TPR؛;
- تحويل عدد الشفرات أو منصة الخرطوشة؛;
- إعداد طباعة الشعار، أو الزخرفة بالرقائق المعدنية، أو بالوسادة، أو بالليزر؛;
- التغييرات في قوالب التعبئة والتغليف المخصصة للبيع بالتجزئة، والتصميمات الفنية، والرموز الشريطية، والكرتون؛;
- الموافقة المبدئية والتصريح بإلغاء مشروع ناشئ.
يجب أن يوضح الجدول ما يلي: زمن توقف جميع العجلات, ، ووقت الموافقة، والوحدة الأولى المطابقة للمواصفات — وليس مجرد تغيير أدوات ميكانيكية. اطلب من المورد أن يضع نموذجًا يعكس المزيج الأسبوعي الفعلي للمشتري وحجم الحملات التسويقية. إن تجميع المتغيرات المتوافقة على منصة مشتركة يمكن أن يحمي مستوى الإنتاج، في حين أن عمليات الإنتاج المتكررة بكميات صغيرة قد تؤدي إلى عنق الزجاجة في إنتاج شفرات الحلاقة بدءًا من سرعة المعدات وصولاً إلى توفر الإعدادات. يجب أن يستند أي حد أدنى مقترح لحجم الدفعة إلى نموذج الخسارة هذا، وليس إلى تفضيلات المبيعات.
أظهر التدقيق النتائج المحققة، ووقت التشغيل، والاعتماد على العمالة
قم بتحديد المواقع بدلاً من قبول لوحة معلومات جاهزة
تقوم عملية المراجعة الدقيقة والموثوقة بمطابقة ثلاثة مصادر للبيانات على الأقل. قارن بين بيانات إتمام عمليات تخطيط موارد المؤسسة (ERP) أو أوامر الإنتاج، وعدادات خطوط الإنتاج أو لوحات نوبات العمل، وإيصالات المستودع الخاصة بنفس التواريخ ومجموعة وحدات التخزين (SKU). تحقق في الفجوات الناتجة عن إعادة العمل، أو التأخير في الإدخال، أو الأعمال المُعهدة إلى جهات خارجية، أو المواد المحتجزة في الحجر الصحي. إن إطار عمل ISO 22400 وهو أمر مفيد في تنظيم مؤشرات الأداء الرئيسية (KPI) الخاصة بالتصنيع، لكن لا يزال يتعين على العقد تحديد كل صيغة، وقاعدة زمنية، ومصدر بيانات.
- المراجعة المستندية: دراسة بيانات اثني عشر أسبوعًا فيما يتعلق بالإنتاج، وفترات التوقف، والمنتجات المرفوضة، وعمليات التبديل، والتوظيف، والحمل الحالي.
- تدقيق الموقع: السير على طول المسار بالكامل، والتحقق من هوية الأصول، ومراقبة فترة إنتاج تمثيلية.
- تدقيق الإنتاج التجريبي: تنفيذ خطة «Razor» المعتمدة، والمكونات، والتعبئة والتغليف، وخطة الجودة المعتادة.
- تدقيق جاهزية الذروة: التأكد من المواد والمشغلين والصيانة الوقائية وحجز السعة قبل الفترة المحددة.
- تقييم ما بعد الإطلاق: مقارنة النتائج المخطط لها بالنتائج الفعلية، ثم إنهاء إجراءات التعافي.
يستحق وقت التعطل اهتمامًا خاصًا لأن حالة المعدات تؤثر بشكل مباشر على الإنتاجية المتاحة. أبحاث التصنيع في المعهد الوطني للمعايير والتقنية (NIST) كما تعتبر فترات التوقف غير المخطط لها مصدرًا لفقدان الإنتاجية ومخاطر تتعلق بالموثوقية. تحقق من جدول الصيانة، وقطع الغيار الأساسية، وإجراءات التصعيد، وجاهزية أدوات النسخ الاحتياطي.
لا تخلط بين الشهادات أو تقارير AQL وإثبات السعة
استخدام وثائق الامتثال للغرض المقصود منها
صالح ISO 9001 يمكن أن تعزز الشهادة الثقة في أن الشركة المصنعة تطبق نظامًا لإدارة الجودة ضمن النطاق المحدد. وهي لا تصادق على إنتاج شهري معين، أو شفرة حلاقة محددة، أو أداء التسليم. تأكد من الإصدار المعمول به، والجهة المصدرة للشهادة، والاعتماد، وعنوان الموقع، والنطاق، وتاريخ انتهاء الصلاحية أو حالة الانتقال، وما إذا كان موقع الإنتاج مشمولًا أم لا. ثم قم بتدقيق القدرات باستخدام الأدلة التشغيلية.
وبالمثل،, ISO 2859-1:2026 يقدم هذا الدليل خططًا لأخذ العينات لأغراض القبول، مرفقة بحدود جودة القبول (AQL) لفحص كل دفعة على حدة. وتساعد نتيجة AQL في تحديد ما إذا كانت الدفعة التي تم فحصها مقبولة بموجب الخطة المتفق عليها؛ وهي لا تثبت كفاءة العملية أو السعة الاحتياطية. وينبغي على المشترين الفصل بين هذين القرارين:
- أدلة نظام إدارة الجودة: هل يتم التحكم في العمليات وتحديد المسؤوليات؟
- التحقق من صحة المنتج: هل ماكينة الحلاقة المعتمدة من الشركة المصنعة للمعدات الأصلية (OEM) أو الشركة المصنعة لتصميمات الأصلي (ODM) تستوفي مواصفاتها؟
- قبول الدفعة: هل تستوفي الشحنة متطلبات خطة الفحص المتفق عليها؟
- التحقق من السعة: هل يمكن للمسار بأكمله الحفاظ على إنتاجية جيدة خلال الفترة الزمنية المطلوبة؟
هذا الفصل يمنع الإفراط في الاعتماد على الشهادات ويحرص على أن تستند القرارات التجارية إلى الأدلة الصحيحة.
تحويل عملية التدقيق إلى ضوابط لحجز القدرات واستعادتها
عقد خاص بالنافذة المطلوبة، وليس تعهدًا عامًّا من المصنع
لا تكون عملية التحقق المسبق ذات قيمة تذكر ما لم يحافظ اتفاق الشراء على السعة التي تم التحقق منها. وينبغي على المشتري والمورد ترجمة النموذج المعتمد إلى التزامات تشغيلية. كما يجب التمييز بين التوقعات غير الملزمة والالتزامات الشرائية الملزمة، وتحديد الوقت الذي يتم فيه حجز المواد والعمالة والأدوات ووقت خط الإنتاج.
- حجز السعة: عدد الوحدات المحددة أسبوعياً لكل من Razor والحزمة المحددة.
- نافذة مجمدة: الفترة التي لا يمكن خلالها تغيير الكمية أو التصميم الفني أو المواصفات دون الحصول على موافقة على التعديل.
- الشريط المرن: تفاوتات تصاعدية وتنازلية يحددها المشتري مع فترات إشعار.
- الإفصاح عن الحمولة: التحقق المنتظم من الطلب الملتزم به مقارنة بالقدرة المؤكدة.
- خطة التعافي: الاستجابة، والاحتواء، وقواعد العمل الإضافي، والمعدات البديلة، وتسلسل المهام المتراكمة، وتواتر تقديم التقارير.
- مراقبة التعاقد من الباطن: موافقة خطية مسبقة، وجودة مكافئة، وإمكانية التتبع، وحقوق التدقيق.
حدد كيفية التعامل مع الشحنات العاجلة، وفقدان فرص البيع بالتجزئة، وتغييرات المشترين، والقوة القاهرة، والتأخيرات الناجمة عن الموردين، وذلك بموجب القانون المعمول به. إن خطة التعافي الواقعية تحمي سلسلة التوريد بشكل أفضل من مجرد وعد غير مدعوم بـ“إضافة نوبة عمل أخرى”، خاصةً عندما يتطلب عنق الزجاجة عمالة مدربة، أو أدوات معتمدة، أو تغليفًا مخصصًا.
اشترِ النتائج المثبتة، لا الأرقام البارزة
اختر شركة مصنعة قادرة على إثبات الطاقة الإنتاجية لمصنع شفرات الحلاقة بدءًا من مرحلة القولبة وصولاً إلى البضائع المعبأة. أرسل إلى شركة «هوارد» مواصفات منتج «رازور» الخاص بك، وتوقعات المبيعات، والفترة الزمنية المحددة للإطلاق، ومجموعة وحدات التخزين (SKU)، وخطة التعبئة والتغليف، حتى تتمكن من مراجعة نموذج سعة إنتاج قابل للتخصيص وفقًا لمعايير OEM أو ODM، وتحديد المعوقات الفعلية، ووضع اقتراح عملي للإنتاج واستعادة الإنتاج.







