








Une bande lubrifiante peut passer l'inspection et mal performer en même temps. Elle peut s'activer lentement, devenir collante lors du stockage, se fissurer lors de l'assemblage, se détacher de la cartouche, ou libérer son lubrifiant après seulement quelques cycles humides. Ces défaillances augmentent la traction cutanée, réduisent le confort et créent des avis inconsistants. Le problème n'est que rarement causé par un seul ingrédient. Le poids moléculaire du polymère, la résistance de la matrice, la température d'extrusion, la géométrie de la bande, la surface de liaison, la qualité de l'eau, la barrière d'humidité de l'emballage et les conditions de test interagissent tous. Si un acheteur OEM approuve uniquement la couleur et l'apparence, le défaut peut rester caché jusqu'à ce que le Razor en vrac atteigne les consommateurs. La solution correcte est de définir des performances sèches et humides mesurables, de valider le système de matériaux et de contrôler la fabrication avec des contrôles de qualité répétables.
Une bande lubrifiante Razor fiable combine un lubrifiant solubilisable contrôlé, une matrice mécanique stable et insoluble dans l'eau, des dimensions uniformes, un attachement sécurisé, une activation humide prévisible et une durabilité multi-cycles vérifiée. Haward Razor développe des options de bande personnalisables OEM et ODM en fonction de la conception de la cartouche, du glissement ciblé, de la couleur, des additifs, de l'emballage et des exigences du marché.
Les sections ci-dessous expliquent comment fonctionnent les bandes lubrifiantes, quels polymères contrôlent la libération et la résistance, pourquoi la géométrie et le traitement sont importants, et comment un fabricant ou un acheteur peut établir des méthodes d'inspection pratiques. L'objectif n'est pas une revendication marketing, mais une spécification qui reste cohérente de l'approbation de l'échantillon à la production répétée.
1. Comment fonctionne une bande lubrifiante pendant le rasage humide
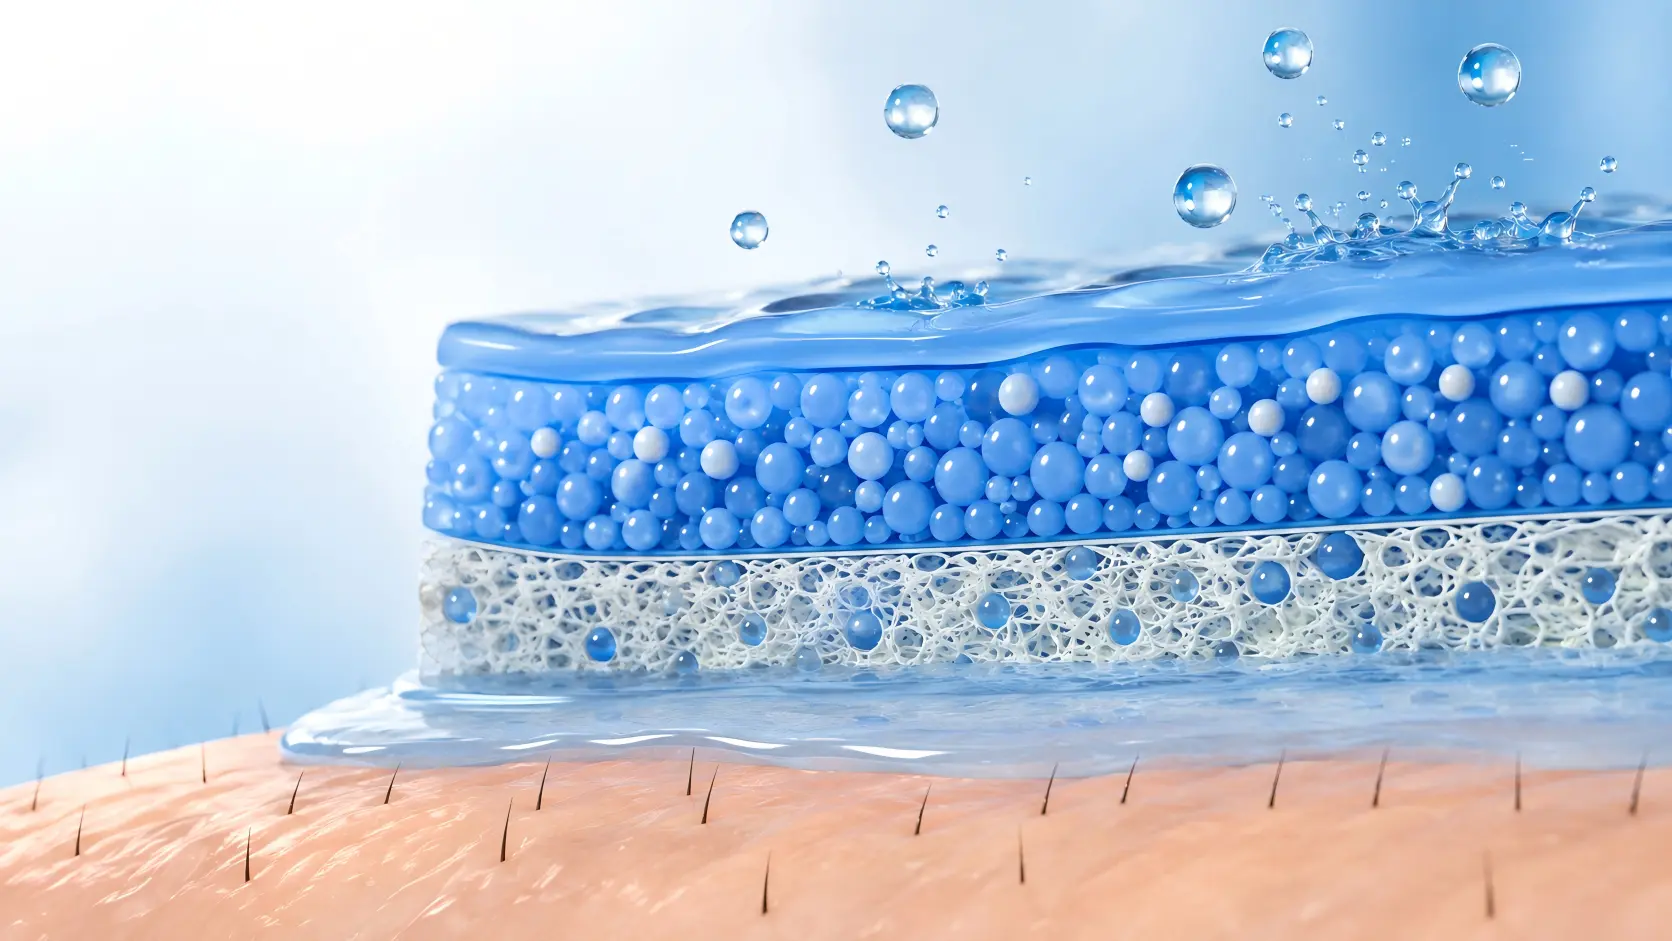
Une bande solide conventionnelle est un composite plutôt qu'un revêtement de surface. Elle contient généralement un polymère lubrifiant soluble dans l'eau dispersé dans une matrice de polymère insoluble dans l'eau. L'eau atteint la surface exposée pendant le rasage. La phase soluble s'hydrate, gonfle et se libère progressivement de la structure de support. Cela crée une couche limite glissante entre la cartouche et la peau, aidant à réduire la friction et la traction perçue.
La matrice remplit un rôle différent. Elle maintient la bande dimensionnellement stable pendant l'extrusion, la découpe, la manipulation, l'assemblage, le stockage et les humidifications répétées. Si la matrice est trop rigide, la bande peut se fissurer ou mal adhérer. Si elle est trop molle, la surface peut se déformer, s'étaler ou s'user plus vite que les lames.
Le taux de libération est l'équilibre de conception central
Une libération rapide peut produire un glissement initial fort mais une courte durée de vie. Une libération lente peut améliorer la durabilité mais sembler sèche lors des premiers coups. L'équilibre correct dépend de la surface de la bande, de la position de la cartouche, du nombre de lames, du nombre d'utilisations prévu, de l'exposition à l'eau et du consommateur cible. Un fournisseur devrait donc évaluer à la fois l'activation initiale et la rétention du lubrifiant après des cycles répétés, pas seulement le premier contact humide.
2. Systèmes matériels courants et leurs rôles techniques
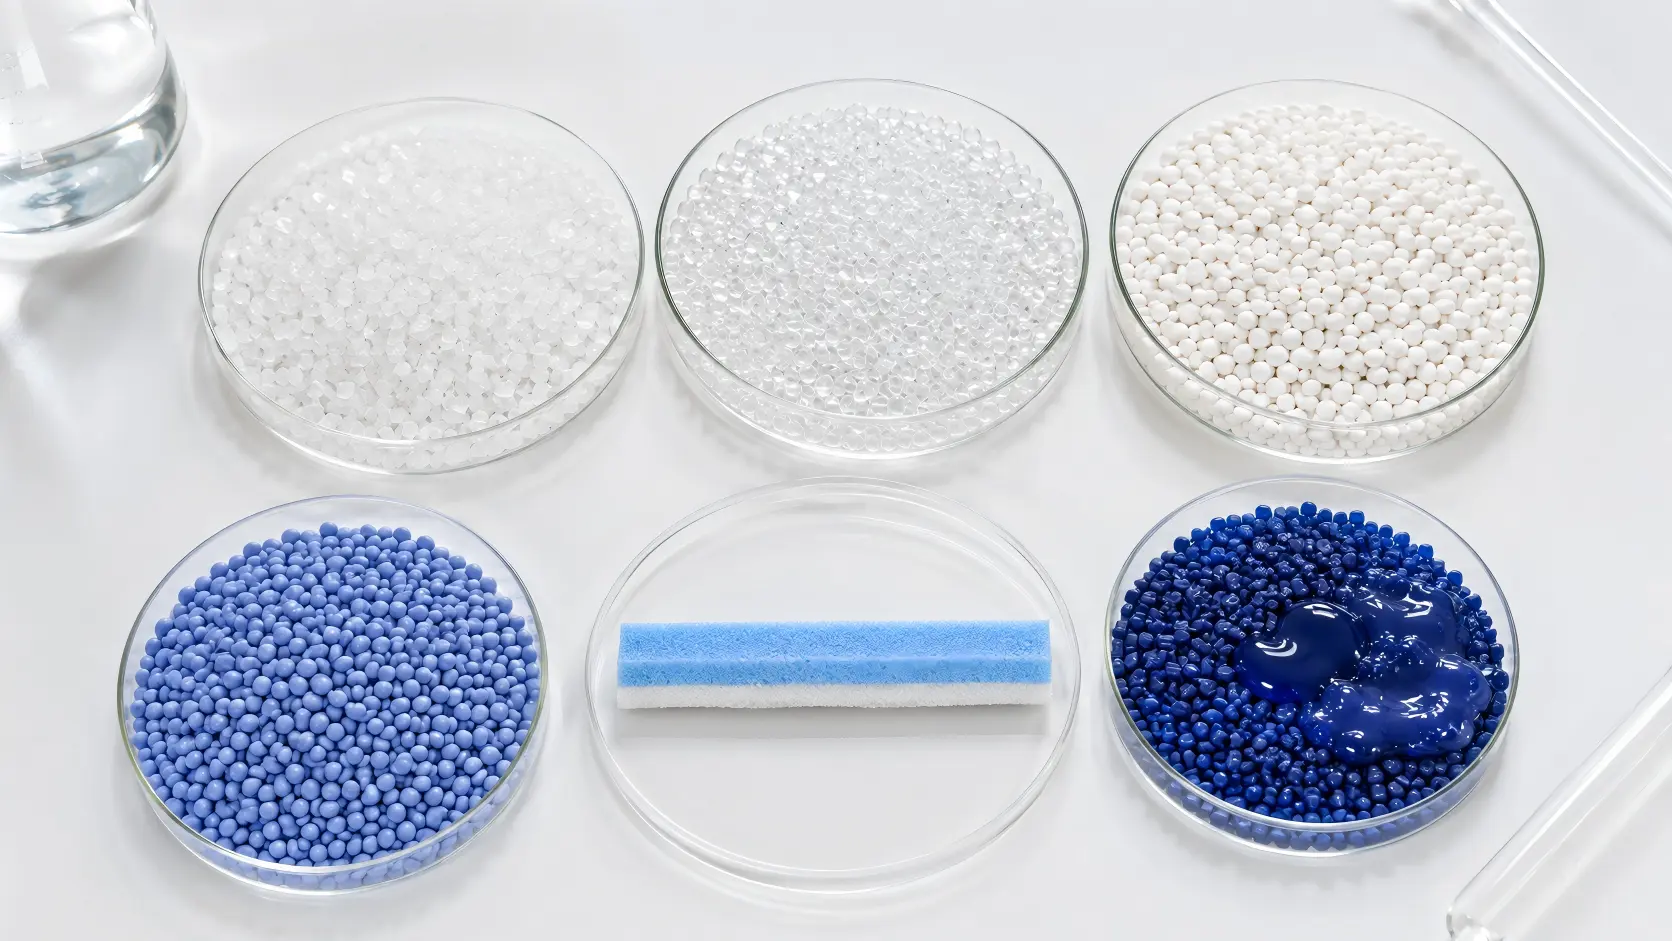
Oxyde de polyéthylène (PEO) est largement décrit dans les brevets de bandes de rasoir comme un polymère lubrifiant soluble dans l'eau. Des exemples de brevets publics divulguent des poids moléculaires d'environ 100 000 à 6 000 000.. Il s'agit d'une large gamme technique, pas d'une spécification d'achat universelle. Un poids moléculaire plus élevé peut soutenir la viscosité et la lubrification après hydratation, mais la formulation, l'historique de traitement, la concentration et la compatibilité de la matrice affectent également les performances.
Polystyrène (PS) et polystyrène à impact élevé (HIPS) sont des matrices courantes insolubles dans l'eau. Elles fournissent structure et processabilité. Acétate d'éthylène-vinyle (EVA) peut être utilisé là où une plus grande résistance, résilience ou un comportement de traitement différent est requis. D'autres matériaux solubles divulgués incluent polymère de vinyle pyrrolidone (PVP), cellulose hydroxypropyle (HPC), et des systèmes polyacryliques ou polyacrylamides sélectionnés.
| Groupe de matériaux | Rôle technique principal | Point de contrôle clé |
|---|---|---|
| PEO ou un autre polymère soluble | Lubrification humide et glissement | Poids moléculaire, charge, dispersion, taux de libération |
| PS ou HIPS | Matrice rigide insoluble à l'eau | Brittleness, traitement par fusion, stabilité dimensionnelle |
| EVA | Option de matrice plus robuste ou plus résistante | Qualité, niveau d'acétate de vinyle, compatibilité |
| PEG ou modificateur de libération | Ajuste l'hydratation et la libération de phase soluble | Migration, sensibilité à l'humidité, dosage |
| Colorants et additifs pour soins de la peau | Apparence ou positionnement du produit | Stabilité, revendications, compatibilité, conformité |
L'aloe vera, la vitamine E, les agents rafraîchissants, les humectants ou d'autres additifs peuvent soutenir la différenciation des produits, mais ils ne doivent pas déstabiliser l'extrusion, le collage, la couleur, l'odeur, la qualité microbiologique ou la libération humide.
3. La géométrie de la bande et la position de la cartouche affectent les performances
Deux bandes fabriquées à partir de la même formulation peuvent se comporter différemment lorsque leurs dimensions ou positions changent. Les paramètres importants incluent largeur de bande, hauteur exposée, profil transversal, surface de contact, distance par rapport aux lames, géométrie de support, et la quantité en retrait dans la cartouche.
Une surface exposée plus grande peut augmenter le contact avec l'eau et la libération initiale, mais elle peut aussi accélérer l'usure. Une ligne de contact étroite peut réduire la traînée de manière moins efficace. Un excès de protrusion peut changer le contact avec la peau, tandis qu'une exposition insuffisante peut empêcher une activation fiable. La poche de support doit protéger la bande sans piéger les résidus ni créer de transitions abruptes.
Définir les dimensions au niveau de l'assemblage
Le fournisseur doit mesurer à la fois la bande libre et la cartouche installée. Une dimension d'extrusion nominale ne garantit pas le profil final exposé car la coupe, l'épaisseur de l'adhésif, le staking thermique, l'ajustement à friction, ou la variation de logement peuvent décaler la position. Les dessins doivent définir les références, les points de mesure et les tolérances. Pour le développement OEM ou ODM personnalisable, examiner la géométrie avec l'envergure de la lame, la hauteur du garde, le mouvement pivotant, le design du capuchon, et la direction de rasage prévue. Ne pas approuver un nouveau profil de bande isolément du reste de la tête de rasoir.
4. L'extrusion, la coupe, et l'attachement déterminent la stabilité de production
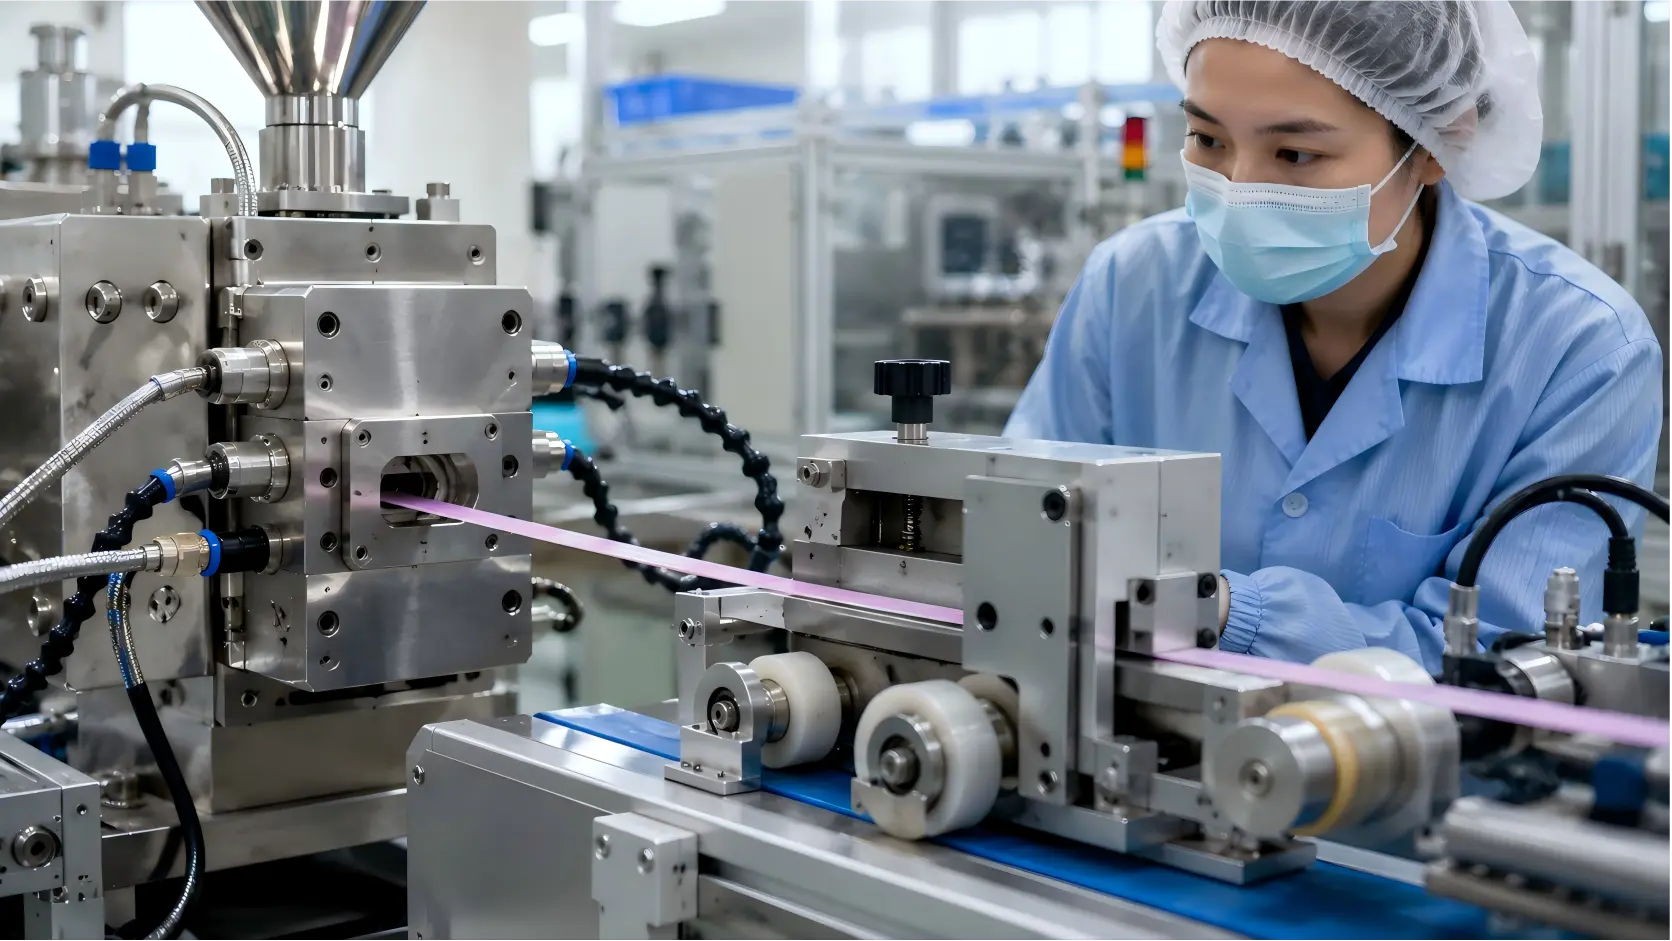
De nombreuses bandes lubrifiantes solides sont formées par extrusion ou un autre procédé thermoplastique contrôlé. Les matières premières doivent être correctement identifiées, pesées, mélangées, séchées ou conditionnées si nécessaire, et protégées de l'humidité incontrôlée. Les paramètres du procédé influencent la dispersion, la finition de surface, les vides internes, la déformation, et la dégradation des polymères solubles.
Paramètres critiques de fabrication
- Lot de matériel et rapport de mélange : prévenir le dérangement de la formule entre les lots ;
- Température de fusion et temps de séjour : éviter un mauvais écoulement, une décoloration ou des dommages au polymère ;
- Pression d'extrusion et vitesse de ligne : contrôler la section transversale et la masse par longueur ;
- Conditions de refroidissement : limiter la courbure, le retrait et les contraintes résiduelles;
- Longueur de coupe et qualité des bords : prévenir les espaces, les bavures et les interférences d'assemblage.
Le dispositif de fixation peut utiliser un adhésif, une rétention mécanique, un assemblage thermique ou un design combiné. La résistance d'adhérence dépend du matériau du substrat, de l'énergie de surface, de la propreté, de la surface de contact, de la quantité d'adhésif, du durcissement et des conditions de stockage. Un test de traction à sec seul peut manquer délaminage humide.. Le fabricant doit tester la fixation avant et après une exposition contrôlée à l'eau. Lorsque la méthode de comparaison d'adhésif est utile, les principes de ASTM D903 peuvent informer la conception des dispositifs, mais la géométrie de la cartouche nécessite normalement une méthode interne validée.
5. Contrôles qualité entrants et en cours de processus
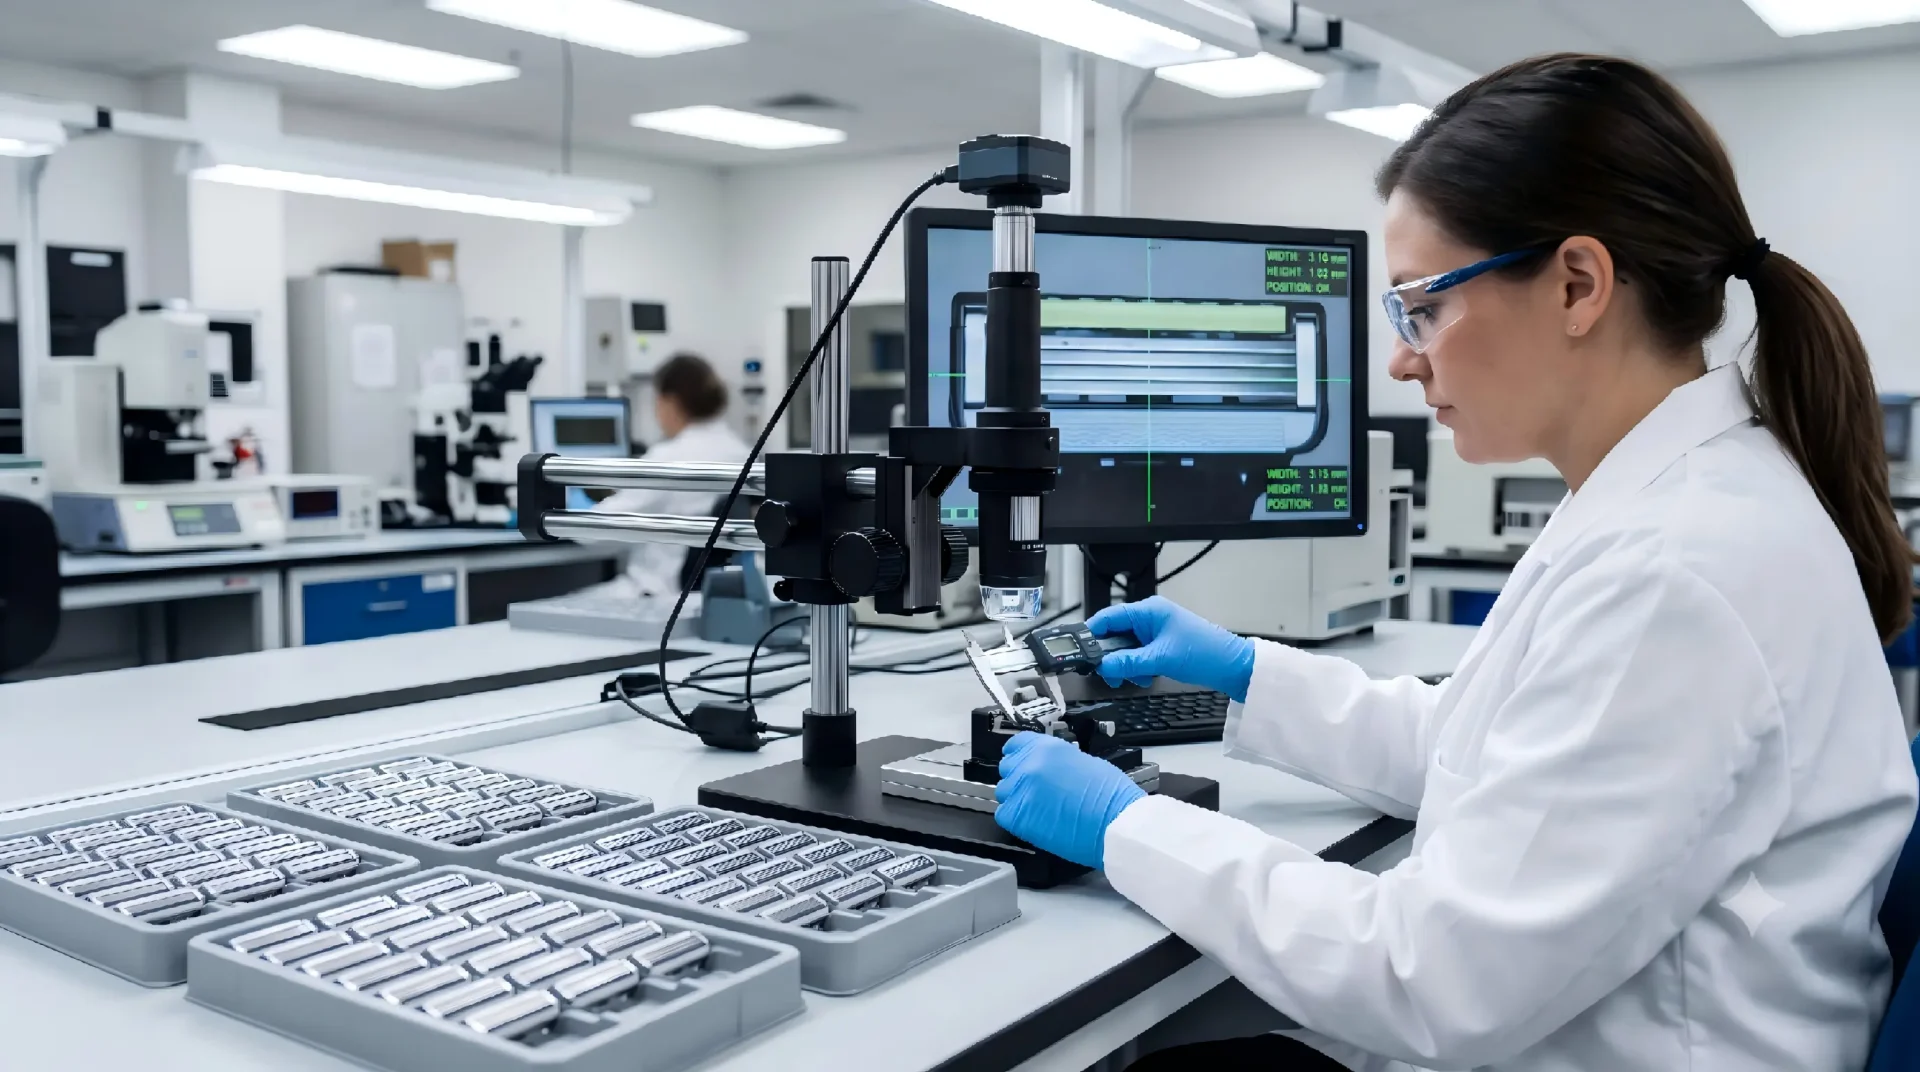
Le contrôle qualité doit commencer avec les matières premières, pas après l'installation de la bande. Le fournisseur doit vérifier l'identité du matériau, le grade approuvé, le numéro de lot, l'apparence, l'intégrité de l'emballage, la durée de conservation et les certificats requis. Les ingrédients sensibles à l'humidité ont besoin de règles de stockage et de retrait définites.
Pendant la production, inspectez la bande à une fréquence liée à la stabilité du processus. Les catégories de contrôle recommandées incluent :
- Inspection visuelle : uniformité des couleurs, contamination, bulles, fissures, brûlures, bords rugueux et déformation;
- Inspection dimensionnelle : largeur, hauteur, profil, longueur de coupe, rectitude et exposition installée;
- Contrôle de la masse : masse unitaire ou masse par longueur définie comme un contrôle indirect de la cohérence de la section transversale et de la formulation;
- Vérification de la fixation : rétention à sec, rétention humide, position, écart et dommages d'assemblage;
- Revue de traçabilité : lot de formule, ligne d'extrusion, date, équipe, lot de cartouche et dossier d'inspection.
Utiliser contrôle statistique des processus (SPC) pour des dimensions continues lorsque des données suffisantes sont disponibles. L'inspection finale du lot peut utiliser un plan d'échantillonnage basé sur ISO 2859-1:2026, avec des définitions de défauts et AQL des valeurs convenues entre l'acheteur et le fabricant. L'échantillonnage ne remplace pas le contrôle de processus; il soutient uniquement la disposition du lot.
6. Activation humide, lubrification et tests de libération
Les tests humides doivent contrôler des variables qui affectent fortement les résultats. Spécifiez la température de l'eau, la dureté ou la conductivité si pertinent, le temps d'immersion ou de pulvérisation, la charge appliquée, la distance de déplacement, le substrat, la vitesse de course, le nombre de cycles, l'intervalle de séchage et la méthode d'évaluation. Sans ces contrôles, deux laboratoires peuvent rapporter des résultats différents pour le même Razor.
Un programme de développement peut combiner des méthodes instrumentales et sensorielles. Un dispositif de frottement peut comparer le coefficient de frottement ou la force de traînée dans des conditions humides définies. Un panel formé peut évaluer la vitesse d'activation, le glissement, la collabilité, les résidus et la sensation après. Les tests en panel devraient utiliser des échantillons blindés et randomisés, ainsi qu'un protocole approuvé.
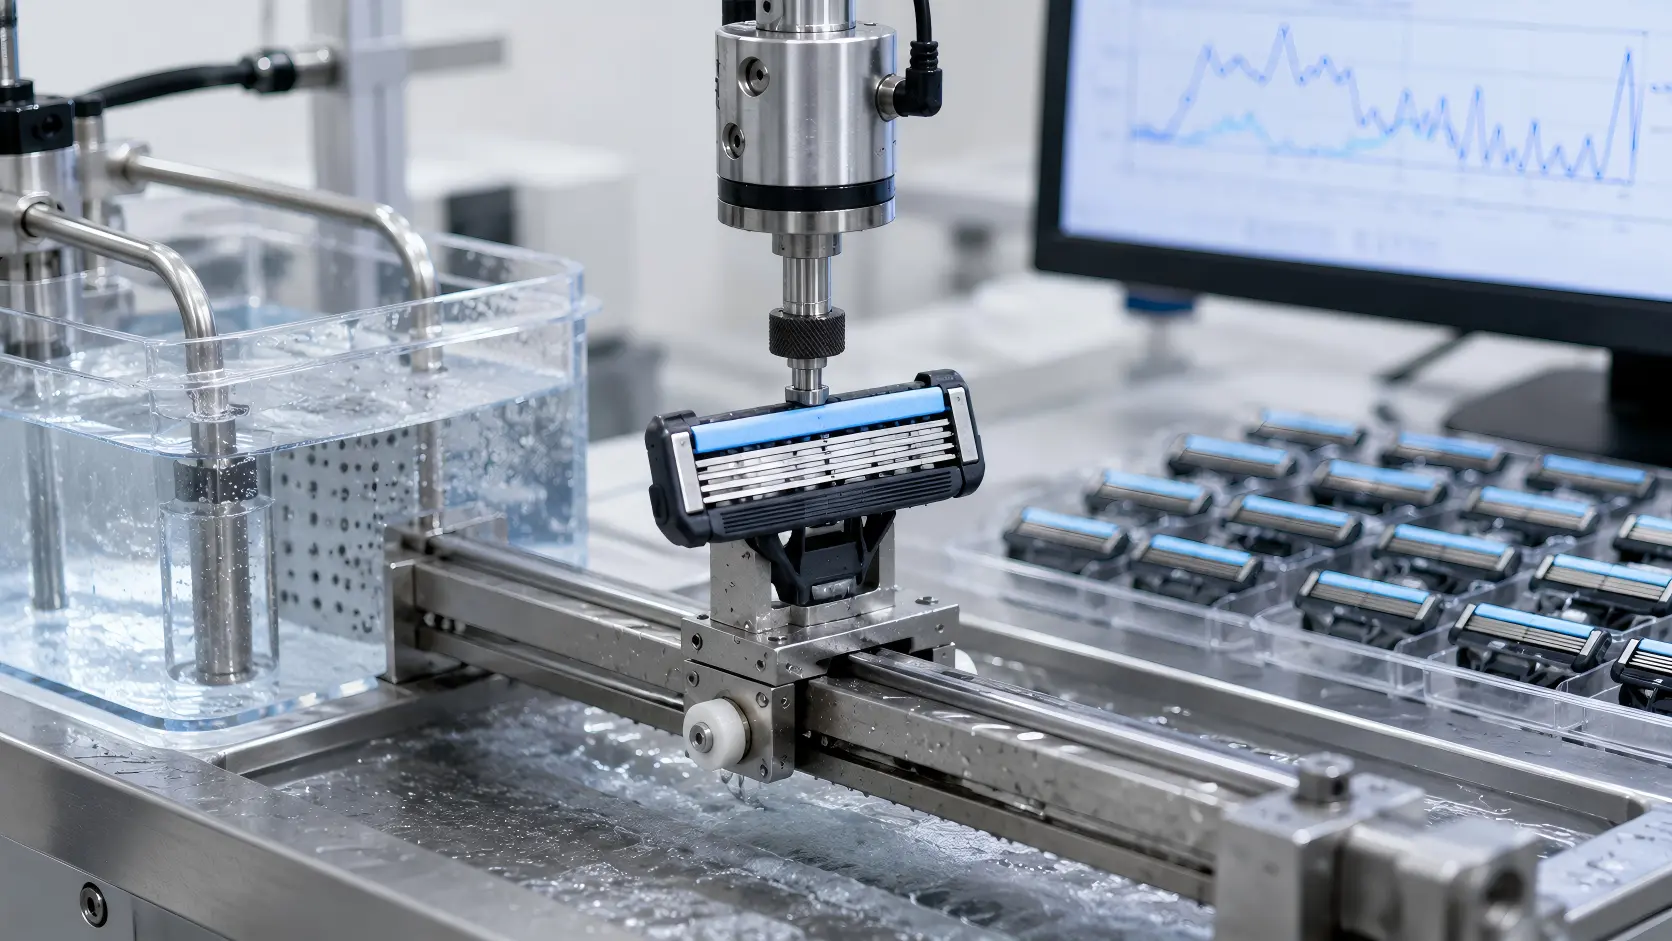
| Exemple de vérification de développement | Condition de départ illustrative | Ce que cela révèle |
|---|---|---|
| Activation humide | Eau à 35 ± 2°C ; évaluer après 10, 20 et 30 secondes | Temps nécessaire pour développer un glissement notable |
| Cycles humides répétés | 5-10 cycles contrôlés d'utilisation humide et de séchage | Consistance de libération et intégrité de la bande restante |
| Comparaison de la perte de masse | Sécher, conditionner, peser, cycler, reconditionner et repeser | Libération et usure relative de la phase soluble |
| Attachement humide | Tester la rétention immédiatement après immersion contrôlée | Risque de soulèvement ou de détachement complet |
Ce sont des points de départ de validation illustratifs, pas des limites de passage universelles. Les conditions finales doivent correspondre au design du produit, à l'utilisation par le consommateur et aux spécifications convenues du fournisseur.
7. Durabilité, vieillissement et contrôle de l'humidité de l'emballage
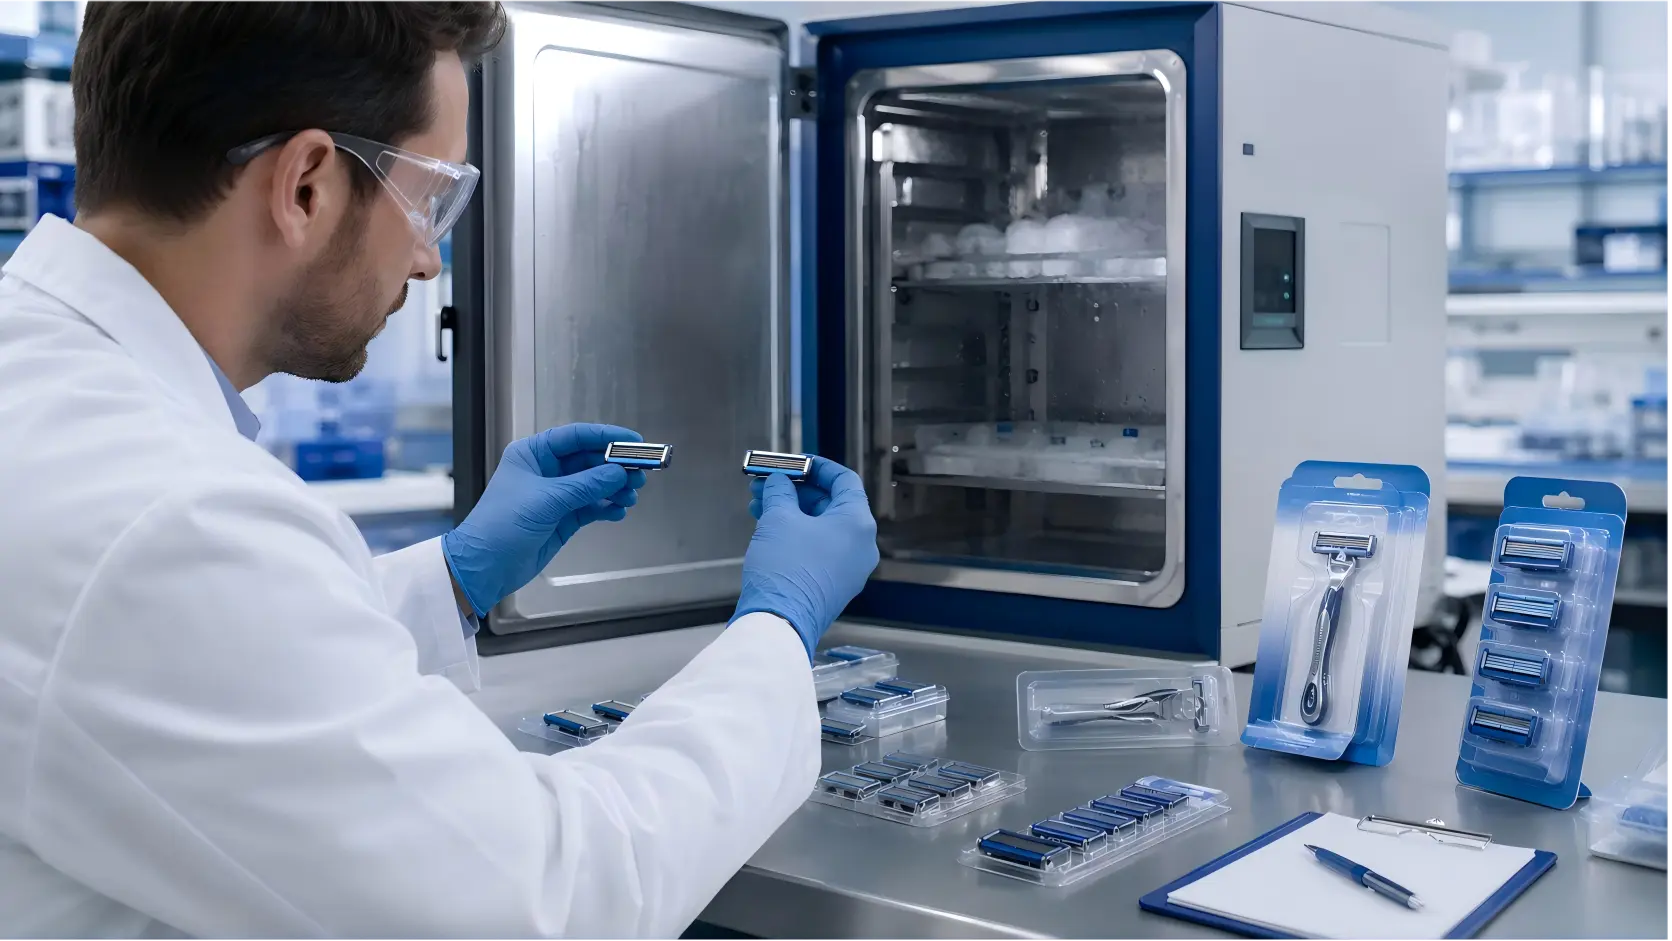
Une bande lubrifiante peut changer avant que le consommateur n'ouvre le paquet. La chaleur et l'humidité peuvent affecter les dimensions, l'adhérence de surface, la couleur, l'odeur, l'adhésion ou la libération. Une faible humidité peut augmenter la fragilité dans certains systèmes. Un adhésif mal choisi ou un substrat de cartouche incompatible peut perdre de sa résistance pendant le stockage.
Élaborer un plan de stabilité utilisant un stockage en temps réel plus des conditions accélérées justifiées. Évaluer les composants non emballés, les cartouches assemblées et les packs de vente au détail finaux. Vérifier l'apparence, la position de la bande, l'activation, la lubrification humide, l'attachement, l'odeur et l'interaction de l'emballage à chaque intervalle. Ne pas utiliser le vieillissement accéléré pour revendiquer une durée de conservation sans corrélation validée avec le comportement en temps réel.
L'emballage doit limiter l'exposition accidentelle à l'humidité tout en permettant une distribution normale. Passer en revue les scellés des blisters, les scellés des pochettes, la résistance à l'humidité du carton, les ouvertures et les instructions de stockage. Pour les rasoirs de voyage ou les cartouches de recharge utilisées dans les salles de bain, évaluer également le stockage humide répété et le séchage incomplet. Des normes publiques telles que ASTM D570 décrivent les tests d'absorption d'eau pour les plastiques, mais une bande lubrifiante finie nécessite une méthode spécifique au produit car le relâchement intentionnel de polymère soluble fait partie de sa fonction.
8. La sécurité, la microbiologie et les affirmations nécessitent un examen spécifique au produit
Une bande entre en contact avec une peau humide et peut contenir des colorants, des extraits botaniques, des vitamines, des ingrédients rafraîchissants, des conservateurs ou des parfums. Le fabricant doit maintenir une formule contrôlée, une documentation sur les matières premières, des données de sécurité, un examen des substances restreintes et la traçabilité. Les exigences réglementaires varient selon le marché de destination et selon les allégations formulées.
Des termes tels que “apaisant”, “hydratant”, “hypoallergénique” ou “pour peau sensible” nécessitent des preuves appropriées au marché. Un nom d'ingrédient attrayant ne prouve pas un bénéfice clinique. Le rasoir fini, la bande et l'emballage doivent être examinés ensemble car la migration, la contamination ou la formulation des revendications peuvent créer des obligations différentes.
Si la bande est considérée comme un composant cosmétique ou contient une préparation cosmétique, ISO 17516 peut aider à évaluer la qualité microbiologique le cas échéant. La norme reconnaît également que certains produits peuvent présenter un faible risque microbiologique. L'applicabilité et le champ d'essai doivent être déterminés par des spécialistes réglementaires et microbiologiques qualifiés. Les acheteurs OEM devraient demander des rapports actuels qui identifient la formule ou le modèle testé. Un rapport générique d'une autre composition de bande ne contrôle pas. un risque de conformité..
9. Comment rédiger une spécification de bande lubrifiante OEM ou ODM
Une spécification d'achat devrait convertir l'expérience de rasage ciblée en contrôles mesurables. Éviter d'approuver une bande uniquement par photographie, nom de couleur ou déclaration telle que “avec de l'aloe”. Joindre la spécification au dessin de cartouche approuvé et à l'échantillon référence.
Contenu minimum de la spécification
- Formule de matériau approuvée ou référence de grade de fournisseur contrôlée ;
- Norme de couleur, défauts visuels, dimensions, tolérances et position installée ;
- Méthodes d'attachement humide et sec avec critères d'acceptation ;
- Protocoles de test d'activation, de lubrification, de cycle répété, de perte de masse et de stabilité ;
- Exigences en matière d'emballage, de stockage, de durée de conservation, de traçabilité et de certificat ;
- Classification des défauts, plan d'échantillonnage, AQL et autorité de release ;
- Contrôle des modifications techniques pour les matériaux, la formule, le processus, l'équipement et les sous-traitants.
Pour les projets personnalisables, séparez les options visuelles des changements fonctionnels. Changer de pigment peut présenter un faible risque après une révision de compatibilité. Changer le chargement en polymère soluble, le poids moléculaire, la résine de matrice, le profil ou le système de liaison nécessite une validation plus approfondie. Un fournisseur OEM ou ODM responsable doit expliquer quels tests d'approbation doivent être répétés. Cette approche protège l'acheteur de la variation de l'échantillon à la production et donne au fabricant un objectif de production clair et vérifiable.
Incorporez la qualité de la bande de lubrification dans les spécifications du rasoir.
Une bande fiable nécessite des matériaux équilibrés, un traitement contrôlé, une fixation sécurisée, un relâchement humide répétable et un vieillissement validé. Envoyez à Haward Razor votre design de cartouche, le glissement cible, les cycles d'utilisation prévus, les additifs, la couleur, l'emballage et les exigences du marché pour développer un plan de vérification OEM ou ODM personnalisable.







