









Um lote de lâminas pode mostrar uma baixa força de corte inicial e ainda assim perder desempenho muito rapidamente. Esse é o problema. Se um fornecedor relatar apenas um resultado de lâmina nova, o valor pode ocultar perda rápida de revestimento, microfraturamento da borda, deformação da ponta ou ampla variação ao longo do processo de moagem e revestimento. Quando o comprador e o fabricante usam mídias, velocidades, ângulos de lâmina ou regras de condicionamento diferentes, seus números podem parecer precisos, mas permanecem tecnicamente incomparáveis. Uma comparação falha pode liberar um cartucho OEM instável, criar reclamações de puxadas e atrasar a análise da causa raiz porque a equipe não consegue separar afiação inicial de durabilidade de borda afiada. A solução é uma versão controlada teste de afiação de lâmina de barbear que registra curvas de força antes e depois do desgaste definido, com lâminas de referência que delimitam cada sequência de teste.
Um teste de afiação de lâmina de barbear válido controla o meio de teste, condicionamento, velocidade de corte, ângulo de borda, penetração, alinhamento de fixação, lâminas de referência, amostragem e análise de curva de força. A Haward Razor trabalha com compradores OEM e ODM para definir critérios comparáveis de força de corte inicial da lâmina e aceitação de durabilidade antes da produção em massa.
Os detalhes do método abaixo mostram aos engenheiros de qualidade, compradores de lâminas e gerentes de produto como distinguir uma borda genuinamente durável de uma leitura inicial baixa. Eles também explicam quais métodos publicados são relevantes, quais são apenas analogias e quais evidências pertencem a um relatório de validação de fornecedor.
Defina a Afilada Inicial e a Durabilidade da Borda como Resultados Diferentes
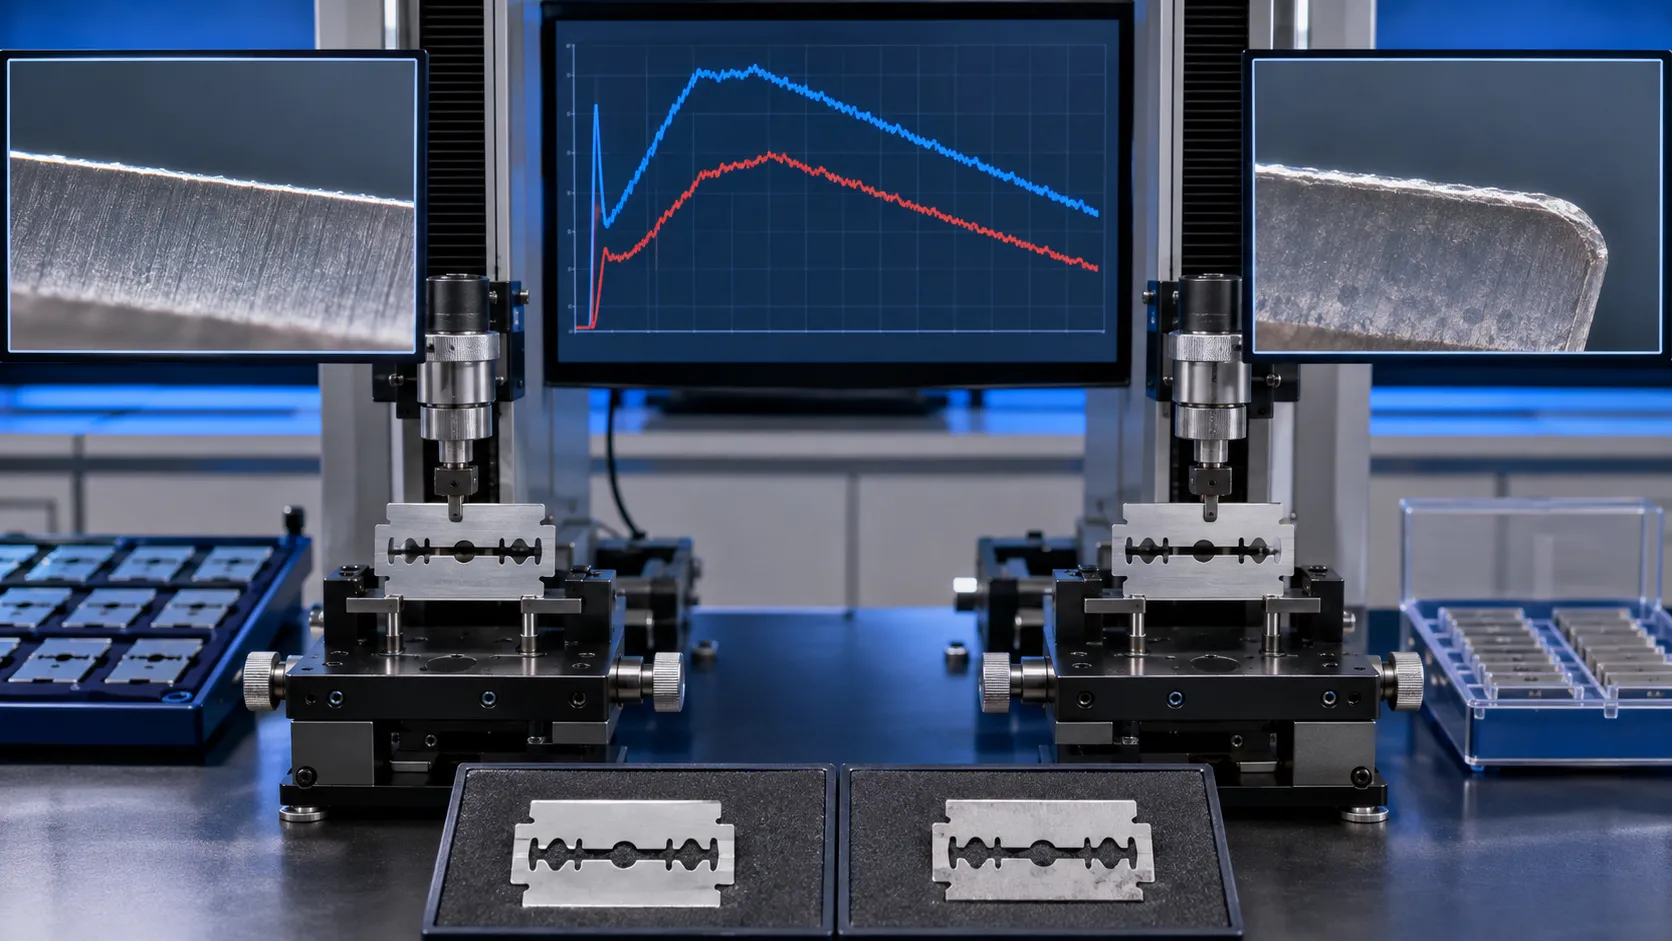
Afilada inicial é a força ou energia necessária para iniciar um corte com uma borda recebida. Durabilidade da borda é como esse resultado muda após o desgaste definido. Um pico inicial baixo não é prova de longa vida. Um revestimento lubrificante pode mudar durante o uso inicial; uma borda mais forte pode começar um pouco mais alta, mas permanecer estável.
Escreva ambos os resultados no plano de teste. Não use a palavra “afialdade” sem nomear a estatística, a unidade, o ponto de teste e a revisão do método.
| Saída Técnica | Cálculo | O que indica |
|---|---|---|
| Força inicial de pico, F0 | Força máxima no início do corte em uma borda fresca | Resistência ao corte como recebida |
| Energia de iniciação, E0 | Área sob a curva força-deslocamento até o início do corte | Trabalho absorvido antes que o meio se abra |
| Afiamento retido | F0 dividido pela força após N ciclos de desgaste, ou uma razão inversa definida | Estabilidade relativa sob o protocolo indicado |
| Inclinação de durabilidade | Mudança na força versus ciclos de desgaste ao longo de um intervalo definido | Taxa de perda de desempenho |
Selecione um Meio Controlado que Combine com a Decisão
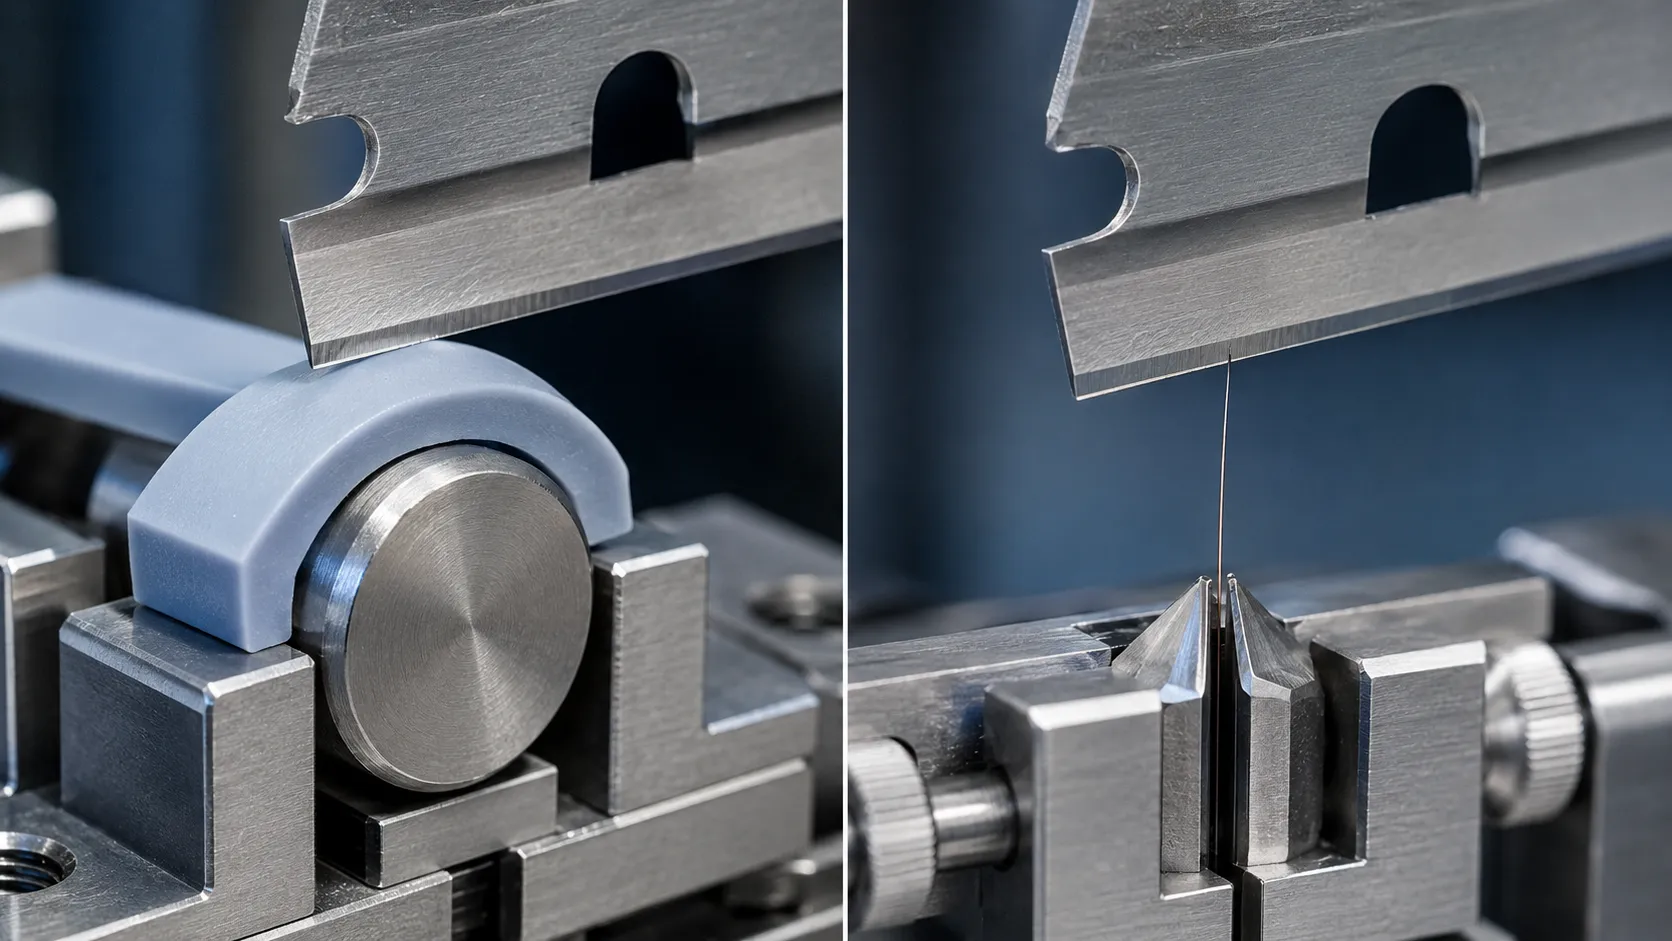
Nenhum meio único reproduz perfeitamente o barbear e também oferece mínima variação laboratorial. Use borracha de silicone para comparação de bordas repetível e cabelo hidratado quando a relevância biológica é central. Mantenha os métodos separados; seus valores de força não são intercambiáveis.
A Método de Durabilidade e Afiamento da Lâmina CATRA descreve um média de silicone-rubber quadrada de 8 mm curvado em torno de um forma de 20 mm. A lâmina se move normalmente na curvatura externa sem deslocamento longitudinal. A força máxima no início do corte é o resultado relacionado à afiação. Os cortes de desgaste oscilante subsequentes criam uma curva de durabilidade. Estes são parâmetros específicos do método, não limites universais de compra.
Uma patente de lâmina de barbear publicada revela um diferente corte de fibra única exemplo: cabelo humano totalmente hidratado, 50 mm/s velocidade de corte, aproximadamente 21.5° ângulo da lâmina, 90° orientação do cabelo, 100 µm deslocamento da borda e mais de 50 cortes por lâmina com controles intermitentes. É uma evidência útil de variáveis que importam, mas não é um padrão de aceitação em toda a indústria.
Não Aplique um Padrão de Faca Diretamente em uma Lâmina de Barbear
ISO 8442-5:2004 especifica testes de afiação e retenção de borda para facas de preparo de alimentos manuais. Sua separação de Desempenho de Corte Inicial da capacidade de corte acumulada é conceitualmente valiosa. Seu meio abrasivo, carga, curso e geometria da lâmina, no entanto, não foram criados para simular o corte de cabelo hidratado de uma lâmina de barbear com revestimento fino.
Um engenheiro de qualidade pode usar a ISO 8442-5 para entender a arquitetura do teste ou para benchmark de lâminas utilitárias adequadas. O engenheiro não deve escrever “lâmina de barbear em conformidade com a ISO 8442-5” a menos que a alegação, escopo, geometria do espécime e teste sejam genuinamente aplicáveis. A ISO também tem uma revisão da Parte 5 em desenvolvimento para 2026, então a edição e status citados devem ser verificados na aprovação do contrato. Um método de teste personalizável deve indicar onde se afasta de um padrão externo e por quê.
Velocidade de Bloqueio, Ângulo, Penetração e Geometria de Fixação
A força de corte da lâmina depende de mais do que a borda. Os elastômeros são sensíveis à taxa. Mudanças de ângulo alteram o envolvimento da ponta, a penetração excessiva adiciona fricção lateral, e o deslocamento longitudinal transforma um corte de empurrar em um evento de fatiamento. A conformidade da fixação também pode distorcer a curva.
- Defina se o espécime é uma lâmina solta, um membro de lâmina suportado, ou um cartucho completo.
- Registre o ângulo da borda em relação ao meio, exposição da borda, deslocamento da ponta, direção do deslocamento, velocidade, profundidade alvo e tempo de permanência.
- Use um grampo rígido que não danifique o revestimento ou permita a rotação da borda.
- Verifique o alinhamento com um medidor ou método óptico antes de cada sequência.
- Mantenha o intervalo de força, taxa de aquisição, ajuste a zero, filtragem e lógica de detecção de picos sob controle de revisão.
Um teste de cartucho completo adiciona efeitos de proteção, tampa, mola, solda e posição da lâmina. Ele apoia a validação do produto, mas isola a qualidade da borda de forma menos limpa. Sempre identifique o estado do espécime.
Condicione os Meios, Cabelo e Lâminas Antes do Teste
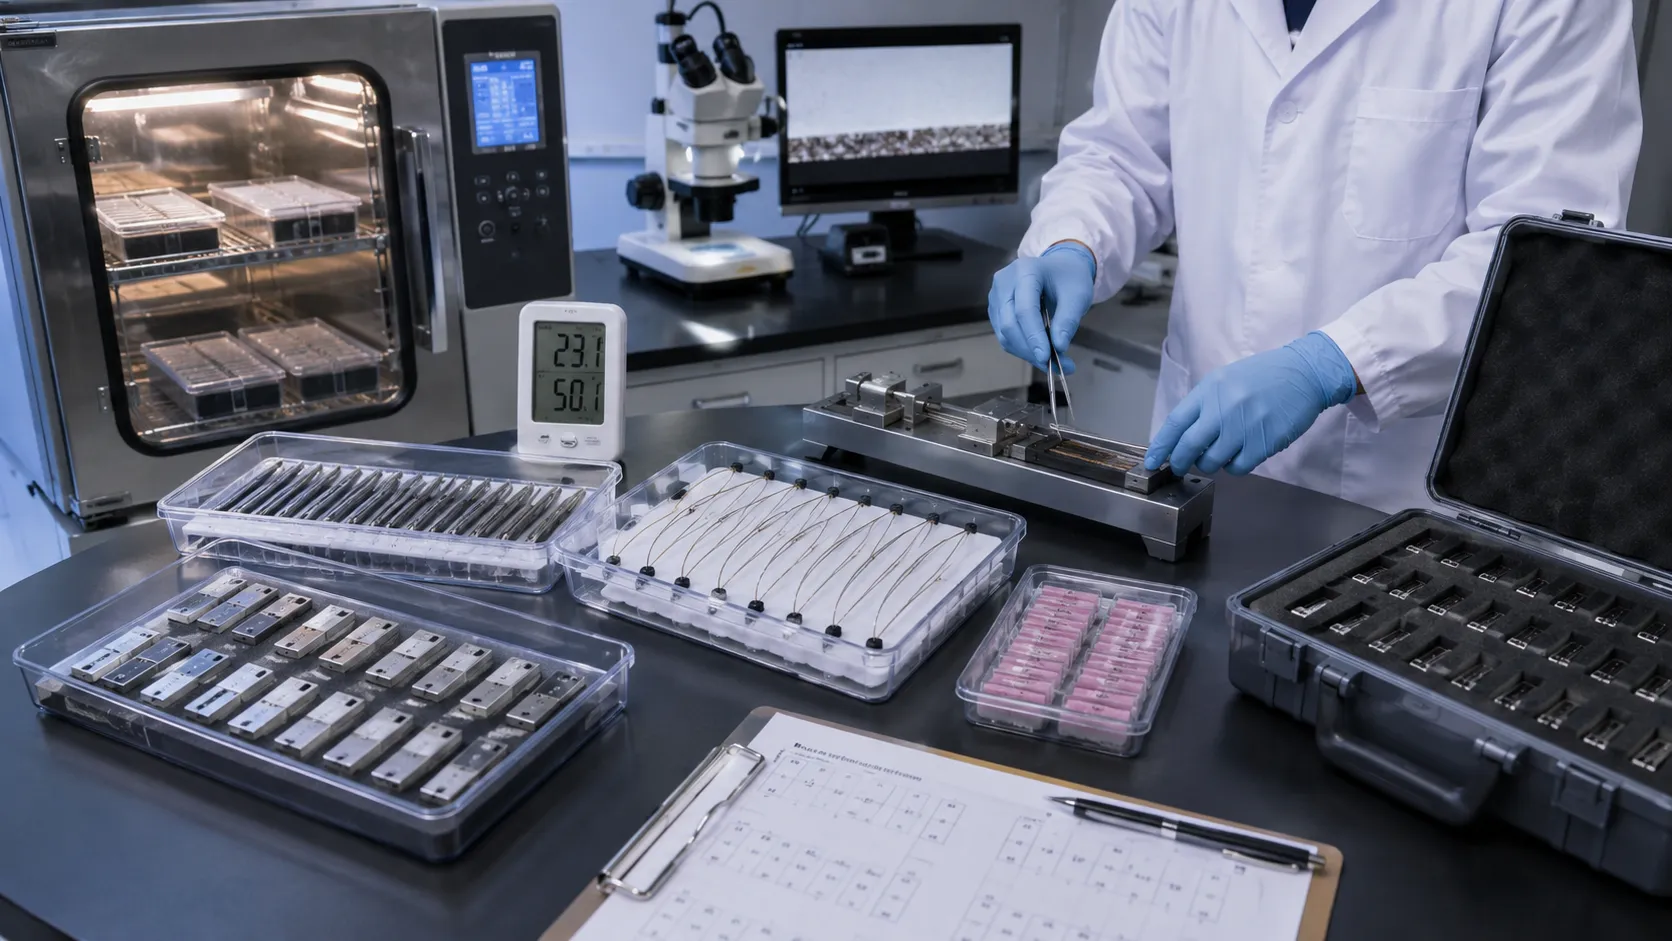
A condição é parte da medição, não da organização. Lote de borracha, dimensões, dureza, idade, armazenamento, temperatura e umidade podem alterar o resultado. ISO 23529:2016 fornece procedimentos gerais para preparar, armazenar e condicionar peças de teste de borracha; um laboratório de lâmina deve adicionar seus próprios limites específicos para o meio.
Para testes de cabelo, especifique a fonte do doador ou fonte de fibra aprovada, banda de diâmetro, orientação, líquido de hidratação, temperatura, tempo de imersão, tensão e proibição de reutilização. Pesquisas sobre barbear molhado relatam que a hidratação completa pode reduzir a força de corte dos cabelos da barba em cerca de 40%, mostrando por que “cabelo molhado” não é uma instrução suficiente.
Teste as lâminas no estado acordado. A limpeza com solvente pode remover ou alterar a camada externa de baixa fricção e invalidar uma comparação conforme fornecido. Registre a idade da embalagem, armazenamento, pré-tratamento e se a borda foi exposta à água. Randomize a ordem das amostras. Execute uma lâmina de referência estável população de lâminas de referência no início, no meio e no final da sequência para detectar desvio de mídia ou instrumento.
Leia toda a curva força-deslocamento
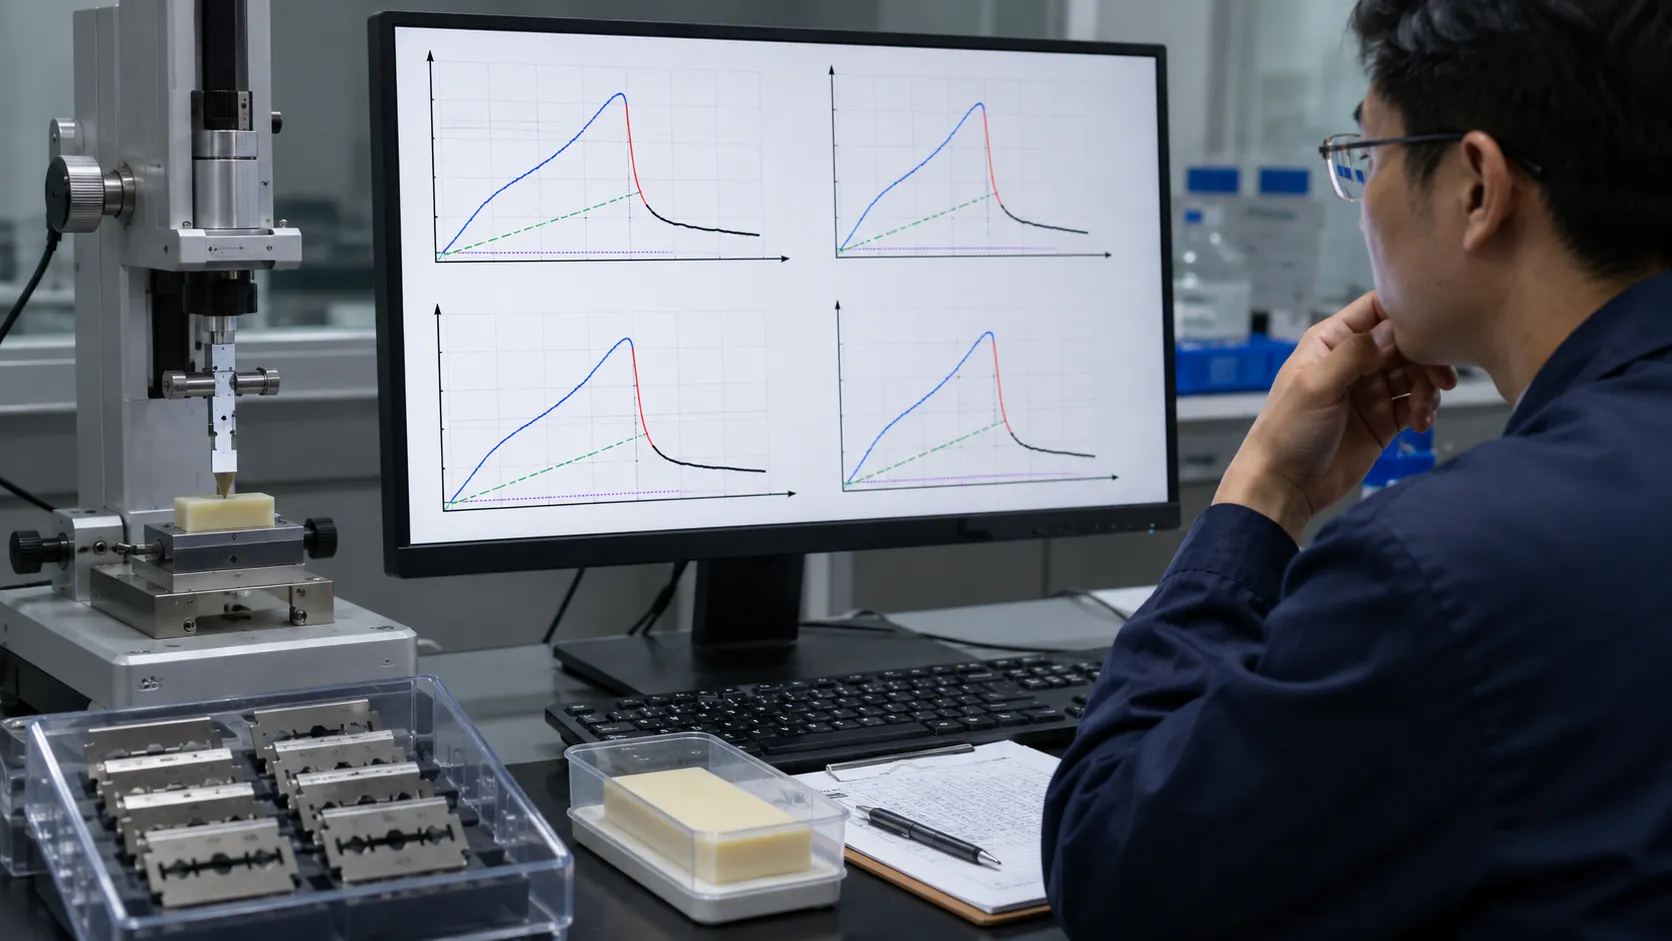
Um único número de força pode ocultar o mecanismo. Uma curva típica de elastômero começa com contato, seguida de carregamento elástico, um máximo próximo à iniciação do corte e uma redução de força à medida que a abertura se propaga. O resultado deve preservar o bruto curva de deslocamento-força, não apenas o pico exportado.
- Estabelecer regras de base e detecção de contato.
- Calcular o força de início do pico com filtragem fixa e lógica de pico.
- Registrar deslocamento na iniciação.
- Calcular trabalho até a iniciação apenas quando validado.
- Revise a região pós-pico em busca de rasgos, deslizamento, cortes parciais, picos duplos ou fricção anormal.
A frequência de amostragem deve capturar o pico transitório. Um método divulgado de cabelo único utiliza 180 kHz, mas isso não é um requisito padrão. Valide a largura de banda, filtragem, ruído e redução de dados em conjunto; diferentes processamentos podem produzir forças de pico diferentes do mesmo evento.
Construa uma Sequência de Desgaste que Revele a Curva de Durabilidade
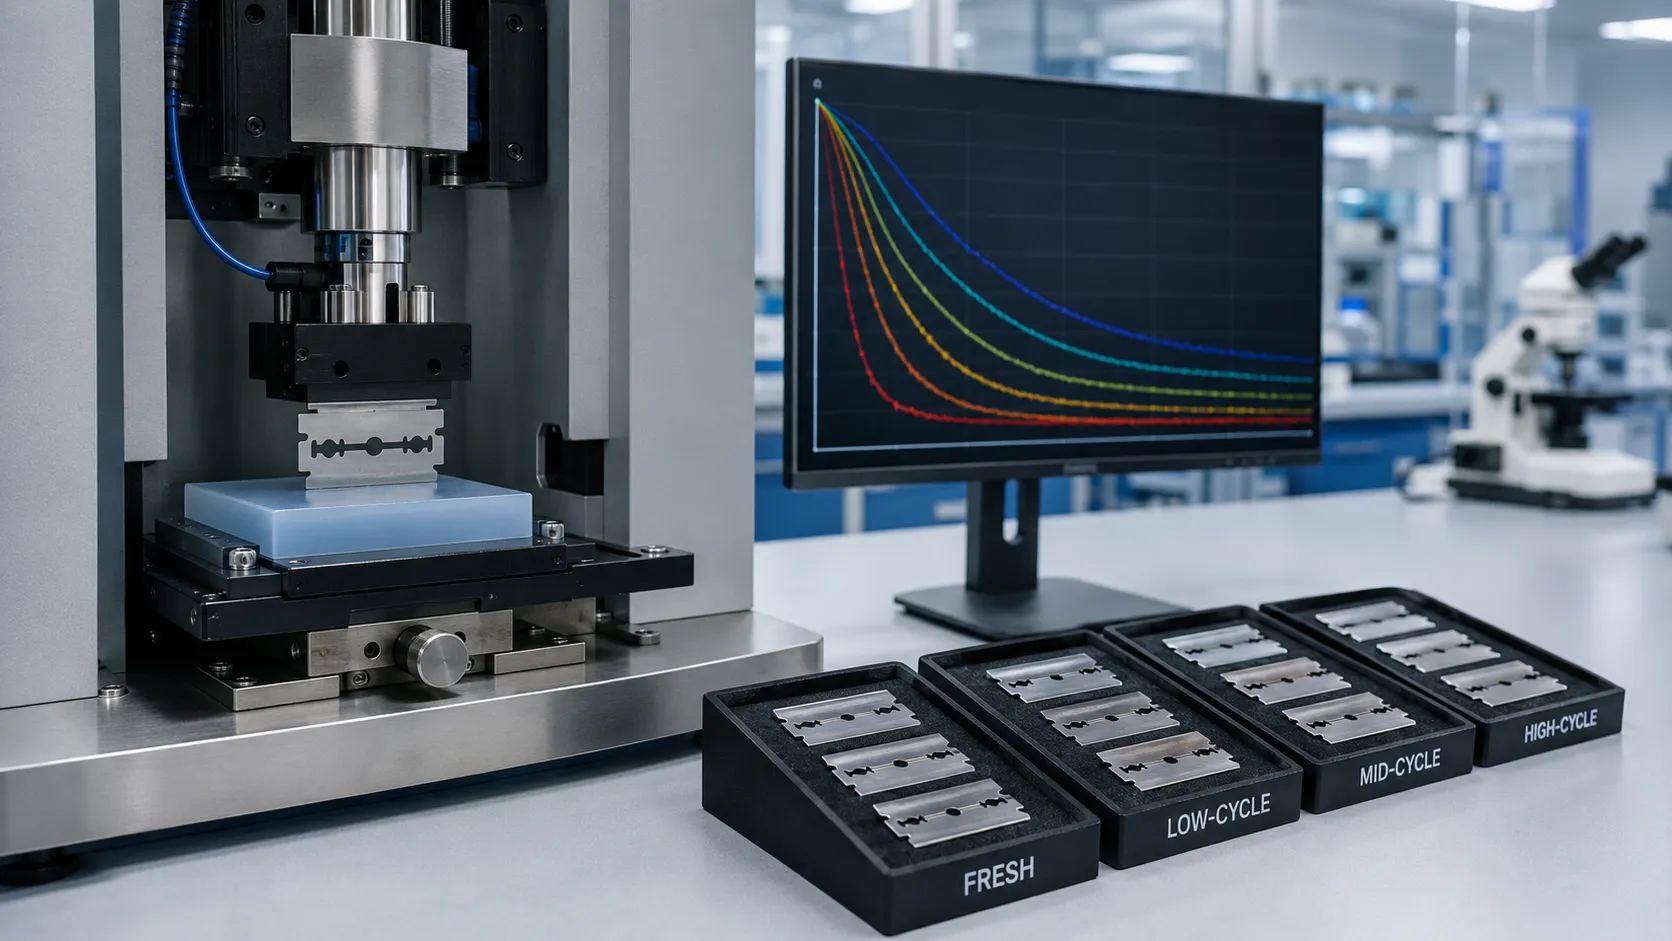
Um estudo de durabilidade de borda de lâmina precisa de pelo menos uma medição fresca e vários pontos de verificação definidos pós-desgaste. Declare o meio de desgaste, alimentação de meio fresco, oscilação ou movimento de corte, golpe, velocidade, força ou penetração, número de ciclos, estado de lubrificação, método de enxágue e intervalo entre desgaste e medição.
A design de medidas repetidas acompanha uma lâmina através dos pontos de verificação, mas cada medição adiciona desgaste. Um design de coorte em estágios atribui lâminas comparáveis a diferentes níveis de desgaste, reduzindo os efeitos do histórico de medições, mas utilizando mais espécimes. Selecione o design antes de ver os resultados.
Plotar a força em relação aos ciclos de desgaste. Relatar F0, força estabilizada precocemente, força após cada ponto de controle, mudança percentual, inclinação e o ciclo em que um limite pré-acordado é ultrapassado. Não assuma que a força deve aumentar monotonamente. O alisamento ou redistribuição precoce do revestimento pode temporariamente reduzir a força antes que o dano na borda se torne dominante. É exatamente por isso que uma primeira leitura e uma leitura final são mais fracas do que uma curva de desgaste completa.
Testes de Consistência de Afiamento em Variabilidade do Processo
teste de consistência de afiamento deve amostrar o processo, não uma caixa conveniente. Inclua a posição da lâmina, a vida da roda de afiação, o lote de revestimento, o tempo de produção, a faixa da lâmina, a estação de soldagem e a cavidade de montagem quando relevante. Finalize o plano após a variação do método ser conhecida.
| Camada de Validação | Evidência Necessária | Decisão Primária |
|---|---|---|
| Instrumento | Verificação de força, resolução, desvio, alinhamento | O equipamento pode resolver a diferença? |
| Método | Repetibilidade entre operador, dia, dispositivo e lote de mídia | O ruído do teste é aceitável? |
| Produto | Mediana, média, variação, percentil, valores atípicos | O lote está centrado e consistente? |
| Durabilidade | Curva de força em pontos de verificação de desgaste definidos | A borda mantém o desempenho? |
ISO 5725-2:2025 suporta estudos de repetibilidade e reprodutibilidade. A verificação de força pode usar princípios aplicáveis de ISO 7500-1:2018, observando sua fronteira de verificação estática. Defina limites após o estudo de medição e use um banda de guarda quando a incerteza importa perto do limite.
Transforme o Método em um Acordo de Controle de Fornecedor OEM
Para sourcing OEM e ODM, anexe o método aprovado à especificação da lâmina. Identifique a revisão do método, a revisão do desenho, o dispositivo de teste, o suporte, o código de mídia e os controles de lote, condicionamento, população de referência, local da amostra, número de lâminas, número de cortes, regras de curva excluídas, estatísticas e limites de aceitação. Os arquivos de curva bruta devem permanecer rastreáveis ao lote da lâmina e ao lote do cartucho.
Audite as variáveis vinculadas: fonte da lâmina, moagem, tratamento térmico, revestimento duro, revestimento de baixa fricção, limpeza, suporte, soldagem e posição de montagem. Exija controle de mudança de engenharia antes que um Fornecedor as mude. Uma lâmina de referência controla a medição; um exemplar de produto padrão controla a construção comercial. Eles não são a mesma ferramenta.
A Haward Razor pode alinhar uma matriz personalizável com a fonte da lâmina, a arquitetura do Razor, reivindicações e mercado. A validação final deve combinar dados de força de corte com microscopia de borda e, quando necessário, estudos de barbear. Nenhum teste de bancada sozinho prova todos os aspectos de conforto.
Referências e Limites do Método
- Testador CATRA REDS: método de corte e desgaste constante de profundidade de lâmina/escupelo em silicone-rubber.
- US9751230B2: parâmetros de força de corte de cabelo único e prática de lâmina de controle divulgados.
- ISO 8442-5:2004: escopo e estrutura do método para facas de preparação de alimentos, não um padrão dedicado para lâminas.
- A Biomecânica do Barbear com Lâmina: relação entre a hidratação do cabelo, força de corte, interação com a pele e desempenho do barbear.
- McCarthy, Hussey e Gilchrist: análise de deslocamento forçado e conceito de energia para iniciação de um teste de corte de elastômero.
- ISO/IEC 17025:2017: competência e operação consistente de laboratórios de teste e calibração.
Valide a Borda, Não Apenas o Primeiro Número
Aprovar uma lâmina de barbear apenas após a força inicial, desgaste controlado, forma da curva, consistência e capacidade de medição estarem de acordo. Envie ao Haward Razor o formato da sua lâmina, design do cartucho, vida útil desejada, amostra de referência e método de teste atual. Nossa equipe de OEM e ODM pode ajudar a construir uma matriz de validação de fornecedor para o seu projeto.







