








Um fornecedor pode apresentar uma proposta com uma produção mensal, ganhar o programa e, mesmo assim, não cumprir a primeira entrega. O valor apresentado multiplica a velocidade da máquina por todas as horas disponíveis, ignorando as cavidades do molde, as trocas de produção, os tempos de inatividade, as peças rejeitadas, as lacunas de mão-de-obra, as linhas partilhadas e as encomendas de outros clientes. Quando chega o pico de encomendas, as pegas moldadas acumulam-se antes da montagem dos cartuchos, as lâminas de barbear acabadas ficam à espera dos cartões impressos ou a embalagem torna-se o gargalo oculto. O comprador depara-se então com remessas parciais, transporte aéreo, penalizações por parte dos retalhistas e perda de espaço nas prateleiras. Este é o verdadeiro perigo por trás de dados não verificados capacidade de produção de lâminas de barbear. Uma análise de due diligence rigorosa evita essa situação, acompanhando um SKU aprovado ao longo das etapas de moldagem, montagem, inspeção e embalagem e, em seguida, comparando a produção efetiva comprovada com a capacidade disponível durante o período de produção exigido.
Um fornecedor qualificado comprova a produção específica por modelo, indicando as cavidades ativas do molde, o tempo de ciclo real, o tempo de funcionamento, o rendimento, as perdas decorrentes da troca de produção, o pessoal necessário, a alocação da linha de produção e a carga comprometida. A Haward avalia programas personalizáveis de OEM e ODM para lâminas de barbear em todas as etapas — moldagem, montagem de cartuchos, inspeção e embalagem —, em vez de apresentar um único valor de capacidade mensal sem fundamentação.
Os diretores de aprovisionamento, os gestores de operações, os grandes retalhistas e os grossistas de produtos de engenharia devem prosseguir. As secções seguintes revelam as verificações no chão de fábrica que os compradores experientes utilizam para desmascarar alegações exageradas de capacidade e identificar a verdadeira gargalo na produção de lâminas de barbear, distinguir a produção teórica da produção disponível e celebrar um contrato que preveja um plano de entregas capaz de fazer face aos picos sazonais de procura.
Substituir um valor de capacidade por quatro valores comercialmente distintos
Pergunte o que o fornecedor pretende dizer antes de comparar orçamentos
Duas fábricas podem ambas afirmar que produzem “três milhões de unidades por mês”, mas oferecer uma segurança de entrega muito diferente. A primeira pode descrever todo o equipamento a uma velocidade ideal. A segunda pode referir unidades comercializáveis já testadas no modelo Razor exato e na embalagem correspondente. Uma equipa de aprovisionamento deve exigir quatro definições:
- Capacidade instalada: todo o equipamento indicado, independentemente de estarem ou não disponíveis as ferramentas, os operadores e os materiais adequados.
- Capacidade teórica: produção calculada com base no tempo de ciclo nominal, normalmente antes de ter em conta as paragens, os resíduos e as mudanças de produção.
- Capacidade comprovada: unidades vendidas registadas ao longo de um período representativo para a família de produtos em questão.
- Capacidade disponível: produção comprovada menos encomendas confirmadas, manutenção, flexibilidade reservada e outras cargas comprometidas.
O último valor é o mais importante para um comprador. Deve estar associado a um SKU específico, a um horário de trabalho, a especificações de embalagem, a um período de tempo e a uma unidade de produção. Um fabricante OEM que não consiga distinguir estas definições ainda não comprovou a sua capacidade de produção de lâminas de barbear. Exija que os pressupostos sejam apresentados por escrito, para que a documentação comercial possa ser comparada com os registos de produção durante a auditoria.
Mapeie todo o percurso do Razor antes de procurar o ponto de estrangulamento
Concentre-se nas boas unidades, e não nas velocidades individuais das máquinas
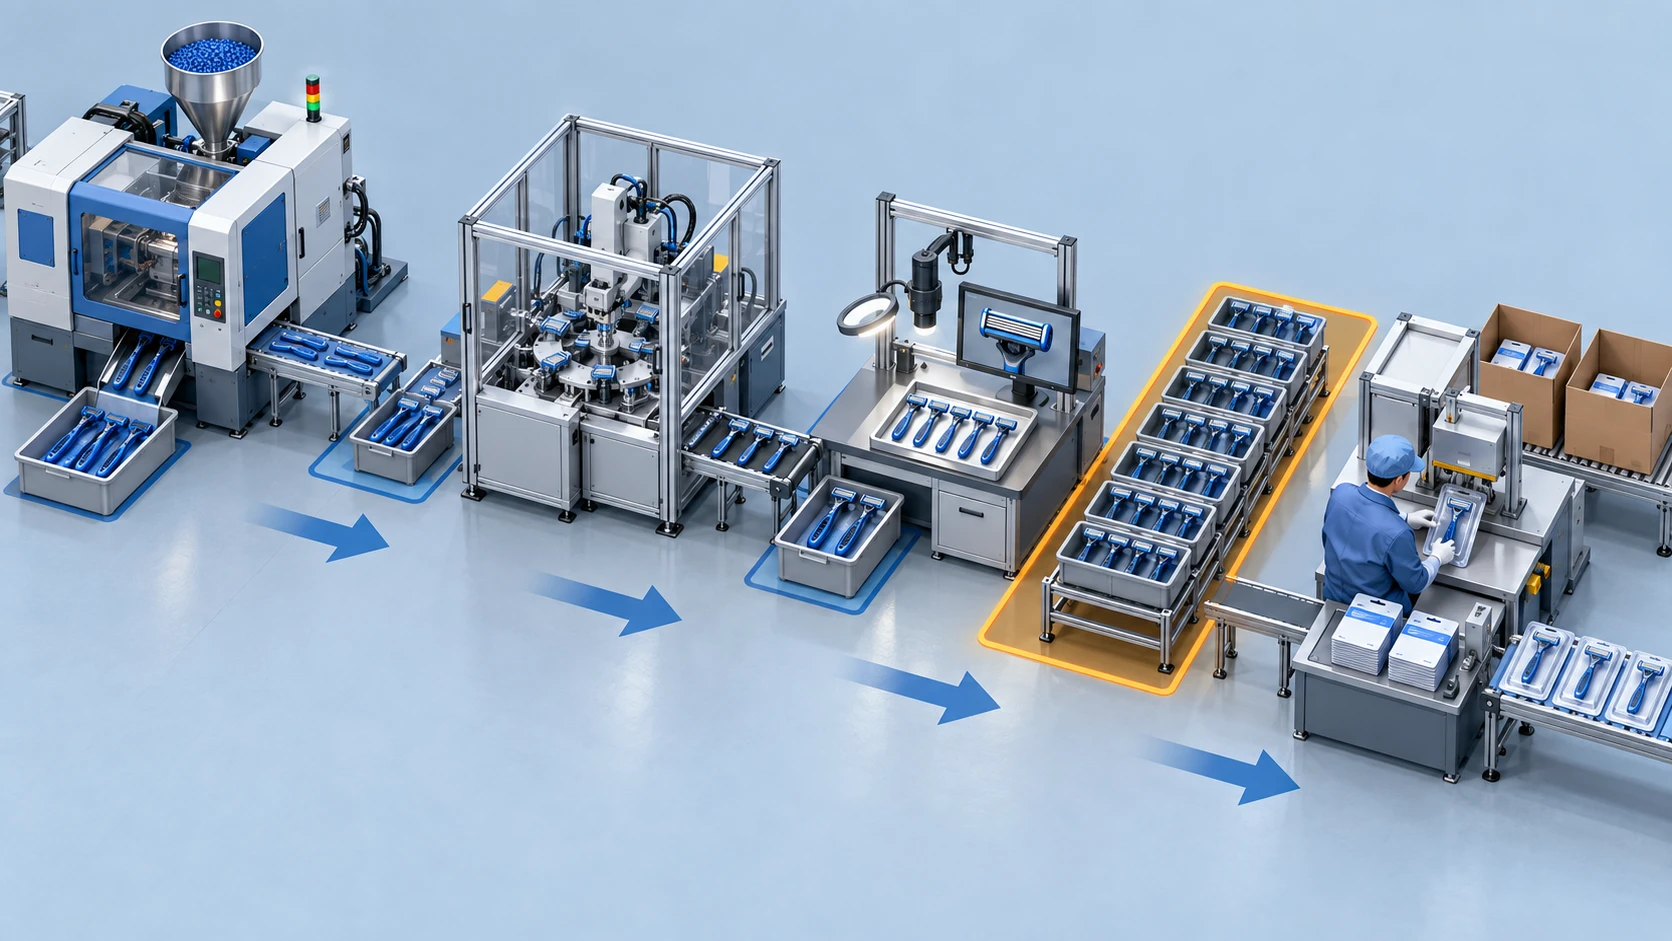
O verdadeiro gargalo na produção de lâminas de barbear é a fase com a menor produção sustentável do produto em questão, para o mix de produtos especificado. Pode não ser a máquina mais cara. Comece por definir um percurso que mostre todos os pontos de transformação e inspeção para o Razor selecionado:
- Moldar a pega rígida, o alojamento do cartucho, a proteção, a tampa e os componentes do conector.
- Realizar sobremoldagem nas áreas de pega macia ou decoração secundária completa, conforme necessário.
- Prepare as lâminas, os espaçadores, as tiras lubrificantes e outros componentes do cartucho.
- Montar ou fixar o cartucho e realizar uma inspeção funcional.
- Junte o cartucho e a pega, ou embale as cabeças de substituição separadamente.
- Colocar o produto na embalagem de retalho, selá-la, verificar o design gráfico e o código de barras, encaixotar e paletizar.
Registe o tempo de ciclo, o tamanho do lote, a fila, o limite de trabalho em curso, o rendimento e o número de colaboradores em cada etapa. Uma pilha de pegas moldadas antes da montagem indica um desequilíbrio; as lâminas «Razor» acabadas à espera junto a uma linha de embalagem em paragem revelam uma dependência da fase de embalagem. A capacidade é, portanto, um resultado do fluxo de valor, não um inventário de máquinas. O fornecedor deve também identificar as operações subcontratadas, uma vez que a subcontratação introduz risco de visibilidade, tempo de transporte adicional e mais um proprietário de capacidade.
| Fase do processo | Fatores que influenciam a capacidade a verificar | Provas solicitadas | Risco oculto típico |
|---|---|---|---|
| Moldagem por injeção | Cavidades ativas, tempo de ciclo, prensas compatíveis, tempo de funcionamento, mudanças de resina e de cor | Ficha do molde, registo da máquina, produção por cavidade, tempo de inatividade e relatório de refugo | Cavidade bloqueada ou dependência de uma única máquina |
| Montagem de cartuchos | Velocidade da estação, alimentação de lâminas, fixação ou soldadura, microparagens, substituição de peças | Quadro de produção por hora, códigos de paragem, histórico de contagem de peças boas | Inflacão da velocidade nominal |
| Montagem final e inspeção | Balanço do operador, verificações funcionais, retrabalho, cobertura dos turnos | Procedimentos normalizados, escala de trabalho, registos de inspeção e de retrabalho | Produção limitada pela mão-de-obra |
| Embalagem para venda a retalho | Tipo de embalagem, ciclo de selagem, mudança de arte final, controlo de códigos de barras, cadência de produção de caixas | Teste da linha de embalagem, arte final aprovada, contagem por hora dos produtos embalados | Atrasos na embalagem ou estrangulamento devido ao carregamento manual |
Verificar a capacidade de moldagem por injeção ao nível do molde e do SKU
Conte as cavidades ativas e os ciclos reais, e não as máquinas numa visita guiada
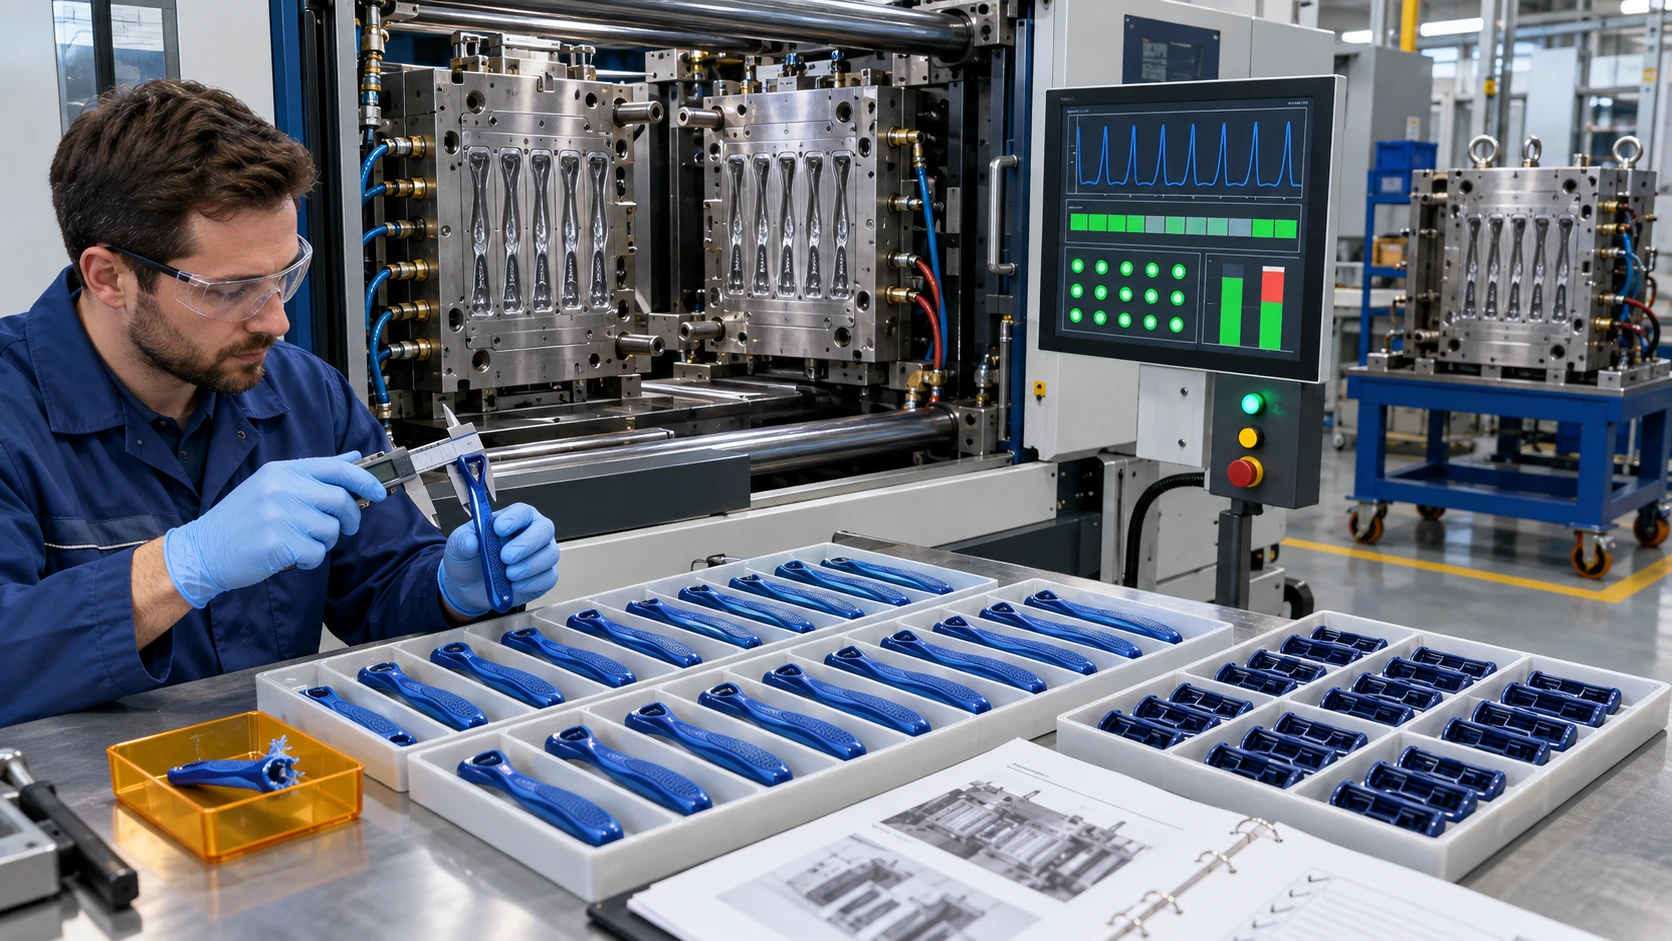
Capacidade de moldagem por injeção Começa pela ferramenta aprovada, e não pelo número de prensas na oficina. Verifique o número de cavidades previsto no projeto e as cavidades que estão efetivamente a produzir peças em conformidade. Um molde nominal de oito cavidades a funcionar com uma cavidade bloqueada é um recurso de sete cavidades. Confirme se as prensas alternativas têm a força de fixação, o tamanho da injeção, os controlos, a interface do robô e a janela de processo validados corretos; uma prensa vazia não constitui automaticamente capacidade de reserva.
Utilize um cálculo transparente:
Unidades por hora = cavidades ativas × 3 600 ÷ segundos reais do ciclo × tempo de funcionamento × rendimento na primeira passagem.
- Tempo de, pelo menos, 30 ciclos estáveis consecutivos, e não apenas o melhor ciclo.
- Distinguir as alterações planeadas de cor ou de molde das avarias imprevistas.
- Inclui a secagem da resina, a purga, os resíduos de arranque, o carregamento das inserções e a sobremoldagem TPR.
- Analise a produção e os defeitos por cavidade, pois uma única cavidade com falhas pode reduzir a produção comercializável.
- Verifique as peças de substituição, a manutenção preventiva, o apoio técnico para canais quentes e o prazo de reparação dos moldes.
A moldagem por injeção é um processo em várias etapas cujo ciclo inclui atividades de enchimento, arrefecimento e reinicialização. Por conseguinte, o comprador deve basear-se em ciclos em tempo real e históricos, e não numa estimativa baseada em desenhos, ao validar a capacidade de um OEM ou ODM.
Testar a capacidade da linha de montagem de lâminas de barbear em condições normais de produção
Observar as paragens, o sortido de produtos e a carga de inspeção
Uma linha de alta velocidade raramente atinge a velocidade nominal durante todo um turno. Capacidade da linha de montagem de lâminas de barbear é reduzida devido à reposição de material, encravamentos na alimentação das lâminas, colocação de tiras, alarmes de soldadura ou fixação, ajustes na troca de peças, inspeção, pausas e recuperação de avarias. Peça ao fabricante para realizar o teste com o número alvo de lâminas e a construção do cartucho, utilizando o pessoal habitual, componentes aprovados e controlos de qualidade de rotina. Uma demonstração com um produto mais simples não valida o programa do comprador.
Durante o julgamento, registe:
- Hora prevista, tempo de inatividade programado, tempo de funcionamento e minutos de paragem não programada;
- Total de conjuntos, conjuntos em conformidade, retrabalho e rejeitos;
- Velocidade média durante a execução e total de unidades válidas por hora programada;
- Número, duração e código do motivo de cada paragem;
- Procura-se pessoal para as tarefas de alimentação, inspeção, descarga e manuseamento de materiais;
- Tempo de troca entre plataformas de 3, 5 ou 6 pás, quando aplicável.
Compare o período de teste em tempo real com um histórico de produção de oito a doze semanas. Um período de teste curto pode ocultar perdas relacionadas com a manutenção e com o pessoal; o histórico pode ocultar uma deterioração recente. Ambas as perspetivas são necessárias para estabelecer uma avaliação credível capacidade de produção de lâminas de barbear.
Encare a embalagem como um processo de produção e não como uma etapa administrativa final
As embalagens personalizadas para retalho tornam-se frequentemente o último e mais rigoroso fator limitante
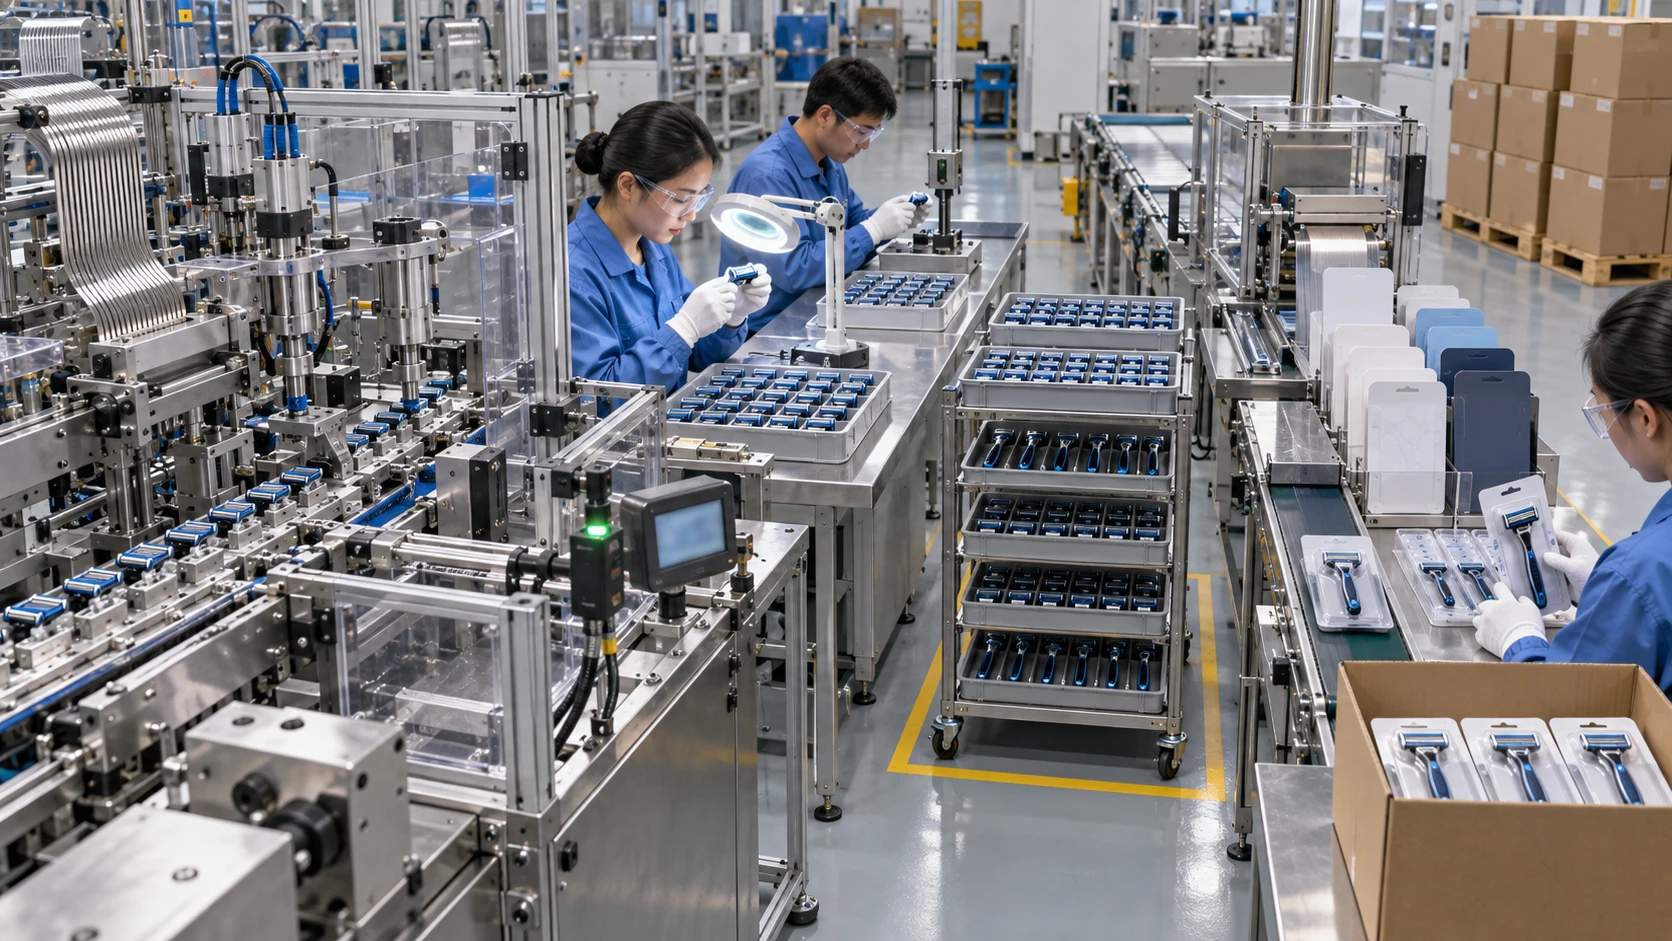
Um fornecedor pode ter horas de moldagem e montagem disponíveis, mas não conseguir cumprir o prazo de entrega devido à lentidão do pacote personalizável. Lâminas de barbear a granel, cartões de papel, embalagens blister, embalagens flow-wrap, caixas de recarga, conjuntos de oferta e caixas de exposição requerem equipamento e mão-de-obra diferentes. O carregamento manual pode ser aceitável para uma encomenda piloto, mas torna-se um risco de escalabilidade durante uma promoção nacional.
O comprador deve realizar um teste de linha utilizando embalagens destinadas à produção. Deve contar as embalagens de retalho em bom estado por hora programada e verificar:
- Chegada do material impresso e revisão aprovada da arte final;
- Orientação na alimentação e número de manuseamentos por embalagem;
- Velocidade de selagem, inspeção da selagem, verificação do código de barras e aplicação de etiquetas;
- Requisitos relativos ao número de embalagens, caixa interior, caixa principal, etiqueta da caixa e palete;
- Perdas decorrentes da mudança entre idiomas, cores, clientes e encartes promocionais;
- Tempo de inspeção, quarentena e libertação dos produtos acabados.
Não converta o inventário de produtos Razor não embalados em “capacidade de produto acabado”. Enquanto a embalagem comercializável correta não passar na inspeção, não poderá satisfazer a ordem de compra do retalhista. O desempenho na embalagem deve, portanto, constar no mesmo modelo de capacidade que a moldagem e a montagem.
Recalcular a capacidade tendo em conta o tempo de funcionamento, o rendimento e as perdas de troca de produção
Utilize um modelo ilustrado do comprador para identificar o obstáculo
Os números que se seguem constituem um exemplo definido pelo comprador, não representando afirmações da Haward sobre a produção nem limites de aceitação universais. Mostram por que razão a produção teórica é comercialmente enganadora. Cada fase começa com a produção possível durante o tempo programado, aplicando-se depois o tempo de funcionamento medido e o rendimento na primeira passagem. A embalagem torna-se o gargalo, apesar de a fábrica dispor de equipamento a montante mais rápido.
| Palco | Unidades teóricas por dia | Tempo de funcionamento observado | Rendimento na primeira passagem | Unidades válidas calculadas por dia |
|---|---|---|---|---|
| Moldagem por injeção | 17,400 | 82% | 98.0% | 13,983 |
| Montagem de cartuchos | 15,000 | 85% | 97.0% | 12,368 |
| Montagem final e inspeção | 14,000 | 88% | 98.5% | 12,135 |
| Embalagem | 11,500 | 80% | 99.0% | 9,108 |
Com 26 dias de funcionamento, a linha suporta cerca de 236 808 unidades embaladas por mês, tendo em conta os pressupostos. Se já estiverem comprometidas 150 000 unidades e 20 000 estiverem reservadas para recuperação, restam apenas 66 808 unidades disponíveis. Esta é a capacidade que uma equipa de aquisições pode negociar — e não o valor de 452 400 unidades moldadas obtido através da multiplicação de 17 400 por 26 dias.
Medir separadamente as perdas decorrentes da mudança de produção e a capacidade relacionada com o mix de produtos
Um plano de produção misto de OEM não pode funcionar à velocidade de um único SKU
A capacidade diminui à medida que a variedade aumenta. Uma fábrica que produza uma única lâmina de barbear padrão durante um mês inteiro pode apresentar um excelente rendimento, enquanto um calendário de produção de um fabricante de equipamento original (OEM) que inclua seis cores, três decorações de cabo, dois números de cartuchos e quatro pacotes linguísticos perde horas com as mudanças de produção e as aprovações. Uma configuração mais rápida liberta capacidade e permite a produção de lotes mais pequenos e económicos, mas é necessário, em primeiro lugar, quantificar essa perda.
Solicite uma matriz de conversão que abranja:
- Alterações no molde, na cor, na resina e no TPR;
- Conversão do número de lâminas ou da plataforma do cartucho;
- Configuração para impressão de logótipos, decoração com folha metálica, tampografia ou a laser;
- Alterações nas matrizes, nos designs gráficos, nos códigos de barras e nas caixas de embalagem de retalho;
- Aprovação inicial e autorização para o arranque e desmantelamento.
O calendário deve indicar o tempo de travagem nas quatro rodas, o tempo de aprovação e a primeira unidade em conformidade — não se trata apenas de uma troca mecânica de ferramentas. Peça ao fornecedor para simular a composição semanal real e as dimensões das campanhas do comprador. A consolidação de variantes compatíveis numa plataforma partilhada pode proteger a produção, enquanto as tiragens curtas e frequentes podem alterar o gargalo na produção de lâminas de barbear desde a velocidade do equipamento até à disponibilidade da configuração. Qualquer lote mínimo proposto deve ser justificado com base neste modelo de perdas, e não em preferências de vendas.
A auditoria demonstrou os resultados, o tempo de atividade e a dependência da mão-de-obra
Reconcilie os registos em vez de aceitar um painel de controlo pré-definido
Uma análise de due diligence fiável deve cruzar, pelo menos, três fontes de dados. Compare os dados do ERP ou das ordens de produção concluídas, os contadores de linha ou os quadros de turnos e os recibos de armazém relativos às mesmas datas e à mesma família de SKUs. Investigue as discrepâncias causadas por retrabalho, registos atrasados, trabalho subcontratado ou material em quarentena. O Estrutura da norma ISO 22400 é útil para estruturar os KPIs de produção, mas o contrato tem ainda de definir cada fórmula, base temporal e fonte de dados.
- Análise documental: analisar doze semanas de produção, tempo de inatividade, refugo, tempo de troca de linha, efetivo e carga de trabalho atual.
- Auditoria ao site: percorrer todo o percurso, verificar a identidade dos ativos e observar um período representativo de produção.
- Auditoria à produção-piloto: executar o plano aprovado para o Razor, os componentes, a embalagem e o plano de qualidade normal.
- Auditoria de preparação para os picos de procura: Confirmar os materiais, os operadores, a manutenção preventiva e a reserva de capacidade antes do período fixo.
- Análise após o lançamento: comparar a produção prevista com a real e, em seguida, encerrar as ações de recuperação.
O tempo de inatividade merece uma atenção especial, uma vez que o estado do equipamento afeta diretamente a produção disponível. Investigação do NIST no domínio da indústria transformadora da mesma forma, considera o tempo de inatividade não planeado como uma fonte de perda de produtividade e um risco para a fiabilidade. Verifique o calendário de manutenção, as peças sobressalentes essenciais, o procedimento de escalamento e a disponibilidade das ferramentas de apoio.
Não confunda certificados ou relatórios AQL com comprovativos de capacidade
Utilize os documentos de conformidade para os fins a que se destinam
Um válido ISO 9001 O certificado pode reforçar a confiança de que o fabricante aplica um sistema de gestão da qualidade dentro do âmbito declarado. Não certifica uma produção mensal específica, uma lâmina de barbear específica nem o desempenho nas entregas. Confirme a edição aplicável, o emitente do certificado, a acreditação, a morada das instalações, o âmbito, a data de validade ou o estado de transição, e se o local de produção está abrangido. Em seguida, verifique a capacidade com base em evidências operacionais.
Da mesma forma, ISO 2859-1:2026 apresenta esquemas de amostragem de aceitação indexados por um limite de qualidade de aceitação (AQL) para a inspeção lote a lote. Um resultado do AQL ajuda a decidir se um lote inspecionado é aceite de acordo com o plano acordado; não comprova a capacidade do processo nem a capacidade disponível. Os compradores devem manter estas decisões separadas:
- Provas do Sistema de Gestão da Qualidade: Os processos estão controlados e as responsabilidades definidas?
- Validação do produto: A lâmina Razor, fabricada pelo OEM ou ODM aprovado, cumpre as especificações?
- Aceitação do lote: A remessa cumpre o plano de inspeção acordado?
- Verificação da capacidade: Será que todo o percurso consegue manter um bom rendimento dentro do intervalo de tempo exigido?
Esta separação impede que dependência excessiva do certificado e garante que as decisões comerciais se baseiem em dados concretos.
Converter a auditoria em controlos de reserva e recuperação de capacidade
Contrato para a janela pretendida, e não uma promessa geral da fábrica
A due diligence tem um valor limitado, a menos que o contrato de compra garanta a capacidade verificada. O comprador e o fornecedor devem traduzir o modelo aprovado em compromissos operacionais. É importante distinguir uma previsão não vinculativa de um compromisso firme de compra e especificar quando os materiais, a mão-de-obra, o equipamento de produção e o tempo de produção passam a estar reservados.
- Reserva de capacidade: unidades nomeadas por semana para o Razor e o pacote definidos.
- Janela congelada: período durante o qual a quantidade, o design gráfico e as especificações não podem ser alterados sem aprovação prévia.
- Faixa elástica: tolerâncias para cima e para baixo definidas pelo comprador, com prazos de pré-aviso.
- Divulgação de carga: confirmação regular da procura confirmada em relação à capacidade comprovada.
- Plano de recuperação: gatilho, contenção, regras relativas a horas extraordinárias, equipamento alternativo, sequência de pendências e periodicidade dos relatórios.
- Controlo da subcontratação: aprovação prévia por escrito e direitos equivalentes em matéria de qualidade, rastreabilidade e auditoria.
Defina como são tratados, ao abrigo da legislação aplicável, os casos de transporte urgente, o incumprimento de prazos de venda a retalho, as alterações por parte do comprador, os casos de força maior e os atrasos causados pelo fornecedor. Um plano de recuperação realista protege melhor a cadeia de abastecimento do que uma promessa sem fundamento de “acrescentar mais um turno”, especialmente quando o estrangulamento requer mão de obra qualificada, ferramentas aprovadas ou embalagens personalizadas.
Compre resultados comprovados, não um número de destaque
Escolha um fabricante que possa comprovar capacidade de produção de lâminas de barbear desde a moldagem até aos produtos embalados. Envie à Haward as especificações do seu Razor, as previsões, o período de lançamento, o mix de SKUs e o plano de embalagem para analisar um modelo de capacidade OEM ou ODM personalizável, identificar o verdadeiro obstáculo e elaborar uma proposta prática de produção e recuperação.







