








Un proveedor puede presupuestar una producción mensual, adjudicarse el programa y, aun así, incumplir la primera entrega. El titular multiplica la velocidad de la máquina por cada hora disponible, pero pasa por alto las cavidades del molde, los cambios de serie, los tiempos de inactividad, las piezas rechazadas, las carencias de mano de obra, las líneas compartidas y los pedidos de otros clientes. Cuando llega el pico de pedidos, las asas moldeadas se acumulan antes del montaje de los cartuchos, las maquinillas de afeitar terminadas esperan a que se impriman las tarjetas o el embalaje se convierte en el cuello de botella oculto. El comprador se enfrenta entonces a envíos parciales, transporte aéreo, sanciones de los minoristas y pérdida de espacio en las estanterías. Este es el verdadero peligro que se esconde tras los datos no verificados capacidad de producción de maquinillas de afeitar. Una revisión rigurosa de diligencia debida lo evita mediante el seguimiento de una referencia (SKU) aprobada a lo largo de las fases de moldeo, montaje, inspección y embalaje, y la posterior comparación de la producción real con la capacidad disponible durante el plazo de producción requerido.
Un proveedor cualificado demuestra la producción específica por modelo con cavidades de molde activas, tiempo de ciclo real, tiempo de actividad, rendimiento, pérdidas por cambio de producción, dotación de personal, asignación de líneas y carga comprometida. Haward evalúa los programas personalizables de OEM y ODM de Razor en las fases de moldeo, montaje de cartuchos, inspección y embalaje, en lugar de presentar una cifra de capacidad mensual sin fundamento.
Los directores de aprovisionamiento, los responsables de operaciones, los grandes minoristas y los mayoristas de productos de ingeniería deberían seguir adelante. En los apartados siguientes se describen las comprobaciones en planta que realizan los compradores con experiencia para poner al descubierto las afirmaciones exageradas sobre la capacidad y localizar la verdadera cuello de botella en la producción de maquinillas de afeitar, distinguir entre la producción teórica y la real, y acordar un plan de entregas que pueda hacer frente a los picos estacionales de demanda.
Sustituir un número de capacidad por cuatro números comercialmente distintos
Pregunta al proveedor a qué se refiere antes de comparar presupuestos
Dos fábricas pueden afirmar ambas que producen “tres millones de unidades al mes”, aunque ofrezcan una fiabilidad de entrega muy diferente. La primera puede describir todo el equipamiento a una velocidad ideal. La segunda puede informar de las unidades comercializables que ya se han probado con el modelo y el embalaje exactos de Razor. Un equipo de aprovisionamiento debería exigir cuatro definiciones:
- Capacidad instalada: todo el equipo indicado, independientemente de si se dispone o no de las herramientas, los operarios y los materiales adecuados.
- Capacidad teórica: producción calculada con un tiempo de ciclo nominal, normalmente sin tener en cuenta los tiempos de inactividad, los desechos ni los cambios de producción.
- Capacidad demostrada: unidades vendidas registradas durante un período representativo en la familia de productos correspondiente.
- Capacidad disponible: producción demostrada menos los pedidos confirmados, el mantenimiento, la flexibilidad reservada y otras cargas comprometidas.
La última cifra es la más importante para un comprador. Debe estar vinculada a un SKU concreto, un horario de turnos, unas especificaciones de embalaje, un periodo de tiempo determinado y una planta de producción. Un fabricante OEM que no sea capaz de diferenciar estas definiciones aún no ha demostrado su capacidad de producción de maquinillas de afeitar. Solicite que se pongan por escrito las hipótesis, de modo que, durante la auditoría, se puedan cotejar los datos de ventas con los registros de producción.
Analiza el enrutamiento completo de Razor antes de buscar el cuello de botella
Fíjate en las buenas unidades, no en las velocidades de cada máquina por separado
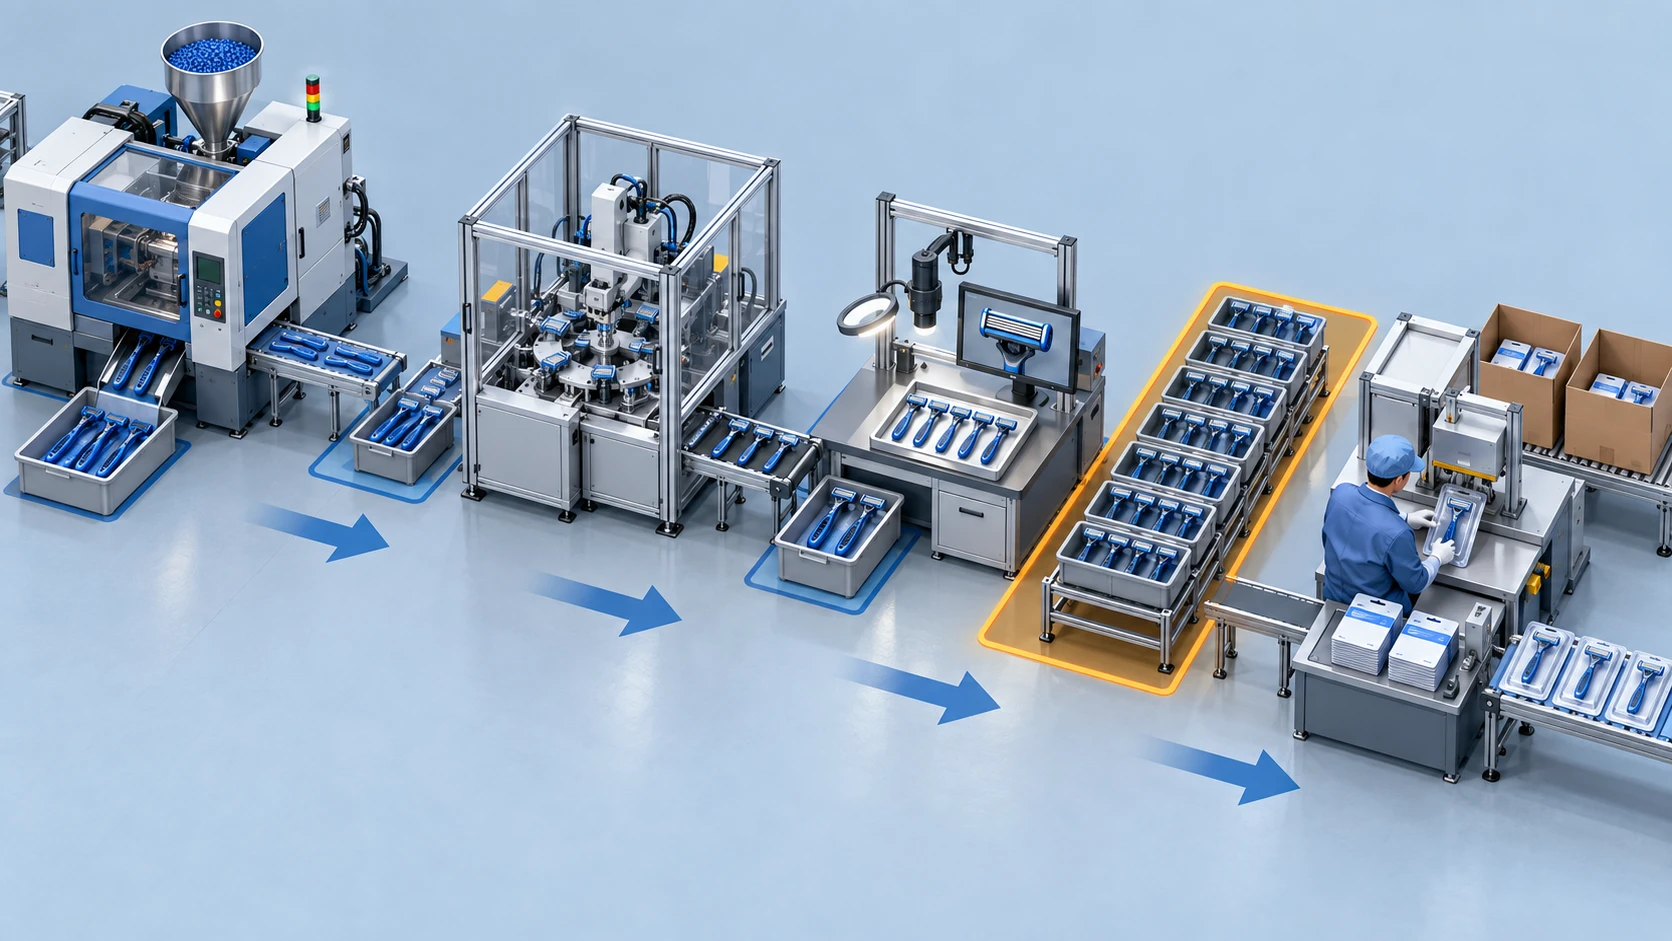
El verdadero cuello de botella en la producción de maquinillas de afeitar es la etapa con la menor producción sostenible de productos de calidad para la gama de productos especificada. Puede que no sea la máquina más cara. Empieza con una ruta de producción que muestre todos los puntos de transformación e inspección para el modelo Razor seleccionado:
- Moldea el mango rígido, la carcasa del cartucho, la protección, la tapa y los componentes del conector.
- Realizar sobremoldeado en las zonas de agarre blando o una decoración secundaria completa cuando sea necesario.
- Prepara las cuchillas, los separadores, las tiras lubricantes y otros componentes del cartucho.
- Monta o fija el cartucho y realiza una comprobación de funcionamiento.
- Une el cartucho y el mango, o envía los cabezales de recambio por separado.
- Cargar el envase de venta al público, precintarlo, comprobar el diseño gráfico y el código de barras, empaquetarlo en cajas y paletizarlo.
Registra el tiempo de ciclo, el tamaño del lote, la cola, el límite de trabajo en curso, el rendimiento y la dotación de personal en cada paso. Una pila de asas moldeadas antes del montaje indica un desequilibrio; las maquinillas de afeitar terminadas que esperan junto a una línea de blíster inactiva ponen de manifiesto la dependencia del proceso de embalaje. Por lo tanto, la capacidad es un resultado de la cadena de valor, no un inventario de maquinaria. El proveedor también debe identificar las operaciones subcontratadas, ya que la subcontratación introduce riesgo de visibilidad, un tiempo de transporte adicional y otro titular de la capacidad.
| Fase del proceso | Factores que influyen en la capacidad y que deben verificarse | Pruebas solicitadas | Riesgos ocultos habituales |
|---|---|---|---|
| Moldeo por inyección | Cavidades activas, tiempo de ciclo, prensas compatibles, tiempo de funcionamiento, cambios de resina y de color | Ficha del molde, registro de la máquina, producción por cavidad, tiempo de inactividad e informe de desechos | Cavidad bloqueada o dependencia de una sola máquina |
| Ensamblaje de cartuchos | Velocidad de la estación, alimentación de láminas, fijación con clavos o soldadura, microtopes, cambio de piezas | Cuadro de producción por horas, códigos de paradas, historial de recuentos de piezas en buen estado | Inflado a la velocidad indicada en la placa de características |
| Montaje final e inspección | Saldo del operario, comprobaciones funcionales, reelaboración, cobertura de turnos | Procedimientos estándar de trabajo, lista de personal, registros de inspección y de correcciones | Producción limitada por la mano de obra |
| Envases para venta al por menor | Tipo de embalaje, ciclo de sellado, cambio de diseño, control de códigos de barras, ritmo de producción de cajas | Prueba de la línea de envasado, material gráfico aprobado, recuento por hora de los productos envasados | Retrasos en el embalaje o cuello de botella en la carga manual |
Verificar la capacidad de moldeo por inyección a nivel de molde y de SKU
Cuenta las caries activas y los ciclos reales, no las máquinas de una gira
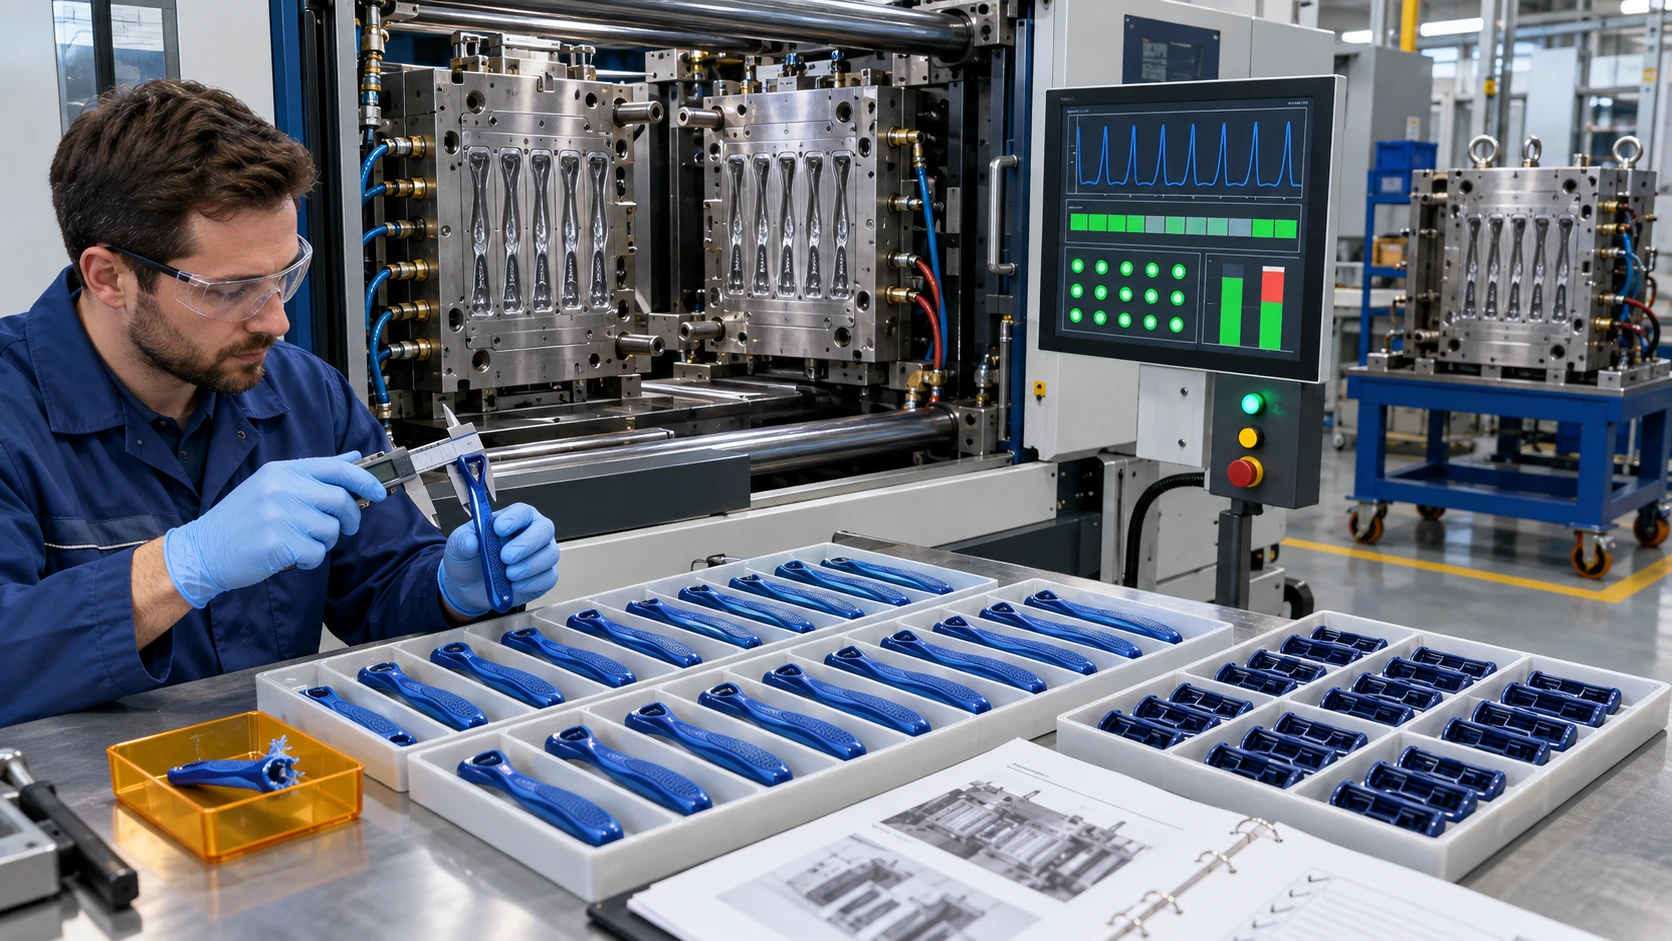
Capacidad de moldeo por inyección Comienza por la herramienta homologada, no por el número de prensas del taller. Verifica el número de cavidades diseñado y las cavidades que realmente producen piezas conformes. Un molde nominal de ocho cavidades que funciona con una cavidad bloqueada es un activo de siete cavidades. Confirme que las prensas alternativas tengan la fuerza de cierre, el tamaño de inyección, los controles, la interfaz con el robot y la ventana de proceso validada adecuados; una prensa vacía no constituye automáticamente una capacidad de reserva.
Utiliza un cálculo transparente:
Unidades buenas por hora = cavidades activas × 3.600 ÷ segundos reales del ciclo × tiempo de funcionamiento × rendimiento en la primera pasada.
- El tiempo debe corresponder al menos a 30 ciclos estables consecutivos, no al mejor ciclo.
- Distingue entre los cambios de color o de molde previstos y las averías imprevistas.
- Incluye el secado de la resina, la purga, los residuos de puesta en marcha, la carga de insertos y el sobremoldeado TPR.
- Revisa la producción y los defectos por cavidad, ya que una sola cavidad defectuosa puede reducir la producción comercializable.
- Comprueba los insertos de repuesto, el mantenimiento preventivo, la asistencia técnica para canales calientes y los plazos de reparación de moldes.
El moldeo por inyección es un proceso de varias etapas cuyo ciclo incluye fases de llenado, enfriamiento y reposición. Por lo tanto, el comprador debe basarse en ciclos reales y históricos, y no en una estimación a partir de planos, a la hora de validar la capacidad de un fabricante de equipo original (OEM) o de un fabricante de diseño original (ODM).
Probar la capacidad de la línea de montaje de maquinillas de afeitar en condiciones normales de producción
Analizar las paradas, la gama de productos y la carga de inspección
Una línea de alta velocidad rara vez alcanza su velocidad nominal durante todo un turno. Capacidad de la línea de montaje de maquinillas de afeitar se ve reducido por la reposición de material, los atascos en la alimentación de cuchillas, la colocación de tiras, las alarmas de soldadura o fijación, los ajustes para el cambio de piezas, la inspección, las pausas y la recuperación tras fallos. Pida al fabricante que realice la prueba con el número de cuchillas previsto y el diseño del cartucho utilizando la plantilla habitual, los componentes homologados y los controles de calidad rutinarios. Una demostración con un producto más sencillo no valida el programa del comprador.
Durante el juicio, anota lo siguiente:
- Hora prevista, tiempo de inactividad programado, tiempo de funcionamiento y minutos de parada no programada;
- Total de conjuntos, conjuntos conformes, reelaboración y desechos;
- Velocidad media durante el recorrido y número total de unidades en buen estado por hora programada;
- Número, duración y código de motivo de cada interrupción;
- Se necesitan operarios para las tareas de alimentación, inspección, descarga y manipulación de materiales;
- Tiempo de cambio entre plataformas de 3, 5 o 6 palas, según corresponda.
Compara el periodo de prueba en tiempo real con un historial de producción de entre ocho y doce semanas. Un periodo de prueba breve puede ocultar deficiencias en el mantenimiento y en la dotación de personal; el historial, por su parte, puede ocultar un deterioro reciente. Ambas perspectivas son necesarias para establecer una imagen creíble capacidad de producción de maquinillas de afeitar.
Considera el embalaje como un proceso de producción, no como una tarea administrativa final
Los envases personalizados para la venta al por menor suelen convertirse en la última y más estricta limitación
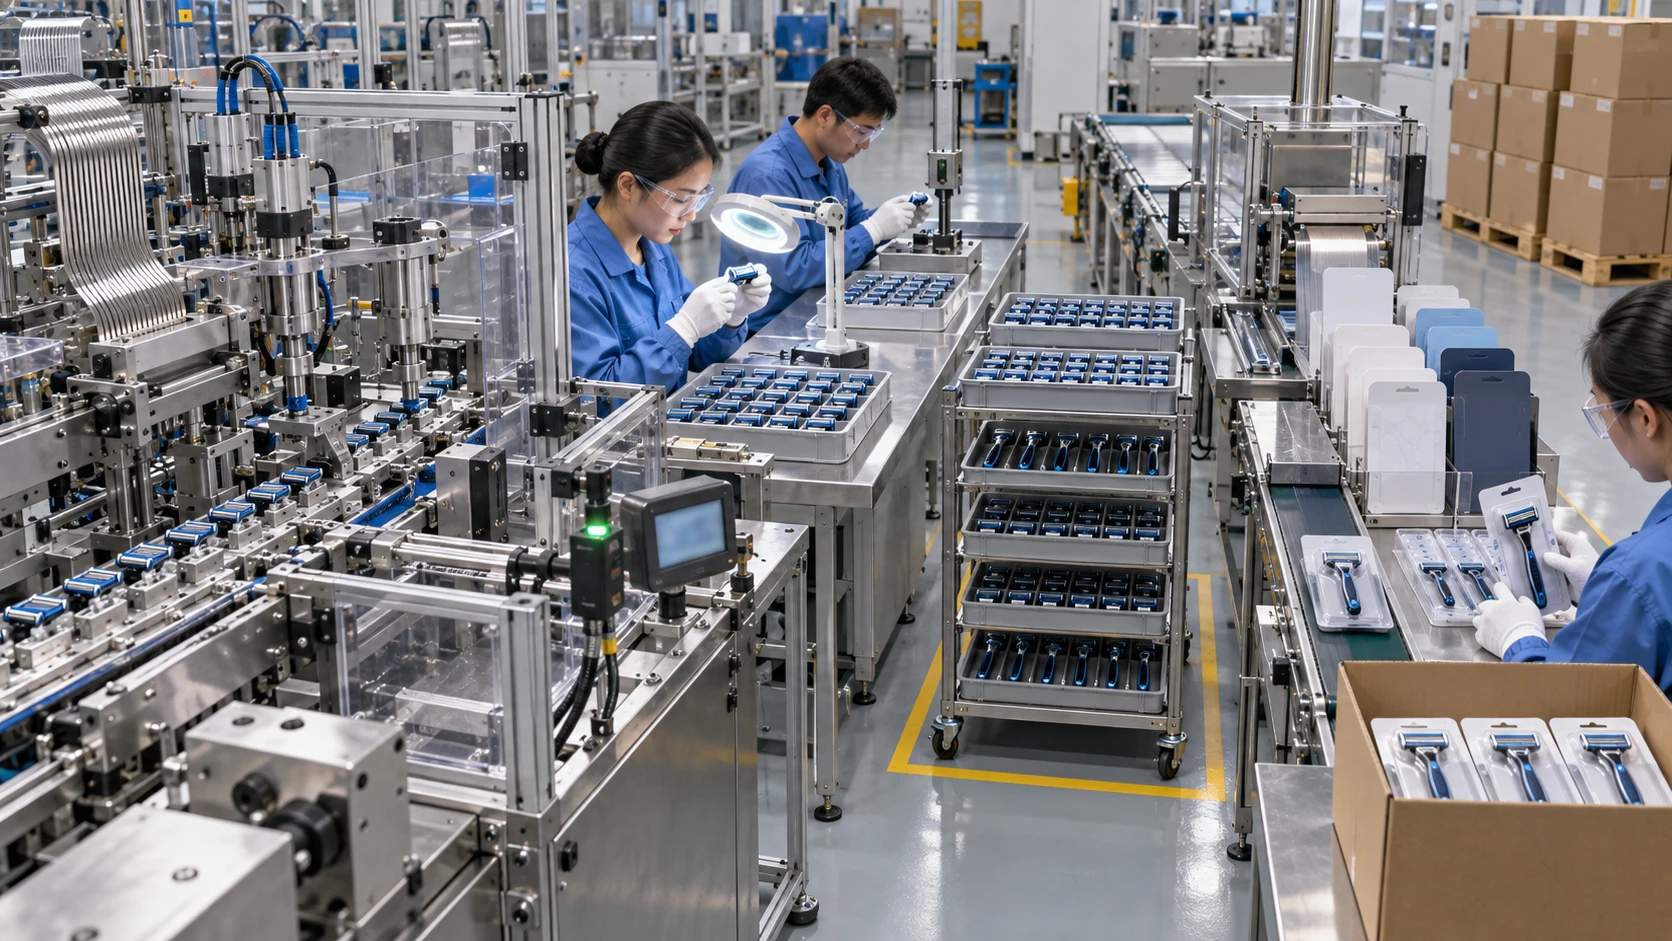
Es posible que un proveedor disponga de horas libres de moldeo y montaje, pero que no pueda cumplir con la entrega debido a la lentitud del proceso de personalización. Las maquinillas de afeitar a granel, las tarjetas de papel, los envases blíster, los envases flow-wrap, las cajas de recambios, los sets de regalo y las cajas expositoras requieren equipos y mano de obra diferentes. La carga manual puede ser aceptable para un pedido piloto, pero se convierte en un riesgo de escalabilidad durante una campaña promocional a nivel nacional.
El comprador debe realizar una prueba en línea utilizando envases destinados a la producción. Mide el número de envases de venta al por menor en buen estado por hora programada y comprueba lo siguiente:
- Recepción del material impreso y revisión de las maquetas aprobadas;
- La orientación de la alimentación y el número de toques manuales por paquete;
- Velocidad de sellado, inspección del sellado, verificación del código de barras y colocación de etiquetas;
- Requisitos relativos al recuento de paquetes, la caja interior, el embalaje exterior, la etiqueta de la caja y el palé;
- Pérdidas por cambio entre idiomas, colores, clientes y encartes promocionales;
- Tiempo dedicado a la inspección de productos terminados, la cuarentena y la puesta en circulación.
No conviertas el inventario de Razor sin embalar en “capacidad de producto terminado”. Hasta que el envase comercial adecuado no supere la inspección, no podrá satisfacer el pedido de compra del minorista. Por lo tanto, el rendimiento del embalaje debe figurar en el mismo modelo de capacidad que el moldeado y el montaje.
Recalcular la capacidad teniendo en cuenta el tiempo de actividad, el rendimiento y las pérdidas por cambio de producción
Utiliza un modelo ilustrado del comprador para identificar la limitación
Las siguientes cifras constituyen un ejemplo definido por el comprador, no son datos de producción de Haward ni límites de aceptación universales. Muestran por qué la producción teórica resulta engañoso desde el punto de vista comercial. Cada etapa parte de la producción posible durante el tiempo programado y, a continuación, aplica el tiempo de actividad medido y el rendimiento en la primera pasada. El envasado se convierte en el cuello de botella, aunque la fábrica cuente con equipos más rápidos en las fases previas.
| Escenario | Unidades teóricas por día | Tiempo de actividad observado | Rendimiento en la primera pasada | Unidades válidas calculadas al día |
|---|---|---|---|---|
| Moldeo por inyección | 17,400 | 82% | 98.0% | 13,983 |
| Ensamblaje de cartuchos | 15,000 | 85% | 97.0% | 12,368 |
| Montaje final e inspección | 14,000 | 88% | 98.5% | 12,135 |
| Embalaje | 11,500 | 80% | 99.0% | 9,108 |
Con 26 días de funcionamiento, la línea da servicio a unos 236.808 unidades embaladas al mes, según las hipótesis. Si ya se han comprometido 150 000 unidades y se han reservado 20 000 para recuperación, solo quedan 66 808 unidades disponibles. Esta es la capacidad que un equipo de compras puede negociar, y no la cifra de 452 400 unidades moldeadas que se obtiene al multiplicar 17 400 por 26 días.
Mide por separado las pérdidas por cambio de producto y la capacidad de la gama de productos
Un programa de fabricantes de equipos originales (OEM) mixto no puede funcionar a la velocidad de un único SKU
La capacidad disminuye a medida que aumenta la variedad. Una fábrica que produzca una sola maquinilla de afeitar estándar durante todo un mes puede presentar unos resultados excelentes, mientras que un programa de producción de un fabricante de equipo original (OEM) que incluya seis colores, tres diseños de mango, dos números de cartuchos y cuatro paquetes lingüísticos pierde horas en los cambios de línea y las aprobaciones. Una configuración más rápida libera capacidad y permite realizar lotes más pequeños y rentables, pero primero hay que cuantificar la pérdida.
Solicita una matriz de conversión que incluya:
- Cambios en el molde, el color, la resina y el TPR;
- Conversión del número de cuchillas o de la plataforma de cartuchos;
- Configuración para la impresión de logotipos, la decoración con lámina, tampografía o láser;
- Cambios en los moldes, el material gráfico, los códigos de barras y las cajas de cartón de los envases para venta al por menor;
- Autorización inicial y autorización para la puesta en marcha y el desmantelamiento.
El calendario debería indicar el tiempo de frenado con frenado en las cuatro ruedas, el plazo de aprobación y la primera unidad conforme —no se trata simplemente de un cambio mecánico de herramientas—. Pide al proveedor que simule la composición semanal real y el volumen de las campañas del comprador. La consolidación de variantes compatibles en una plataforma compartida puede garantizar la producción, mientras que las tiradas cortas y frecuentes pueden provocar que la cuello de botella en la producción de maquinillas de afeitar desde la velocidad de la maquinaria hasta la disponibilidad de la configuración. Cualquier lote mínimo propuesto debería basarse en este modelo de pérdidas y no en las preferencias de ventas.
Auditoría de los resultados demostrados, el tiempo de actividad y la dependencia de la mano de obra
Realizar una triangulación de registros en lugar de aceptar un panel de control ya elaborado
Una revisión de diligencia debida fiable concilia al menos tres fuentes de datos. Compara los datos del sistema ERP o de la finalización de órdenes de producción, los contadores de línea o los paneles de turnos, y los albaranes de almacén correspondientes a las mismas fechas y a la misma familia de SKU. Investiga las discrepancias causadas por reelaboraciones, retrasos en el registro, trabajos subcontratados o material en cuarentena. El Marco de la norma ISO 22400 resulta útil para estructurar los indicadores clave de rendimiento (KPI) de fabricación, pero el contrato debe definir igualmente cada fórmula, la base temporal y la fuente de datos.
- Análisis documental: analizar los datos de las últimas doce semanas en cuanto a producción, tiempo de inactividad, material de desecho, tiempos de cambio de producción, dotación de personal y carga de trabajo actual.
- Auditoría del sitio web: Recorrer todo el trazado, verificar la identidad de los activos y observar un periodo representativo de producción.
- Auditoría de la producción piloto: Aplicar el plan aprobado para Razor, los componentes, el embalaje y el control de calidad habitual.
- Auditoría de preparación para picos de demanda: Confirmar los materiales, los operarios, el mantenimiento preventivo y la reserva de capacidad antes de que finalice el plazo.
- Análisis tras el lanzamiento: comparar la producción prevista con la real y, a continuación, dar por concluidas las medidas de recuperación.
El tiempo de inactividad merece una atención especial, ya que el estado de los equipos influye directamente en la producción disponible. Investigación sobre fabricación del NIST Asimismo, considera que las paradas no planificadas son una fuente de pérdida de productividad y un riesgo para la fiabilidad. Comprueba el programa de mantenimiento, los repuestos críticos, la respuesta ante incidencias y la disponibilidad de las herramientas de respaldo.
No hay que confundir los certificados o los informes AQL con la prueba de capacidad
Utiliza los documentos de cumplimiento para el fin para el que están destinados
Un válido ISO 9001 El certificado puede reforzar la confianza en que el fabricante aplica un sistema de gestión de la calidad dentro del ámbito de aplicación indicado. No certifica una producción mensual concreta, una maquinilla de afeitar específica ni el cumplimiento de los plazos de entrega. Comprueba la edición correspondiente, el emisor del certificado, la acreditación, la dirección de la sede, el ámbito de aplicación, la fecha de caducidad o el estado de transición, y si el centro de producción está incluido. A continuación, audite la capacidad con pruebas operativas.
Del mismo modo, ISO 2859-1:2026 ofrece planes de muestreo de aceptación indexados por un límite de calidad de aceptación (AQL) para la inspección lote por lote. Un resultado del AQL ayuda a decidir si un lote inspeccionado se acepta según el plan acordado; no demuestra la capacidad del proceso ni la capacidad de reserva. Los compradores deben mantener estas decisiones separadas:
- Pruebas del sistema de gestión de la calidad: ¿Se controlan los procesos y se definen las responsabilidades?
- Validación del producto: ¿Cumple la navaja Razor, fabricada por un OEM u ODM homologado, con sus especificaciones?
- Aceptación del lote: ¿Cumple el envío con el plan de inspección acordado?
- Verificación de la capacidad: ¿Puede la ruta completa mantener un buen rendimiento dentro del intervalo de tiempo requerido?
Esta separación impide que dependencia excesiva de los certificados y garantiza que las decisiones comerciales se basen en datos contrastados.
Convertir la auditoría en controles de reserva y recuperación de capacidad
Contrato para la ventana solicitada, no una promesa general de la fábrica
La diligencia debida tiene un valor limitado a menos que el contrato de compraventa garantice la capacidad verificada. El comprador y el proveedor deben plasmar el modelo aprobado en compromisos operativos. Es necesario distinguir entre una previsión no vinculante y un compromiso de compra firme, y especificar cuándo se reservan los materiales, la mano de obra, las herramientas y el tiempo de línea.
- Reserva de plazas: unidades designadas por semana para el Razor y el paquete definidos.
- Ventana congelada: periodo durante el cual la cantidad, el diseño gráfico y las especificaciones no pueden modificarse sin la aprobación de Impact.
- Banda elástica: tolerancias al alza y a la baja definidas por el comprador, con plazos de preaviso.
- Divulgación de información sobre la carga: confirmación periódica de la demanda comprometida en relación con la capacidad demostrada.
- Plan de recuperación: disparador, contención, normas sobre horas extras, equipamiento alternativo, secuencia de trabajo atrasado y periodicidad de los informes.
- Control de la subcontratación: autorización previa por escrito y derechos equivalentes en materia de calidad, trazabilidad y auditoría.
Defina cómo se gestionan, con arreglo a la legislación aplicable, los envíos urgentes, la pérdida de oportunidades de venta, los cambios de comprador, los casos de fuerza mayor y los retrasos provocados por los proveedores. Un plan de recuperación realista protege mejor el suministro que una promesa sin fundamento de “añadir otro turno”, especialmente cuando el cuello de botella requiere mano de obra cualificada, utillaje homologado o embalajes a medida.
Compra resultados demostrados, no cifras llamativas
Elige un fabricante que pueda demostrar capacidad de producción de maquinillas de afeitar desde el moldeado hasta los productos empaquetados. Envía a Haward las especificaciones de tu Razor, las previsiones, el plazo de lanzamiento, la gama de referencias y el plan de embalaje para que revise un modelo de capacidad OEM u ODM personalizable, identifique las limitaciones reales y elabore una propuesta práctica de producción y recuperación.







