








Um fornecedor indica que uma lâmina de dois gumes está próxima da sua espessura nominal, mas a inspeção de entrada regista um resultado diferente. Ambos os inspetores utilizam instrumentos digitais e confiam nas suas leituras. Esta discrepância pode impedir a expedição, mesmo quando a diferença se deve à posição de contacto, à força de medição, ao estado da superfície ou à capacidade do instrumento. Aumentar o número de casas decimais não resolve estas variáveis. Fiável medição da espessura de uma lâmina de barbear de dupla face Começa com um método comum: definir a superfície a medir, localizar áreas de contacto adequadas, validar o instrumento de medição, controlar a força e registar as leituras individuais. Para os gestores de qualidade e os responsáveis pela aquisição de lâminas, esta abordagem proporciona uma discussão útil sobre a aceitação. O desenho aprovado estabelece a tolerância; o procedimento de medição fornece provas de que ambas as partes estão a avaliar a mesma característica.
Para a inspeção de lâminas com DE de 0,10 mm, defina o grandeur a medir, as posições de contacto aprovadas, a capacidade adequada do calibrador, a força de medição controlada, a repetibilidade e a regra de elaboração de relatórios. A Haward pode ajudar os compradores OEM e ODM a alinhar estes requisitos para projetos de lâminas personalizáveis. A espessura nominal é de 100 µm; os limites de aceitação devem constar do desenho aprovado.
As secções seguintes explicam como transformar uma espessura nominal num método de inspeção repetível. Os gestores de qualidade, os responsáveis pela aquisição de lâminas e as equipas de metrologia podem utilizar esta sequência para analisar instrumentos, validar as condições de contacto, comparar os resultados dos operadores e solicitar um relatório que sustente uma decisão clara, em vez de mais uma leitura de calibrador contestada.
Definir o grandeza a medir antes de selecionar o medidor
A mensurando é a grandeza que se pretende medir. Neste caso, a “espessura da lâmina” necessita de uma definição precisa. O desenho especifica o substrato de aço antes do tratamento de superfície ou a lâmina acabada em pontos específicos do corpo? Estas medições podem não descrever a mesma característica.
Antes de começar Inspeção da lâmina DE de 0,10 mm, concordo:
- Estado do produto: peça em bruto por terminar, lâmina tratada ou produto acabado embalado.
- Estado da superfície: quais os revestimentos ou películas protetoras que permanecem durante a medição.
- Funcionalidades excluídas: chanfros de corte, marcas em relevo, rebarbas ou outras áreas que não cumpram a característica de espessura definida.
- Condições de aceitação: número do desenho, revisão, limites e se os requisitos se aplicam em todos os locais especificados.
Não remova nenhum revestimento nem limpe a amostra com um solvente não aprovado apenas para obter uma leitura estável. A preparação deve preservar a característica que está a ser inspecionada. As características excluídas das medições da espessura da peça continuam a necessitar dos seus próprios controlos de inspeção aplicáveis.
No caso de uma lâmina OEM ou ODM personalizável, este acordo deve ser associado à especificação de inspeção. Impede que a medição do substrato efetuada pelo fabricante seja comparada diretamente com a medição da superfície acabada efetuada pelo comprador, sem que se tenha em conta a diferença existente.
Mapeamento das posições de contacto num material sólido e plano para lâminas
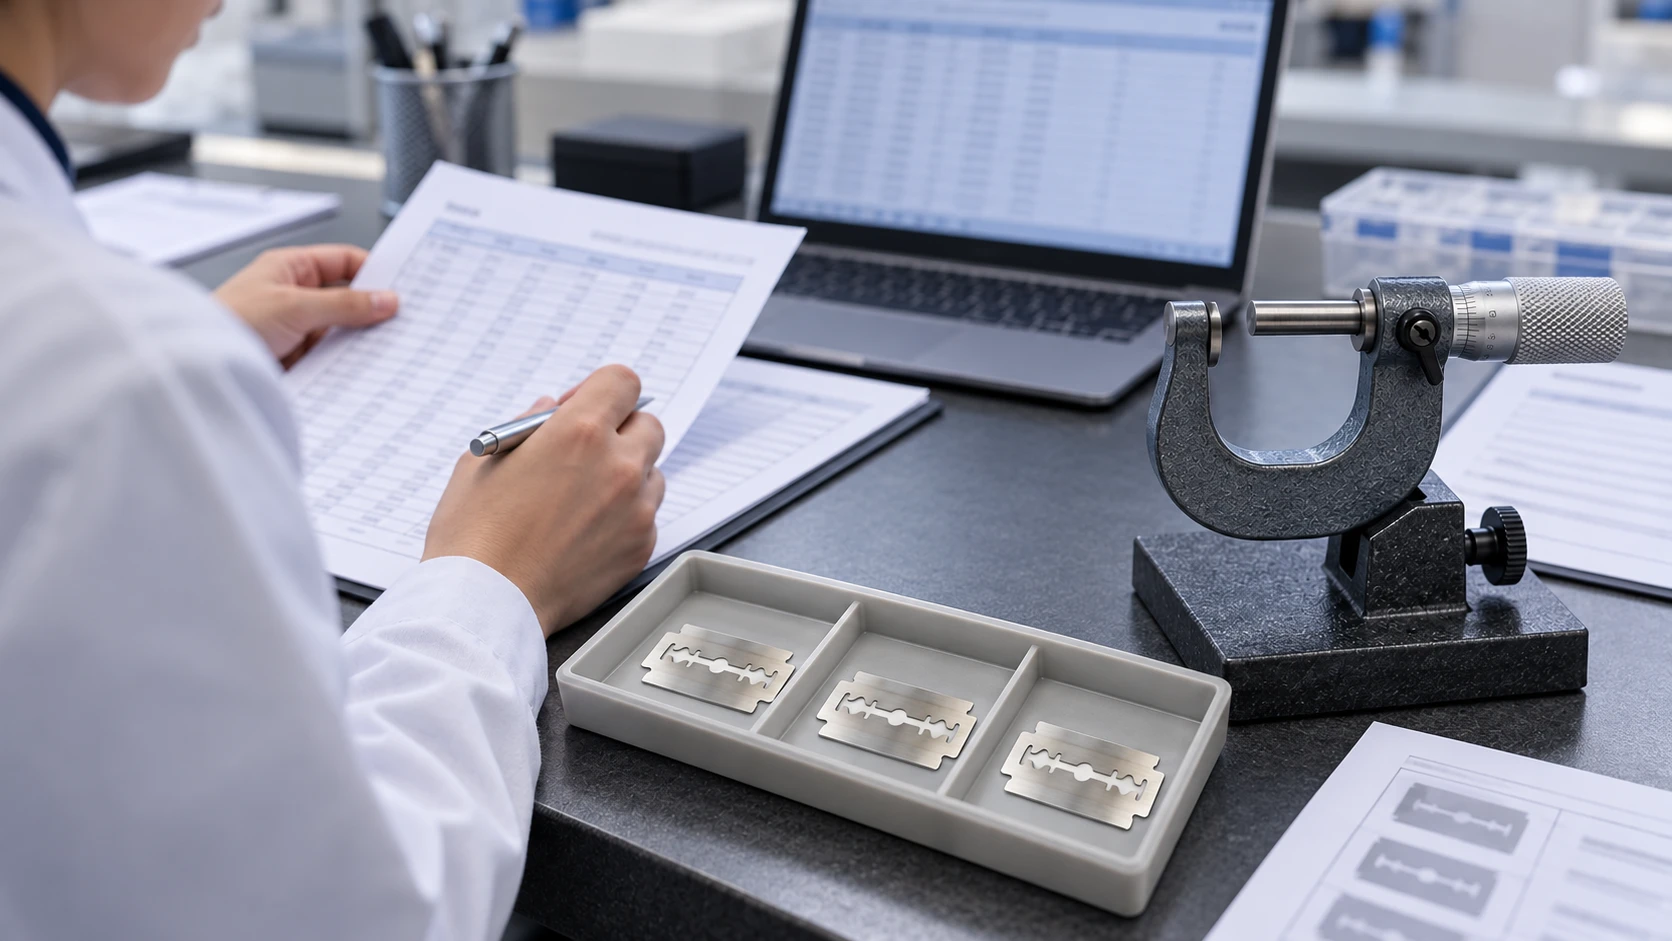
Bem-sucedido medição com micrómetro de lâmina de barbear requer que ambos os contactos encaixem nas superfícies pretendidas da lâmina. O bisel de corte não é adequado para a verificação da espessura do corpo, uma vez que é deliberadamente reduzido na direção da borda. Ranhuras, entalhes e saliências também podem alterar a forma como o instrumento se encaixa.
- Definir cargos como, por exemplo, P1, P2 e P3 numa planta ou fotografia aprovada.
- Verifique se a área de contacto completa se encaixa na área de ligação sólida escolhida.
- Mantenha os contactos opostos alinhados ao longo da mesma região de espessura local.
- Apoie a amostra sem que a espessura da fita adesiva, do material de embalagem ou do suporte seja incluída na leitura.
- Utilize ferramentas de manuseamento que protejam as arestas de corte e evitem dobrar a lâmina.
Uma bigorna larga padrão pode cobrir uma abertura ou sobrepor-se a um chanfro. Os contactos mais pequenos podem melhorar o acesso, mas a sua pressão de contacto e o seu comportamento de assentamento requerem uma qualificação separada.
Medir uma pilha e dividir pelo número de lâminas é um método diferente. Espaços oclusos, películas superficiais e rebarbas podem afetar a pilha. Utilize-o para a aceitação de lâminas individuais apenas se esse método tiver sido validado e aprovado.

Selecione a capacidade com base na tolerância, e não na indicação no visor
ISO 3611:2023 aborda o desenho e as características metrológicas dos micrómetros externos. Não estabelece uma tolerância de espessura para as lâminas de barbear nem determina que algum micrómetro específico seja adequado para esta tarefa.
| Exemplo de configuração | Incremento da indicação | Equivalente | Considerações relativas à seleção |
|---|---|---|---|
| Paquímetro digital | 0,01 mm | 10 µm | Pode ser demasiado grosseiro para a tolerância do desenho |
| Micrómetro digital | 0,001 mm | 1 µm | Verifique a calibração, a força, a geometria de contacto e a repetibilidade |
| Comparador de precisão ou micrómetro de alta resolução | 0,0001 mm | 0,1 µm | Para obter uma indicação ainda mais precisa, é necessária a qualificação do método |
Analise os erros especificados do instrumento, a incerteza de calibração, a gama de funcionamento, as faces de medição e o mecanismo de força. Uma exibição mais precisa não consegue compensar um assentamento instável ou uma área de contacto inadequada.
O fornecedor e o comprador devem selecionar uma capacidade de medição adequada à tolerância e à regra de decisão acordadas. Evite considerar uma relação de resolução genérica como uma aprovação automática. Isto garante que medição da espessura de uma lâmina de barbear de dupla face ligado ao requisito de aceitação efetivo.
Controlo Zero, verificações de referência e temperatura
É essencial que as faces de medição estejam limpas e que a montagem seja estável. Uma verificação do zero confirma a indicação no momento do fecho; não substitui calibração ou apresentar um desempenho semelhante ao da espessura da lâmina.
- Verifique a identificação do instrumento, o estado de calibração e as correções aplicáveis.
- Inspecione e limpe os contactos seguindo o procedimento indicado pelo fabricante do instrumento.
- Verifique o desempenho utilizando uma referência rastreável ou um sistema de calibração que abranja a região de funcionamento relevante.
- Deixe o instrumento, a amostra de referência e as amostras estabilizarem-se nas condições laboratoriais documentadas.
- Repita uma verificação de referência após a sessão de medição e investigue qualquer desvio significativo.
ISO 1:2022 especifica 20 °C como temperatura de referência padrão para as propriedades dimensionais. Não se trata de um tempo de condicionamento universal nem de uma instrução para atribuir a todas as configurações a mesma incerteza térmica.
Registe as condições reais e avalie os efeitos relevantes da temperatura no método. Reduza o aquecimento da estrutura resultante de uma manuseamento prolongado. No âmbito de um projeto OEM da Haward, ambas as partes devem utilizar a mesma configuração documentada ao comparar resultados, em vez de se basearem apenas na correspondência das definições dos ecrãs dos instrumentos.
Avaliar a força aplicada, em vez de partir do princípio de que quanto menor, melhor
Medição da força interage com a área de contacto, o assento, as películas superficiais e o suporte da amostra. Uma lâmina pode deslocar-se ou dobrar-se se a disposição de contacto não for adequada. Aumentar a força para impedir o movimento pode ocultar o problema de configuração.
Exemplos de micrómetros de força ajustável publicados pela Mitutoyo incluir um 0,5–2,5 N alcance. Isto descreve a capacidade disponível do instrumento, não um intervalo de força recomendado para todas as lâminas DE.
- Durante o desenvolvimento, compare as configurações de força selecionadas dentro da gama de valores permitidos do instrumento.
- Utilize posições de contacto e amostras correspondentes para separar os efeitos da força das variações de localização.
- Verifique se há marcas, deslizamentos, assentos instáveis ou alterações persistentes nas leituras.
- Fixar a força aprovada, o procedimento de aproximação e o tempo de leitura.
A utilização de uma chave de catraca deve seguir as instruções do instrumento; um número específico de cliques não corresponde a um valor de força transferível entre diferentes medidores.
Nos casos em que a rotação do contacto possa danificar a superfície, deve considerar-se a utilização de um fuso não rotativo ou outra configuração adequada. O fabricante e o responsável pela qualidade devem aprovar a configuração completa do contacto para garantir resultados reprodutíveis medição com micrómetro de lâmina de barbear.

Repetibilidade do estudo com reposicionamento independente
A leitura repetida de um visor sem soltar os contactos não constitui um teste completo do procedimento de inspeção. Para medição da espessura de uma lâmina de barbear de dupla face, repetibilidade deve incluir a reabertura do medidor e o reposicionamento no mesmo local marcado.
Um estudo de método ilustrativo poderia utilizar 10 lâminas, 2 operadores e 3 posições independentes num ponto específico por lâmina, produzindo 60 leituras. Trata-se de um exemplo de desenvolvimento, não de um plano de amostragem de lotes obrigatório.
- Assegure a rastreabilidade das identificações das lâminas e dos locais de medição.
- Altere a ordem das medições para reduzir os efeitos de memória.
- Comparar a variação no seio de um operador e as diferenças entre operadores.
- Analise o posicionamento do contacto, a força aplicada, a limpeza e o manuseamento antes de interpretar as diferenças como variação do produto.
A Vocabulário Internacional de Metrologia distingue as condições de precisão da medição. A troca de operadores é útil, mas não deve ser descrita como repetibilidade em condições idênticas.
No caso de um programa de desenvolvimento ODM, repita o estudo sempre que a geometria de contacto, os dispositivos de fixação ou os tratamentos de superfície relevantes sofram alterações. Compare os resultados com os requisitos de desempenho de medição acordados, em vez de impor um limiar percentual universal sem justificação.
Incluir a incerteza na decisão de aceitação
Bom relatório sobre a espessura da lâmina distingue a indicação observada das provas que sustentam uma declaração de conformidade. JCGM GUM-1:2023 apresenta a avaliação e a utilização de incerteza de medição. Entre os fatores relevantes podem incluir-se a calibração, a resolução, a repetibilidade, a força de contacto, o posicionamento, o estado da superfície e a temperatura.
Avalie esses fatores que contribuem para o método em questão. A incerteza de calibração, por si só, não corresponde necessariamente à incerteza de uma medição de uma lâmina acabada.
- Estabelecer limites: identificar o intervalo de espessura necessário.
- Resultado comunicado: indique o valor e qualquer correção aplicável.
- Incerteza: fornecer o valor avaliado e as informações sobre a cobertura, conforme necessário.
- Regra de decisão: Explique como se determina a conformidade no limite.
ILAC-G8: 09/2019 fornece orientações sobre regras de decisão e declarações de conformidade. Chegue a acordo sobre a regra aplicável antes da inspeção; não invente uma margem de segurança depois de ver um resultado contestado.
Se o método não permitir chegar à decisão necessária, melhore-o ou recorra a um laboratório com as capacidades adequadas. Isto proporciona ao fornecedor e ao comprador uma via técnica para chegarem a um acordo, sem terem de repetir os ensaios até obterem um resultado que lhes agrade.
Indicar as localizações individuais e as condições de medição
A tabela ilustra relatório sobre a espessura da lâmina para uma lâmina hipotética, utilizando um método com um Incremento de indicação de 0,1 µm. Não se trata de dados de produção da Haward e não atestam a conformidade.
| Localização | Primeira leitura | Leitura 2 | Leitura 3 | Gama |
|---|---|---|---|---|
| P1 | 100.0 | 100.1 | 100.0 | 0.1 |
| P2 | 100.2 | 100.2 | 100.1 | 0.1 |
| P3 | 99.9 | 100.0 | 99.9 | 0.1 |
Anexe os números de identificação do lote e da lâmina, a revisão do desenho, o mapa de localização, o número de identificação do instrumento, a geometria de contacto, a força, o método de preparação, as condições ambientais, o operador e a data. Inclua a incerteza e a regra de decisão sempre que for relatada a conformidade.
Manter os valores individuais, mesmo quando forem solicitadas médias. O cálculo da média de diferentes posições não deve ocultar uma falha local, nos casos em que o desenho exija que cada posição esteja em conformidade. Manter as unidades explícitas: 100,0 µm = 0,1000 mm.
Antes da próxima encomenda do OEM, coordene o modelo do relatório com o fabricante. Um projeto personalizável beneficia de um registo partilhado que outro inspetor possa reproduzir.
Acordar o método antes de aprovar o lote
Envie à Haward o seu desenho de espessura aprovado, as especificações relativas ao estado da superfície, os detalhes do equipamento de inspeção e os requisitos de relatório. Podemos ajudá-lo a definir um briefing de medição OEM ou ODM com pontos de contacto claros, controlos de força e responsabilidades de aceitação para o seu próximo projeto de lâminas de dupla face.







