








Un proveedor informa de que una cuchilla de doble filo tiene un espesor cercano a su espesor nominal, pero la inspección de entrada registra un resultado diferente. Ambos inspectores utilizan instrumentos digitales y confían en sus lecturas. Esta discrepancia puede provocar la retención de un envío, incluso cuando la diferencia se deba a la posición de contacto, la fuerza de medición, el estado de la superficie o la capacidad del instrumento. Aumentar el número de decimales no resuelve estas variables. Fiable Medición del grosor de una cuchilla de afeitar de doble filo Comienza con un método común: definir la superficie a medir, localizar las zonas de contacto adecuadas, validar el medidor, controlar la fuerza y registrar las lecturas individuales. Para los responsables de calidad y los compradores de palas, este enfoque da pie a un debate útil sobre la aceptación. El plano aprobado establece la tolerancia; el procedimiento de medición aporta la prueba de que ambas partes están evaluando la misma característica.
Para la inspección de cuchillas con un diámetro exterior (DE) de 0,10 mm, se deben definir la magnitud a medir, las posiciones de contacto homologadas, la capacidad adecuada del calibre, la fuerza de medición controlada, la repetibilidad y la norma de elaboración de informes. Haward puede ayudar a los compradores de productos OEM y ODM a adaptar estos requisitos a los proyectos de cuchillas personalizables. El espesor nominal es de 100 µm; los límites de aceptación deben ajustarse al plano homologado.
En los apartados siguientes se explica cómo convertir un espesor nominal en un método de inspección repetible. Los responsables de calidad, los compradores de cuchillas y los equipos de metrología pueden utilizar esta secuencia para revisar los instrumentos, validar las condiciones de contacto, comparar los resultados de los operarios y solicitar un informe que respalde una decisión clara, en lugar de otra lectura del calibre objeto de controversia.
Define el magnitud a medir antes de seleccionar el medidor
El magnitud medida es la magnitud que se pretende medir. En este caso, el “espesor de la hoja” requiere una definición precisa. ¿Especifica el plano el sustrato de acero antes del tratamiento superficial, o la hoja acabada en las zonas designadas del cuerpo? Es posible que estas mediciones no describan la misma característica.
Antes de empezar Inspección de la cuchilla DE de 0,10 mm, estoy de acuerdo:
- Estado del producto: una pieza en bruto sin terminar, una hoja tratada o un producto acabado y empaquetado.
- Estado de la superficie: qué recubrimientos o películas protectoras permanecen durante la medición.
- Características excluidas: biseles de corte, marcas en relieve, rebabas u otras zonas que se salgan de la característica de espesor definida.
- Condiciones de admisión: número de plano, revisión, límites y si los requisitos se aplican en cada ubicación especificada.
No se debe eliminar ningún recubrimiento ni limpiar la muestra con un disolvente no autorizado con el único fin de obtener una lectura estable. La preparación debe preservar la característica que se está inspeccionando. Las características excluidas de las mediciones del espesor de la pieza deben seguir contando con sus propios controles de inspección aplicables.
En el caso de una cuchilla personalizable de tipo OEM u ODM, este acuerdo forma parte de las especificaciones de inspección. Evita que se comparen directamente las mediciones del sustrato realizadas por el fabricante con las mediciones de la superficie acabada realizadas por el comprador sin tener en cuenta la diferencia.
Trazar las posiciones de contacto sobre un material sólido y plano para cuchillas
Exitoso medición con micrómetro de cuchilla de afeitar requiere que ambos contactos se acoplen a las superficies previstas de la cuchilla. El bisel de corte no es adecuado para comprobar el grosor del cuerpo, ya que se reduce deliberadamente hacia el borde. Las ranuras, muescas y salientes también pueden alterar el asentamiento del instrumento.
- Define puestos como P1, P2 y P3 en un plano o una fotografía aprobados.
- Comprueba que la huella completa del contacto se ajuste a la zona de tierra sólida elegida.
- Mantén alineados los contactos opuestos a lo largo de la misma región de espesor local.
- Sujeta la muestra sin que el grosor de la cinta adhesiva, el material de embalaje o el soporte influya en la lectura.
- Utiliza herramientas de manipulación que protejan los filos y eviten que la hoja se doble.
Un yunque ancho estándar puede cubrir una abertura o solapar un bisel. Los contactos más pequeños pueden facilitar el acceso, pero su presión de contacto y su comportamiento de asentamiento deben someterse a una homologación independiente.
Medir una pila y dividir el resultado entre el número de cuchillas es un método diferente. Los huecos atrapados, las películas superficiales y las rebabas pueden afectar a la pila. Utilízalo para la aceptación de cuchillas individuales únicamente si dicho método ha sido validado y aprobado.

Selecciona la capacidad en «Tolerancia», no en «Pantalla»
ISO 3611:2023 aborda el diseño y las características metrológicas de los micrómetros externos. No establece ninguna tolerancia respecto al grosor de las cuchillas de afeitar ni determina que ningún micrómetro concreto sea adecuado para esta tarea.
| Ejemplo de configuración | Incremento de la indicación | Equivalente | Aspectos a tener en cuenta en la selección |
|---|---|---|---|
| Calibre digital | 0,01 mm | 10 µm | Puede que sea demasiado grueso para la tolerancia del dibujo |
| Micrómetro digital | 0,001 mm | 1 µm | Comprueba la calibración, la fuerza, la geometría de contacto y la repetibilidad. |
| Comparador de precisión o micrómetro de alta resolución | 0,0001 mm | 0,1 µm | Para obtener una indicación aún más precisa, sigue siendo necesaria la cualificación del método. |
Revisa los errores especificados del instrumento, la incertidumbre de calibración, el rango de trabajo, las superficies de medición y el mecanismo de fuerza. Una visualización más precisa no puede compensar un asentamiento inestable o una superficie de contacto inadecuada.
El proveedor y el comprador deben seleccionar una capacidad de medición adecuada a la tolerancia y la regla de decisión acordadas. Se debe evitar considerar una relación de resolución genérica como una aprobación automática. De este modo se garantiza que Medición del grosor de una cuchilla de afeitar de doble filo vinculado al requisito de aceptación efectivo.
Control cero, comprobaciones de referencia y temperatura
Es fundamental que las superficies de medición estén limpias y que la configuración sea estable. Una comprobación del cero confirma la indicación en el momento del cierre; no sustituye a calibración o mostrar un rendimiento similar al del espesor de la cuchilla.
- Comprueba la identificación del instrumento, el estado de calibración y las correcciones aplicables.
- Revisa y limpia los contactos siguiendo el procedimiento indicado por el fabricante del instrumento.
- Comprueba el rendimiento mediante una referencia trazable o un sistema de calibración que abarque el rango de funcionamiento pertinente.
- Deje que el instrumento, la muestra de referencia y las muestras se estabilicen en las condiciones de laboratorio documentadas.
- Vuelve a realizar una comprobación de referencia tras la sesión de medición e investiga cualquier desviación significativa.
ISO 1:2022 especifica 20 °C como temperatura de referencia estándar para las propiedades dimensionales. No se trata de un tiempo de acondicionamiento universal ni de una indicación para asignar a cada configuración la misma incertidumbre térmica.
Registra las condiciones reales y evalúa los efectos relevantes de la temperatura en el método. Reduce el calentamiento del bastidor provocado por una manipulación prolongada. En un proyecto OEM de Haward, ambas partes deben utilizar la misma configuración documentada a la hora de comparar resultados, en lugar de basarse únicamente en que coincidan los ajustes de las pantallas de los instrumentos.
Evaluar la fuerza ejercida en lugar de dar por sentado que cuanto menor sea, mejor
Medición de la fuerza interactúa con la zona de contacto, el asiento, las películas superficiales y el soporte de la muestra. Una cuchilla puede desplazarse o doblarse si la disposición de contacto no es adecuada. Aumentar la fuerza para detener el movimiento puede ocultar el problema de configuración.
Ejemplos de micrómetros de fuerza ajustable publicados por Mitutoyo incluir un 0,5–2,5 N rango. Esto describe la capacidad disponible del instrumento, no un rango de fuerza recomendado para cada pala DE.
- Durante el desarrollo, compare los ajustes de fuerza seleccionados dentro del rango homologado del instrumento.
- Utiliza posiciones de contacto y muestras coincidentes para separar los efectos de la fuerza de la variación de la ubicación.
- Comprueba si hay marcas, deslizamientos, asentamientos inestables o cambios persistentes en las lecturas.
- Fija la fuerza autorizada, el procedimiento de aproximación y el tiempo de lectura.
El procedimiento con la llave de trinquete debe seguir las instrucciones del instrumento; un número determinado de clics no equivale a un valor de fuerza transferible entre diferentes medidores.
Cuando la rotación del contacto pueda alterar la superficie, se debe considerar la posibilidad de utilizar un husillo no giratorio u otra configuración adecuada. El fabricante y el responsable de calidad deben aprobar la configuración completa del contacto para garantizar la reproducibilidad medición con micrómetro de cuchilla de afeitar.

Repetibilidad del estudio con reposicionamiento independiente
Leer repetidamente la pantalla sin soltar los contactos no supone una comprobación completa del procedimiento de inspección. Para Medición del grosor de una cuchilla de afeitar de doble filo, repetibilidad debería incluir volver a abrir el medidor y volver a situarlo en la misma posición marcada.
Un estudio de método ilustrativo podría utilizar 10 cuchillas, 2 operarios y 3 posiciones independientes en un punto concreto por cada pala, lo que produce 60 lecturas. Se trata de un ejemplo de proyecto urbanístico, no de un plan de muestreo de parcelas obligatorio.
- Garantiza la trazabilidad de las identificaciones de las palas y de los puntos de medición.
- Varía el orden de las mediciones para reducir los efectos de memoria.
- Compara la variación dentro de un operador y las diferencias entre operadores.
- Analiza la posición de contacto, la fuerza, la limpieza y la manipulación antes de interpretar las diferencias como variaciones del producto.
El Vocabulario Internacional de Metrología distingue entre las condiciones de precisión de la medición. Cambiar de operador resulta útil, pero no debe describirse como repetibilidad en condiciones idénticas.
En el caso de un programa de desarrollo ODM, repita el estudio cuando cambien la geometría de contacto, los dispositivos de sujeción o los tratamientos superficiales pertinentes. Compare los resultados con los requisitos de rendimiento de medición acordados, en lugar de imponer un umbral porcentual universal sin justificación.
Tener en cuenta la incertidumbre en la decisión de aceptación
Bueno informe sobre el grosor de la cuchilla distingue entre la indicación observada y las pruebas que respaldan una declaración de conformidad. JCGM GUM-1:2023 presenta la evaluación y el uso de incertidumbre de medición. Entre los factores relevantes pueden figurar la calibración, la resolución, la repetibilidad, la fuerza de contacto, el posicionamiento, el estado de la superficie y la temperatura.
Evalúa esos factores que influyen en el método concreto. La incertidumbre de calibración por sí sola no es necesariamente la incertidumbre de la medición de una pala terminada.
- Establecer límites: determinar el intervalo de espesor requerido.
- Resultado comunicado: Indica el valor y cualquier corrección aplicable.
- Incertidumbre: facilitar el valor evaluado y la información sobre la cobertura según sea necesario.
- Regla de decisión: Explica cómo se determina la conformidad en el límite.
ILAC-G8:09/2019 ofrece orientación sobre las reglas de decisión y las declaraciones de conformidad. Acordad la regla aplicable antes de la inspección; no inventéis un margen de seguridad tras observar un resultado controvertido.
Si el método no permite respaldar la decisión requerida, hay que mejorarlo o recurrir a un laboratorio con la capacidad adecuada. Esto ofrece al proveedor y al comprador una vía técnica para llegar a un acuerdo sin tener que realizar ensayos repetidos hasta que aparezca el resultado deseado.
Indicar las ubicaciones concretas y las condiciones de medición
La tabla muestra informe sobre el grosor de la cuchilla para una cuchilla hipotética utilizando un método con un Incremento de indicación de 0,1 µm. No se trata de datos de producción de Haward y no acreditan la conformidad.
| Ubicación | Primera lectura | Segunda lectura | Lectura 3 | Gama |
|---|---|---|---|---|
| P1 | 100.0 | 100.1 | 100.0 | 0.1 |
| P2 | 100.2 | 100.2 | 100.1 | 0.1 |
| P3 | 99.9 | 100.0 | 99.9 | 0.1 |
Adjunte los números de identificación del lote y de la cuchilla, la revisión del plano, el mapa de ubicación, el número de identificación del instrumento, la geometría de contacto, la fuerza, el método de preparación, las condiciones ambientales, el operador y la fecha. Incluya la incertidumbre y la regla de decisión cuando se informe de la conformidad.
Mantén los valores individuales incluso cuando se soliciten medias. El cálculo de la media de diferentes posiciones no debe ocultar un fallo local en el que el plano exija que cada posición cumpla los requisitos. Indica las unidades de forma explícita: 100,0 µm = 0,1000 mm.
Antes del próximo pedido del fabricante de equipo original (OEM), coordina la plantilla del informe con el fabricante. Un proyecto personalizable se beneficia de un registro compartido que otro inspector pueda reproducir.
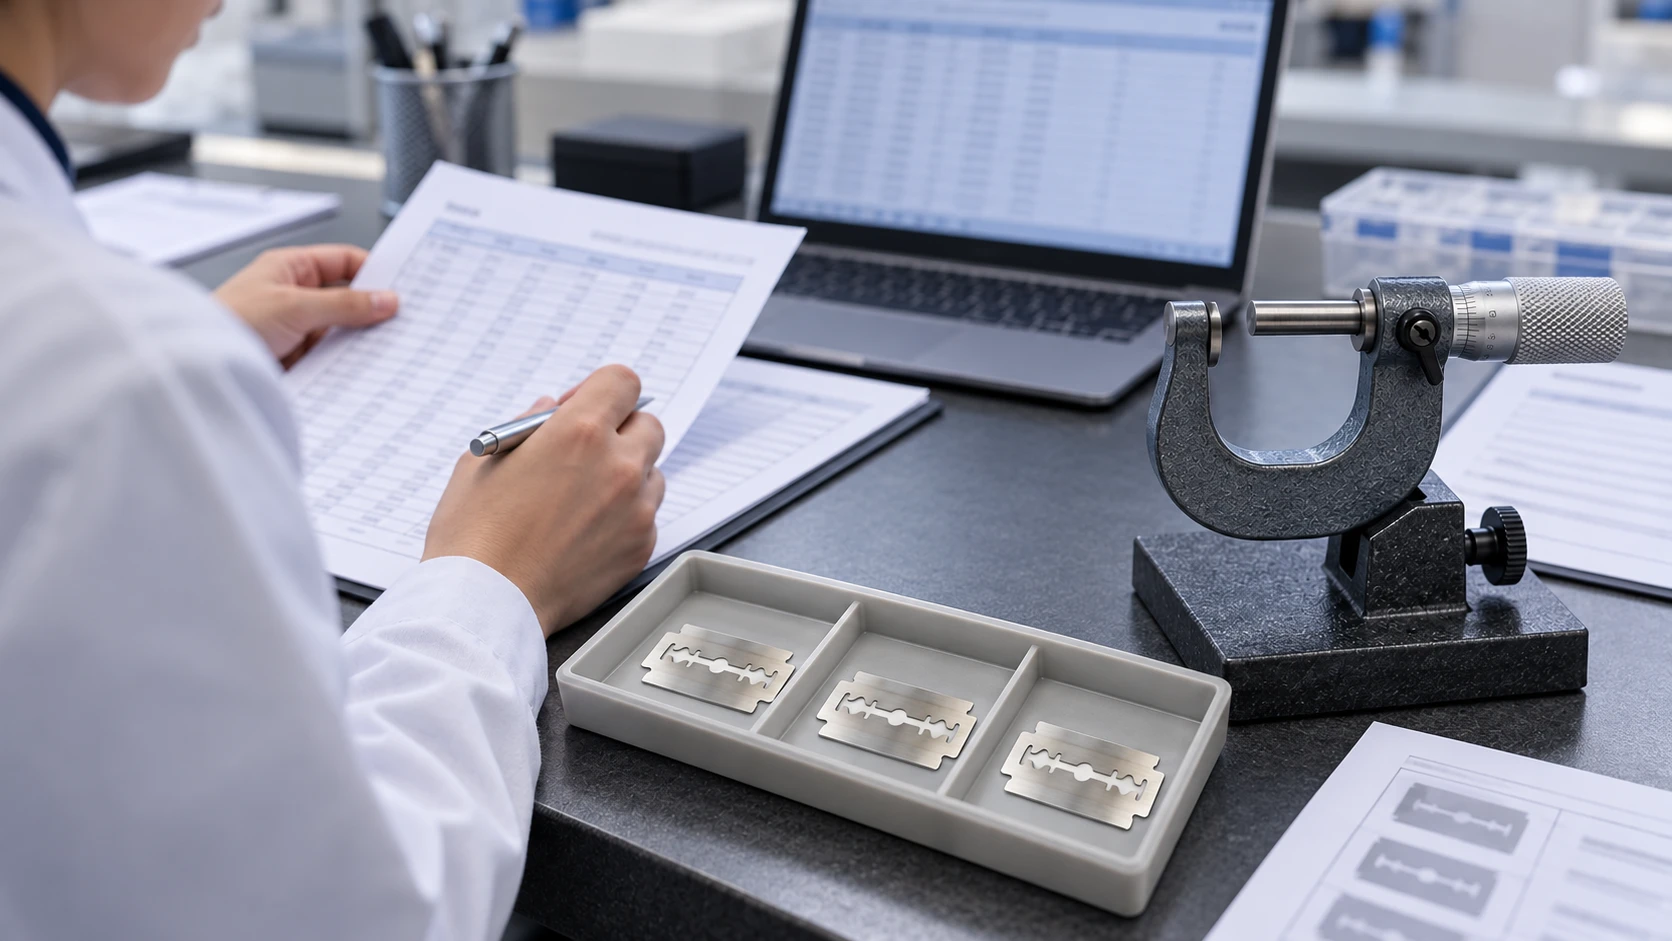
Acordar el método antes de aprobar el lote
Envía a Haward el plano de espesor aprobado, las especificaciones sobre el estado de la superficie, los detalles del equipo de inspección y los requisitos de elaboración de informes. Podemos ayudarte a definir un pliego de condiciones de medición OEM u ODM con puntos de contacto claros, controles de fuerza y responsabilidades de aceptación para tu próximo proyecto de cuchillas de doble filo.







