









Un lot de lames peut présenter une faible force de première coupe et perdre néanmoins rapidement en performance. C'est le problème. Si un fournisseur ne rapporte qu'un seul résultat de lame fraîche, la valeur peut cacher une perte rapide du revêtement, un micro-ébréchage du bord, une déformation de la pointe, ou une grande variation à travers le processus de meulage et de revêtement. Lorsque l'acheteur et le fabricant utilisent des supports, des vitesses, des angles de lame ou des règles de conditionnement différents, leurs chiffres peuvent sembler précis mais restent techniquement incomparables. Une comparaison échouée peut libérer une cartouche OEM instable, créer des plaintes de tirage, et retarder l'analyse des causes profondes parce que l'équipe ne peut pas séparer la netteté initiale de durabilité de précision. La solution est une version contrôlée test de netteté de la lame de rasoir qui enregistre les courbes de force avant et après l'usure définie, avec des lames de référence encadrant chaque séquence de test.
Un test de netteté valide de la lame de rasoir contrôle le milieu de test, le conditionnement, la vitesse de coupe, l'angle de coupe, la pénétration, l'alignement des fixations, les lames de référence, l'échantillonnage et l'analyse des courbes de force. Haward Razor collabore avec des acheteurs OEM et ODM pour définir des critères de force de coupe initiale de la lame et de durabilité comparables avant la production de masse.
Les détails de la méthode ci-dessous montrent aux ingénieurs qualité, aux acheteurs de lames et aux chefs de produit comment distinguer un tranchant véritablement durable d'une faible première lecture. Ils expliquent également quelles méthodes publiées sont pertinentes, lesquelles ne sont que des analogies, et quelles preuves appartiennent à un rapport de validation des fournisseurs.
Définir la netteté initiale et la durabilité du tranchant comme des résultats différents
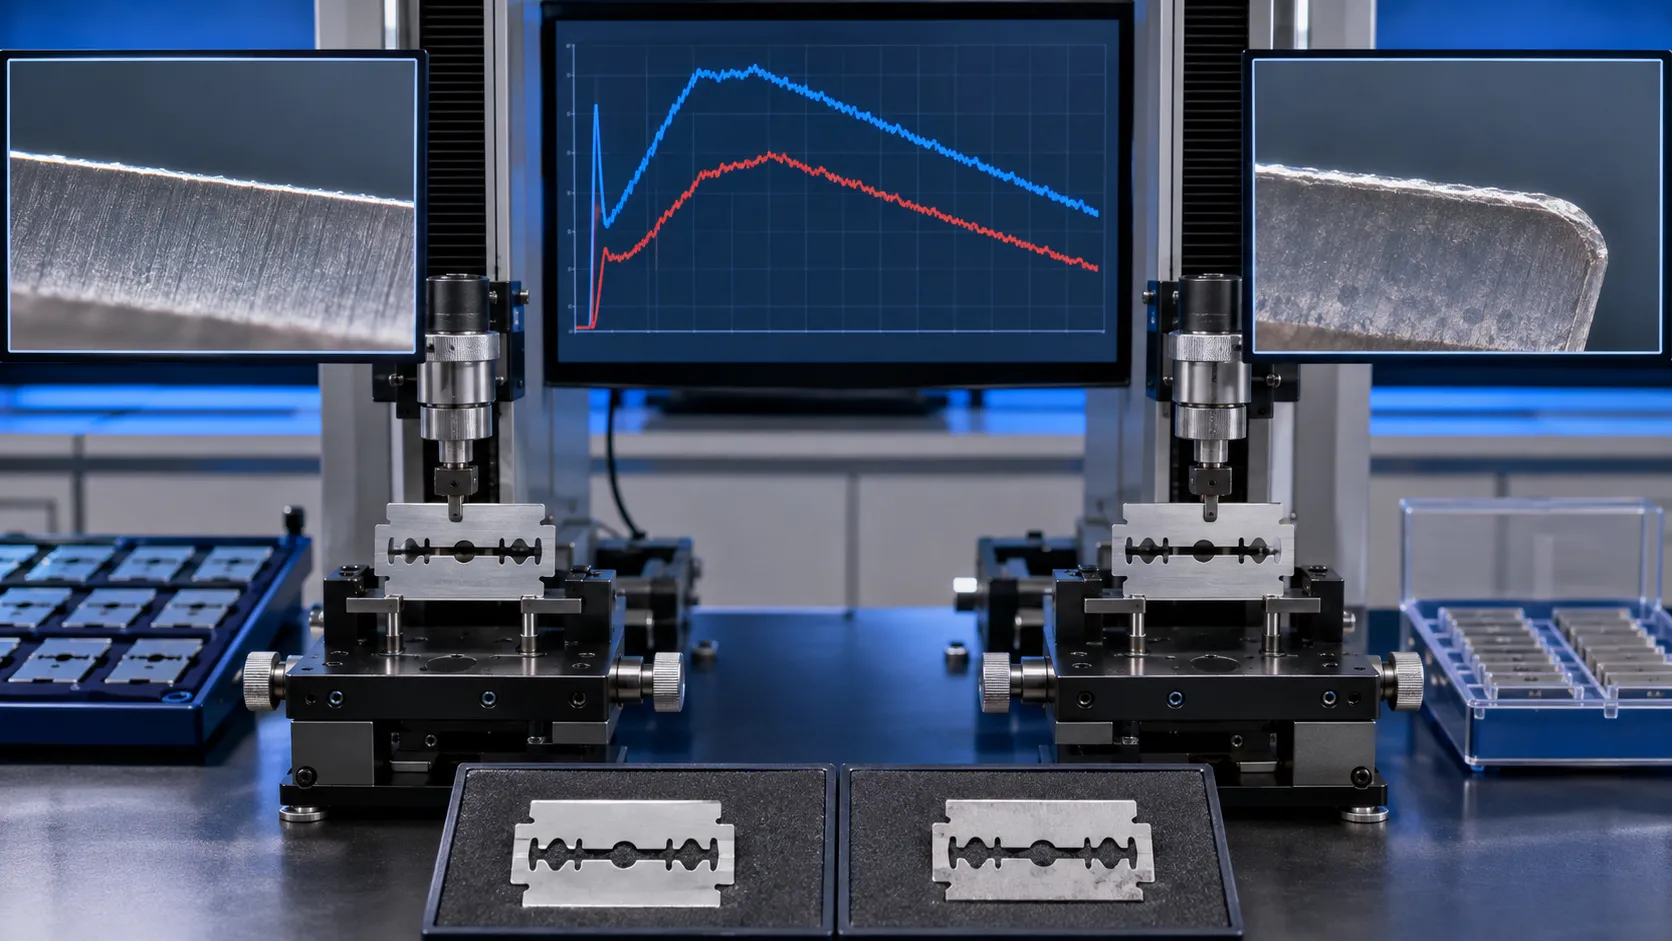
Netteté initiale est la force ou l'énergie nécessaire pour initier une coupe avec un tranchant tel qu'il est reçu. Durabilité du tranchant est comment ce résultat change après une usure définie. Un faible pic initial n'est pas la preuve d'une longue durée de vie. Un revêtement lubrifiant peut changer pendant une utilisation précoce ; un tranchant plus fort peut commencer légèrement plus haut mais rester stable.
Écrire les deux résultats dans le plan de test. Ne pas utiliser le mot “netteté” sans nommer la statistique, l'unité, le point de test et la révision de méthode.
| Sortie technique | Calcul | Ce que cela indique |
|---|---|---|
| Force de pointe initiale, F0 | Force maximale au début de la coupe sur un bord neuf | Résistance à la coupe à réception |
| Énergie d'initiation, E0 | Surface sous la courbe force-déplacement jusqu'à l'initiation de la coupe | Travail absorbé avant l'ouverture du milieu |
| Aiguisage retenu | F0 divisé par la force après N cycles d'usure, ou un rapport inverse défini | Stabilité relative selon le protocole indiqué |
| Pente de durabilité | Changement de force par rapport aux cycles d'usure sur un intervalle défini | Taux de perte de performance |
Sélectionnez un milieu contrôlé qui correspond à la décision
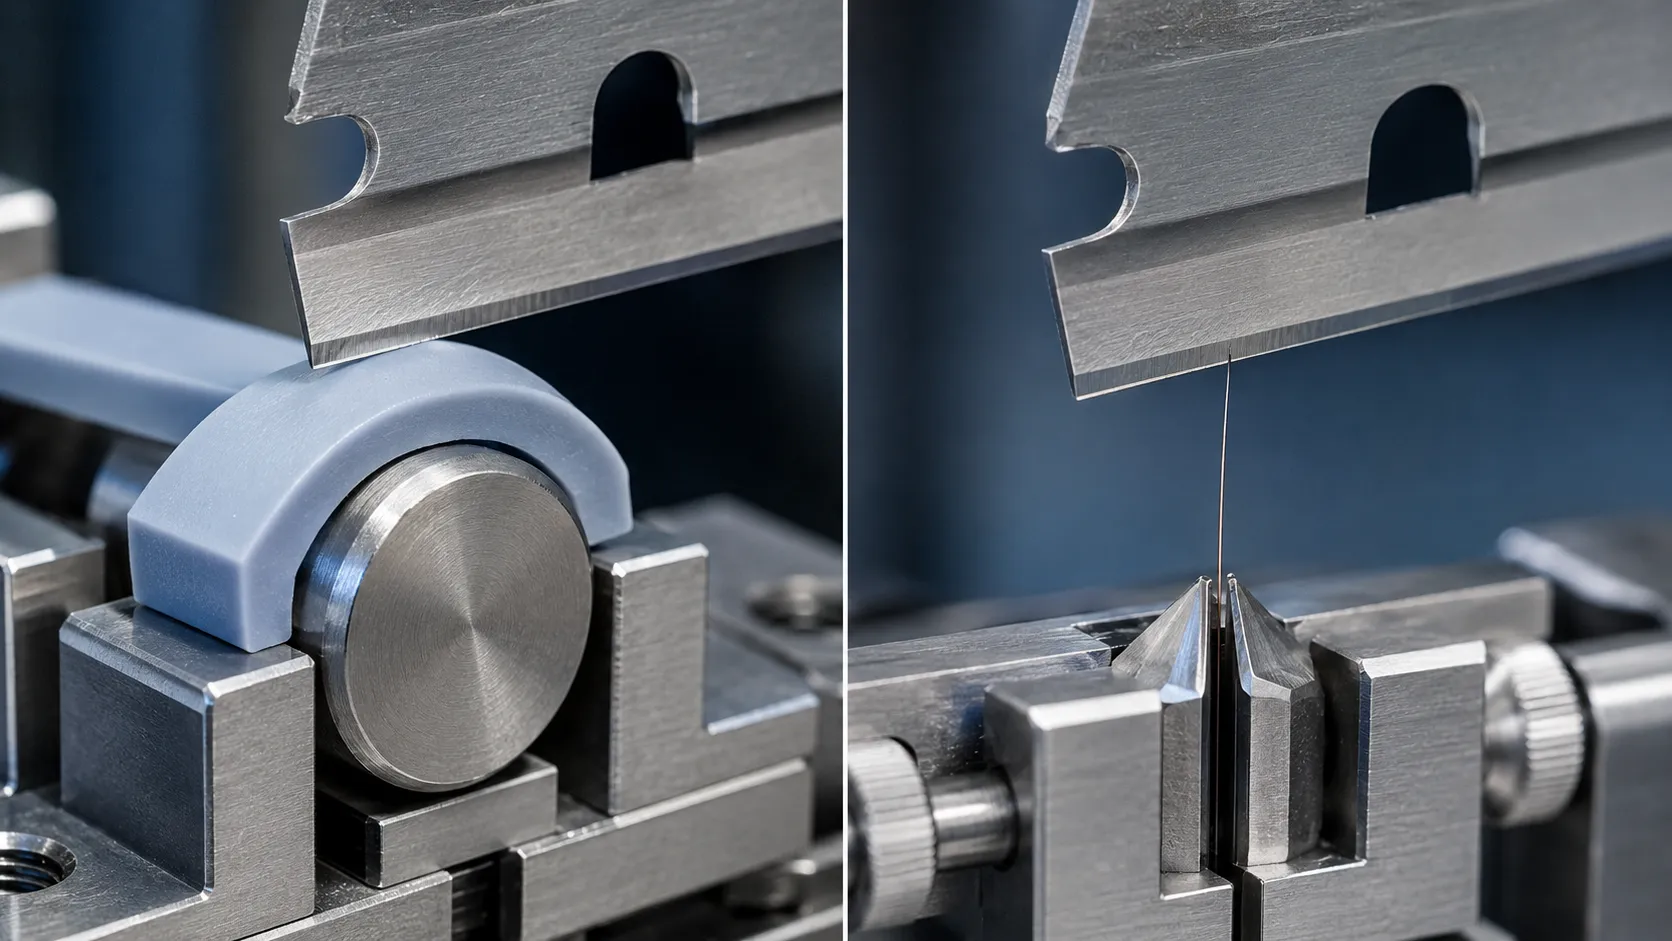
Aucun milieu unique ne reproduit parfaitement le rasage et ne présente également une variation minimale en laboratoire. Utilisez caoutchouc silicone pour une comparaison d'arêtes répétables et cheveux hydratés lorsque la pertinence biologique est centrale. Gardez les méthodes séparées; leurs valeurs de force ne sont pas interchangeables.
Le Méthode CATRA de durabilité et d'affûtage des lames décrit un médium en silicone-rubber de 8 mm carrés courbé autour d'un ancien de 20 mm. La lame se déplace normalement dans la courbure extérieure sans déplacement longitudinal. La force maximale au début de la coupe est le résultat lié à la netteté. Les coupes d'usure oscillantes ultérieures créent une courbe de durabilité. Ce sont des paramètres spécifiques à la méthode, pas des limites d'achat universelles.
Un brevet publié de lame de rasoir révèle un différent coupure de fibre unique exemple : cheveux humains entièrement hydratés, 50 mm/s vitesse de coupe, environ 21.5° angle de lame, 90° orientation des cheveux, 100 µm décalage de bord, et plus de 50 coupes par lame avec des contrôles intermittents. C'est une preuve utile des variables qui comptent, mais ce n'est pas un standard d'acceptation à l'échelle de l'industrie.
Ne pas appliquer une norme de couteau directement à une lame de rasage
ISO 8442-5:2004 spécifie les tests de tranchant et de retention de bord pour les couteaux de préparation alimentaire à main. Sa séparation de Performance Initiale de Coupe de la capacité de coupe accumulée est conceptuellement précieuse. Son support abrasif, sa charge, son coup, et sa géométrie de lame, cependant, n'ont pas été créés pour simuler une coupe de cheveux hydratés avec un bord de rasoir mince et revêtu.
Un ingénieur qualité peut utiliser l'ISO 8442-5 pour comprendre l'architecture des tests ou pour établir une référence pour des lames utilitaires appropriées. L'ingénieur ne devrait pas écrire “rasoir conforme à l'ISO 8442-5” à moins que la déclaration, le champ d'application, la géométrie de l'échantillon, et le test soient réellement applicables. L'ISO a également une révision de la Partie 5 en cours de développement en 2026, donc l'édition et le statut cités doivent être vérifiés lors de l'approbation du contrat. Une méthode de test personnalisable devrait indiquer où elle s'écarte d'une norme externe et pourquoi.
Vitesse de verrouillage, angle, pénétration, et géométrie de fixation
La force de coupe de la lame dépend de plus que du bord. Les élastomères sont sensibles au taux. Le décalage angulaire modifie l'engagement de la pointe, une pénétration excessive ajoute de la friction latérale, et le déplacement longitudinal convertit une coupe de poussage en un événement de tranchage. La conformité de la fixation peut également déformer la courbe.
- Définir si l'échantillon est une lame lâche, un élément de lame supporté, ou une cartouche complète.
- Enregistrer l'angle de bord par rapport au milieu, l'exposition du bord, le décalage de la pointe, la direction de déplacement, la vitesse, la profondeur ciblée, et le temps de séjour.
- Utiliser une pince rigide qui n'endommage pas le revêtement ni ne permet la rotation du bord.
- Vérifier l'alignement avec un gabarit ou une méthode optique avant chaque séquence.
- Maintenir la plage de force, le taux d'acquisition, le zéro, le filtrage, et la logique de détection de pic sous contrôle de révision.
Un test de cartouche complète ajoute des effets de garde, de capuchon, de ressort, de soudure, et de positionnement de lame. Il soutient la validation des produits mais isole moins proprement la qualité du bord. Toujours identifier l'état de l'échantillon.
Conditionner les Médias, les Cheveux, et les Lames Avant les Tests
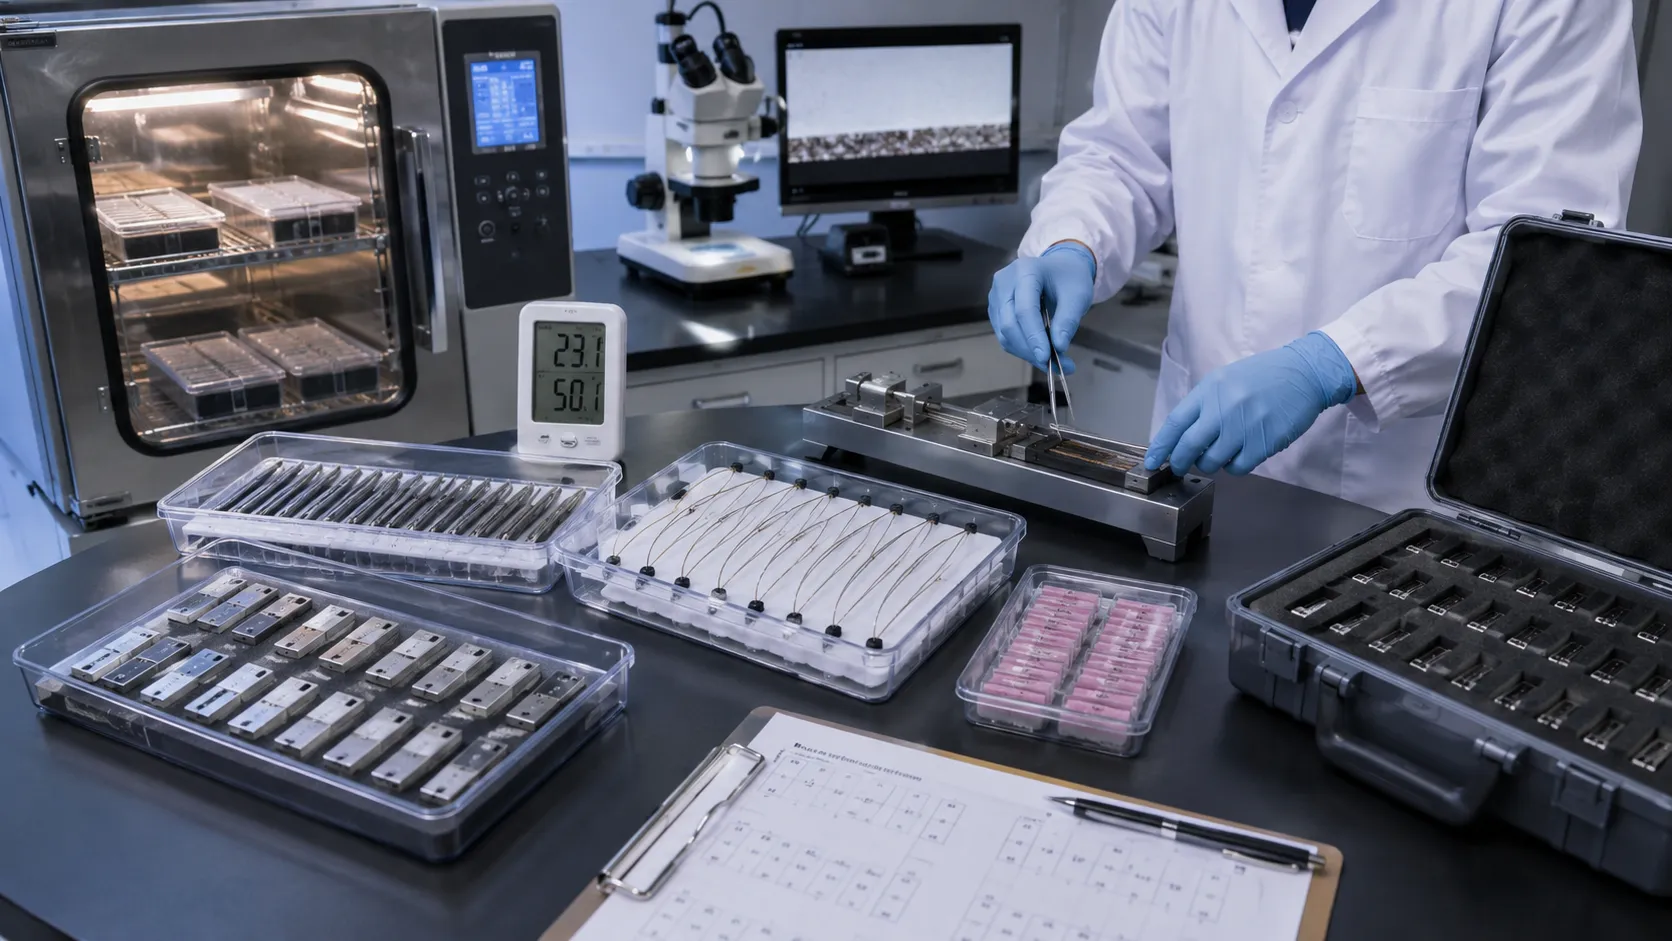
Le conditionnement fait partie de la mesure, et non du ménage. Le lot de caoutchouc, les dimensions, la dureté, l'âge, le stockage, la température et l'humidité peuvent influencer le résultat. ISO 23529:2016 fournit des procédures générales pour préparer, stocker et conditionner des échantillons de caoutchouc ; un laboratoire de rasage doit ajouter ses propres limites spécifiques aux milieux.
Pour les tests de cheveux, spécifiez la source du donneur ou la source de fibre approuvée, la bande de diamètre, l'orientation, le liquide d'hydratation, la température, le temps de trempage, la tension et l'interdiction de réutilisation. Les recherches sur le rasage humide rapportent qu'une hydratation complète peut réduire la force de coupe des cheveux de barbe d'environ 40%, montrant pourquoi “cheveux mouillés” n'est pas une instruction suffisante.
Testez les lames dans l'état convenu. Le nettoyage à l'aide de solvants peut enlever ou modifier la couche extérieure à faible friction et invalider une comparaison telle que fournie. Enregistrez l'âge du conditionnement, le stockage, le prétraitement et si le tranchant a été exposé à de l'eau. Randomisez l'ordre des échantillons. Exécutez une stable population de lames de référence au début, au milieu et à la fin de la séquence pour détecter toute dérive des milieux ou des instruments.
Lisez la courbe complète de force-déplacement
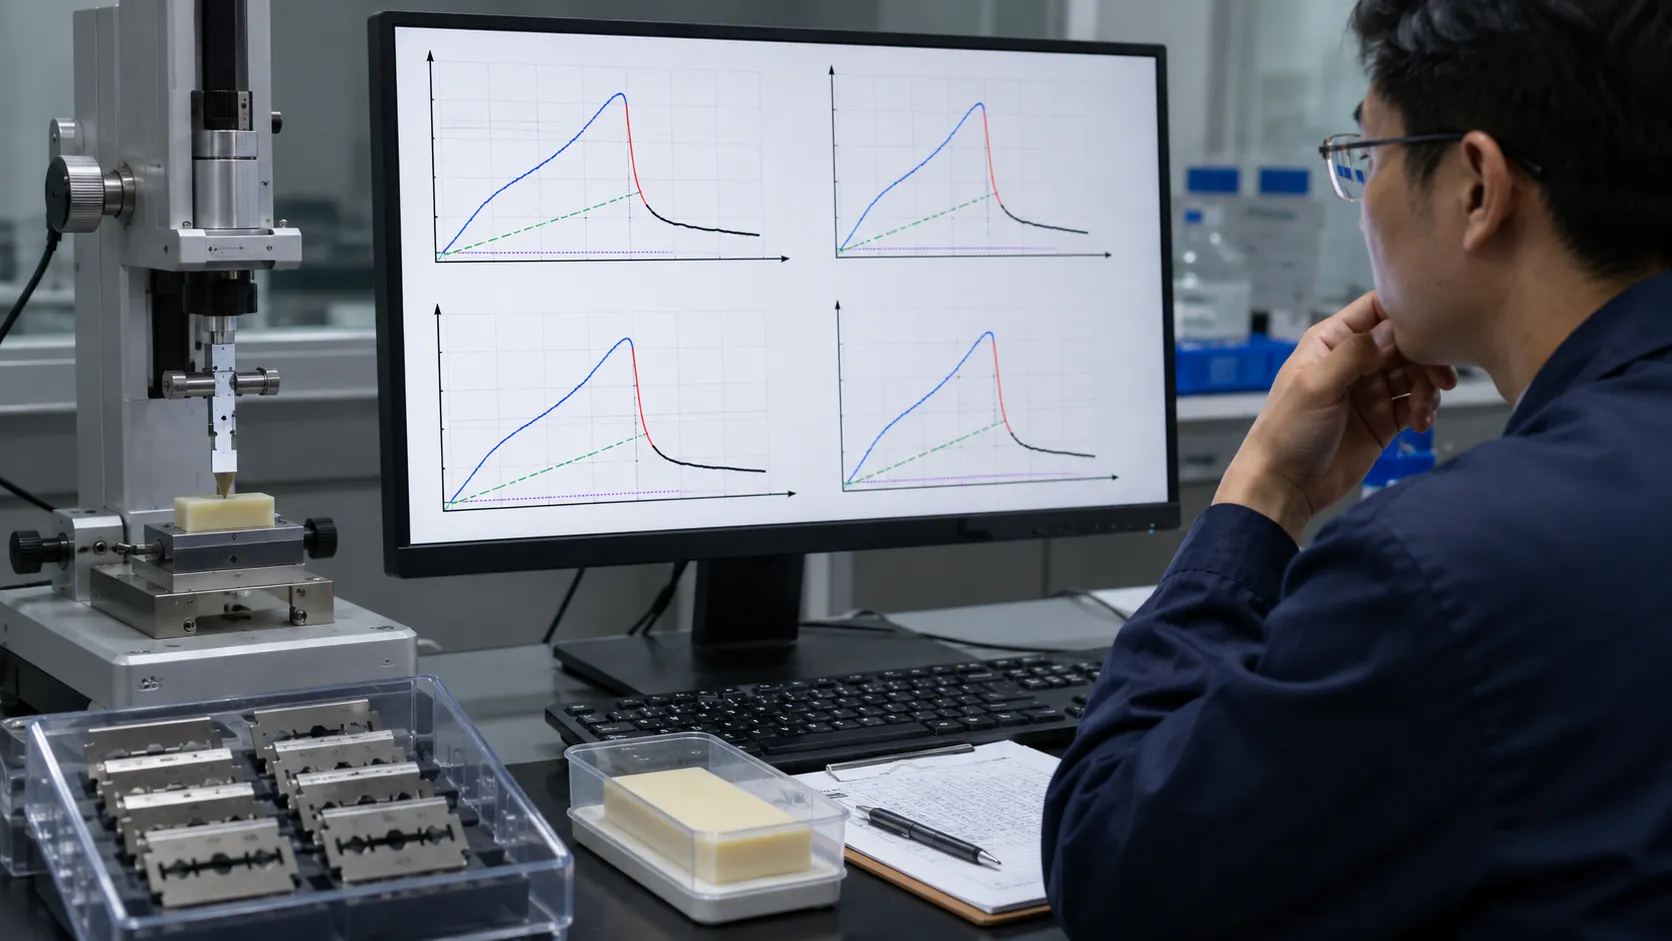
Un seul chiffre de force peut masquer le mécanisme. Une courbe typique d'élastomère commence par un contact, suivi d'un chargement élastique, d'un maximum près de l'initiation de la coupe, et d'une réduction de force à mesure que l'ouverture se propage. Le résultat doit préserver la courbe de force-déplacement, pas seulement le pic exporté.
- Établissez des règles de référence et de détection de contact.
- Calculez la force d'initiation du pic avec un filtrage fixe et une logique de pic.
- Enregistrez le déplacement à l'initiation.
- Calculez le travail jusqu'à l'initiation uniquement lorsque validé.
- Examinez la région post-pointe pour déchirures, glissements, coupures partielles, doubles pics ou friction anormale.
La fréquence d'échantillonnage doit capturer le pic transitoire. Une méthode de cheveux unique divulguée utilise 180 kHz, mais ce n'est pas une exigence par défaut. Validez la bande passante, le filtrage, le bruit et la réduction des données ensemble ; un traitement différent peut produire des forces de pic différentes à partir du même événement.
Construisez une séquence d'usure qui révèle la courbe de durabilité.
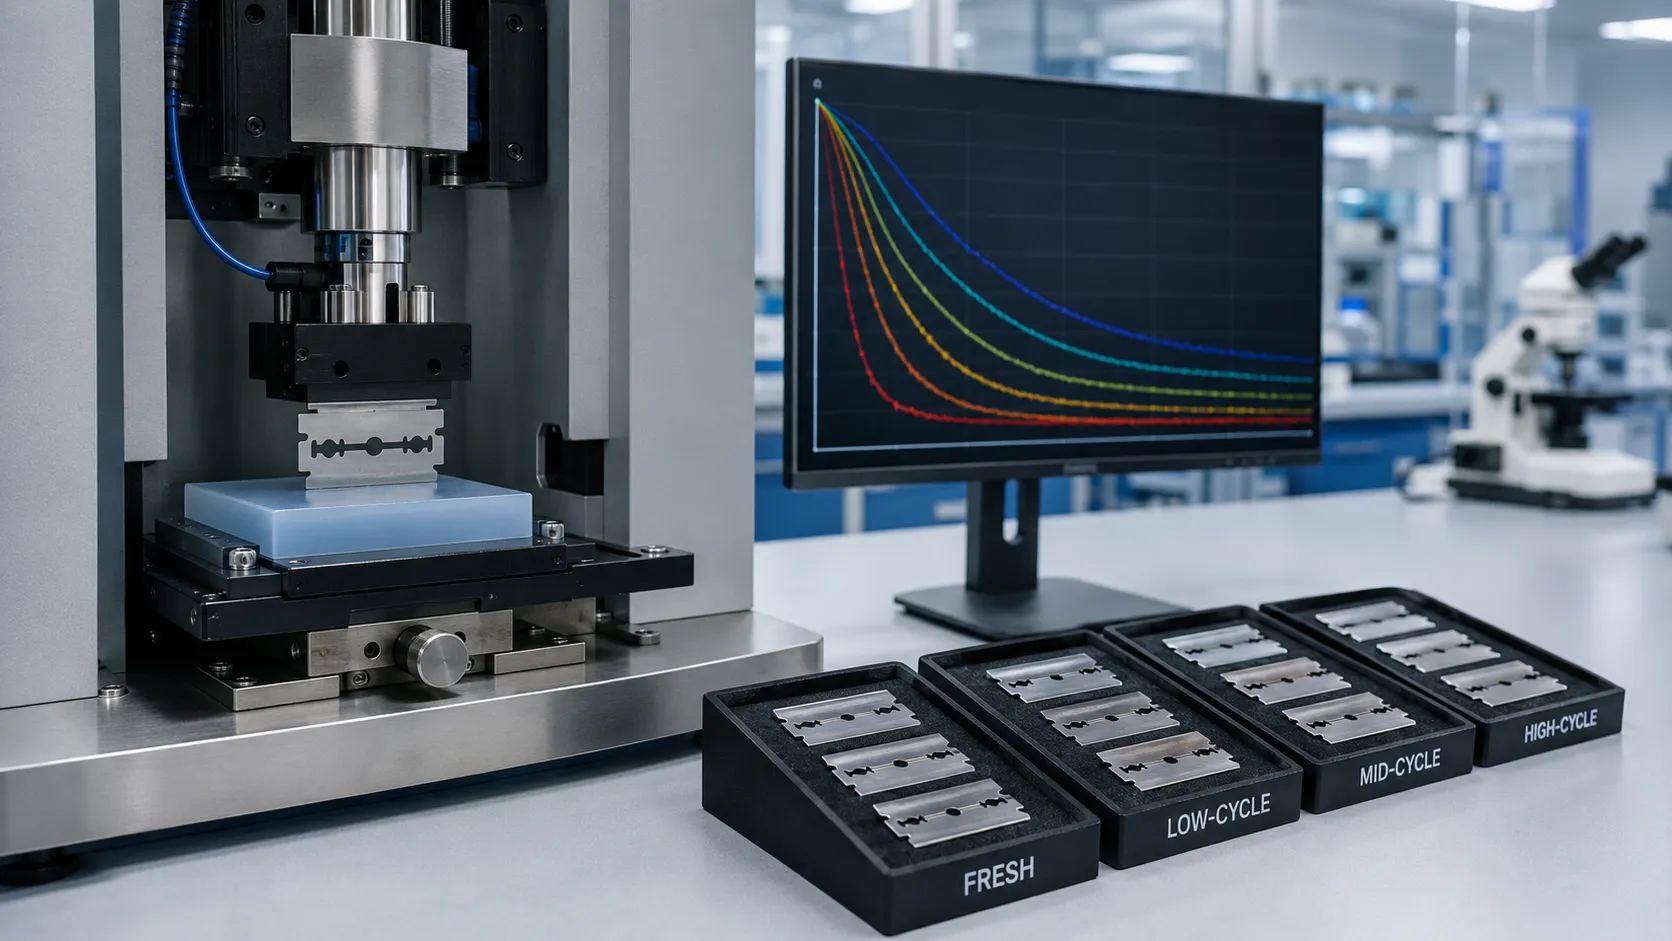
Une étude de durabilité des bords de rasoir nécessite au moins une mesure fraîche et plusieurs points de contrôle définis après l'usure. Indiquez le milieu d'usure, l'alimentation en milieu frais, le mouvement d'oscillation ou de coupe, le coup, la vitesse, la force ou la pénétration, le nombre de cycles, l'état de lubrification, la méthode de rinçage et l'intervalle entre l'usure et la mesure.
A conception à mesures répétées suit une lame à travers des points de contrôle, mais chaque mesure ajoute de l'usure. Une conception par cohorte en plusieurs étapes assigne des lames comparables à différents niveaux d'usure, réduisant les effets de l'historique de mesure mais utilisant plus d'échantillons. Sélectionnez le design avant de voir les résultats.
Tracer la force en fonction des cycles d'usure. Rapportez F0, la force stabilisée précoce, la force après chaque point de contrôle, le changement en pourcentage, la pente et le cycle au cours duquel un seuil préalablement convenu est franchi. Ne supposez pas que la force doit augmenter de manière monotone. L'adoucissement précoce du revêtement ou la redistribution peuvent temporairement diminuer la force avant que les dommages au bord ne dominent. C'est exactement pourquoi une première lecture et une dernière lecture sont plus faibles qu'une courbe complète d'usure.
Tests de cohérence de la netteté autour de la variation du processus
test de cohérence de la netteté doit échantillonner le processus, pas un carton pratique. Inclure la position de la lame, la durée de vie de la meule, le lot de revêtement, le temps de production, la voie de la lame, la station de soudage et la cavité d'assemblage le cas échéant. Finalisez le plan après que la variation de la méthode soit connue.
| Couche de validation | Preuve requise | Décision principale |
|---|---|---|
| Instrument | Vérification de la force, résolution, dérive, alignement | Le dispositif peut-il résoudre la différence ? |
| Méthode | Répétabilité entre opérateur, jour, dispositif et lot de média | Le bruit du test est-il acceptable ? |
| Produit | Médiane, moyenne, variation, percentile, valeurs aberrantes | Le lot est-il centré et cohérent ? |
| Durabilité | Courbe de force à des points de contrôle d'usure définis | Le bord conserve-t-il ses performances ? |
ISO 5725-2:2025 soutient les études de répétabilité et de reproductibilité. La vérification de la force peut utiliser les principes applicables de ISO 7500-1:2018, en notant sa limite de vérification statique. Fixez les limites après l'étude de mesure et utilisez une bande de protection documentée bande de protection lorsque l'incertitude est importante près de la limite.
Transformez la méthode en un accord de contrôle des fournisseurs OEM
Pour l'approvisionnement OEM et ODM, attachez la méthode approuvée à la spécification de la lame. Identifiez la révision de la méthode, la révision du dessin, l'installation d'essai, le dispositif, le code média et les contrôles de lot, le conditionnement, la population de référence, l'emplacement des échantillons, le nombre de lames, le nombre de coupes, les règles de courbe exclues, les statistiques et les limites d'acceptation. Les fichiers de courbes brutes doivent rester traçables au lot de lames et de cartouches.
Audit des variables liées : source de la lame, broyage, traitement thermique, revêtement dur, revêtement anti-friction, nettoyage, support, soudage et position d'assemblage. Exiger du changement d'ingénierie avant qu'un fournisseur ne les modifie. Une lame de référence contrôle la mesure ; un échantillon produit doré contrôle la construction commerciale. Ce ne sont pas le même outil.
Haward Razor peut aligner une matrice personnalisable avec la source de la lame, l'architecture de Razor, les revendications et le marché. La validation finale devrait combiner les données de force de coupe avec la microscopie de bord et, si nécessaire, des études de rasage. Aucun test de banc à lui seul ne prouve chaque aspect du confort.
Références et limites de la méthode
- Testeur CATRA REDS: méthode de netteté et d'usure en profondeur constante pour rasoirs/scalpels en silicone et caoutchouc.
- US9751230B2: paramètres de force de coupe pour cheveux uniques et pratique de lame de contrôle.
- ISO 8442-5:2004: cadre de portée et de méthode pour couteaux de préparation de nourriture, pas une norme Razor dédiée.
- La biomécanique du rasage par lame: relation entre l'hydratation des cheveux, la force de coupe, l'interaction cutanée et la performance de rasage.
- McCarthy, Hussey et Gilchrist: analyse de déplacement de force et concept d'énergie d'initiation pour un test de découpe d'élastomère.
- ISO/IEC 17025:2017: compétence et fonctionnement cohérent des laboratoires d'essai et d'étalonnage.
Validez le bord, pas uniquement le premier nombre.
Approuvez une lame de rasoir uniquement après que la force initiale, l'usure contrôlée, la forme de la courbe, la cohérence et la capacité de mesure soient concordantes. Envoyez à Haward Razor le format de votre lame, le design de la cartouche, la durée cible, l'échantillon de référence et la méthode de test actuelle. Notre équipe OEM et ODM peut aider à construire une matrice de validation des fournisseurs pour votre projet.







