









Un lote de cuchillas puede mostrar una fuerza de primer corte baja y aun así perder rendimiento demasiado rápido. Ese es el problema. Si un proveedor informa solo un resultado de cuchilla nueva, el valor puede ocultar una rápida pérdida de recubrimiento, micro fracturas en el filo, deformación de la punta o una amplia variación a lo largo de la producción de molienda y recubrimiento. Cuando el comprador y el fabricante utilizan diferentes medios, velocidades, ángulos de cuchilla o reglas de acondicionamiento, sus números pueden parecer precisos pero seguir siendo técnicamente incomparables. Una comparación fallida puede liberar un cartucho OEM inestable, crear quejas de tirones y demoras en el análisis de la causa raíz porque el equipo no puede separar afilo inicial de durabilidad de filo de navaja. La solución es una versión controlada prueba de afilado de navaja que registra las curvas de fuerza antes y después del desgaste definido, con cuchillas de referencia que enmarcan cada secuencia de prueba.
Una prueba válida de afilado de navaja controla el medio de prueba, acondicionamiento, velocidad de corte, ángulo de filo, penetración, alineación del dispositivo, cuchillas de referencia, muestreo y análisis de curvas de fuerza. Haward Razor trabaja con compradores OEM y ODM para definir criterios de aceptación de fuerza de corte de cuchillas iniciales comparables y durabilidad antes de la producción en masa.
Los detalles del método que se presentan a continuación muestran a los ingenieros de calidad, compradores de cuchillas y gerentes de producto cómo distinguir un filo genuinamente duradero de una baja lectura inicial. También explican qué métodos publicados son relevantes, cuáles son solo analogías, y qué evidencia pertenece a un informe de validación del proveedor.
Definir la Agudeza Inicial y la Durabilidad del Filo como Resultados Diferentes
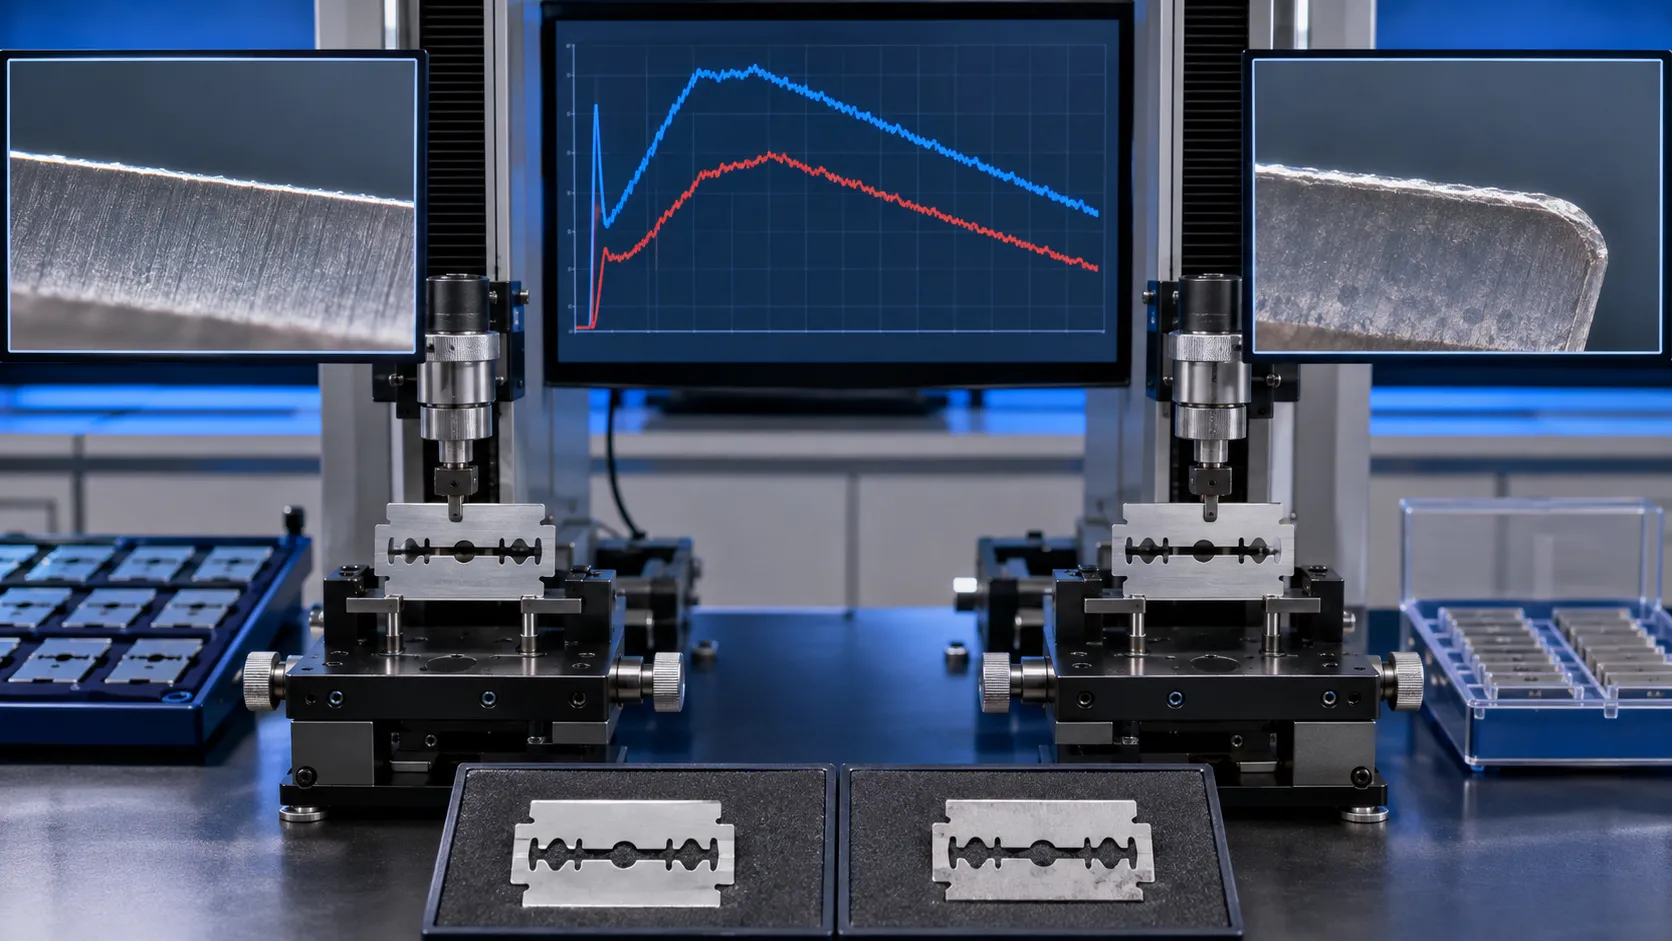
Agudeza inicial es la fuerza o energía necesaria para iniciar un corte con un filo tal como se recibe. Durabilidad del filo es cómo cambia ese resultado después del desgaste definido. Un primer pico bajo no es prueba de larga vida. Un recubrimiento lubricante puede cambiar durante el uso temprano; un filo más fuerte puede comenzar un poco más alto y aún así mantenerse estable.
Escriba ambos resultados en el plan de pruebas. No use la palabra “agudeza” sin nombrar la estadística, unidad, punto de prueba y revisión del método.
| Resultado Técnico | Cálculo | Lo que Indica |
|---|---|---|
| Fuerza máxima inicial, F0 | Fuerza máxima en la iniciación del corte en un borde nuevo | Resistencia al corte tal como se recibe |
| Energía de iniciación, E0 | Área bajo la curva de fuerza-desplazamiento hasta la iniciación del corte | Trabajo absorbido antes de que el medio se abra |
| Afilado retenido | F0 dividido por la fuerza después de N ciclos de desgaste, o una relación inversa definida | Estabilidad relativa bajo el protocolo indicado |
| Pendiente de durabilidad | Cambio en la fuerza respecto a los ciclos de desgaste durante un intervalo definido | Tasa de pérdida de rendimiento |
Seleccione un Medio Controlado Que Coincida con la Decisión
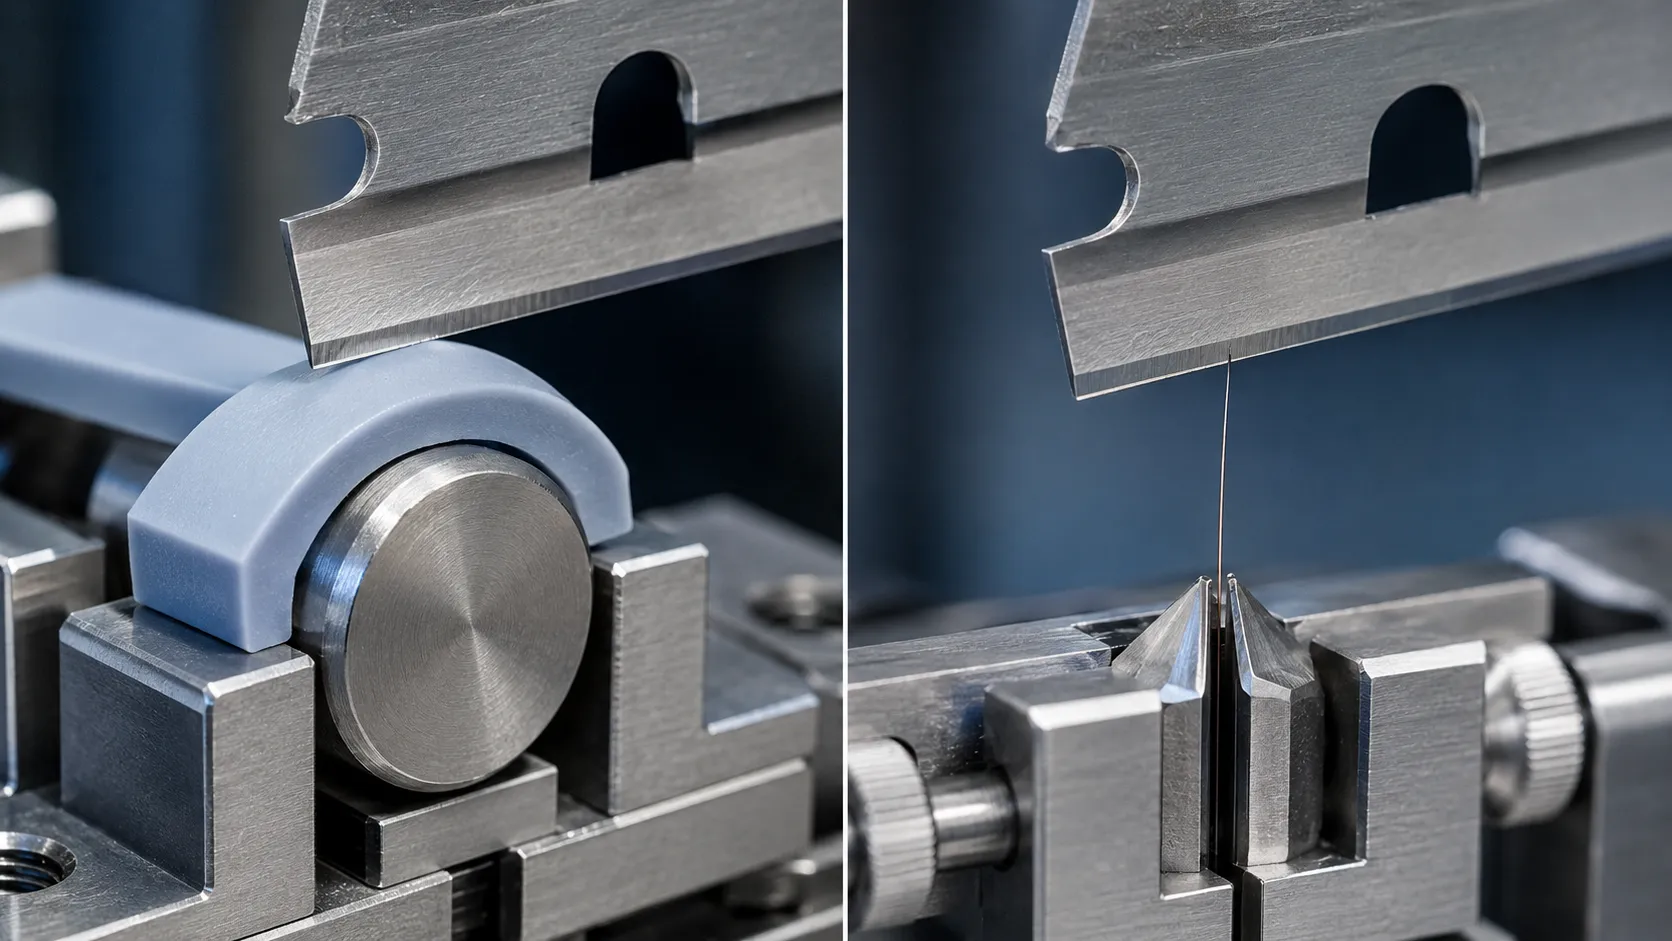
Ningún medio reproduce perfectamente el afeitado y también ofrece una variación mínima en el laboratorio. Utilice goma de silicona para una comparación de borde repetible y cabello hidratado cuando la relevancia biológica es central. Mantenga los métodos separados; sus valores de fuerza no son intercambiables.
El Método de Durabilidad y Afilado de Bisel de CATRA describe un silicona de 8 mm cuadrada de caucho doblado alrededor de un molde de 20 mm. La cuchilla se mueve normalmente hacia la curva exterior sin desplazamiento longitudinal. La fuerza máxima al inicio del corte es el resultado relacionado con la agudeza. Los cortes de desgaste oscilante subsiguientes crean una curva de durabilidad. Estos son parámetros específicos del método, no límites de compra universales.
Una patente de cuchilla de afeitar publicada revela un diferente corte de fibra única ejemplo: cabello humano completamente hidratado, 50 mm/s velocidad de corte, aproximadamente 21.5° ángulo de cuchilla, 90° orientación del cabello, 100 µm desplazamiento del borde, y más de 50 cortes por cuchilla con controles intermitentes. Es una evidencia útil de variables que importan, pero no es un estándar de aceptación a nivel industrial.
No aplique un estándar de cuchillo directamente a una cuchilla de afeitar
ISO 8442-5:2004 especifica las pruebas de afilado y retención del filo para cuchillos de preparación de alimentos manuales. Su separación de Rendimiento de Corte Inicial de la capacidad de corte acumulada es conceptualmente valiosa. Sin embargo, su medio abrasivo, carga, carrera y geometría de la cuchilla no fueron creados para simular el corte de un filo de afeitar recubierto delgado sobre cabello hidratado.
Un ingeniero de calidad puede usar ISO 8442-5 para comprender la arquitectura de prueba o para establecer un punto de referencia para cuchillas de utilidad adecuadas. El ingeniero no debe escribir “cuchilla de afeitar conforme a ISO 8442-5” a menos que la afirmación, alcance, geometría de la muestra y prueba sean realmente aplicables. ISO también tiene una revisión de la Parte 5 en desarrollo para 2026, por lo que la edición y el estado citados deben ser verificados en la aprobación del contrato. Un método de prueba personalizable debe indicar dónde se aparta de un estándar externo y por qué.
Velocidad de bloqueo, ángulo, penetración y geometría del soporte
La fuerza de corte de la cuchilla depende de más que del filo. Los elastómeros son sensibles a la velocidad. El cambio angular afecta el compromiso de la punta, la penetración excesiva aumenta la fricción de flanco, y el movimiento longitudinal convierte un corte a empujar en un evento de corte. La conformidad del soporte también puede distorsionar la curva.
- Defina si la muestra es una cuchilla suelta, un miembro de cuchilla soportado, o un cartucho completo.
- Registre el ángulo del filo relativo al medio, exposición del filo, desplazamiento de la punta, dirección de movimiento, velocidad, profundidad objetivo y tiempo de permanencia.
- Utilice un soporte rígido que no dañe el recubrimiento ni permita la rotación del filo.
- Verifique la alineación con un medidor o método óptico antes de cada secuencia.
- Mantenga el rango de fuerza, tasa de adquisición, cero, filtrado y lógica de detección de picos bajo control de revisión.
Una prueba de cartucho completo agrega efectos de guardia, tapa, resorte, soldadura y posición de la cuchilla. Soporta la validación del producto, pero aísla menos limpiamente la calidad del filo. Siempre identifique el estado de la muestra.
Condicione el medio, el cabello y las cuchillas antes de la prueba
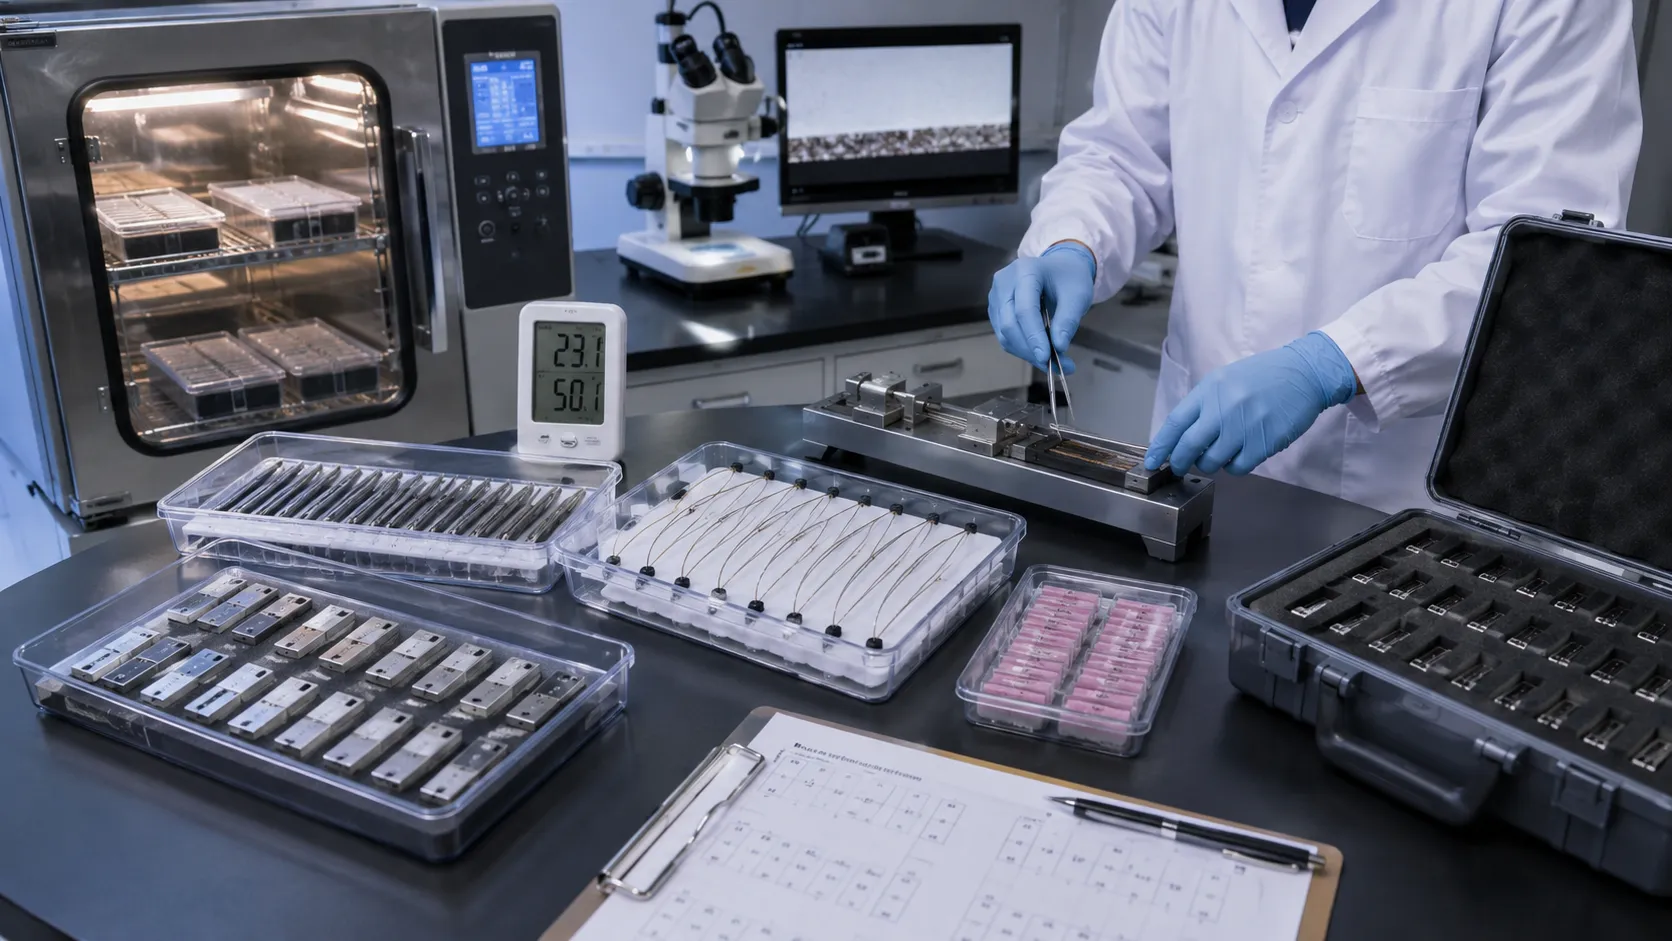
El acondicionamiento es parte de la medición, no de la limpieza. El lote de goma, dimensiones, dureza, edad, almacenamiento, temperatura y humedad pueden alterar el resultado. ISO 23529:2016 proporciona procedimientos generales para preparar, almacenar y acondicionar piezas de prueba de goma; un laboratorio debe agregar sus propios límites específicos del medio.
Para las pruebas de cabello, especifique la fuente del donante o la fuente de fibra aprobada, el diámetro de la banda, la orientación, el líquido de hidratación, la temperatura, el tiempo de remojo, la tensión y la prohibición de reutilización. La investigación sobre el afeitado húmedo informa que la hidratación completa puede reducir la fuerza de corte del cabello de la barba en aproximadamente 40%, mostrando por qué “el cabello mojado” no es una instrucción suficiente.
Pruebe las cuchillas en el estado acordado. La limpieza con solventes puede eliminar o alterar la capa externa de baja fricción e invalidar una comparación en el estado suministrado. Registre la edad del embalaje, el almacenamiento, el pretratamiento y si el filo ha estado expuesto al agua. Aleatorice el orden de la muestra. Ejecute una población de cuchillas de referencia al principio, en medio y al final de la secuencia para detectar desviaciones del medio o del instrumento.
Lea toda la curva de fuerza-desplazamiento
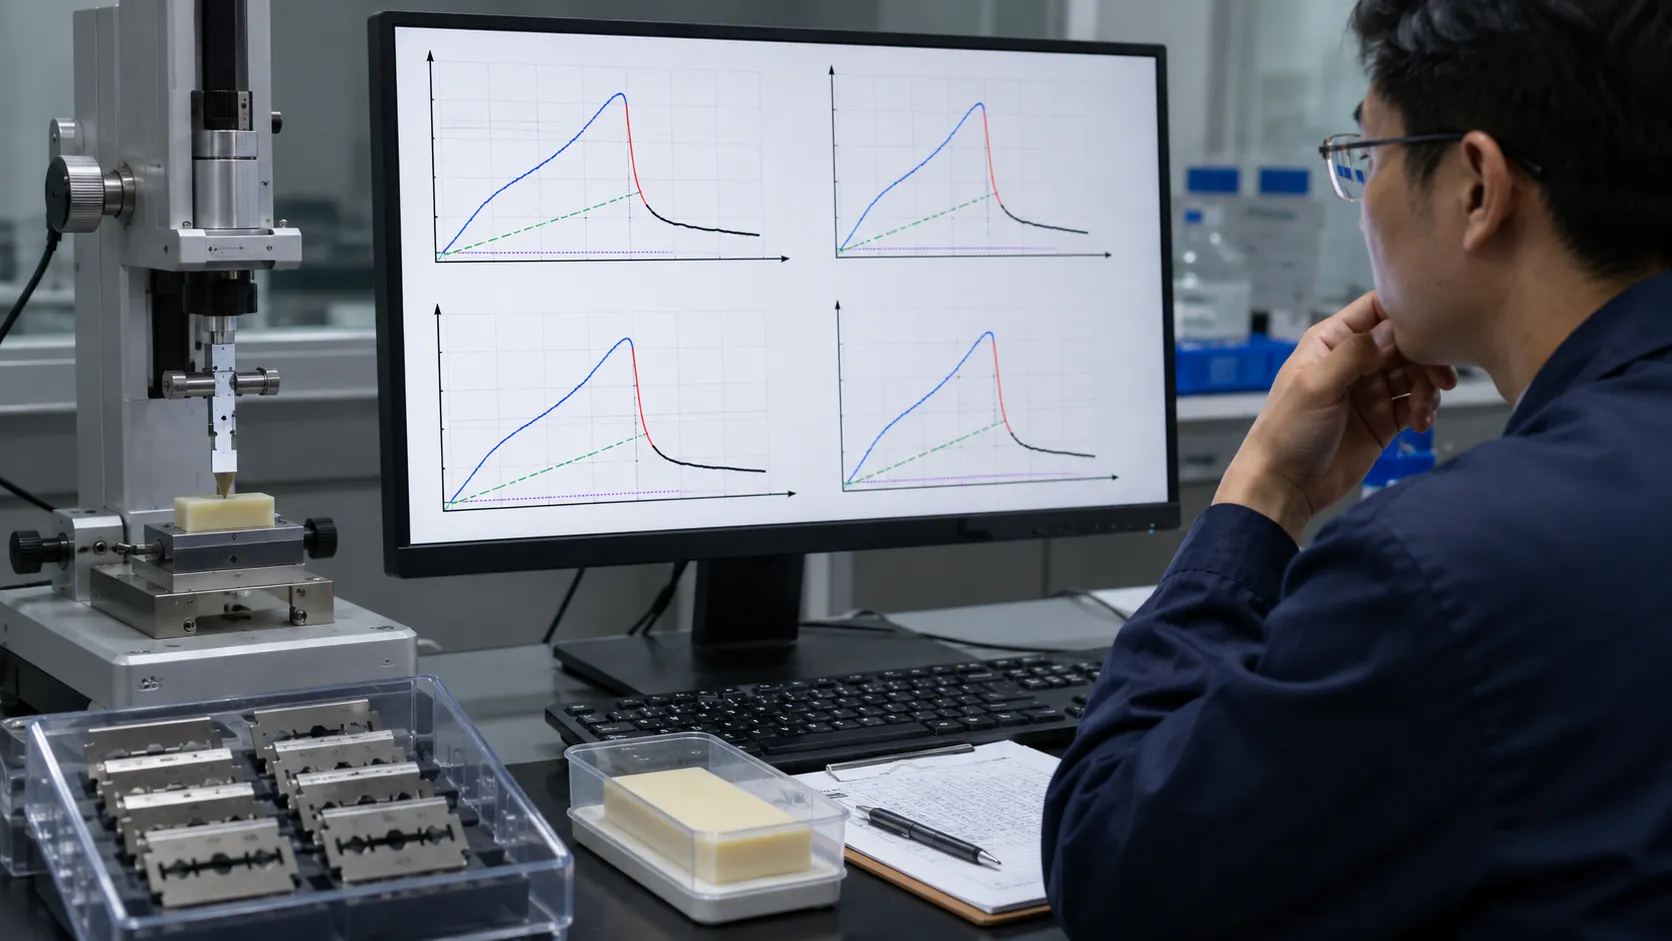
Un solo número de fuerza puede ocultar el mecanismo. Una curva típica de elastómero comienza con el contacto, seguido de la carga elástica, un máximo cerca de la iniciación del corte y una reducción de fuerza a medida que se propaga la apertura. El resultado debe preservar la curva de fuerza-desplazamiento, no solo el pico exportado.
- Establezca la línea base y las reglas de detección de contacto.
- Calcule la fuerza de iniciación del pico con filtrado fijo y lógica de pico.
- Registre el desplazamiento al inicio.
- Calcule el trabajo hasta la iniciación solo cuando esté validado.
- Revise la región posterior al pico para desgastes, deslizamientos, cortes parciales, dobles picos o fricción anormal.
La frecuencia de muestreo debe capturar el pico transitorio. Un método revelado de un solo cabello utiliza 180 kHz, pero eso no es un requisito predeterminado. Valide el ancho de banda, el filtrado, el ruido y la reducción de datos juntos; diferentes procesos pueden producir diferentes fuerzas pico a partir del mismo evento.
Construya una secuencia de desgaste que revele la curva de durabilidad
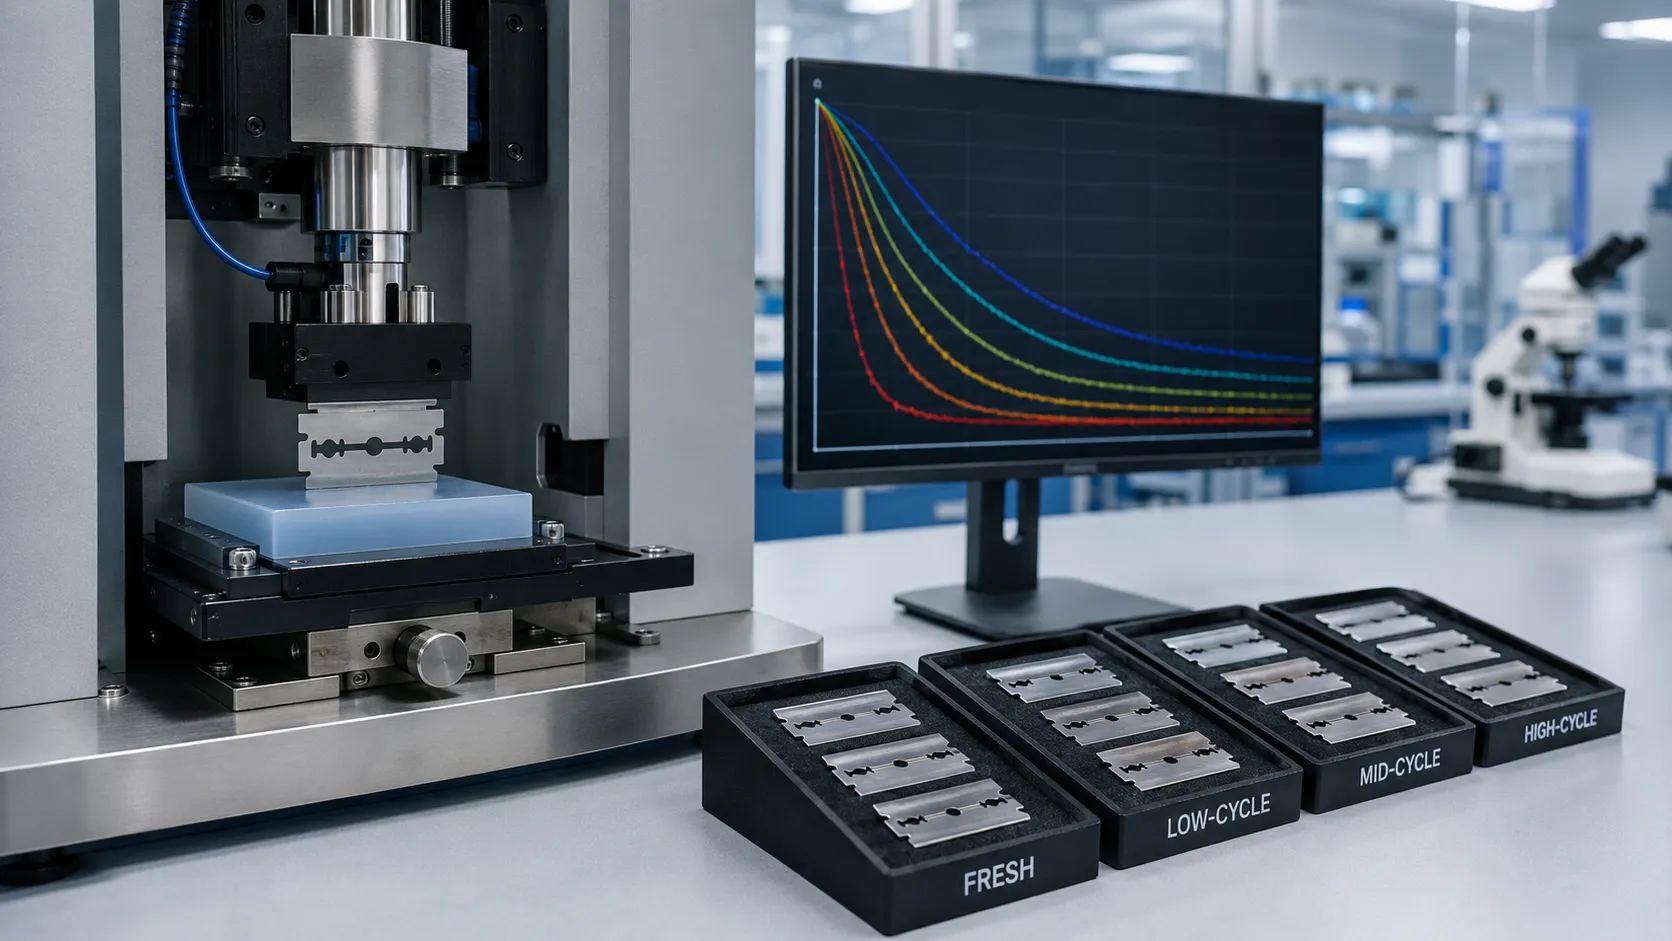
Un estudio de durabilidad de borde afilado necesita al menos una medición fresca y varios puntos de control definidos posteriores al desgaste. Declare el medio de desgaste, la alimentación del medio fresco, la oscilación o movimiento de corte, la carrera, la velocidad, la fuerza o penetración, el número de ciclos, el estado de lubricación, el método de enjuague y el intervalo entre el desgaste y la medición.
A diseño de medidas repetidas sigue una cuchilla a través de puntos de control, pero cada medición añade desgaste. Un diseño de cohorte por etapas asigna cuchillas comparables a diferentes niveles de desgaste, reduciendo los efectos de la historia de medición pero utilizando más especímenes. Seleccione el diseño antes de ver los resultados.
Trace la fuerza contra los ciclos de desgaste. Informe F0, fuerza estabilizada temprana, fuerza después de cada punto de control, cambio porcentual, pendiente y el ciclo en el que se cruza un umbral previamente acordado. No asuma que la fuerza debe aumentar monotonamente. El suavizado o redistribución temprana del recubrimiento puede reducir temporalmente la fuerza antes de que el daño en el borde domine. Por esta razón, una primera lectura y una lectura final son más débiles que una curva de desgaste completa.
Prueba de consistencia de nitidez alrededor de la variación del proceso
prueba de consistencia de nitidez debe muestrear el proceso, no un cartón conveniente. Incluya la posición del cinturón de la cuchilla, la vida del disco de molienda, el lote de recubrimiento, el tiempo de producción, la pista de la cuchilla, la estación de soldadura y la cavidad de ensamblaje donde sea relevante. Finalice el plan después de que se conozca la variación del método.
| Capa de validación | Evidencia Requerida | Decisión primaria |
|---|---|---|
| Instrumento | Verificación de fuerza, resolución, deriva, alineación | ¿Puede el dispositivo resolver la diferencia? |
| Método | Repetibilidad entre operador, día, dispositivo y lote de medio | ¿Es aceptable el ruido de prueba? |
| Producto | Mediana, media, variación, percentil, valores atípicos | ¿Está el lote centrado y consistente? |
| Durabilidad | Curva de fuerza en puntos de control de desgaste definidos | ¿Retiene el borde el rendimiento? |
ISO 5725-2:2025 apoya estudios de repetibilidad y reproducibilidad. La verificación de fuerza puede utilizar principios aplicables de ISO 7500-1:2018, notando su límite de verificación estática. Establecer límites después del estudio de medición y utilizar un banda de protección cuando la incertidumbre es importante cerca del límite.
Convertir el Método en un Acuerdo de Control de Proveedor OEM
Para el abastecimiento OEM y ODM, adjuntar el método aprobado a la especificación de la cuchilla. Identificar la revisión del método, revisión del plano, banco de pruebas, accesorio, código de medio y controles de lote, acondicionamiento, población de referencia, ubicación de la muestra, número de cuchillas, número de cortes, reglas de curva excluida, estadísticas y límites de aceptación. Los archivos de curva sin procesar deben seguir siendo trazables a los lotes de cuchillas y cartuchos.
Auditar las variables vinculadas: fuente de la cuchilla, molienda, tratamiento térmico, recubrimiento duro, recubrimiento de baja fricción, limpieza, soporte, soldadura y posición de ensamblaje. Requerir control de cambios ingenieriles antes de que un Proveedor los cambie. Una cuchilla de referencia controla la medición; una muestra de producto oro controla la construcción comercial. No son la misma herramienta.
Haward Razor puede alinear una matriz personalizable con la fuente de la cuchilla, arquitectura de Razor, reclamaciones y mercado. La validación final debería combinar datos de fuerza de corte con microscopía de borde y, donde sea necesario, estudios de afeitado. Ninguna prueba de banco por sí sola prueba todos los aspectos de la comodidad.
Referencias y Límites del Método
- Probador CATRA REDS: método de nitidez y desgaste de silicona-rubio de profundidad constante para navajas\/bisturíes.
- US9751230B2: parámetros de fuerza de corte de cabello individual divulgados y práctica de cuchilla de control.
- ISO 8442-5:2004: marco de alcance y método para cuchillos de preparación de alimentos, no un estándar dedicado de Razor.
- La Biomecánica del Afeitado de Cuchillas: relación entre la hidratación del cabello, fuerza de corte, interacción con la piel y rendimiento del afeitado.
- McCarthy, Hussey y Gilchrist: análisis de desplazamiento por fuerza y concepto de energía de iniciación para una prueba de corte de elastómero.
- ISO/IEC 17025:2017: competencia y operación consistente de laboratorios de ensayo y calibración.
Valida el filo, no solo el primer número
Aprueba una cuchilla de afeitar solo después de que la fuerza inicial, el desgaste controlado, la forma de la curva, la consistencia y la capacidad de medición estén de acuerdo. Envía a Haward Razor el formato de tu cuchilla, el diseño del cartucho, la vida útil objetivo, la muestra de referencia y el método de prueba actual. Nuestro equipo de OEM y ODM puede ayudar a construir una matriz de validación de proveedores para tu proyecto.







