








Un détaillant peut afficher de solides ventes de rasoirs, disposer de commandes confirmées et de manches disponibles, mais ne pas parvenir à assurer le réapprovisionnement en raison de l’indisponibilité d’un seul composant de la cartouche. Un insert de moule endommagé, un retard dans la livraison des lames ou l’indisponibilité d’un type de résine peuvent interrompre la production de plusieurs variantes de produit à la fois. L'achat de produits finis supplémentaires peut offrir une protection temporaire, mais il immobilise également des liquidités et accroît la vulnérabilité aux changements d'emballage. Le défi pratique consiste à déterminer quels stocks, quels outillages et quelles alternatives approuvées permettront de maintenir le programme en marche. Une approche coordonnée assurer la continuité de l'approvisionnement en lames de rasoir Ce plan établit un lien entre les composants essentiels, l'état de préparation à la maintenance, les marges de sécurité ciblées et les délais de reprise réalistes. Grâce à des responsabilités définies avant toute perturbation, l'acheteur et le fabricant peuvent, conjointement, garantir les livraisons prioritaires, respecter les spécifications approuvées et rétablir un approvisionnement normal par le biais d'une séquence d'actions contrôlée.
Un fournisseur qualifié doit identifier les composants critiques, maintenir le niveau de stock de sécurité convenu, répertorier les outils de secours, valider les matériaux de substitution et démontrer sa capacité à assurer la reprise des activités. Dans le cadre d'un programme de rasoirs Haward (OEM ou ODM), il convient de convenir, avant le lancement, de la propriété des stocks, des seuils de réapprovisionnement, de l'accès aux moules de rechange, de la procédure écrite d'approbation des modifications et des objectifs de reprise, puis de vérifier la validité du plan par le biais d'exercices pratiques.
Les responsables de la chaîne d'approvisionnement, les détaillants, les distributeurs et les grossistes en matériel technique peuvent s'appuyer sur le cadre suivant pour comprendre comment les acheteurs expérimentés établissent un lien entre les décisions relatives aux stocks et la reprise de la production en usine. Les exemples illustrent en quoi les composants communs sont utiles, dans quels cas un outillage de secours est indispensable, et comment des alternatives approuvées peuvent faciliter le réapprovisionnement sans entraîner de modifications incontrôlées sur le produit fini « Razor ».
Identifiez les éléments qui garantissent la réussite de votre programme de vente au détail
Recenser les dépendances critiques avant d'augmenter les stocks
Commencez par le nomenclature pour les références prioritaires. Un simple boîtier de cartouche ou un connecteur peut paralyser tout un programme de recharge, même si sa valeur d'achat est faible. Classez les composants en fonction de leur impact commercial, de la difficulté à les remplacer et du temps nécessaire pour rétablir l'approvisionnement approuvé.
- Dépendance vis-à-vis des cartouches : identifier quels kits de démarrage et recharges utilisent chaque tête homologuée.
- Dépendance relative à Blade : enregistrer la provenance de la lame conforme ainsi que toute opération distincte de revêtement ou de finition.
- Dépendance relative aux outils : raccorder chaque pièce moulée à son moule, à la machine adaptée et aux dispositifs de fixation nécessaires.
- Dépendances du paquet : notamment des cartes imprimées, des plateaux de protection et des cartons spécifiques à chaque enseigne.
ISO 22301 fournit un cadre de gestion de la continuité des activités. Appliquez sa logique de planification au programme Razor proprement dit ; la norme ne prescrit pas de quantité de réserve universelle. Lorsqu’un fournisseur présente un Certificat ISO 22301, vérifier séparément son emplacement et son périmètre.
Pour chaque article essentiel, indiquez le responsable, le lieu de stockage, le stock disponible, la source d'approvisionnement de secours approuvée et la filière d'approvisionnement prévue. Cela permet de transformer un engagement général en matière de continuité en un document concret sur l'approvisionnement.
Placer les stocks tampons là où ils permettent de préserver la flexibilité de l'assortiment
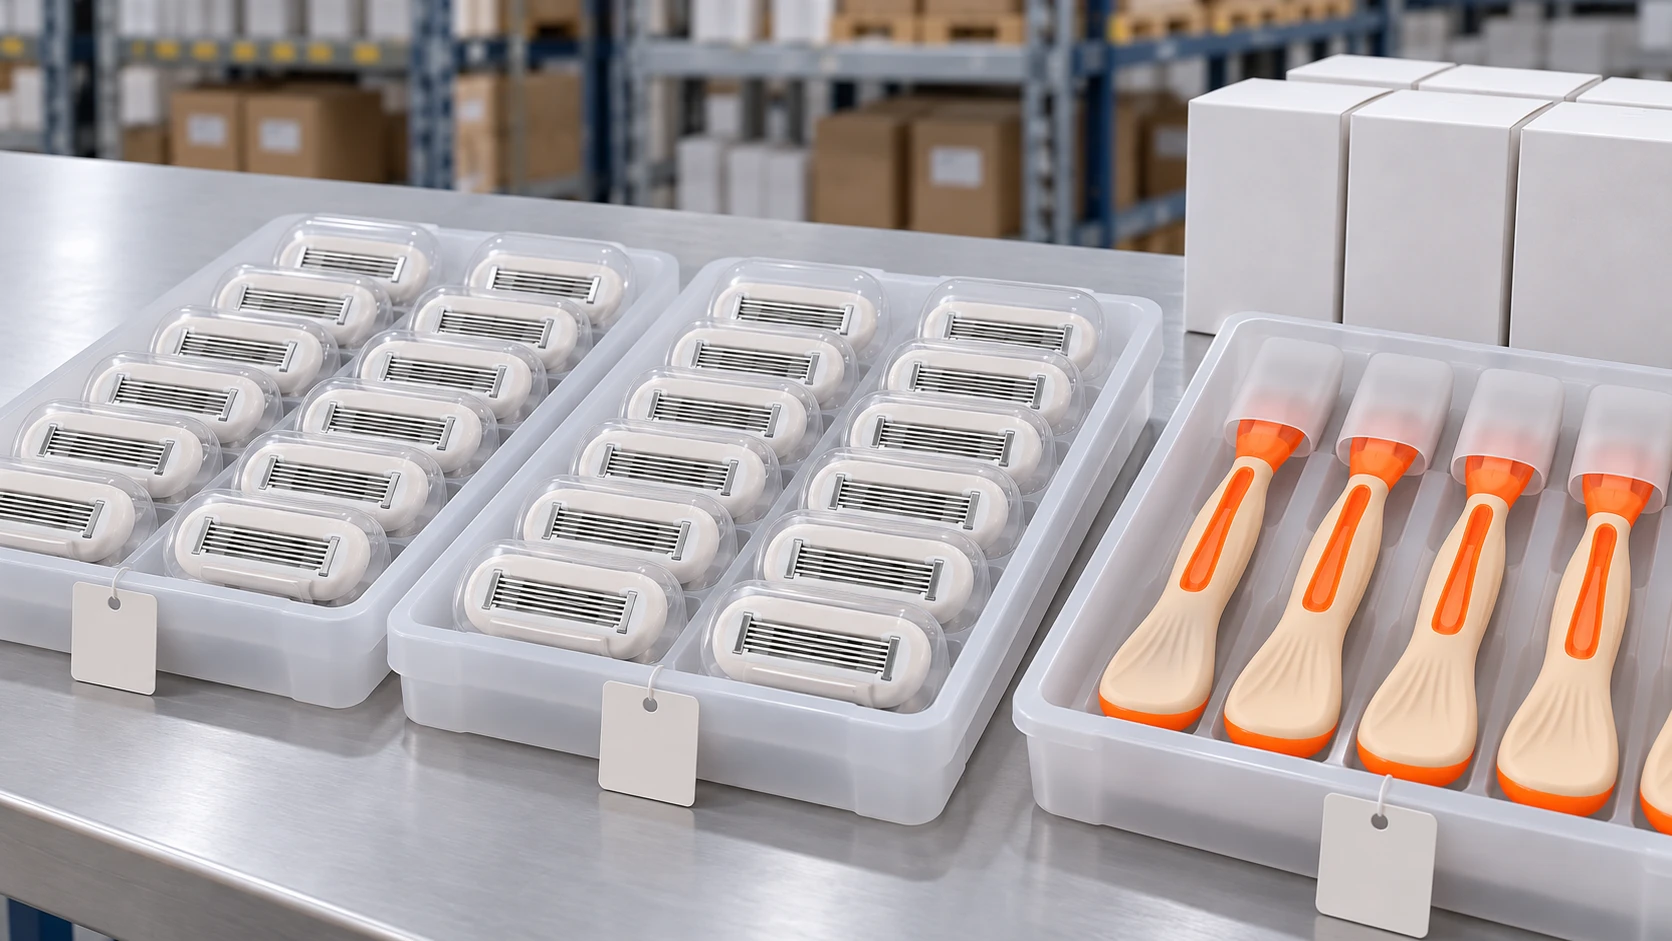
Stock de sécurité pour rasoirs peuvent se trouver à différentes étapes : matières premières qualifiées, pièces moulées, cartouches assemblées ou emballages finis destinés à la vente au détail. Chaque étape offre une protection contre différents types de perturbations. Les stocks de résine ne sont utiles que tant que le moulage est possible ; les cartouches finies nécessitent encore, le cas échéant, des poignées compatibles, des emballages, ainsi que des capacités d’inspection et d’expédition.
Dans le cas d'une gamme OEM, les cartouches homologuées courantes peuvent être proposées avec plusieurs couleurs de poignée ou plusieurs quantités par emballage. Le fait de disposer d'un certain stock avant le conditionnement final permet de préserver une certaine flexibilité et de réduire inventaire obsolète. Il convient toutefois de vérifier la compatibilité en fonction du modèle et de la version. Une apparence similaire ne garantit pas l'interchangeabilité.
- Tampon de composants : utile lorsque les capacités d'assemblage et d'emballage en aval restent disponibles.
- Stock tampon de produits finis : Utile pour le réapprovisionnement immédiat des références stables à fort volume.
- Marge de sécurité côté acheteur : peut couvrir les interruptions qui empêchent l'accès aux stocks détenus par l'usine.
- Contrôles de stockage : définir les exigences en matière d'emballage de protection, de conditions environnementales, de rotation et d'inspection.
Une gamme personnalisable nécessite généralement des politiques différentes pour les produits de base et les visuels saisonniers. Associez chaque réserve à la perturbation à laquelle elle est destinée, et évitez de comptabiliser le même stock de cartouches comme une protection distincte pour plusieurs commandes concurrentes.
Convertir le stock de sécurité en règle de réapprovisionnement
Distinguer la demande correspondant au délai de livraison normal de la marge de sécurité supplémentaire
Recommandations de SAP en matière de réapprovisionnement décrit le seuil de réapprovisionnement la demande prévue pendant le délai de réapprovisionnement, majorée du stock de sécurité. Cette distinction permet de stock de rasoirs de sécurité plus facile à négocier.
Seuil de réapprovisionnement = Demande prévue pour la durée de livraison + Stock de sécurité.
L'exemple de composant d'usine suivant utilise des périodes de couverture choisies par l'acheteur. Les quantités correspondent à des composants individuels, dont le délai de livraison est calculé jusqu'à leur point de stockage.
| Composant | Demande hebdomadaire | Délai de livraison | Stock de sécurité | Seuil de réapprovisionnement |
|---|---|---|---|---|
| Cartouches homologuées | 20,000 | 4 semaines | 40 000 : 2 semaines | 120,000 |
| Corps de poignées centraux | 10,000 | 3 semaines | 10 000 : 1 semaine | 40,000 |
| Cartons de démarrage pour noyaux | 10,000 | 2 semaines | 10 000 : 1 semaine | 30,000 |
Déclencher le réapprovisionnement à l'aide de niveau des stocks: stock disponible plus commandes de réapprovisionnement en cours, moins les commandes en attente. Vérifiez séparément les dates de réception afin que les commandes arrivant en retard ne masquent pas une pénurie imminente.
Avant d'approuver la marge de sécurité, examinez la variabilité de la demande, les fluctuations des délais de livraison, les promotions, les objectifs de service et la durée de conservation. Séparez les quantités prévues pour les promotions de la marge prévue pour les imprévus, et excluez du stock utilisable les unités mises en quarantaine ou obsolètes.
Mettre en place des outils de reprise adaptés au mode de défaillance réel
Choisissez entre des pièces de rechange, des inserts ou un moule complet
Un accord pratique stratégie de moules de rechange On commence par se demander ce qui peut poser problème. Une goupille d'éjection usée, un insert de cavité endommagé ou l'indisponibilité d'une installation de moulage nécessitent des solutions différentes. L'achat d'un deuxième moule est une option, mais son intérêt dépend de la disponibilité des équipements et du personnel nécessaires.
- Pièces de rechange pour la maintenance : comporter des broches d'éjection, des joints, des éléments chauffants et d'autres pièces d'usure identifiées adaptées.
- Inserts de rechange : préparer des noyaux ou des cavités de remplacement pour les éléments critiques, lorsque la conception de l'outil le permet.
- Moule en double : envisager l'utilisation d'un autre outil complet pour les composants à fort impact, lorsque l'analyse de rentabilité le justifie.
- Autre lieu de production : prévoir un itinéraire alternatif lorsque la perturbation risque d'affecter l'ensemble du site.
Dans le cas d'une poignée personnalisable, un insert décoratif de rechange peut protéger un élément spécifique tout en conservant la base de moulage commune, qui reste indispensable. Pour un boîtier de cartouche, vérifiez également l'interface d'assemblage et les fixations en aval.
Le fabricant et l'acheteur doivent s'entendre sur la propriété de l'outil, son stockage, son accès, la responsabilité de son entretien et les modalités de transfert. Un moule stocké à proximité de l'outil principal peut s'avérer utile en cas de défaillance mécanique, mais les deux restent exposés aux mêmes risques d'interruption sur le site.
Veillez à disposer d'équipements de secours prêts à produire des pièces homologuées

Une solution de secours répertoriée dans un tableur s'avère utile lorsque son état et ses conditions d'installation sont connus. Connectez le stratégie de moules de rechange aux registres d'entretien préventif et à une procédure de redémarrage contrôlée.
- Identification de l'outil : enregistrer le numéro de série, la révision, le lieu de stockage et la date de la dernière inspection.
- Compatibilité avec les machines : Vérifier les exigences en matière de montage, de serrage et d'injection, les raccords de refroidissement et la capacité disponible.
- État de préparation à la maintenance : vérifier l'état de conservation, les pièces d'usure, les outils d'entretien et la disponibilité des techniciens.
- Contrôle du premier article : vérifier les cotes critiques et l'ajustement fonctionnel avant de valider la production de série.
- Performances au redémarrage : noter le temps réel de mise en place, le rendement, les rebuts et les contraintes restantes.
Intégrez les équipements d'assemblage et d'emballage dans cette même révision. Le remplacement d'un moule ne permet pas de pallier l'indisponibilité d'un dispositif de montage de cartouches, d'un outil d'étanchéité, d'un capteur ou d'un programme de contrôle. Veillez à ce que les réglages essentiels des machines et les sauvegardes restent accessibles au personnel autorisé.
Pour les programmes OEM et ODM, évaluer l'état de préparation après tout changement d'outillage et à des intervalles convenus avec l'acheteur. Un contrôle trimestriel à titre indicatif peut servir de point de départ, la fréquence réelle devant être déterminée en fonction de l'utilisation, des conditions de stockage et de l'historique des défaillances. La protection doit être adaptée à la capacité de récupération démontrée.
Préparer des solutions d'approvisionnement alternatives valables avant qu'elles ne deviennent nécessaires
Assurer l'approvisionnement en lames tout au long du processus de production
Assurer la continuité de l'approvisionnement en rasoirs Cela ne se résume pas à la simple disponibilité de l'acier inoxydable. La lame homologuée dépend également de l'état du matériau, du traitement du tranchant, des revêtements (le cas échéant), de la propreté et de son raccordement à l'ensemble de la cartouche. Un substitut décrit uniquement comme étant de la même nuance d'acier ne répond pas à certaines exigences importantes.
Demandez au fabricant de cartographier l'itinéraire réel d'approvisionnement et d'identifier les endroits où une couverture supplémentaire offre une protection utile.
- Réserve concernant le contenu : préciser la qualité, les dimensions, la provenance, le délai de livraison et le propriétaire.
- Tampon à lame certifié : définir les mesures de protection, les conditions de stockage, l'identification des lots et l'état d'avancement des contrôles.
- Qualification par une autre source : comparer les exigences approuvées en matière de dimensions, de découpe, de rétention et de corrosion.
- Confirmation de la capacité : vérifier que l'itinéraire alternatif est en mesure de fournir la quantité requise lorsqu'il est activé.
Pour un fournisseur gérant plusieurs formats de cartouches, veuillez noter quelles références de lames correspondent à chaque ensemble. Ne regroupez pas des lames différentes sous une désignation de stock générique.
Deux canaux d'approvisionnement peuvent tout de même dépendre de la même opération en amont. Vérifiez les dépendances communes avant de les considérer comme des solutions de secours indépendantes. Le plan convenu doit préciser à la fois le statut d'homologation technique et la disponibilité commerciale de la solution alternative.
Valider les résines de substitution au niveau des pièces finies
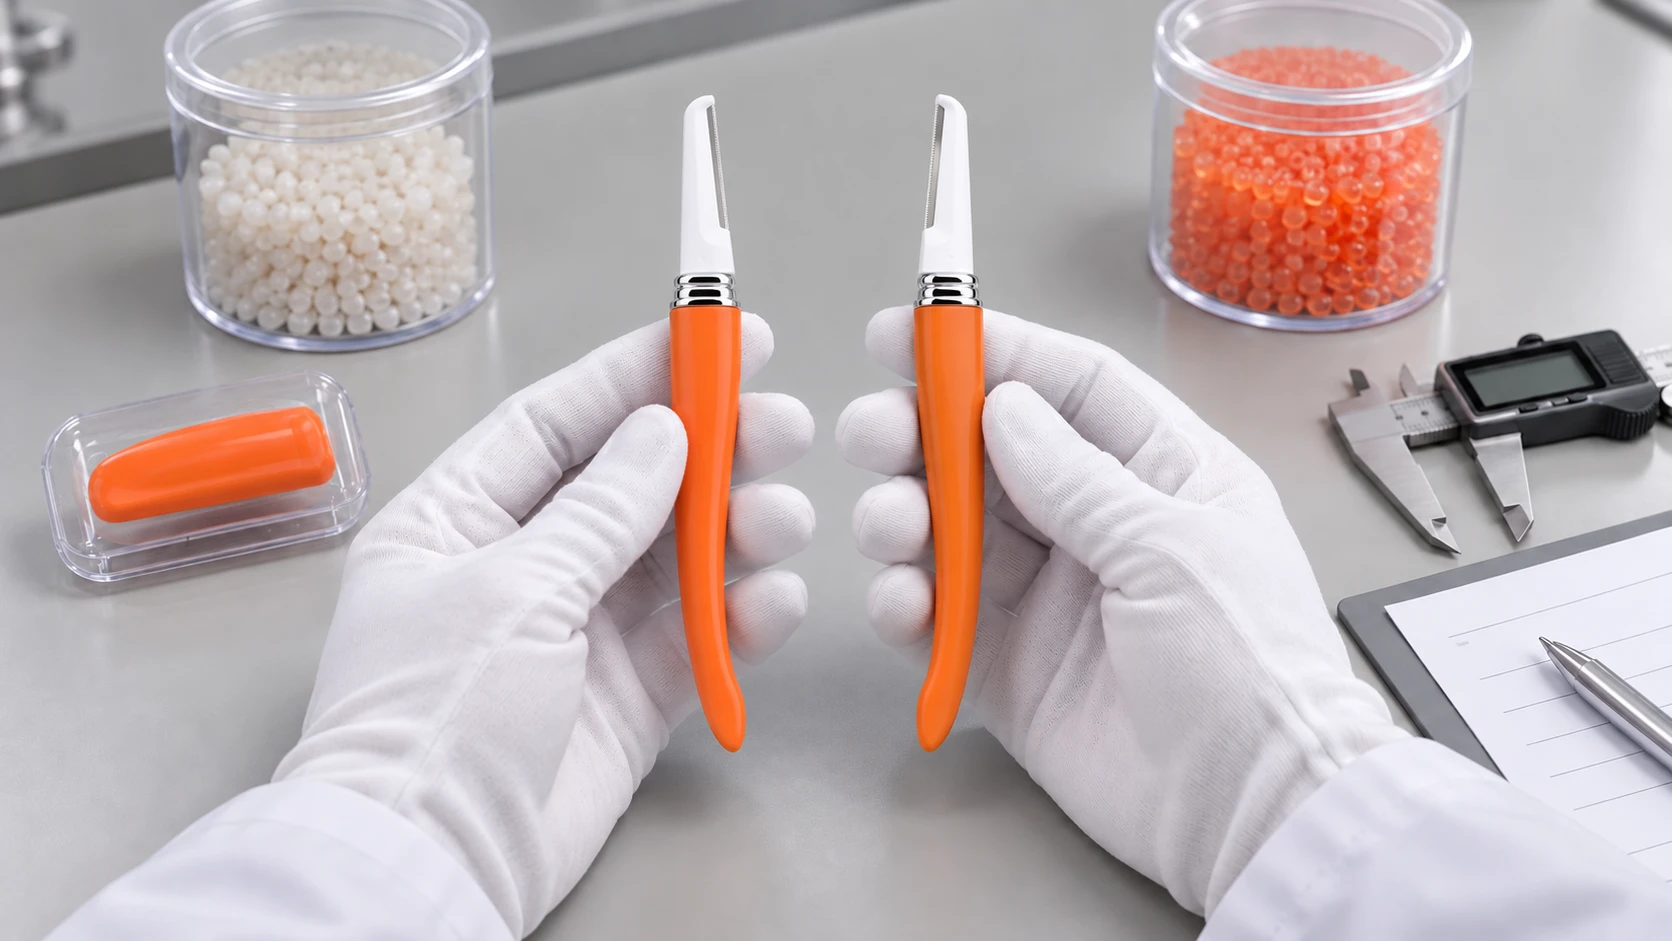
Un matériau de remplacement homologué doit être adaptée à l'application spécifique. Changer de marque ou de type de résine peut avoir une incidence sur le moulage et la pièce finie. Guide de sélection des matériaux de Protolabs explique que les moules tiennent compte du retrait de la résine ; par conséquent, un changement de matériau peut avoir une incidence sur les dimensions et les tolérances.
Pour un manche de rasoir ou une cartouche personnalisable, le dossier de validation doit inclure :
- Identification du matériau : fabricant, qualité exacte, colorant, additifs et déclarations de composition applicables.
- Essai de traitement : l'outil utilisé, les conditions de moulage, l'aspect et les résultats dimensionnels.
- Validation fonctionnelle : l'ajustement des connecteurs, la fixation des composants, les performances en milieu humide et l'adhérence du surmoulage, le cas échéant.
- Autorisation écrite : références concernées, sites autorisés, conditions approuvées et révision en vigueur.
Utilisez des critères d'acceptation spécifiques au produit ; le fait qu'une valeur corresponde à celle indiquée dans la fiche technique ne vaut pas pour autant validation du produit fini. Les formulations des bandes lubrifiantes, les adhésifs, les revêtements et les matériaux d'emballage doivent suivre leurs propres procédures de validation applicables.
Enregistrer un matériau de remplacement homologué conformément au cahier des charges contrôlé avant toute utilisation d'urgence. Un produit candidat non testé reste une option de développement. Les discussions relatives à l'approvisionnement auprès de Haward doivent faire la distinction entre les alternatives approuvées par les équipementiers (OEM) ou les fabricants de conception originale (ODM) et les matériaux qui nécessitent encore des essais et l'autorisation de l'acheteur.
Relier la gestion des stocks en usine à la gestion des réapprovisionnements clients
Compenser le manque à gagner jusqu'à l'arrivée des stocks exploitables
Définissez la objectif de délai de reprise (RTO) comme délai cible pour reprendre une activité convenue à une capacité minimale précisée. Pour assurer la continuité de l'approvisionnement en lames de rasoir, calculez également à quel moment l'acheteur recevra un réapprovisionnement prêt à l'emploi, en tenant compte des délais restants de production, de contrôle qualité, d'emballage et de transport.
| Itinéraire de retour | Objectif de reprise de la production | Délai supplémentaire avant la mise à disposition du reçu de paiement par virement bancaire | Déficit total de réapprovisionnement |
|---|---|---|---|
| Plaquette de rechange homologuée | 3 jours | 7 jours | 10 jours |
| Substitut de résine homologué | 5 jours | 7 jours | 12 jours |
| Lieu de remplacement agréé | 8 jours | 10 jours | 18 jours |
Par ailleurs, supposons qu'un détaillant détienne 40 000 unités utilisables contre la demande de 20 000 par semaine. En supposant une consommation régulière et l'absence de toute autre réception, ce stock assure une couverture de quatorze jours civils. Le scénario de dix-huit jours laisse un écart de quatre jours nécessitant une protection supplémentaire ou un plan de répartition convenu.
Vérifiez le volume de la première livraison et le rythme d'approvisionnement ultérieur. Une reprise partielle inférieure à la demande continue d'épuiser les stocks. Le plan doit permettre de rétablir un réapprovisionnement durable et de reconstituer la réserve de sécurité, et non pas se contenter de signaler qu'une machine a redémarré.
Convenir de la propriété, des règles de cession et des coûts de récupération
Pour qu'un plan de continuité soit viable, il doit s'accompagner d'un accord commercial en plus du plan technique. Détenu par l'usine stock de rasoirs de sécurité Il convient d'identifier clairement le propriétaire, la source de financement et les règles de mise en vente. Les stocks réservés ne doivent pas se transformer discrètement en stocks généraux, et les mêmes unités ne doivent pas être promises à plusieurs acheteurs.
- Financement par actions : un accord d'achat, un acompte, une consignation ou tout autre accord consigné par écrit.
- Rotation et réapprovisionnement : définir les niveaux minimaux, les dates de révision et désigner la personne chargée de reconstituer une réserve épuisée.
- Responsabilité en matière d'obsolescence : traiter les modifications apportées aux visuels, les couleurs retirées de la gamme et les révisions apportées aux produits.
- Dépenses liées à la relance : approuver l'entretien des outillages, les essais, la production prioritaire et tout transport express.
- Autorité chargée de l'activation : Indiquez les noms des interlocuteurs de l'acheteur et du fournisseur habilités à approuver les levées de blocage et les mesures de recouvrement.
Il convient de ne pas confondre les prévisions avec un engagement ferme en matière de matériel ou de capacité. Les estimations d'un distributeur facilitent la planification, mais ne constituent pas, à elles seules, une garantie de stock financé ni un délai de production exclusif.
Dans le cadre d'un programme de vente au détail saisonnier, prenez connaissance de ces conditions avant le début de la période de forte demande liée aux promotions. L'objectif est de réaliser un investissement adapté qui garantisse la disponibilité des produits tout en permettant de exposition liée au fonds de roulement et que les responsabilités soient claires pour les deux parties.
Mettre en œuvre le plan et le mettre à jour après toute modification apportée au produit
Un exercice de continuité permet de vérifier si le plan peut être mis en œuvre avec les informations et les ressources effectivement disponibles. Choisissez un scénario réaliste, tel que l'indisponibilité d'un moule de cartouche ou un retard dans la livraison de lames, et suivez le déroulement de l'intervention jusqu'au réapprovisionnement du client.
- Vérifiez les références, les commandes et les stocks disponibles par site.
- Identifier l'itinéraire de retour approuvé et obtenir un créneau horaire réaliste.
- Vérifier l'accès aux outils, aux pièces de rechange, aux registres de matériel et aux autorisations requises.
- Estimez la date à laquelle le premier réceptacle sera utilisable et le calendrier de réapprovisionnement correspondant.
- Répertorier les lacunes, désigner les responsables et vérifier que les améliorations convenues ont bien été mises en œuvre.
Un exercice de discussion permet de vérifier les contacts et les décisions. Un essai de production contrôlé fournit des données plus solides concernant la configuration des outillages, la validation de la qualité et les hypothèses de rendement. Utilisez chacun d'entre eux pour répondre à la question à laquelle il permet de répondre.
Vérifiez la assurer la continuité de l'approvisionnement en lames de rasoir planifier après des changements importants concernant la conception des cartouches, l'origine des matériaux, l'emballage, la demande ou le site de fabrication. Un tableau de bord concis et partagé permet de suivre la couverture des stocks tampons, l'état de préparation des solutions de secours, le statut des matériaux de remplacement et les actions en suspens, sans pour autant alourdir le processus par une charge administrative excessive.
Intégrer la continuité dans le prochain programme Razor
Choisissez un fabricant capable de coordonner les stocks, l'outillage, les matériaux homologués et les justificatifs de récupération. Transmettez à Haward vos références Razor prioritaires, vos prévisions de demande, vos exigences en matière de livraison et vos objectifs de continuité afin de discuter d'un plan OEM ou ODM concret, avec des responsabilités clairement définies et des options d'investissement.







