








Un rasoir peut sortir d’une chambre de corrosion avec un aspect acceptable, mais présenter des taches autour du logement de la lame après plusieurs stockages en milieu humide. Pour un responsable qualité, la difficulté consiste à déterminer si le problème provient du tranchant, d’un manche plaqué, d’une fixation ou de résidus retenus. Un résultat obtenu en un seul passage masque ces différences. Cela entraîne notamment des spécifications floues, des décisions d’inspection incohérentes et des retours de produits qui auraient pu être évités. Une méthode utile essai de corrosion à la lame de rasoir établit un lien entre l'exposition contrôlée en laboratoire et l'utilisation prévue du produit fini. Elle distingue l'exposition à l'eau des conditions salines, identifie les surfaces concernées et définit les critères d'acceptation avant le début des essais. Cela fournit au fabricant et à l'acheteur des éléments probants pour sélectionner les matériaux, valider les finitions et approuver un cahier des charges de production reproductible adapté au canal de distribution visé.
Un test de corrosion pertinent pour les rasoirs doit associer une exposition contrôlée au sel, un stockage en milieu humide adapté au produit et des critères d’acceptation distincts pour les lames, les manches, les fixations et les finitions. Pour les projets OEM et ODM de Haward, il convient de s’accorder sur la composition chimique de l’eau, la durée d’exposition, la préparation des échantillons, les méthodes d’inspection et les limites fonctionnelles avant de procéder aux essais ; le nombre d’heures d’exposition au brouillard salin ne suffit pas à lui seul à déterminer la durée de vie en service.
Les sections ci-dessous aident les responsables qualité, les importateurs et les ingénieurs produit à élaborer un cahier des charges de validation concret. Nous y expliquons ce que prévoient les normes, comment reproduire les conditions de stockage en milieu humide, quelles mesures sont pertinentes après l'exposition, et comment traduire ces résultats en exigences d'homologation claires pour un programme de rasoirs personnalisables avec le fournisseur de votre choix.
Distinguer l'environnement de test des exigences du produit
Utiliser les normes ISO 9227 et ASTM B117 dans les limites de leur champ d'application
ISO 9227 décrit les méthodes de test au brouillard salin neutre, à l'acide acétique et au brouillard salin à l'acide acétique accéléré par le cuivre. ASTM B117 précise comment faire fonctionner un environnement contrôlé de brouillard salin. Aucune de ces normes ne fixe de durée d'exposition universelle ni de limite de conformité pour les rasoirs.
Pour un test de résistance au brouillard salin sur rasoirs, précisez la méthode et la version choisies dans le cahier des charges. Évitez d'accepter un rapport indiquant simplement “ testé au sel ”. Les méthodes de test au brouillard salin neutre et acidifié utilisent des environnements différents ; les résultats doivent donc être accompagnés de la description complète des conditions d'essai.
- Définition du test : norme, méthode, révision, durée et état de l'échantillon.
- Définition du produit : modèle, matériau, finition, état de montage et lot de fabrication.
- Définition de l'acceptation : zones évaluées, méthode d'inspection et exigences fonctionnelles.
La norme ISO 9227 met en garde contre l'utilisation de ces essais pour classer différents matériaux en fonction de leur résistance à la corrosion à long terme. La norme ASTM B117 souligne également les limites de la prédiction de l'exposition naturelle à partir des seuls résultats obtenus lors des essais au brouillard salin. Pour une comparaison entre équipementiers, veillez à ce que la configuration du produit et la méthode d’évaluation restent cohérentes. Le fabricant doit utiliser ce résultat comme preuve pour la condition spécifiée et le combiner avec des preuves pertinentes d’exposition en conditions réelles d’utilisation.
Choisissez des expériences d'exposition à l'eau et au sel qui permettent de répondre à différentes questions
Élaborer une matrice de tests concise et clairement définie
Un programme pratique permet de distinguer les rinçages de routine, l'humidité résiduelle et l'exposition contrôlée au sel. Les conditions relatives à l'eau sont les suivantes : exemples de paramètres de développement, ce qui nécessite l'accord de l'acheteur. Il ne s'agit pas d'exigences normalisées en matière de performances des rasoirs.
| Exposition | Paramètres | Durée | Question principale |
|---|---|---|---|
| Rinçage et séchage à l'air libre | 30 ± 2 °C eau ; 60 secondes rincer ; pièce à 23 ± 2 °C | 14 cycles quotidiens | Le système se vide-t-il et se régénère-t-il entre deux expositions ? |
| Rinçage et stockage à l'état humide | Même rinçage ; 2 minutes vider avant de le placer dans le bouchon ou l'étui prévu à cet effet | 14 cycles quotidiens | À quel endroit l'humidité résiduelle affecte-t-elle le produit ? |
| Brouillard salin neutre | Nominal 5% NaCl; 35 °C; solution recueillie pH 6,5–7,2 | Conformément aux spécifications du produit | Le métal ou le revêtement sélectionné répond-il aux exigences convenues en matière d'exposition au sel ? |
Pour les analyses de l'eau, déterminez la composition chimique de l'eau, le débit, l'orientation et l'intervalle entre les cycles. Notez le taux d'humidité de la pièce et la fermeture du caisson. Présentation de la norme ISO 9227 par Q-Lab résume les conditions nominales de l'essai au brouillard salin ; le laboratoire doit respecter l'intégralité de la norme choisie, y compris les tolérances de fonctionnement et la vérification de la chambre d'essai. Cette matrice établit des comparaisons distinctes sans considérer le brouillard salin comme une simulation de salle de bains.
Rendre la validation du stockage humide reproductible

Contrôle de l'eau, des résidus et des modalités de stockage
Validation du stockage en milieu humide Il convient de reproduire un scénario défini : une cartouche laissée à l'air libre sur un support, un rasoir jetable muni de son capuchon, ou un manche réutilisable rangé dans un étui de voyage. Testez la configuration que l'acheteur a l'intention de vendre. Un capuchon remis en place immédiatement après le rinçage entraîne une exposition différente de celle d'une cartouche non couverte laissée à sécher.
- Niveau d'eau record pH, concentration en chlorure en mg/L, et dureté.
- Veillez à ce que la source d'eau et la fréquence de renouvellement restent les mêmes pour tous les échantillons.
- Précisez si la cartouche de lame reste fixée pendant le stockage.
- Pour l'analyse des résidus, indiquez le nom du produit de rasage, le taux de dilution, la dose et la procédure de rinçage.
- Utilisez un groupe témoin « eau seule » pour faciliter l'interprétation de tout effet résiduel supplémentaire.
Une référence sèche et non exposée permet de distinguer une décoloration préexistante des altérations liées à l'exposition. Une immersion continue peut constituer une condition de test distincte lorsque cela est pertinent, mais elle ne reproduit pas l’alternance entre rinçage et séchage. Le fournisseur doit également faire la distinction entre les conditions de stockage prévues et un scénario de contrainte délibérée. Pour un rasoir de voyage ODM, par exemple, une condition de stockage dans un étui fermé peut être informative même lorsque les consignes d’entretien recommandent de le laisser sécher avant de le ranger.
Préparer des échantillons représentatifs et des dispositifs de fixation n'entraînant pas d'interférences

Préserver l'état du produit faisant l'objet de l'évaluation
A essai de corrosion à la lame de rasoir Il convient de commencer par prélever des échantillons représentatifs de la production et traçables. Noter le lot de la lame, la finition du manche, les caractéristiques des fixations, la date d'assemblage et tout traitement de protection. Photographier la zone de coupe, les joints et les surfaces esthétiques avant l'exposition. Le nettoyage doit être effectué conformément à la méthode choisie et aux conditions convenues pour l'échantillon ; un nettoyage au solvant non documenté peut altérer la surface à évaluer.
En matière de développement, une répartition à titre d'exemple pourrait être la suivante : cinq assemblages provenant de chacun des trois lots pour chaque condition, ainsi que des témoins non exposés. Il s'agit d'un exemple de dépistage et non d'un plan de validation statistique. La taille finale de l'échantillon dépend de la variabilité, du risque lié au produit et du niveau de confiance requis.
- Utilisez des supports non métalliques adaptés et veillez à ce que les échantillons soient isolés électriquement.
- Évitez tout contact et tout ruissellement entre les échantillons.
- Indiquez l'orientation du document, le système d'évacuation des eaux et les emplacements de contact avec les équipements.
- Il convient de distinguer l'évaluation des produits assemblés de l'analyse au niveau des composants.
Pour une poignée métallique personnalisable, testez la variante de finition concernée. Un rapport portant sur un revêtement donné ne permet pas de valider automatiquement toutes les alternatives décoratives. Le fabricant doit conserver le nuancier et les photos du dispositif de fixation afin que la configuration puisse être reproduite lors du prochain contrôle de production par l'équipementier.
Vérifiez avant de nettoyer et assurez-vous de la nature du dépôt
Distinguer les résidus superficiels des dommages sur le métal
L'examen post-test commence par les étapes documentées de prélèvement, de conditionnement et de nettoyage adaptées à la méthode choisie. Photographiez les dépôts avant toute opération de nettoyage susceptible d'effacer des indices. Effectuez ensuite la séquence de rinçage et de séchage convenue, en notant l'intervalle écoulé avant l'inspection. Un polissage non contrôlé ou un essuyage abrasif peut altérer l'état d'origine.
Une marque de couleur ne suffit pas à elle seule à identifier son origine. Notez l'emplacement, la zone touchée et si la marque persiste après le nettoyage autorisé. Enquêtez sur les cas suspects piqûres, la séparation des revêtements et les produits de corrosion à l'aide d'une technique de microscopie adaptée. ASTM G46 fournit des recommandations pour l'examen et l'évaluation des métaux présentant des piqûres ; ses procédures doivent être choisies en fonction de l'enquête menée.
- Veillez à ce que l'éclairage et l'échelle des images soient identiques pour toutes les photographies.
- Identifiez les défauts au niveau du tranchant, du corps, des joints ou des surfaces décoratives de la lame.
- Conservez les registres établis avant et après le nettoyage.
- Transmettre les résultats ambigus à un examen plus approfondi ou à une analyse de sédiments.
Pour résistance à la rouille des lames de rasoir, décrire avec précision les constatations confirmées. Le fournisseur doit signaler tout “ dépôt nécessitant une identification ” lorsque les éléments de preuve sont incomplets, plutôt que d’attribuer chaque tache à la corrosion de la lame ou de la considérer comme un résidu inoffensif.
Appliquer des critères d'acceptation distincts à chaque zone de produit
Préserver les performances de coupe et la qualité esthétique
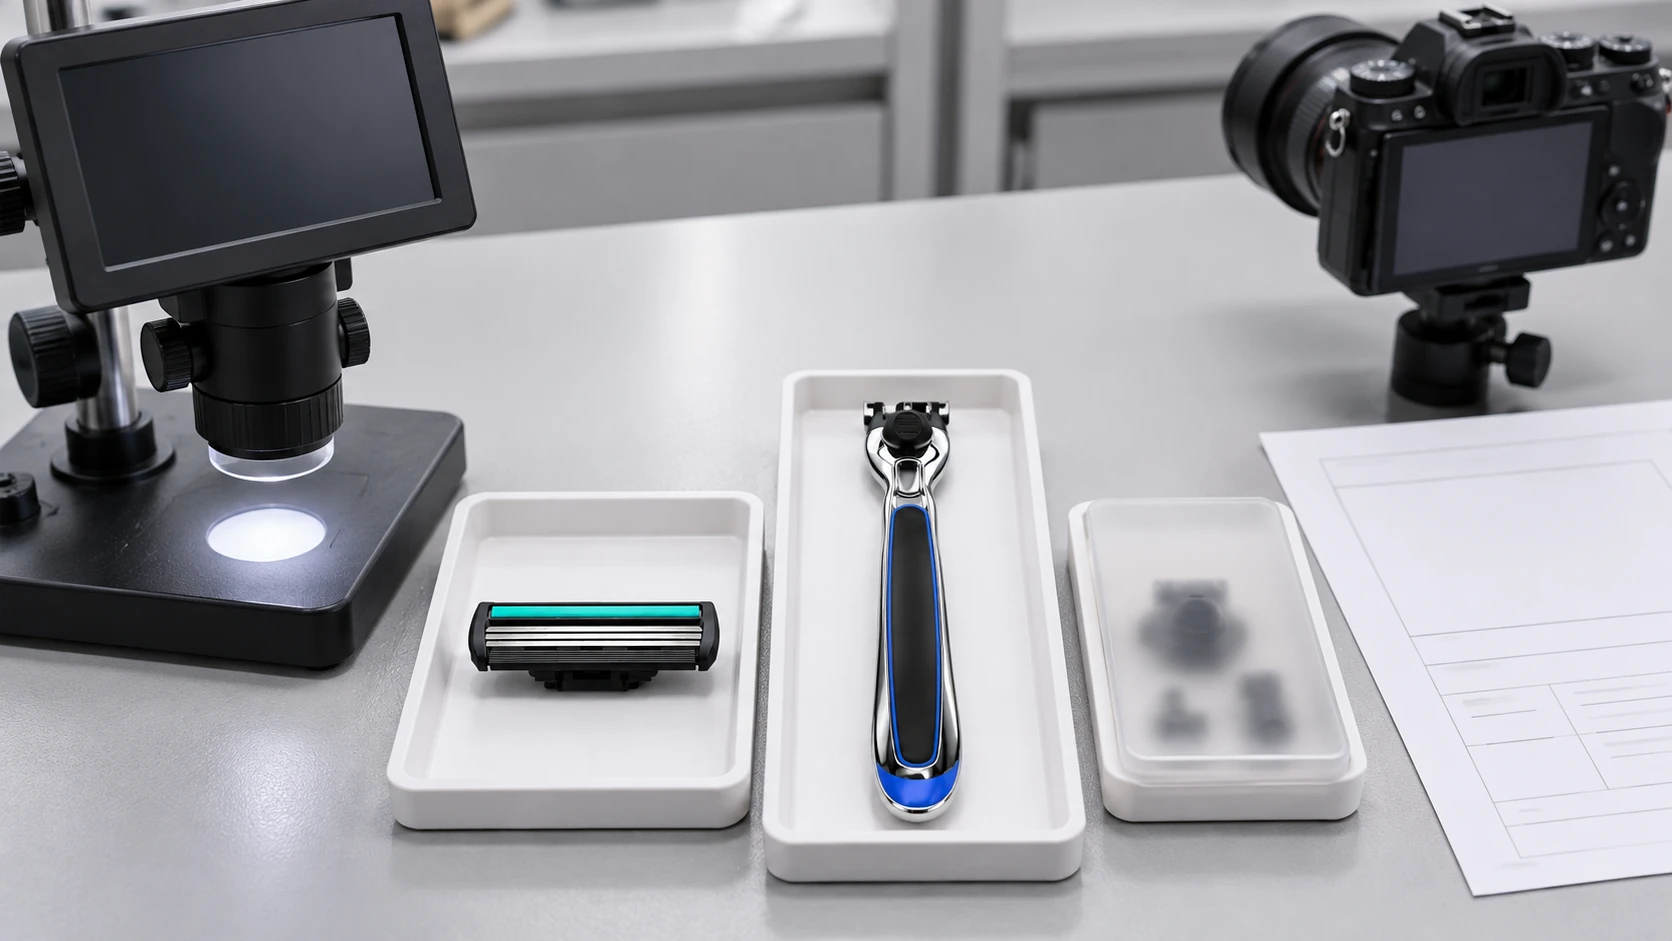
Une note d'aspect attribuée à l'ensemble du produit peut passer à côté d'un petit défaut situé au niveau d'un bord de coupe critique. Mettons-nous d'accord sur acceptation spécifique à une zone avant l'exposition. Le tableau ci-dessous répertorie les mesures à préciser ; il ne définit pas de valeurs universelles de seuil de passage selon la méthode de Haward.
| Rubrique Produits | Mesure | Définition obligatoire de l'acceptation |
|---|---|---|
| Arêtes de coupe | Emplacement et taille du creux en µm ; force de coupe en N | Zone de bord définie, capacité de détection, dommages admissibles et limite fonctionnelle |
| Poignées en métal | Zone touchée dans % ; formation de cloques ou perte du revêtement | Zones esthétiques, ampleur des défauts autorisés et photographies de référence |
| Éléments de fixation et assemblages | Force de retenue en N ou couple de fonctionnement en N·mm | Limites post-exposition en matière de rétention, de circulation et de sécurité des assemblages |
| Finitions esthétiques | Taches, brillance et différences de couleur, le cas échéant | Conditions d'observation, méthode de mesure spécifique à la finition et limites autorisées |
Pour les revêtements métalliques et inorganiques concernés, ISO 10289 fournit un cadre de classification pour les essais de corrosion. Il ne remplace pas une évaluation spécifique de pointe. Une exigence de “ l'absence de corrosion visible ” doit préciser l'éclairage, le grossissement et la zone inspectée. Lorsque la couleur est mesurée, il convient de préciser l'équation de différence de couleur et la géométrie de mesure. Le fabricant et l'acheteur doivent convenir de la manière dont les observations esthétiques et les résultats fonctionnels sont pris en compte dans la décision finale.
Vérifier le bon fonctionnement après l'exposition, y compris le bord de coupe
Comparer les échantillons exposés aux témoins appariés
L'inspection visuelle et les essais fonctionnels permettent de répondre à des questions différentes. Une cartouche peut sembler en bon état alors que son pivot présente une résistance, ou une poignée peut présenter des taches d'ordre esthétique tout en conservant son bon fonctionnement mécanique. Un rapport de validation OEM doit consigner ces deux constatations.
Pour évaluer les performances de coupe, comparez les lames exposées à des lames témoins appariées non exposées, en utilisant un milieu d'essai, un dispositif de fixation, une vitesse et une méthode de conditionnement des lames bien définis. Consignez les répartitions des forces et les défaillances individuelles. Le fait de procéder à des coupes répétées avec le même échantillon avant et après l'exposition peut entraîner une usure ; utilisez des échantillons appariés distincts, sauf si le protocole évalue spécifiquement l'usure combinée à la corrosion.
- Rasoirs à cartouche : Vérifier le maintien, le relâchement et le retour du pivot.
- Rasoirs de sécurité : Vérifier le fonctionnement du filetage, l'alignement de la tête et le serrage de la lame.
- Rasoirs jetables : Vérifier la sécurité des têtes fixes et l'accessibilité des articulations métalliques.
Toute limite en pourcentage proposée concernant l'augmentation de la force de coupe doit être justifiée au cas par cas en fonction du produit. Les échantillons exposés au sel doivent rester des échantillons de laboratoire et ne doivent pas être utilisés pour des essais de rasage. Dans le cadre d'un programme personnalisable, associez chaque contrôle fonctionnel à l'architecture du produit choisie afin que la spécification finale évalue ce que l'acheteur reçoit réellement.
Transformer le rapport d'essai en une spécification de production reproductible
Veiller à ce que les preuves d'exposition soient en lien avec les modifications apportées au produit
La finale essai de corrosion à la lame de rasoir Le rapport doit permettre à un autre laboratoire de comprendre la configuration et la décision prise. Une mention telle que “ test réussi après 48 heures ” n'apporte que peu d'informations si elle n'est pas accompagnée de la méthode d'exposition, des surfaces examinées et des critères d'acceptation.
- Indiquez le modèle, la révision du dessin, les matériaux, la finition et les lots échantillonnés.
- Enregistrer la révision standard ou celle définie par le projet validation du stockage en milieu humide procédure.
- Préciser les données relatives à la chambre ou à l'eau, les interruptions et l'orientation des échantillons.
- Joignez des photos, indiquez l'emplacement des défauts et précisez les résultats fonctionnels mesurés.
- Indiquez la décision prise pour chaque critère approuvé et consignez les exceptions.
Lorsqu'un fournisseur modifie le traitement de la lame, la source de revêtement, le métal du manche, la fixation ou le capuchon de protection, il convient de vérifier si l'exposition précédente reste représentative. Une nouvelle validation doit être effectuée en fonction du composant concerné et du mécanisme de défaillance. Cela fournit au fabricant une base pratique pour améliorer la cohérence entre les commandes OEM et ODM.
Pour les projets Haward, conservez le cahier des charges approuvé ainsi que l'exemple de cahier des charges. Cela permet de résistance à la rouille des lames de rasoir une exigence technique bien définie et aide les acheteurs techniques à comparer les données sans partir du principe que tous les rapports d'essais au brouillard salin décrivent les mêmes performances du produit.
Définir les exigences en matière de corrosion avant de valider la production
Envoyez à Haward le modèle de votre rasoir, votre marché cible, les conditions de stockage, la méthode de test souhaitée et les critères d'acceptation. Nous pourrons alors discuter d'un cahier des charges de validation OEM ou ODM personnalisable, qui associera les tests d'exposition à l'eau, les essais au sel en conditions contrôlées et l'inspection spécifique des composants à votre cahier des charges d'achat.







