








أبلغ أحد الموردين أن شفرة ذات حافتين تقترب من سمكها الاسمي، لكن فحص الواردات سجل نتيجة مختلفة. ويستخدم كلا المفتشين أجهزة قياس رقمية ويثقان في قراءاتهما. وقد يؤدي هذا الاختلاف في النتائج إلى تعطيل الشحنة حتى لو كان الفرق ناجمًا عن موضع التلامس، أو قوة القياس، أو حالة السطح، أو قدرة الجهاز. ولا تؤدي إضافة المزيد من المنازل العشرية إلى حل هذه المتغيرات. موثوق قياس سماكة شفرة الحلاقة ذات الحافتين يبدأ هذا النهج بطريقة موحدة: تحديد السطح المراد قياسه، وتحديد مناطق التلامس المناسبة، والتأكد من صلاحية جهاز القياس، والتحكم في القوة، وتسجيل القراءات الفردية. وبالنسبة لمديري الجودة ومشتري الشفرات، يتيح هذا النهج إجراء مناقشة مفيدة حول قبول المنتج. حيث يوفر الرسم المعتمد التفاوت المسموح به؛ بينما يوفر إجراء القياس دليلاً على أن الطرفين يقومان بتقييم نفس الخاصية.
بالنسبة لفحص الشفرات ذات الانحراف المعياري (DE) البالغ 0.10 مم، يجب تحديد الكمية المراد قياسها، ومواضع التلامس المعتمدة، وقدرة جهاز القياس المناسبة، وقوة القياس الخاضعة للتحكم، وقابلية التكرار، وقواعد إعداد التقارير. يمكن لشركة «هاوارد» مساعدة مشتري منتجات OEM و ODM على مواءمة هذه المتطلبات لمشاريع الشفرات القابلة للتخصيص. يبلغ السُمك الاسمي 100 ميكرومتر؛ ويجب أن تستند حدود القبول إلى الرسم المعتمد.
تشرح الأقسام التالية كيفية تحويل السماكة الاسمية إلى طريقة فحص قابلة للتكرار. ويمكن لمديري الجودة ومشتري الشفرات وفرق القياس استخدام هذه الخطوات لمراجعة الأجهزة، وتحديد شروط التلامس، ومقارنة نتائج المشغلين، وطلب تقرير يدعم اتخاذ قرار واضح بدلاً من قراءة مقياس أخرى مثيرة للجدل.
حدد الكمية المراد قياسها قبل اختيار جهاز القياس
ال المقيس هي الكمية المراد قياسها. وهنا، تحتاج “سماكة الشفرة” إلى تعريف دقيق. فهل يشير الرسم إلى الركيزة الفولاذية قبل المعالجة السطحية، أم إلى الشفرة النهائية في مواقع محددة من الهيكل؟ فقد لا تصف هذه القياسات نفس الخاصية.
قبل البدء فحص شفرة DE بسمك 0.10 مم, ، اتفقوا على ما يلي:
- حالة المنتج: قطعة خام غير مكتملة، أو شفرة معالجة، أو منتج نهائي معبأ.
- حالة السطح: أي الطلاءات أو الأغشية الواقية التي تظل موجودة أثناء القياس.
- الميزات المستبعدة: الزوايا المائلة، والعلامات البارزة، والنتوءات، أو أي مناطق أخرى خارج نطاق السماكة المحددة.
- شروط القبول: رقم الرسم، والمراجعة، والحدود، وما إذا كانت المتطلبات تنطبق على كل موقع محدد.
لا تقم بإزالة الطلاء أو مسح العينة بمذيب غير معتمد لمجرد الحصول على قراءة مستقرة. يجب أن يحافظ التحضير على السمة قيد الفحص. أما السمات المستثناة من قياسات سماكة الجسم، فلا تزال تحتاج إلى ضوابط فحص خاصة بها.
بالنسبة للشفرات القابلة للتخصيص من نوع OEM أو ODM، تُرفق هذه الاتفاقية بمواصفات الفحص. فهي تمنع مقارنة قياس الركيزة الذي يجريه المصنع مباشرةً بقياس السطح النهائي الذي يجريه المشتري دون مراعاة الفرق بينهما.
رسم خريطة لمواقع نقاط التلامس على مادة صلبة ومسطحة للشفرة
ناجح القياس بالميكرومتر باستخدام شفرة الحلاقة يتطلب ذلك أن يتلامس كلا الطرفين مع الأسطح المقصودة للشفرة. ولا يُعد الشطبة القاطعة مناسبة لفحص سماكة الجسم لأنها تتناقص بشكل متعمد باتجاه الحافة. كما يمكن أن تؤدي الشقوق والشقوق الصغيرة والنتوءات إلى تغيير طريقة استقرار الأداة.
- حدد المناصب مثل P1 و P2 و P3 على رسم أو صورة فوتوغرافية معتمدة.
- تأكد من أن المساحة الكاملة للجهة الملامسة تتناسب مع المساحة الصلبة المختارة.
- احرص على محاذاة الأسطح المتقابلة عبر نفس منطقة السماكة المحلية.
- قم بتثبيت العينة دون إضافة شريط لاصق أو مواد تغليف أو سماكة التثبيت إلى القراءة.
- استخدم أدوات مناولة تحمي حواف القطع وتجنب ثني الشفرة.
قد تعمل السندان العريض القياسي على سد فتحة أو التداخل مع حافة مائلة. ويمكن أن تحسّن نقاط التلامس الأصغر حجمًا من سهولة الوصول، لكن ضغط التلامس وسلوك التثبيت الخاص بها يتطلبان تقييمًا منفصلاً.
يُعد قياس المكدس وقسمته على عدد الشفرات طريقة مختلفة. فقد تؤثر الفجوات المحصورة والأغشية السطحية والنتوءات على المكدس. لا تستخدم هذه الطريقة لقبول الشفرات الفردية إلا إذا تم التحقق من صحتها والموافقة عليها.

اختر «القدرة» من خانة «التفاوت»، وليس من خانة «العرض»
ISO 3611:2023 يتناول هذا المعيار التصميم والخصائص القياسية للميكرومتر الخارجية. ولا يحدد هذا المعيار تفاوتًا مسموحًا به لسمك شفرات الحلاقة، ولا ينص على أن أي ميكرومتر معين مناسب لهذه المهمة.
| مثال على التكوين | زيادة القيمة المرجحة | مكافئ | اعتبارات الاختيار |
|---|---|---|---|
| فرجار رقمي | 0.01 ملم | 10 ميكرومتر | قد يكون خشنًا جدًّا بالنسبة لتفاوتات الرسم |
| ميكرومتر رقمي | 0.001 ملم | 1 ميكرومتر | تحقق من المعايرة، والقوة، وهندسة التلامس، وقابلية التكرار |
| مقارن دقيق أو ميكرومتر عالي الدقة | 0.0001 ملم | 0.1 ميكرومتر | ولكن الحصول على قراءات أكثر دقة لا يزال يتطلب تأهيل الطريقة |
راجع الأخطاء المحددة للجهاز، ودرجة عدم اليقين في المعايرة، ونطاق العمل، وأسطح القياس، وآلية القوة. فلا يمكن لشاشة عرض أكثر دقة أن تعوض عن التثبيت غير المستقر أو منطقة التلامس غير المناسبة.
يجب على المورد والمشتري اختيار قدرة قياس مناسبة للتفاوت المسموح به وقاعدة اتخاذ القرار المتفق عليهما. ويجب تجنب اعتبار نسبة الدقة العامة بمثابة موافقة تلقائية. وهذا يضمن قياس سماكة شفرة الحلاقة ذات الحافتين مرتبطًا بمتطلبات القبول الفعلية.
التحكم في الصفر، والتحقق من القيم المرجعية، ودرجة الحرارة
من الضروري أن تكون أسطح القياس نظيفة وأن يكون التثبيت مستقرًا. ويؤكد فحص الصفر القراءة عند الإغلاق؛ وهو لا يحل محل المعايرة أو يُظهر أداءً يقارب سماكة الشفرة.
- راجع تعريف الجهاز، وحالة المعايرة، والتصحيحات المطلوبة.
- افحص نقاط التلامس ونظفها وفقًا للإجراءات التي حددتها الشركة المصنعة للجهاز.
- تحقق من الأداء باستخدام مرجع قابل للتتبع أو نظام معايرة يغطي نطاق العمل ذي الصلة.
- اترك الجهاز والمعيار والعينات حتى تستقر في ظل الظروف المختبرية الموثقة.
- أعد إجراء فحص المقارنة بعد جلسة القياس، وقم بالتحقيق في أي انحراف ملحوظ.
ISO 1:2022 يحدد 20 درجة مئوية كدرجة حرارة مرجعية قياسية لخصائص الأبعاد. ولا يُعد هذا وقت تكييف عامًّا، ولا تعليماتٍ لتعيين نفس درجة عدم اليقين الحراري لكل إعداد.
تسجيل الظروف الفعلية وتقييم تأثيرات درجة الحرارة ذات الصلة في هذه الطريقة. الحد من ارتفاع درجة حرارة الهيكل الناتج عن الاستخدام المطول. بالنسبة لمشروع تصنيع المعدات الأصلية (OEM) لشركة «هاوارد»، يجب على الطرفين استخدام نفس الإعدادات الموثقة عند مقارنة النتائج، بدلاً من الاعتماد فقط على مطابقة إعدادات شاشات أجهزة القياس.
تحديد القوة المقاسة بدلاً من الافتراض بأن الأقل هو الأفضل
قياس القوة يتفاعل مع منطقة التلامس، وقاعدة التثبيت، والأغشية السطحية، وحامل العينة. وقد تنحرف الشفرة أو تنثني إذا كان ترتيب التلامس غير مناسب. وقد تؤدي زيادة القوة لوقف الحركة إلى إخفاء مشكلة الإعداد.
أمثلة على الميكرومتر ذي القوة القابلة للتعديل الذي نشرت شركة ميتوتويو تتضمن 0.5–2.5 نيوتن النطاق. ويصف هذا النطاق القدرات المتاحة للجهاز، وليس النطاق الموصى به لكل شفرة من طراز DE.
- أثناء عملية التطوير، قم بمقارنة إعدادات القوة المحددة ضمن النطاق المعتمد للجهاز.
- استخدم مواقع التلامس والعينات المتطابقة لفصل تأثيرات القوة عن التباين في الموقع.
- تحقق من وجود علامات أو انزلاق أو عدم ثبات في وضعية الجلوس أو تغيرات مستمرة في قراءات العداد.
- تجميد القوة المعتمدة، وإجراءات الاقتراب، ووقت القراءة.
يجب أن يتم إجراء السقاطة وفقًا لتعليمات الجهاز؛ فالعدد المحدد من النقرات لا يمثل قيمة قوة قابلة للتحويل بين أجهزة القياس المختلفة.
في الحالات التي قد يؤدي فيها دوران التلامس إلى إتلاف السطح، يجب تقييم استخدام عمود دوران غير دوار أو أي ترتيب آخر مناسب. ويجب أن يوافق كل من الشركة المصنعة ومسؤول الجودة على الإعداد الكامل للتلامس لضمان قابلية التكرار القياس بالميكرومتر باستخدام شفرة الحلاقة.

تكرار الدراسة مع إعادة تحديد الموضع بشكل مستقل
إن قراءة الشاشة مرارًا وتكرارًا دون رفع الأصابع عنها لا يُعد اختبارًا لإجراء الفحص الكامل. بالنسبة لـ قياس سماكة شفرة الحلاقة ذات الحافتين, الإعادة وينبغي أن يشمل ذلك إعادة فتح المقياس وإعادة ضبطه على نفس الموقع المحدد.
يمكن أن تستخدم دراسة طريقة توضيحية ما يلي: 10 شفرات، ومشغلان، و3 مواقع مستقلة في موقع محدد واحد لكل شفرة، مما ينتج عنه 60 قراءة. هذا مثال توضيحي، وليس خطة إلزامية لأخذ عينات من قطع الأراضي.
- احرص على إمكانية تتبع هوية الشفرات ومواقع القياس.
- قم بتغيير ترتيب القياس لتقليل تأثيرات الذاكرة.
- قارن التباين داخل كل مشغل والاختلافات بين المشغلين.
- تحقق من وضعية التلامس، والقوة، والتنظيف، وطريقة التعامل قبل اعتبار الاختلافات تباينًا في المنتج.
ال المصطلحات الدولية في علم القياس يميز بين شروط دقة القياس. ويُعد تغيير العوامل أمرًا مفيدًا، لكن لا ينبغي وصفه بأنه قابلية التكرار في ظروف متطابقة.
بالنسبة لبرنامج تطوير ODM، يجب إعادة إجراء الدراسة عند حدوث تغيير في هندسة التلامس أو التثبيتات أو المعالجات السطحية ذات الصلة. وقارن النتائج بمتطلبات الأداء والقياس المتفق عليها، بدلاً من فرض عتبة مئوية عامة غير مبررة.
أخذ عامل عدم اليقين في الاعتبار عند اتخاذ قرار القبول
جيد الإبلاغ عن سماكة الشفرة يفصل بين المؤشر الملحوظ والأدلة التي تدعم بيان المطابقة. JCGM GUM-1:2023 يقدم تقييم واستخدام عدم اليقين في القياس. ومن العوامل ذات الصلة التي يمكن أن تؤثر على ذلك: المعايرة، والدقة، وقابلية التكرار، وقوة التلامس، وتحديد الموضع، وحالة السطح، ودرجة الحرارة.
قم بتقييم تلك العوامل المؤثرة في الطريقة الفعلية. فعدم اليقين الناتج عن المعايرة وحده لا يمثل بالضرورة عدم اليقين في قياس الشفرة النهائية.
- وضع الحدود: تحديد نطاق السماكة المطلوب.
- النتيجة المُبلغ عنها: اذكر القيمة وأي تصحيح ينطبق عليها.
- عدم اليقين: تقديم القيمة المُقدَّرة ومعلومات التغطية وفقًا للمتطلبات.
- قاعدة اتخاذ القرار: اشرح كيف يتم تحديد التوافق عند أحد الحدود.
ILAC-G8:09/2019 يقدم إرشادات بشأن قواعد اتخاذ القرار وبيانات المطابقة. يجب الاتفاق على القاعدة المطبقة قبل إجراء الفحص؛ ولا يجوز ابتكار نطاق أمان بعد ظهور نتيجة مثيرة للجدل.
إذا كانت الطريقة غير قادرة على دعم القرار المطلوب، فيجب تحسينها أو اللجوء إلى مختبر يتمتع بالقدرات المناسبة. وهذا يوفر للمورد والمشتري مسارًا تقنيًّا للتوصل إلى اتفاق دون الحاجة إلى إجراء الاختبارات مرارًا وتكرارًا حتى ظهور النتيجة المرجوة.
الإبلاغ عن المواقع الفردية وظروف القياس
يوضح الجدول الإبلاغ عن سماكة الشفرة بالنسبة لشفرة افتراضية واحدة باستخدام طريقة ذات خطوة قراءة تبلغ 0.1 ميكرومتر. هذه البيانات ليست بيانات إنتاج شركة «هوارد» ولا تثبت المطابقة.
| الموقع | القراءة الأولى | القراءة الثانية | القراءة 3 | النطاق |
|---|---|---|---|---|
| P1 | 100.0 | 100.1 | 100.0 | 0.1 |
| P2 | 100.2 | 100.2 | 100.1 | 0.1 |
| P3 | 99.9 | 100.0 | 99.9 | 0.1 |
يرجى إرفاق معرّفات الدفعة والشفرة، ومراجعة الرسم، وخريطة الموقع، ومعرّف الجهاز، وهندسة التلامس، والقوة، وطريقة التحضير، والظروف البيئية، والمشغل، والتاريخ. كما يجب تضمين درجة عدم اليقين وقاعدة اتخاذ القرار في الحالات التي يتم فيها الإبلاغ عن المطابقة.
الحفاظ على القيم الفردية حتى عند طلب حساب المتوسطات. يجب ألا يؤدي حساب متوسط القيم لمواقع مختلفة إلى إخفاء أي خلل محلي حيث يتطلب الرسم التوافق التام لكل موقع. يجب أن تظل الوحدات واضحة: 100,0 ميكرومتر = 0,1000 ملم.
قبل تلقي الطلب التالي من الشركة المصنعة (OEM)، قم بمواءمة نموذج التقرير مع الشركة المصنعة. يستفيد المشروع القابل للتخصيص من وجود سجل مشترك يمكن لمفتش آخر استخدامه.
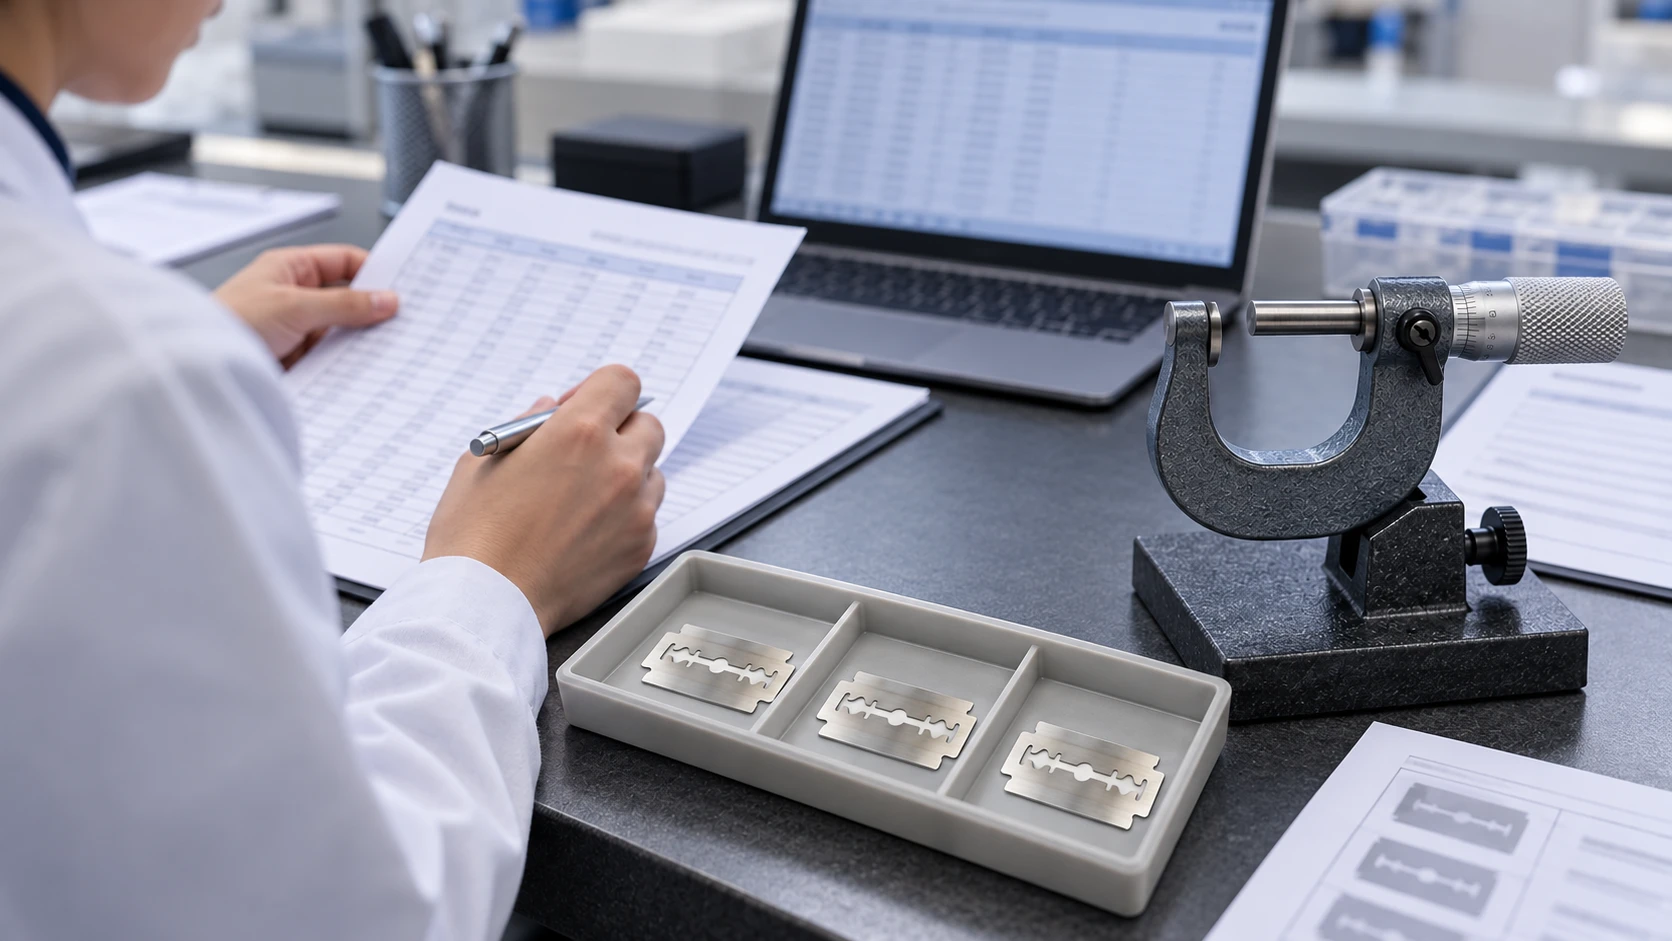
الاتفاق على الطريقة قبل الموافقة على الدفعة
أرسل إلى شركة «هاوارد» الرسم المعتمد الخاص بالسماكة، وحالة السطح، وتفاصيل معدات الفحص، ومتطلبات إعداد التقارير. يمكننا مساعدتك في تحديد مواصفات القياس الخاصة بمصنّع المعدات الأصلية (OEM) أو مصمّم التصميم الأصلي (ODM)، مع تحديد نقاط التلامس بوضوح، وضوابط القوة، ومسؤوليات القبول لمشروعك القادم المتعلق بشفرات الحافة المزدوجة.







