








O cabo de uma lâmina de barbear pode parecer correto numa amostra de aprovação, mas acabar por apresentar uma junção irregular durante a produção. Uma tampa protetora pode sair do molde incompleta, enquanto a estrutura de um cartucho parece reta até arrefecer e deixar de se encaixar corretamente. Estas diferenças geram trabalho de triagem, apresentação inconsistente e dúvidas quanto ao encaixe do produto. Alterar as configurações da máquina sem identificar a causa pode deslocar o problema para outro local: aumentar a pressão de injeção pode reduzir uma marca de afundamento, mas criar rebarbas. A solução prática consiste em associar cada defeito visível à sua localização, cavidade, material e histórico de processamento. Uma análise estruturada de defeitos na moldagem por injeção da Razor ajuda o fabricante e o comprador a chegarem a acordo sobre ensaios corretivos, critérios de aceitação mensuráveis e um processo repetível para pegas, tampas e componentes de cartuchos.
O controlo eficaz dos defeitos na moldagem por injeção com lâmina combina a inspeção ao nível da cavidade, a preparação comprovada da resina, o enchimento e a compactação controlados, o arrefecimento equilibrado e a aceitação específica para cada desenho. Nos projetos OEM e ODM da Haward, deve-se aprovar tanto o aspeto do componente como o funcionamento do conjunto, com amostras rastreáveis e alterações de processo documentadas.
O guia que se segue ajuda os engenheiros de moldagem, os gestores de controlo de qualidade e as equipas de aprovisionamento a associar defeitos visíveis a verificações práticas. Aborda as aplicações relacionadas com o punho Haward, a tampa protetora e os componentes do cartucho, explicando em seguida como os ensaios controlados e os registos de inspeção claros apoiam os produtos personalizáveis, sem tratar todas as diferenças de aspeto como se fossem o mesmo problema técnico durante as revisões de produção.
Associar o defeito à sua localização e função
Utilize uma linguagem comum de inspeção
Comece por identificar a característica que sofreu alterações. Uma saliência fina na linha de separação, um canto da tampa mal acabado e uma depressão superficial acima da nervura da pega exigem análises diferentes. Fotografe o local, registe o número da cavidade, e compare-o com o desenho aprovado e com a amostra de referência.
| Defeito visível | Aplicação do Razor | Medição ou verificação | Primeira investigação |
|---|---|---|---|
| Flash | Costura da alça ou borda da tampa | Altura e extensão da projeção, mm | Ajuste de fecho, desgaste, pressão na cavidade |
| Tiro curto | Trava da tampa ou nervura do cartucho | Exaustividade das características; massa da peça, g | Restrição da porta, ventilação, injeção efetuada |
| Deformação | Estrutura do cartucho ou conector do punho | Desvio do perfil, mm; ajuste de montagem | Equilíbrio de arrefecimento, encolhimento, ejeção |
| Marca de afundamento | Superfície da pega acima de uma junção espessa | Profundidade da depressão, mm; comparação visual | Espessura da parede, enchimento, congelamento da porta de injeção |
Esta matriz define linhas de investigação, não limites de aceitabilidade. O fornecedor deve distinguir as superfícies decorativas das áreas de aderência, dos elementos de retenção da tampa e da geometria de suporte da lâmina. Essa distinção permite que qualidade de lâmina moldada relacionado com a finalidade real do componente.
Análise do «Flash» do cabo da lâmina de barbear em função das condições de vedação e pressão
Verifique o molde antes de aumentar a força de fixação
Lâmpada no cabo da lâmina de barbear trata-se de excesso de plástico que escapa através de uma abertura não intencional no molde. Pode surgir ao longo da junção de uma pega, em torno de um ponto de ejeção ou na borda de um punho sobremoldado. Uma marca normal na linha de separação não é automaticamente considerada rebarba; compare a saliência com os requisitos de superfície aprovados.
Orientações da Autodesk para a resolução de problemas do Flash identifica, entre as possíveis causas, ferramentas gastas ou mal ajustadas, fixação insuficiente, excesso de enchimento e ventilação inadequada.
- Inspecionar superfícies de corte para detetar danos, contaminação e desgaste localizado.
- Compare as cavidades afetadas para distinguir um problema específico da ferramenta de uma alteração que afeta todo o processo.
- Revisão transferência de enchimento para embalagem, picos de pressão, condições de fusão e capacidade de fixação.
- Verifique se as dimensões dos orifícios de ventilação estão de acordo com as especificações da resina e do molde.
A presença recorrente de uma saliência num único local sugere uma investigação diferente daquela realizada quando surgem marcas de flash em todas as cavidades após uma alteração na configuração. Confirme a causa antes de ajustar a pressão. Se for proposto um retoque, aprove o método e volte a inspecionar para verificar se existem resíduos pontiagudos, partículas soltas e alterações no encaixe.
Diagnosticar falhas de injeção através do enchimento e da purga
Confirmar se todas as funcionalidades estão concluídas
A tiro curto ocorre quando o plástico não consegue reproduzir na totalidade a forma pretendida da cavidade. Numa lâmina de barbear, a área em falta pode ser um pequeno fecho da tampa, uma nervura estreita do cartucho ou a extremidade da textura do cabo. O aspeto geral pode parecer aceitável, embora um pormenor funcional permaneça incompleto.
Previsões a curto prazo da Autodesk associa o enchimento incompleto a restrições de caudal, ar retido, fornecimento insuficiente de material, temperatura e estado da máquina.
- Confirmar a alimentação do material, a dose administrada e a repetibilidade do almofada de parafuso.
- Inspecione o bico, o canal de alimentação e portão para conhecer as restrições.
- Verificar desabafar perto das últimas áreas a preencher.
- Realizar um estudo de obturação controlada para comparar a sequência de obturação nas diferentes cavidades.
- Ajuste a velocidade ou a temperatura dentro do intervalo de processamento aprovado para a resina.
O fabricante deve verificar se a peça está completa através de uma inspeção das características, e não apenas com base no peso da peça. Uma peça mais pesada pode, ainda assim, apresentar um fecho incompleto se outras áreas estiverem com excesso de material. No caso de uma tampa OEM, confirme tanto a geometria completa do fecho como a função de retenção especificada após a correção.
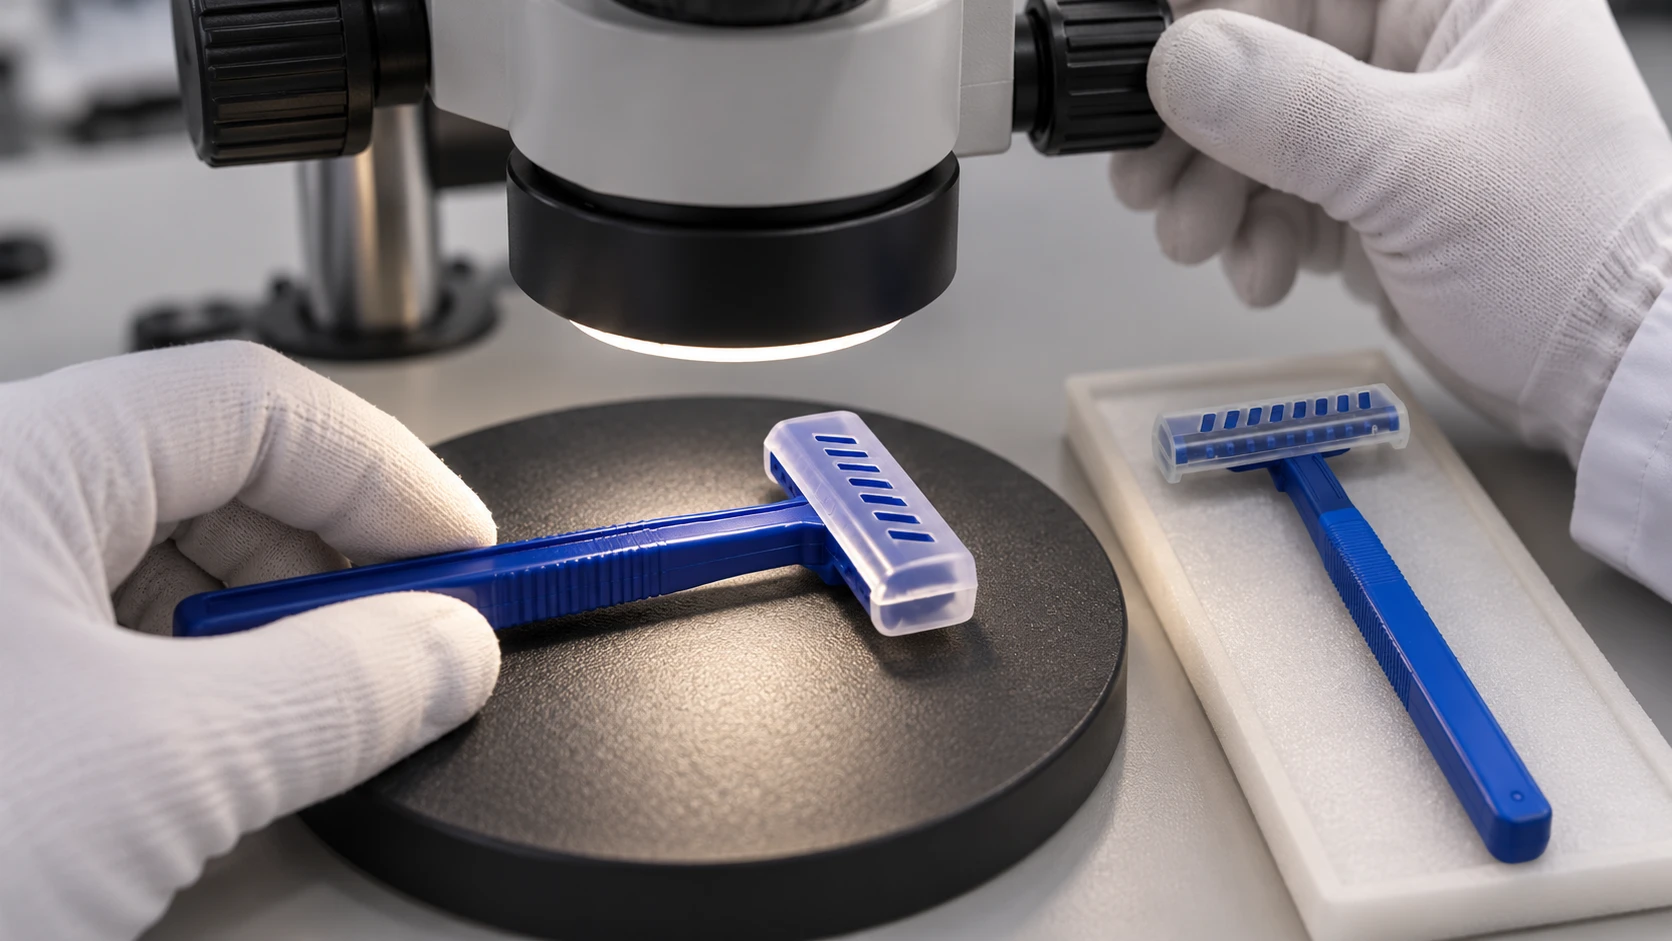
Medir a deformação do cartucho após arrefecimento controlado
Distinguir a forma moldada da forma induzida pelo dispositivo de fixação
Deformação do cartucho podem deslocar os pontos de referência de montagem, alterar o ajuste da tampa ou distorcer a relação entre os elementos de apoio. A causa pode estar relacionada com um arrefecimento irregular, um encolhimento irregular, a distribuição do material ou a deformação durante a ejeção. Uma peça aparentemente plana, submetida a uma forte fixação, pode voltar a ficar deformada quando libertada.
A Autodesk explica como as diferenças de temperatura num componente contribuem para a deformação. No que diz respeito aos componentes das lâminas de barbear, aplique esse princípio a um método de medição repetível:
- Comparar com o definido datas de referência com um apoio e uma força de contacto constantes.
- Especifique o tempo após a moldagem e as condições ambientais de medição.
- Registe o caudal do líquido de arrefecimento e as temperaturas de entrada e saída dos circuitos relevantes.
- Inspecione eventuais obstruções nas vias de arrefecimento, ejeção irregular e o manuseamento antes de a peça endurecer.
- Verifique tanto a geometria em estado livre como a condição de montagem especificada.
Um arrefecimento mais prolongado pode ajudar, mas a investigação deve também ter em conta as diferenças de temperatura locais e a geometria das paredes. No caso de uma pega ODM personalizável, alterar a disposição das nervuras ou adicionar um elemento decorativo pode alterar o comportamento de contração. Verifique novamente o encaixe do conector e do conjunto após essas alterações.

Reduza as marcas de afundamento verificando a espessura e o enchimento
Investigar o material que se encontra por baixo da superfície
Marcas de afundamento são depressões superficiais locais frequentemente encontradas em frente a nervuras, saliências ou junções mais espessas. Um cabo de lâmina brilhante pode tornar uma depressão pouco profunda altamente visível. A cor e a textura afetam a sua aparência, pelo que uma única medição da profundidade não define totalmente a aceitabilidade estética.
Orientações da Autodesk sobre marcas de afundamento associa o defeito a uma contração localizada e a uma compensação insuficiente durante o arrefecimento.
- Compare a área afetada com a aprovada espessura da parede e o desenho das nervuras.
- Verifique se pressão de compactação atinge a secção mais espessa antes de o percurso do fluxo congelar.
- Revisão tempo de retenção, restrições de acesso e estabilidade no fornecimento de materiais.
- Avaliar as alterações geométricas quando uma junção espessa não puder ser preenchida de forma consistente.
O aumento da pressão deve ser realizado num ensaio controlado, uma vez que outras características podem ficar excessivamente compactadas. Depressões persistentes junto a um conector de suporte de carga podem justificar o corte transversal ou outra investigação para detetar vazios internos. Uma textura decorativa pode alterar a visibilidade, mas qualquer revisão do design continua a necessitar de aprovação. O fornecedor deve comparar o aspeto sob iluminação acordada e conservar amostras-limite assinadas.
Ajustar a secagem e o manuseamento de materiais ao grau real
Evite utilizar a mesma receita de secagem para todos os cabos e punhos
A preparação do material faz parte da investigação de defeitos na moldagem por injeção da Razor, mas a secagem não é uma solução universal para excessos de resina, peças com comprimento insuficiente, deformações ou afundamentos. Verifique o tipo exato de resina antes de alterar as definições do secador.
Por exemplo, Orientações da Avient para o processamento de TPE distingue os produtos que, normalmente, não necessitam de secagem dos tipos higroscópicos que a requerem. Indica aos transformadores as fichas técnicas específicas para a temperatura e o tempo.
- Registe o tipo de resina, lote, masterbatch de cor e mistura de materiais aprovada.
- Sempre que necessário, verificar temperatura de secagem, duração e humidade residual.
- Verifique o desempenho do secador e proteja o material preparado contra a absorção de humidade.
- Mantenha a utilização de material triturado dentro das especificações aprovadas e da validação do processo.
- Investigar a contaminação ou alterações nos materiais sempre que se verifiquem defeitos na sequência de uma mudança de lote.
No caso dos punhos e componentes de preensão moldados da Haward, os controlos adequados dependem do sistema de materiais selecionado. Uma opção personalizável de cor ou material deve incluir registos de preparação rastreáveis, para que a equipa do OEM ou do ODM possa comparar os resultados de forma significativa.
Utilizar ensaios controlados para confirmar a medida corretiva
Comparar resultados sem confundir as variáveis
Registe o processo original, formule uma hipótese e altere uma variável definida. Para um estudo sobre vedantes de portas, comparar a massa das peças em diferentes tempos de manutenção; A RJG descreve este método e o recurso a dados relativos à pressão na cavidade quando as peças pequenas dificultam a pesagem.
O seguinte julgamento hipotético utiliza uma cavidade e cinco injeções estabilizadas por ciclo. A pressão de manutenção, as condições de enchimento, o material, a temperatura do molde e o tempo total no molde permanecem constantes. Os valores servem para ilustrar o método; não se trata de resultados de ensaios da Haward nem de limites de aceitação.
| Versão de avaliação | Tempo de espera | Massa média por parte | Profundidade média da pia |
|---|---|---|---|
| A | 4 s | 8,42 g | 0,18 mm |
| B | 6 s | 8,50 g | 0,06 mm |
| C | 8 s | 8,50 g | 0,06 mm |
Os resultados obtidos sugerem que, neste exemplo, o prolongamento do tempo de retenção trará poucos benefícios adicionais. Analise os resultados individuais e a incerteza de medição antes de confirmar a estanqueidade da porta. Em seguida, repita o processo em todas as cavidades e avalie as rebarbas, as dimensões e a montagem. Neste caso, as cinco injeções servem para apoiar o diagnóstico; não determinam a capacidade de produção nem um plano de amostragem para a libertação do lote.
Transformar melhorias em controlos de produção específicos para cada desenho
Estabelecer uma ligação entre a aprovação estética e a aceitação funcional
Qualidade de lâmina moldada exige requisitos mensuráveis e condições de inspeção consistentes. ISO 20457:2026 estabelece um quadro de referência para as tolerâncias e condições de aceitação das peças moldadas em plástico. Não atribui uma altura de rebarba ou um valor de empenamento específicos a cada lâmina de barbear.
Para cada componente aprovado, definir:
- Características essenciais: pontos de referência dos conectores, fechos das tampas, áreas de suporte das lâminas e arestas acessíveis.
- Regras de medição: instrumento, suporte, condicionamento e limites específicos do desenho.
- Regras de aparência: condições de observação e amostras de limites aprovadas.
- Pontos de amostragem: arranque, reinício, alterações significativas e verificações programadas da cavidade.
- Plano de reação: identificar e isolar a produção afetada, investigar e autorizar o reinício.
Manter a janela de processo aprovada, o histórico de manutenção das ferramentas e os resultados ao nível das cavidades. Revalidar as características relevantes após reparações nos pontos de injeção, modificações nos orifícios de ventilação, alterações de material ou trabalhos no sistema de arrefecimento. Analisar as tendências recorrentes lâmpada do cabo da lâmina de barbear e deformação do cartucho por cavidade, para orientar a manutenção. Isto proporciona ao comprador e ao fabricante uma base prática para a consistência nas encomendas repetidas e mantém as melhorias de engenharia alinhadas com a especificação aprovada.
Elabore um caderno de encargos claro para o seu próximo projeto de lâminas de barbear
Envie à Haward os desenhos dos seus componentes, fotografias dos defeitos, requisitos de materiais e quantidades pretendidas. Discuta um programa OEM ou ODM personalizável, com pontos de inspeção e critérios de aceitação definidos, para que defeitos na moldagem por injeção da Razor podem ser resolvidos com base em dados concretos e através de uma melhoria controlada.







