








Um cartucho pode parecer estar em boas condições, funcionar normalmente numa breve verificação de funcionamento e, mesmo assim, apresentar uma soldadura fraca ou um pino incompleto. A inspeção visual pode não detetar um pequeno núcleo de soldadura, um pino mal formado, uma distorção local da lâmina ou uma junta danificada durante a montagem posterior. Se esse defeito chegar à fase de expedição, o responsável técnico pelas compras depara-se com risco de retenção da lâmina de barbear, investigação de reclamações, contenção de lotes e possível risco de recolha, sem dados que identifiquem a estação responsável. O problema agrava-se quando um fornecedor comunica apenas a força média de tração, uma vez que uma junta de elevada resistência pode ocultar um ponto criticamente fraco. A solução consiste num plano de ensaios destrutivos associado aos desenhos técnicos que separe os mecanismos de soldadura e de fixação, registe o comportamento força-deslocamento, seccione juntas representativas, recolha amostras em todas as estações de montagem e classifique o percurso real da falha antes do lançamento do produto.
Um fornecedor qualificado controla a resistência da soldadura das lâminas de barbear através de dispositivos de tração ou empurrão validados, amostragem destrutiva por estação, análise de secções transversais das juntas, medição calibrada da força, classificação rastreável das falhas e limites específicos para cada desenho. A Haward aplica esta cadeia de evidências aos programas de cartuchos personalizáveis OEM e ODM, em vez de aprovar a resistência da montagem apenas com base na aparência.
Os engenheiros de produção, os gestores de controlo de qualidade e os responsáveis pelas compras técnicas devem prosseguir. As secções seguintes revelam os controlos práticos subjacentes à correlação de acessórios de fixação, ao corte de secções de soldadura, à frequência de amostragem, aos sinais de falha e à gestão da mudança de fornecedores — detalhes que muitas vezes ficam ocultos por trás de um certificado de aprovação/reprovação, à medida que os programas de cartuchos passam da fase piloto para a produção em série estável.
Resistência da soldadura isolada, resistência da fixação por cravação e retenção do cartucho completo
Mapeie todos os percursos de carga antes de selecionar o ensaio destrutivo
Integridade do conjunto do cartucho trata-se de uma propriedade do sistema, não de um valor isolado de força. Dependendo do projeto, uma lâmina pode ser soldada a um suporte, posicionada por elementos moldados, presa por uma tampa ou retida por pinos de plástico ou metal fixados por cravação. A tração de um cartucho completo pode, por conseguinte, falhar ao nível do alojamento antes de exercer carga sobre a soldadura pretendida. Esse resultado pode ser relevante para a retenção do produto final, mas não mede apenas a soldadura.
O fabricante e o comprador devem elaborar um mapa conjunto que identifique:
- cada lâmina, suporte, espaçador, clipe, tampa, proteção e estaca;
- o número e a localização das soldaduras ou dos pontos de retenção formados;
- a direção de carga funcional para cada componente retido;
- a primeira falha prevista e os modos de falha proibidos; e
- a característica de traçado controlada por cada método destrutivo.
Utilize um cupão ou um subcomponente parcialmente montado quando o objetivo for resistência da solda de uma lâmina de barbear. Utilize um cartucho pronto a usar quando o objetivo for geral retenção da lâmina de barbear. A ensaio de fixação da lâmina requer os seus próprios códigos de fixação e de falha. A combinação destes resultados sob uma única designação de “resistência da montagem” elimina o valor de diagnóstico necessário para a aprovação do fabricante de equipamento original (OEM).
Conceber dispositivos de tração e empurrão tendo em conta o modo de falha previsto
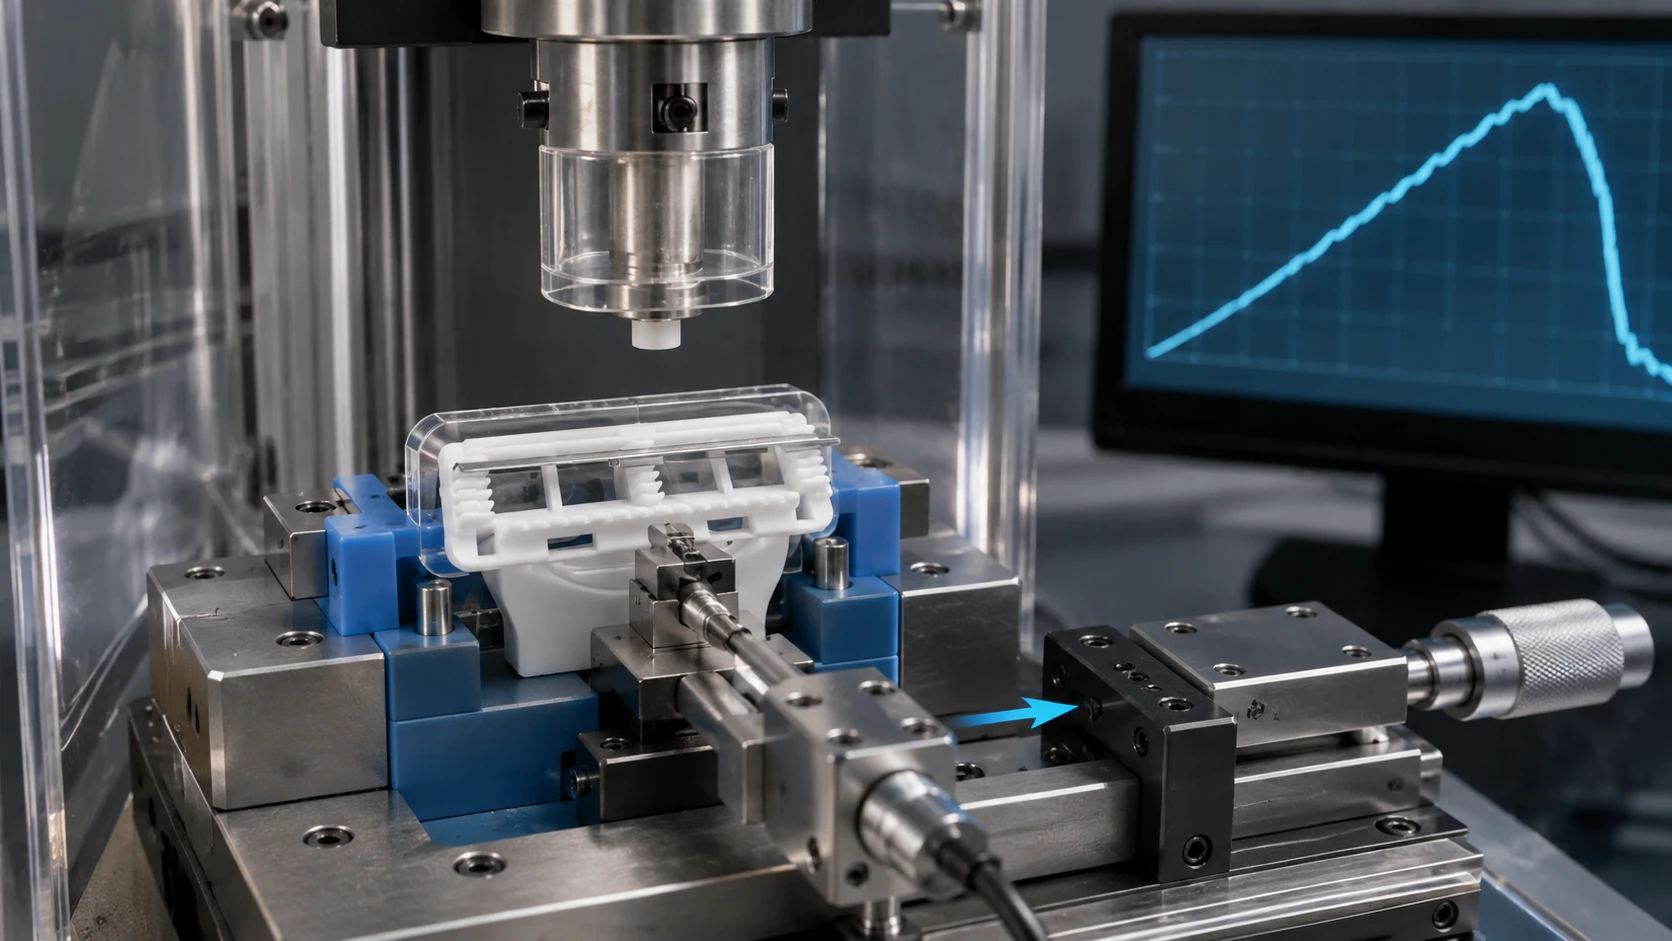
Referência de controlo, direção da carga, danos na pinça e velocidade do ensaio
Um dispositivo de fixação adequado exerce carga sobre a junta alvo sem criar uma alavanca artificial nem cortar a lâmina ao nível do punho. O encaixe do cartucho deve assentar em pontos de referência estáveis do desenho, e não em aletas de proteção flexíveis ou elementos de lubrificação. O punho da lâmina necessita de uma área de contacto suficiente para evitar o deslizamento, mantendo simultaneamente a aresta afiada protegida. Para um teste de pressão, a face da sonda, o ponto de contacto e a folga por baixo do componente devem ser fixos.
- Alinhamento da carga: começar num intervalo de ±1° em relação ao eixo especificado, como meta de desenvolvimento.
- Velocidade da travessa: avaliar valores entre 10 e 50 mm/min e, em seguida, fixar uma velocidade validada.
- Resolução da força: utilizar ≤0,1 N ou, pelo menos, dez vezes mais preciso do que a amplitude da tolerância.
- Taxa de transmissão de dados: utilize ≥100 Hz quando exista a possibilidade de um evento de interrupção breve não ser detetado.
- Resultados comunicados: força máxima, força no deslocamento, energia até à ruptura, local da ruptura e imagem da curva.
Estes são pontos de partida para o desenvolvimento de métodos, não requisitos de aceitação universal. ISO 7500-1:2018 apresenta princípios relevantes para a calibração e verificação de sistemas de força estática, mas não prescreve a utilização de um dispositivo de fixação Razor nem estabelece limites. O Fornecedor deve concluir a correlação do método e o controlo de revisão do dispositivo de fixação antes de utilizar o resultado para a aprovação do produto.
| Método destrutivo | Produção primária | Controlo do calendário de jogos | Valor diagnóstico típico |
|---|---|---|---|
| Ensaio de tração em amostra de soldadura | Força máxima e modo de falha | Punhos coaxiais; sem contacto com o fio da lâmina | Distingue o comportamento da soldadura da resistência do invólucro do cartucho |
| Puxão do cartucho vazio | Força de retenção funcional | Referências de desenho e proteção de segurança | Confirma o ponto mais fraco do produto montado |
| Ensaio de fixação da lâmina | Força de extração ou de penetração | A sonda centrou-se na característica mantida | Deteta conformação incompleta, fissuras ou mau encaixe do pino |
| Peneira de descascamento ou de torção | Resistência fora do eixo e trajetória de falha | Braço de alavanca e eixo de rotação fixos | Revela a sensibilidade ocultada pela aplicação de uma carga de tração linear |
Utilize o corte transversal para verificar o que a curva de força não consegue mostrar
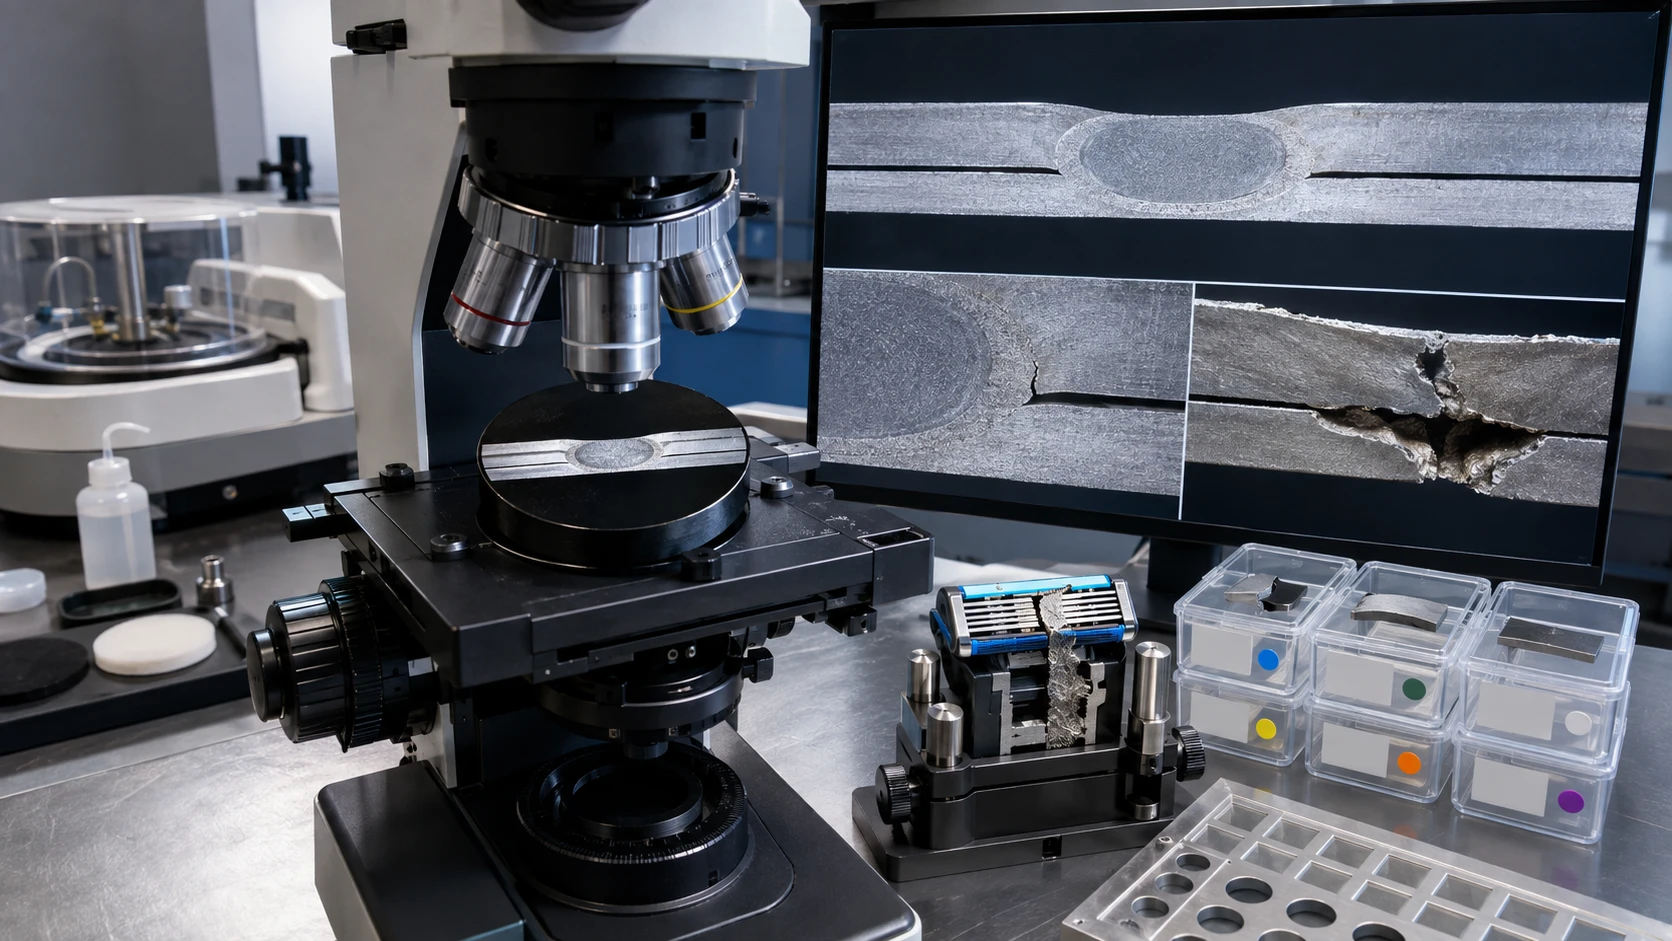
Preparar secções transversais sem criar defeitos falsos
Um resultado de análise de forças indica quando o conjunto se separou. Não prova o motivo. A análise metalográfica ou a secção macroscópica podem revelar a posição da soldadura, a geometria da fusão, o estado da interface, o afinamento local, fissuras, vazios, o contacto entre a lâmina e o suporte e a deformação na zona afetada pelo calor. No caso da fixação por cravelha, a secção pode revelar a cobertura da cabeça moldada, o preenchimento posterior, o encaixe por recorte, o branqueamento ou uma fissura interna por baixo de uma superfície com aspeto aceitável.
- Assinalar a orientação da junta e registar a estação, a cavidade, o lote e o número de identificação da amostra.
- Corte afastando-se do plano de inspeção, utilizando um método de baixo calor.
- Monte a peça de forma a que as camadas finas de metal e polímero fiquem apoiadas.
- Lixar e polir seguindo uma sequência controlada; registar a quantidade de material removido.
- Utilize iluminação ou gravação validadas e inclua uma escala em cada imagem.
- Compare a secção com os dados relativos à força obtidos nas mesmas condições de processo.
Manchas, sobreaquecimento, arredondamento das arestas e arrancamento de partículas podem simular defeitos de produção. Por conseguinte, as instruções de trabalho devem definir o local de corte, a sequência de polimento, a ampliação, o software de medição e as regras de aceitação de imagens. As dimensões das secções e os limites de defeitos mantêm-se específico do desenho; uma secção de uma plataforma Razor não pode determinar a espessura de outra lâmina nem a geometria de suporte.
ISO 10447:2022, ISO 14272:2016, e ISO 14273:2016 fornecem conceitos úteis para os modos de falha da soldadura por pontos, tensão transversal e ensaios de tração e cisalhamento. No entanto, os âmbitos publicados referem-se a chapas com espessura a partir de 0,5 mm. As construções em lâmina podem ser mais finas e estar sujeitas a restrições diferentes. Adapte os princípios, documente os desvios, correlacione o método interno com as secções e os defeitos conhecidos e nunca copie as dimensões das amostras ou as forças apresentadas como valores universais de aceitação dos cartuchos.
Elaborar um plano de amostragem destrutiva em torno das estações de produção
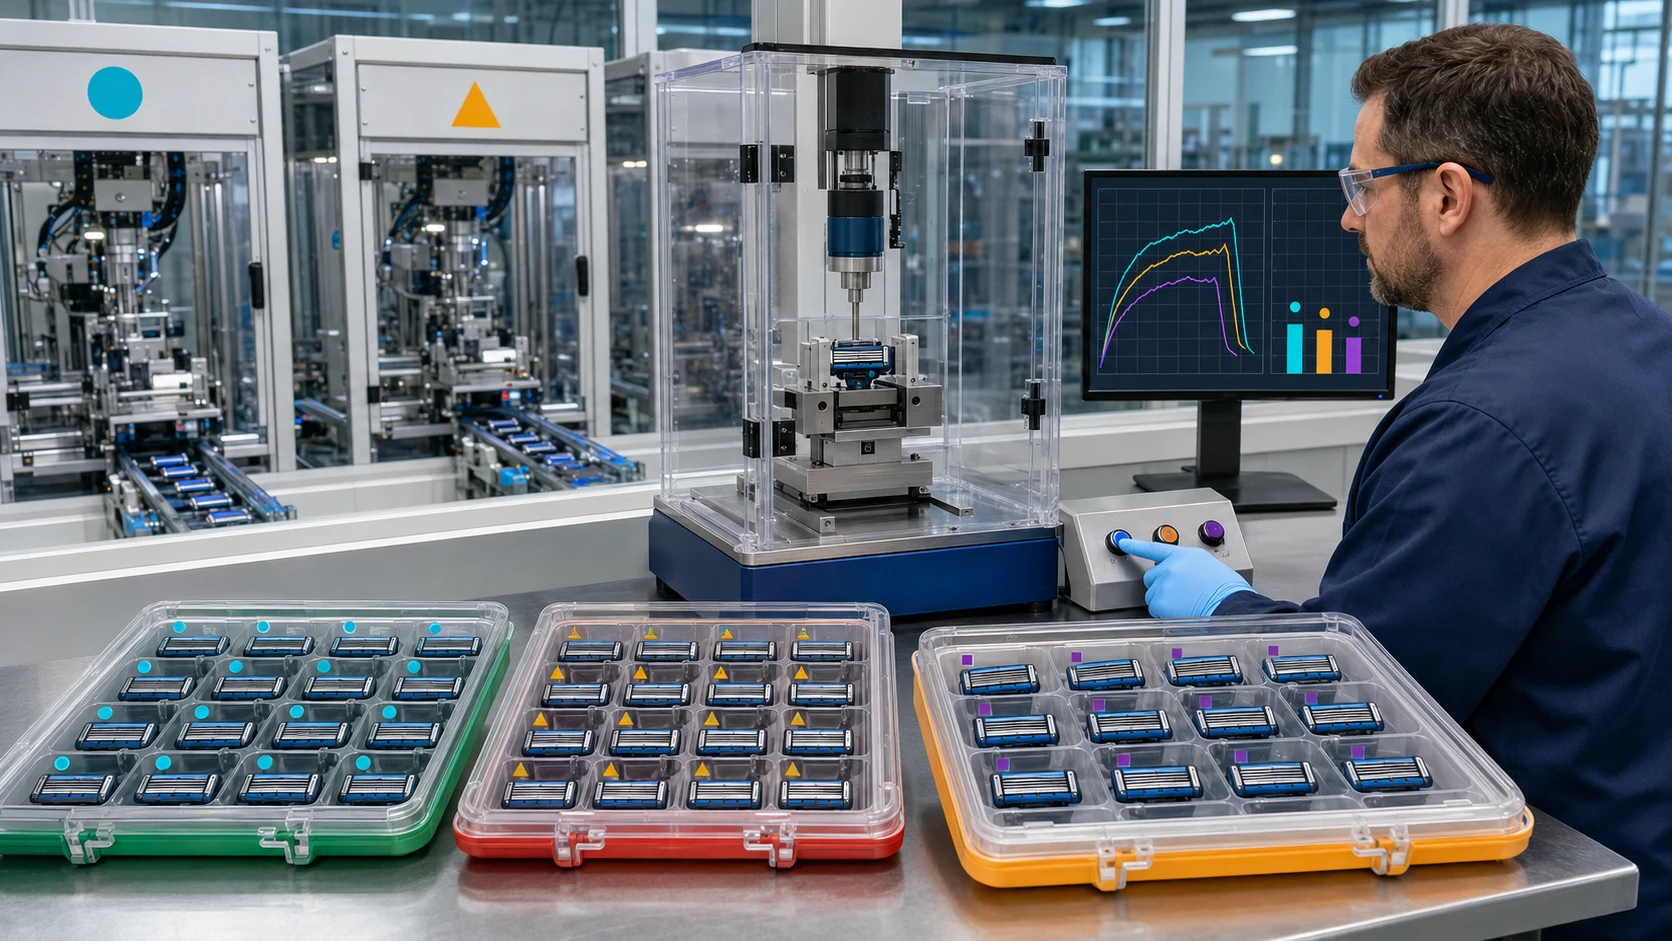
Tempo de amostragem, estação, posição da ferramenta e lote do material
A amostragem aleatória de produtos acabados, por si só, pode não detetar uma cabeça de soldadura ou um conjunto de fixação com defeito. Cada amostra deve manter a identificação do processo. O plano de controlo deve associar o resultado destrutivo ao par de elétrodos de soldadura, ao programa de energia, à estação de montagem, à cavidade do molde, ao turno, ao lote de material e ao estado de manutenção. A amostragem deve ser intensificada após a configuração, o afiamento dos elétrodos, a reparação de ferramentas, a recuperação de alarmes, paragens prolongadas ou alterações de engenharia.
A matriz que se segue é um exemplo de plano definido pelo comprador. Não se trata de uma norma do setor nem de uma regra de aceitação.
| Ponto de controlo | Quantidade destrutiva ilustrativa | Distribuição | Decisão necessária |
|---|---|---|---|
| Aprovação da configuração | 3 cartuchos consecutivos por estação ativa | Antes da produção comercializável | Liberar, ajustar ou repetir a configuração |
| Qualificação de pilotos | 30 conjuntos distribuídos por 3 lotes | Início, meio e fim de cada lote | Confirmar o método e a capacidade preliminar |
| Produção de rotina | 3 cartuchos por posto de trabalho por turno | Separados ao longo da pista | Continuar a produção ou conter a partir da última verificação aceite |
| Verificação após a alteração | 10 por estação afetada ou reinicialização definida pelo comprador | Após uma alteração no material, nas ferramentas, no programa ou na reparação | Aprovar a alteração ou restabelecer o estado anterior |
A frequência final deve ter em conta a gravidade da falha, o número de estações, a capacidade do processo, a dimensão do lote, a detectabilidade e os requisitos do destino. As amostras destrutivas devem ser fisicamente separadas e registadas, de modo a que as unidades testadas não possam regressar ao inventário de produtos comercializáveis.
Validar o sistema de medição antes de comparar fornecedores ou lotes
Comprovar a repetibilidade, a reprodutibilidade e a discriminação do dispositivo de fixação
Um valor de força aparentemente preciso não é, por si só, fiável. As lâminas finas dobram-se, os punhos escorregam e os operadores podem carregar os cartuchos de formas diferentes. Antes de definir um valor rigoroso resistência da solda de uma lâmina de barbear Limite: realize um estudo do sistema de medição utilizando conjuntos fracos, nominais e fortes. Inclua vários operadores, remoções de dispositivos de fixação e dias. Uma vez que o teste destrói a amostra, utilize peças correspondentes provenientes de grupos de processo controlados ou um estudo aninhado adequado, em vez de partir do princípio de que o mesmo conjunto pode ser testado novamente.
- Verifique o sistema de força em toda a gama de funcionamento real, e não apenas perto da escala máxima.
- Verifique o ponto zero, o alinhamento, o estado da pinça, o curso e a versão do software em cada dia de teste.
- Sempre que possível, utilize um artefacto de referência ou de verificação para detetar desvios no dispositivo de fixação.
- Registe a incerteza da medição quando os resultados se aproximarem do limite indicado no desenho.
- Bloquear a curva bruta e impedir a seleção manual de picos sem um registo de auditoria.
ISO/IEC 17025:2017 estabelece requisitos de competência, imparcialidade e funcionamento coerente para laboratórios de ensaio e calibração. Não certifica nenhum método específico da Razor. Um fornecedor deve indicar se os ensaios são realizados no âmbito da acreditação, se são validados internamente ou se são subcontratados, e o responsável técnico pelas compras deve auditar as provas em conformidade.
Classificar os modos de falha em vez de aceitar a média
Associar cada curva, fotografia e secção a um código de avaria
Uma média pode ocultar um resultado baixíssimo e perigoso. Indique os valores individuais, o intervalo, o desvio-padrão, a estação e o modo de falha. No caso de um conjunto soldado, códigos internos úteis podem distinguir a separação da interface, o arranque da solda do material circundante, o rasgo do suporte da lâmina, a fratura do metal-base afastada da solda e os danos induzidos pela fixação. Para um ensaio de fixação da lâmina, distinguir a retirada do pino, a fratura da cabeça moldada, a fissuração do suporte, o rasgo da lâmina, a fratura do invólucro e a interferência do dispositivo de fixação.
A curva traz mais provas:
- um pico nítido seguido de uma rápida perda de carga pode indicar uma fratura súbita da articulação;
- um declínio progressivo pode revelar deformação plástica ou libertação sequencial das articulações;
- vários picos podem indicar que várias soldaduras falharam sucessivamente; e
- Uma queda precoce e irregular pode indicar um deslizamento da aderência, em vez de uma falha do produto.
A aceitação pode exigir tanto um limiar de força como um modo de falha permitido. Uma carga elevada seguida de danos na borda da lâmina pode, ainda assim, ser inaceitável. Por outro lado, uma falha no invólucro antes da soldadura impede que o ensaio quantifique resistência da solda de uma lâmina de barbear. Esse resultado deve ser classificado como inválido para a medição da soldadura, mas avaliado separadamente para a integridade do conjunto do cartucho.
Transformar resultados destrutivos em controlo de processos e contenção rápida
Definir regras de reação antes de ocorrer a primeira falha
Um plano de reação a resultados anormais só tem valor quando uma amostra com resultado anómalo desencadeia uma resposta controlada. O plano de reação deve identificar a última verificação aceite, os limites de quarentena, a regra de repetição do teste, a autoridade responsável pela disposição do produto e o procedimento de escalonamento. Não permita que um operador calcule a média de um valor anómalo com amostras adicionais, a menos que o plano de amostragem e o procedimento permitam explicitamente essa regra.
- Desligue a estação afetada e guarde as configurações do equipamento.
- Produção em quarentena desde a última amostra em conformidade específica da estação.
- Guarde a montagem com falha, os pedaços fraturados, a curva em bruto e a imagem do dispositivo de fixação.
- Verifique a energia de soldadura, a corrente, a força, o desgaste do elétrodo, o deslocamento da fixação e o alinhamento da ferramenta.
- Selecione as juntas suspeitas e as que se sabe estarem em bom estado, pertencentes ao mesmo intervalo de tempo.
- Verificar as medidas corretivas com base num plano de amostragem de reinício aprovado.
- Tratar da documentação e comunicar ao comprador o estado da remessa em causa.
Esta sequência reduz risco de lote misto, divulgação não autorizada, e falhas repetidas. No que diz respeito aos programas OEM ou ODM personalizáveis, a Haward e a marca devem chegar a acordo quanto aos prazos de escalamento, à autoridade para decidir sobre desvios, às amostras de retenção e ao formato de partilha de dados antes do início da produção em série.
Um SKU estável pode ocultar alterações na espessura da lâmina, na liga de suporte, no revestimento, no perfil do elétrodo de soldadura, no programa de energia, na resina de fixação, na cavidade do molde, na velocidade de montagem ou no desgaste do encaixe. Exigir por escrito controle de mudança de engenharia. Em revisão do projeto, aceitação da ferramenta, auditoria piloto, auditoria à produção em série, e auditoria de alterações, rever os limites de desenho, a qualificação dos meios de fixação, a rastreabilidade, os registos de reação e o âmbito da requalificação. Um ISO 9001 O certificado comprova a disciplina do processo, mas não comprova que um cartucho específico tenha cumprido as especificações do desenho. O fabricante deve, ainda assim, apresentar resultados brutos, comprovativos de calibração, amostras rastreáveis, registos de não conformidade e alterações aprovadas.
Definir a resistência da montagem como um requisito de compra controlado pelo desenho
Não aceite um único certificado genérico de força de tração para todos os cartuchos. Envie à Haward o desenho da sua junta, os riscos de retenção, o modo de falha previsto, a disposição da estação e os requisitos de relatório. Podemos desenvolver um plano de ensaios destrutivos OEM ou ODM personalizável, com dispositivos de fixação rastreáveis, seccionamento, amostragem e regras de aceitação específicas para cada desenho.







