








قد تخرج شفرة الحلاقة من غرفة التآكل بمظهر مقبول، لكن تظهر عليها بقع حول موضع الشفرة بعد التخزين المتكرر في بيئة رطبة. وبالنسبة لمدير الجودة، تكمن الصعوبة في تحديد ما إذا كانت المشكلة ناشئة عن حافة القطع، أو المقبض المطلي، أو أداة التثبيت، أو بقايا متبقية. وتخفي نتيجة الفحص الواحد هذه الاختلافات. وتشمل العواقب مواصفات غير واضحة، وقرارات فحص غير متسقة، وعمليات إرجاع للمنتجات كان من الممكن تجنبها. ومن المفيد اختبار التآكل بالشفرة الحادة يربط بين التعرض المُراقَب في المختبر والاستخدام المتوقع للمنتج النهائي. وهو يفصل بين التعرض للماء والتعرض للملوحة، ويحدد الأسطح ذات الأهمية، ويحدد معايير القبول قبل بدء الاختبار. وهذا يوفر للشركة المصنعة والمشتري أدلةً لاختيار المواد، والتأكد من التشطيبات، والموافقة على مواصفات إنتاج قابلة للتكرار لقناة البيع المستهدفة.
يجمع اختبار التآكل المفيد لشفرات الحلاقة بين التعرض المنظم للملح، والتخزين الرطب الخاص بالمنتج، ومعايير القبول المنفصلة للحواف القاطعة، والمقابض، ومثبتات التثبيت، والتشطيبات. بالنسبة لمشاريع «هاوارد» الخاصة بمصنعي المعدات الأصلية (OEM) ومصنعي التصميم الأصلي (ODM)، يجب الاتفاق على التركيب الكيميائي للمياه، ومدة التعرض، وإعداد العينات، وطرق الفحص، والحدود الوظيفية قبل إجراء الاختبار؛ حيث إن ساعات رش الملح وحدها لا تكفي لتحديد العمر التشغيلي.
تساعد الأقسام الواردة أدناه مديري الجودة والمستوردين ومهندسي المنتجات على إعداد موجز عملي للتحقق من الصلاحية. ونشرح في هذا المقال ما تنص عليه المعايير، وكيفية محاكاة ظروف التخزين في بيئة رطبة، والقياسات المهمة بعد التعرض، وكيفية تحويل النتائج إلى متطلبات موافقة واضحة لبرنامج شفرات الحلاقة القابلة للتخصيص مع المورد الذي تختارونه.
فصل بيئة الاختبار عن متطلبات المنتج
استخدم معياري ISO 9227 و ASTM B117 في نطاق تطبيقهما
ISO 9227 يصف طرق رش الأملاح المحايدة، وحمض الأسيتيك، وحمض الأسيتيك المعجل بالنحاس. ASTM B117 يحدد كيفية تشغيل بيئة ضباب ملحي خاضعة للرقابة. ولا يحدد أي منهما مدة تعرض موحدة أو حدًا أدنى لاجتياز الاختبار بالنسبة لشفرات الحلاقة.
بالنسبة لشفرة اختبار الحلاقة برش الملح, ، حدد الطريقة والمراجعة المختارتين في مواصفات الشراء. تجنب قبول تقرير يقتصر على عبارة “تم اختباره بالملح” فقط. فطريقتا رش الملح المحايد والحمضي تستخدمان بيئات مختلفة، لذا يجب إرفاق شروط الاختبار الكاملة مع النتائج.
- تعريف الاختبار: المعيار، والطريقة، والمراجعة، والمدة، وحالة العينة.
- تعريف المنتج: الطراز، والمادة، والتشطيب، وحالة التجميع، ودفعة الإنتاج.
- تعريف القبول: المناطق التي تم تقييمها، وطريقة الفحص، والمتطلبات الوظيفية.
تحذر المواصفة القياسية ISO 9227 من استخدام هذه الاختبارات لتصنيف المواد المختلفة من حيث مقاومة التآكل على المدى الطويل. كما تحدد المواصفة القياسية ASTM B117 القيود التي تنطوي عليها عملية التنبؤ بالتعرض الطبيعي استنادًا إلى نتائج اختبار ضباب الملح وحدها. لإجراء مقارنة بين مصنعي المعدات الأصلية (OEM)، يجب الحفاظ على اتساق تكوين المنتج وطريقة التقييم. يجب على المصنع استخدام النتيجة كدليل على الحالة المحددة ودمجها مع الأدلة ذات الصلة بالتعرض أثناء الاستخدام.
اختر تجارب التعرض للماء والملح التي تجيب على أسئلة مختلفة
إنشاء مصفوفة اختبار صغيرة ومحددة بوضوح
تُفصل الخطة العملية بين الشطف الروتيني، والرطوبة المتبقية، والتعرض المُحكَم للملح. وفيما يلي ظروف المياه: أمثلة على بيئات التطوير, ، مما يتطلب موافقة المشتري. وهي ليست متطلبات موحدة لأداء ماكينات الحلاقة.
| التعرض | المعلمات | المدة | السؤال الرئيسي |
|---|---|---|---|
| الشطف والتجفيف في الهواء الطلق | 30 ± 2 درجة مئوية الماء؛; 60 ثانية شطف؛ غرفة في 23 ± 2 درجة مئوية | 14 دورة يومية | هل يتم تفريغ المجموعة واستعادة حالتها بين كل عملية تعريض وأخرى؟ |
| التخزين بعد الشطف والترطيب | نفس الشطف؛; دقيقتان صفيها قبل وضعها في الغطاء أو العلبة المحددة | 14 دورة يومية | في أي أجزاء من المنتج تؤثر الرطوبة المتبقية؟ |
| اختبار رش الملح المحايد | الاسمي 5% كلوريد الصوديوم; 35 درجة مئوية; ؛ المحلول المجمع الرقم الهيدروجيني 6.5–7.2 | حسب ما هو محدد بالنسبة للمنتج | هل يستوفي المعدن أو الطلاء المختار متطلبات التعرض للملح المتفق عليها؟ |
بالنسبة لاختبار المياه، حدد التركيب الكيميائي للمياه، ومعدل التدفق، والاتجاه، والفاصل الزمني بين الدورات. سجل رطوبة الغرفة وإغلاق الحافظة. نظرة عامة على معيار ISO 9227 من Q-Lab تلخص هذه المصفوفة الشروط الاسمية لاختبار الملح؛ ويجب على المختبر الالتزام بالمعيار المختار بالكامل، بما في ذلك التفاوتات المسموح بها في التشغيل والتحقق من الغرفة. وتُجري هذه المصفوفة مقارنات منفصلة دون اعتبار ضباب الملح محاكاةً لبيئة الحمام.
جعل عملية التحقق من صحة التخزين الرطب قابلة للتكرار

التحكم في المياه والمخلفات وترتيبات التخزين
التحقق من صحة التخزين الرطب يجب أن تحاكي السيناريو المحدد: خرطوشة تُترك لتجف على حامل، أو ماكينة حلاقة يمكن التخلص منها مغطاة بغطاء، أو مقبض قابل لإعادة الاستخدام مخزّن في حقيبة سفر. اختبر التكوين الذي ينوي المشتري بيعه. فالغطاء الذي يُوضع فور الشطف يخلق تعرضًا مختلفًا عن الخرطوشة المكشوفة التي تُترك لتجف.
- مستوى مياه قياسي الرقم الهيدروجيني, تركيز الكلوريد بالمليغرام لكل لتر, ، و الصلابة.
- احرص على توحيد مصدر الماء وتواتر التجديد في جميع العينات.
- حدد ما إذا كانت خرطوشة الشفرة تظل مثبتة أثناء التخزين.
- بالنسبة لاختبار بقايا المواد، يرجى ذكر اسم منتج الحلاقة، ونسبة التخفيف، والجرعة، وإجراءات الشطف.
- استخدم مجموعة «الماء فقط» للمساعدة في تفسير أي تأثير إضافي للمخلفات.
تساعد العينة المرجعية الجافة غير المعرضة للتأثيرات على التمييز بين التغيرات في اللون الموجودة مسبقًا والتغيرات المرتبطة بالتعرض. يمكن أن يُعتبر الغمر المستمر حالة اختبار منفصلة عند الاقتضاء، لكنه لا يحاكي التناوب بين الشطف والتجفيف. كما يجب على المورد التمييز بين التخزين المقصود وسيناريو الإجهاد المتعمد. على سبيل المثال، بالنسبة لآلة حلاقة السفر المصنعة حسب الطلب (ODM)، قد تكون حالة الحفظ في العلبة المغلقة مفيدة حتى عندما توصي تعليمات العناية بالتجفيف قبل التخزين.
إعداد عينات تمثيلية وتركيبات غير متداخلة

الحفاظ على حالة المنتج قيد التقييم
A اختبار التآكل بالشفرة الحادة يجب البدء بأخذ عينات قابلة للتتبع وممثلة لعملية الإنتاج. قم بتسجيل رقم دفعة الشفرة، ونوع تشطيب المقبض، ومواصفات أدوات التثبيت، وتاريخ التجميع، وأي معالجة وقائية. قم بتصوير منطقة القطع، والمفاصل، والأسطح الظاهرية قبل التعرض. يجب أن يتم التنظيف وفقًا للطريقة المختارة وحالة العينة المتفق عليها؛ حيث إن التنظيف بالمذيبات دون توثيق قد يؤدي إلى تغيير السطح قيد التقييم.
فيما يتعلق بالتطوير، يمكن أن يتضمن التخصيص التوضيحي ما يلي: خمس عينات من كل مجموعة من المجموعات الثلاث لكل حالة, ، بالإضافة إلى مجموعة الضبط غير المعرضة. هذا مثال على الفحص، وليس خطة نشر إحصائية. ويعتمد حجم العينة النهائي على التباين، ومخاطر المنتج، ومستوى الثقة المطلوب.
- استخدم دعامات غير معدنية مناسبة وحافظ على العزل الكهربائي للعينات.
- تجنب التلامس والتسرب بين العينات.
- توجه الوثيقة، والتصريف، ومواقع تلامس التجهيزات.
- يجب الفصل بين تقييم المنتج المُجمَّع والتحقيق على مستوى المكونات.
بالنسبة للمقبض المعدني القابل للتخصيص، يجب اختبار النوع الفعلي من التشطيب. فلا يمكن لتقرير خاص بطبقة طلاء واحدة أن يوافق تلقائيًّا على كل البدائل الزخرفية. وينبغي على الشركة المصنعة الاحتفاظ بخريطة العينات وصور التركيبات حتى يتسنى إعادة إنتاج الإعدادات خلال المراجعة التالية لإنتاج المعدات الأصلية (OEM).
افحص قبل التنظيف وتأكد من طبيعة الرواسب
التمييز بين البقايا السطحية والتلف المعدني
يبدأ الفحص اللاحق للاختبار بخطوات موثقة للإزالة والتحضير والتنظيف، بما يتناسب مع الطريقة المختارة. قم بتصوير البقايا قبل إجراء أي عملية تنظيف قد تؤدي إلى إزالة الأدلة. ثم قم بتنفيذ تسلسل الشطف والتجفيف المتفق عليه، مع تسجيل الفترة الزمنية قبل الفحص. فقد يؤدي التلميع غير المنضبط أو المسح باستخدام مواد كاشطة إلى إخفاء الحالة الأصلية.
لا تكفي العلامة الملونة وحدها لتحديد مصدرها. قم بتسجيل الموقع، والمساحة المتأثرة، وما إذا كانت العلامة لا تزال موجودة بعد إجراء التنظيف المسموح به. تحقق من الحالات المشتبه فيها التآكل النقطي, ، وفصل الطبقات، ومنتجات التآكل باستخدام تقنيات الفحص المجهري المناسبة. ASTM G46 يقدم إرشادات لفحص وتقييم المعادن التي تحتوي على ثقوب؛ ويجب اختيار إجراءاته لتطبيقها في التحقيق.
- استخدم إضاءة ومقياس صورة موحدين لجميع الصور الفوتوغرافية.
- حدد العيوب الموجودة على حافة الشفرة أو جسمها أو مفاصلها أو سطحها الزخرفي.
- احتفظ بسجلات ما قبل التنظيف وما بعده.
- يجب إحالة النتائج الغامضة إلى فحوصات ذات دقة أعلى أو تحليل الرواسب.
لل مقاومة الصدأ في شفرات الحلاقة, ، وصف النتائج المؤكدة بدقة. يجب على المورد الإبلاغ عن “ترسبات تتطلب تحديد طبيعتها” عندما تكون الأدلة غير كاملة، بدلاً من عزو كل بقعة إلى تآكل الشفرة أو اعتبارها بقايا غير ضارة.
تطبيق معايير قبول منفصلة على كل منطقة منتج
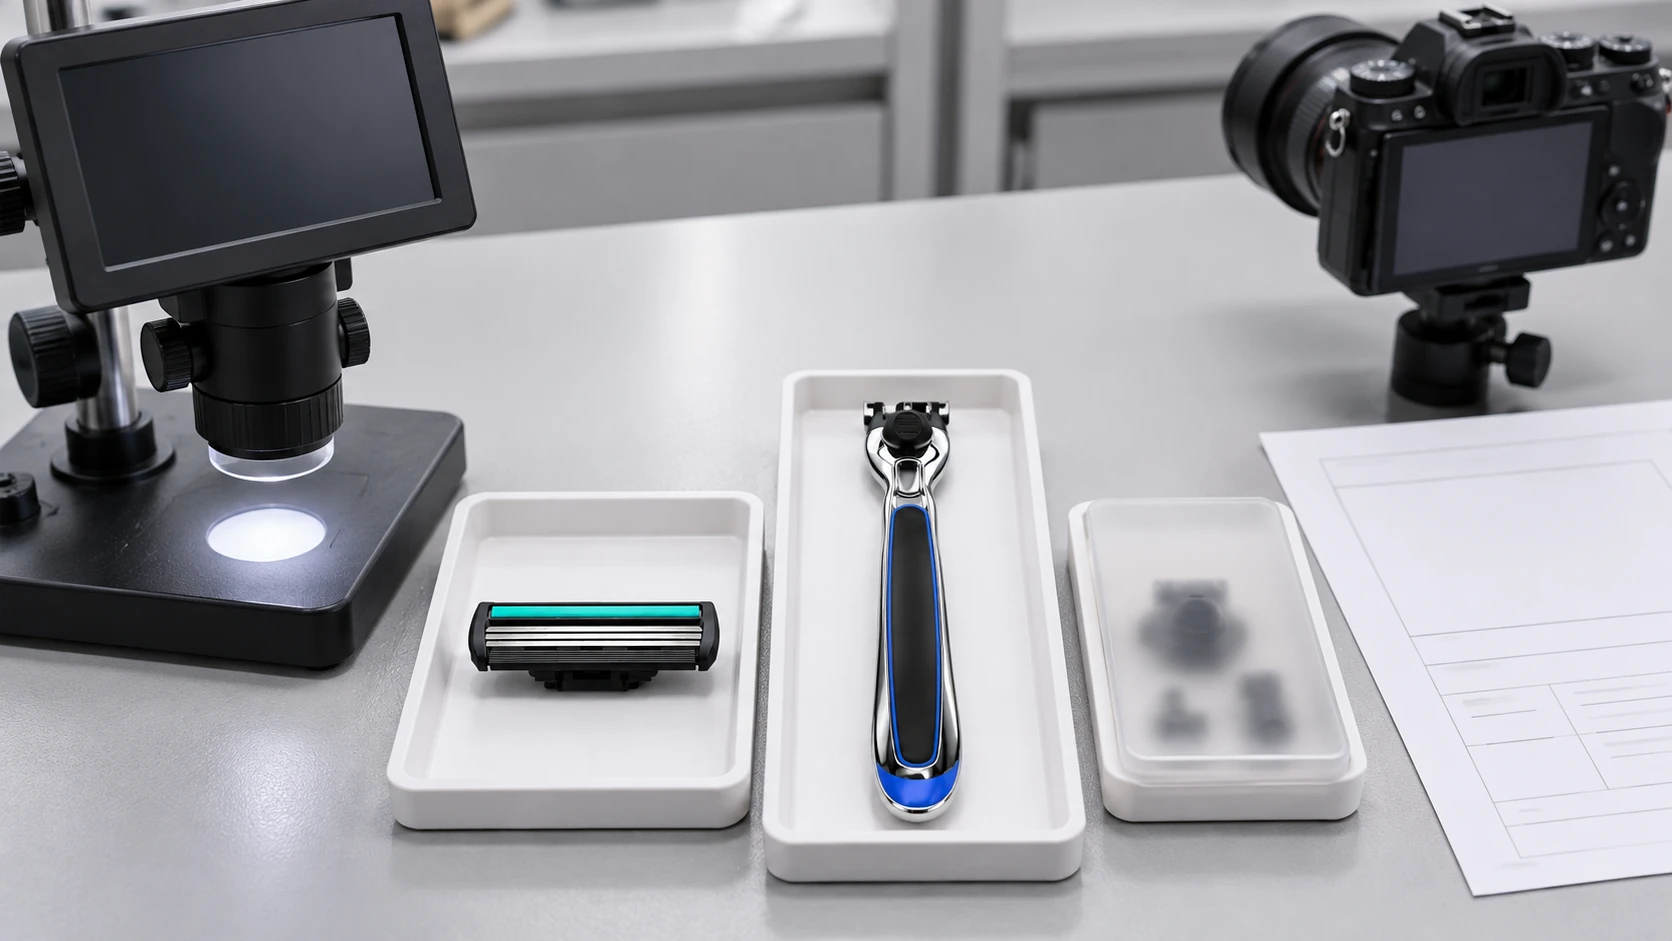
الحفاظ على أداء القطع والجودة الشكلية
قد يتجاهل تقييم مظهر المنتج ككل عيبًا صغيرًا في حافة القطع الحاسمة. اتفقوا على القبول الخاص بكل منطقة قبل التعرض. تحدد المصفوفة التالية القياسات التي يجب تحديدها؛ وهي لا تحدد قيم «هاوارد» القياسية الشاملة.
| منطقة المنتجات | القياس | تعريف القبول المطلوب |
|---|---|---|
| أحدث الابتكارات | موقع الحفرة وحجمها بالميكرومتر؛ قوة القطع بالنيوتن | منطقة الحافة المحددة، والقدرة على الكشف، والضرر المسموح به، والحد الوظيفي |
| مقابض معدنية | المنطقة المتضررة في %؛ ظهور تقرحات أو فقدان الطلاء | المناطق التجميلية، ومدى العيوب المسموح بها، والصور المرجعية |
| المثبتات والوصلات | قوة التثبيت بالنيوتن أو عزم الدوران التشغيلي بالنيوتن·مليمتر | القيود المفروضة بعد التعرض فيما يتعلق بأمن الاحتجاز والتنقل والتجمع |
| التشطيبات التجميلية | التلطخ، واللمعان، واختلاف اللون حيثما ينطبق ذلك | ظروف الفحص، وطريقة القياس الخاصة بالنوع، والحدود المسموح بها |
بالنسبة للطلاءات المعدنية وغير العضوية ذات الصلة،, ISO 10289 يوفر إطارًا لتصنيف اختبارات التآكل. ولا يحل محل التقييم المستقل المتطور. يجب أن يحدد شرط “عدم وجود تآكل مرئي” الإضاءة والتكبير والمساحة الخاضعة للفحص. وعند قياس اللون، يجب تحديد معادلة فرق الألوان وهندسة القياس. وينبغي أن يتفق المصنع والمشتري على كيفية دمج الملاحظات الشكلية والنتائج الوظيفية في القرار النهائي.
التحقق من الأداء بعد التعرض، بما في ذلك حافة القطع
مقارنة العينات المكشوفة مع العينات الضابطة المطابقة
الفحص البصري والاختبار الوظيفي يجيبان على أسئلة مختلفة. فقد تبدو الخرطوشة في حالة مقبولة في حين أن محور دورانها أصبح صعب الحركة، أو قد تظهر على المقبض بقع تجميلية مع احتفاظه بوظيفته الميكانيكية. وينبغي أن يتضمن تقرير التحقق من المصنع الأصلي (OEM) كلا الاستنتاجين.
بالنسبة لأداء القطع، قارن الشفرات المعرضة مع عينات مرجعية مطابقة غير معرضة، باستخدام وسيط اختبار محدد، وتركيبات تثبيت، وسرعة، وطريقة تهيئة الشفرات. قم بالإبلاغ عن توزيعات القوى وحالات الفشل الفردية. قد يؤدي القطع المتكرر لنفس العينة قبل التعرض وبعده إلى حدوث تآكل؛ لذا استخدم عينات مطابقة منفصلة ما لم يقم البروتوكول بتقييم التآكل والتآكل الكيميائي معًا بشكل محدد.
- ماكينات الحلاقة ذات الخراطيش: التحقق من التثبيت، والتحرير، والعودة إلى المحور.
- ماكينات الحلاقة الآمنة: تحقق من عمل الخيط، ومحاذاة الرأس، وتثبيت الشفرة.
- شفرات الحلاقة التي تُستخدم لمرة واحدة: تحقق من سلامة الرؤوس الثابتة والمفاصل المعدنية التي يمكن الوصول إليها.
أي حد نسبي مقترح لزيادة قوة القص يتطلب تبريرًا خاصًا بالمنتج. يجب أن تظل العينات المعرضة للملح عينات مختبرية، ولا ينبغي استخدامها في تجارب الحلاقة. بالنسبة للبرنامج القابل للتخصيص، قم بربط كل فحص وظيفي بهيكل المنتج المختار، بحيث تُقيّم المواصفات الناتجة ما يتلقاه المشتري فعليًّا.
تحويل تقرير الاختبار إلى متطلبات إنتاج قابلة للتكرار
الحرص على ربط أدلة التعرض بالتغييرات التي تطرأ على المنتج
النهائي اختبار التآكل بالشفرة الحادة يجب أن يتيح التقرير لمختبر آخر فهم التكوين والقرار. فعبارة مثل “اجتاز اختبار الـ48 ساعة” لا تقدم سوى القليل من المعلومات دون ذكر طريقة التعرض، والأسطح التي تم فحصها، وقواعد القبول.
- حدد الطراز، ورقم مراجعة الرسم، والمواد، والتشطيب، والدفعات التي تم أخذ عينات منها.
- تسجيل المراجعة القياسية أو المحددة في المشروع التحقق من صحة التخزين الرطب الإجراء.
- يرجى تضمين سجلات الغرفة أو المياه، وحالات الانقطاع، واتجاه العينة.
- يرجى إرفاق الصور الفوتوغرافية، ومواقع العيوب، ونتائج القياس الوظيفي.
- حدد القرار المتخذ بشأن كل معيار معتمد، وقم بتوثيق الاستثناءات.
عندما يقوم المورد بتغيير طريقة معالجة الشفرة، أو مصدر الطلاء، أو معدن المقبض، أو أداة التثبيت، أو الغطاء الواقي، يجب مراجعة ما إذا كان التعرض السابق لا يزال يمثل الحالة الفعلية. وينبغي أن تتم إعادة التحقق وفقًا للمكون المتأثر وآلية الفشل. وهذا يوفر للشركة المصنعة أساسًا عمليًّا لتحسين الاتساق عبر طلبات الشركات المصنعة للمعدات الأصلية (OEM) والشركات المصنعة للتصميم الأصلي (ODM).
بالنسبة لمشاريع «هوارد»، احتفظ بالموجز المعتمد إلى جانب نموذج المواصفات. فهذا يجعل مقاومة الصدأ في شفرات الحلاقة متطلب هندسي محدد، ويساعد المشترين الفنيين على مقارنة الأدلة دون الافتراض بأن كل تقرير عن اختبار رش الملح يصف أداءً واحدًا للمنتج.
تحديد متطلبات مقاومة التآكل قبل الموافقة على الإنتاج
أرسل إلى شركة «هاوارد» طراز ماكينة الحلاقة الخاصة بك، والسوق المستهدفة، وسيناريو التخزين، وطريقة الاختبار المفضلة، ومتطلبات القبول. يمكننا مناقشة موجز تقييم قابل للتخصيص وفقًا لمعايير OEM أو ODM يربط بين التعرض للماء، واختبار الملوحة الخاضع للرقابة، والفحص الخاص بالمكونات، ومواصفات الشراء الخاصة بك.







